
Guides techniques pour l’usinage CNC
Trouvez une réponse par opération, symptôme ou décision avant de choisir un outil, de modifier un réglage ou de préparer un devis.
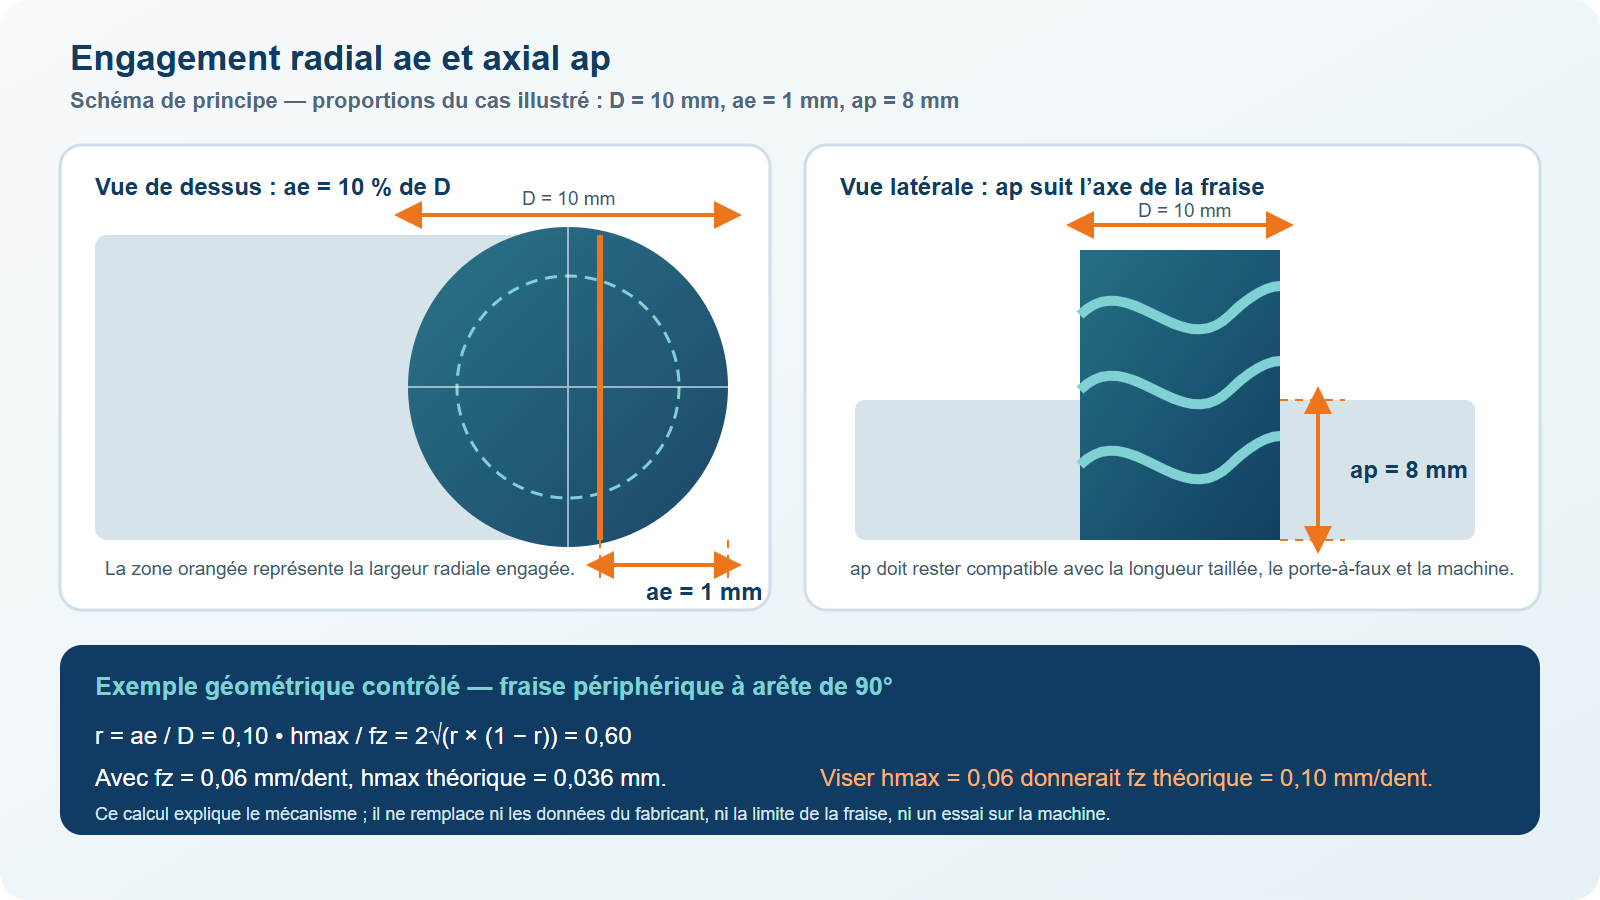
Engagement radial et axial : comprendre ae et ap
Lire ae et ap, comprendre l’amincissement du copeau et valider toute correction de fz avec la fraise et la machine réelles.
Lire le guideEngagement radial et axial : comprendre ae et ap
Lire ae et ap, comprendre l’amincissement du copeau et valider toute correction de fz avec la fraise et la machine réelles.
Lire le guide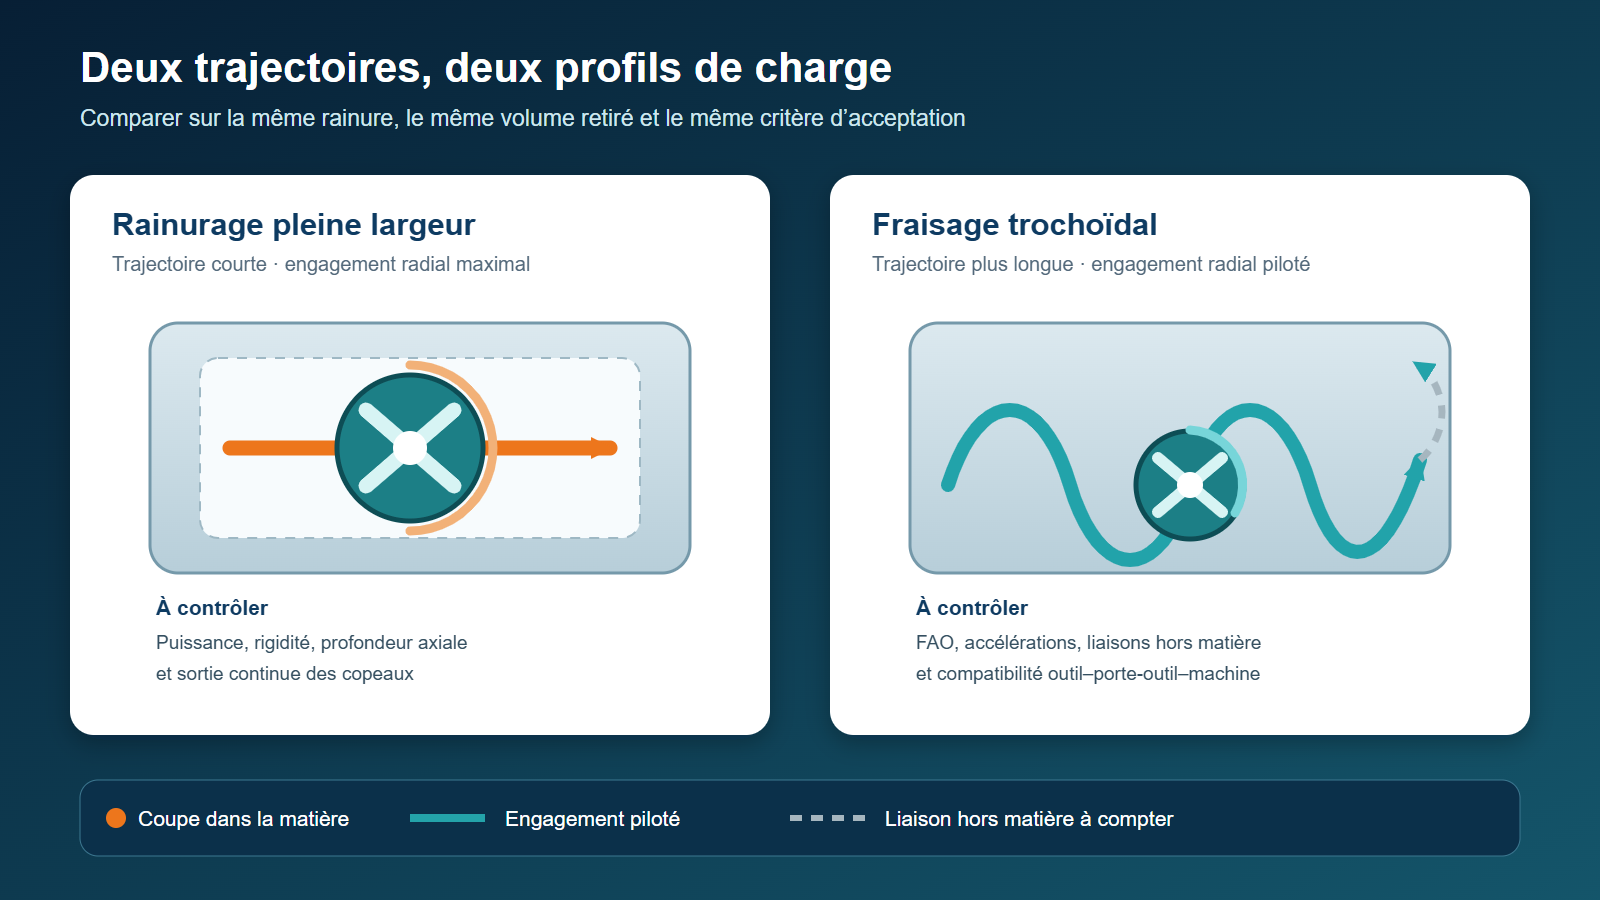
Fraisage trochoïdal ou rainurage pleine largeur ?
Comparer rainure, engagement, copeaux, temps hors matière et résultat accepté avant de retenir une trajectoire.
Lire le guide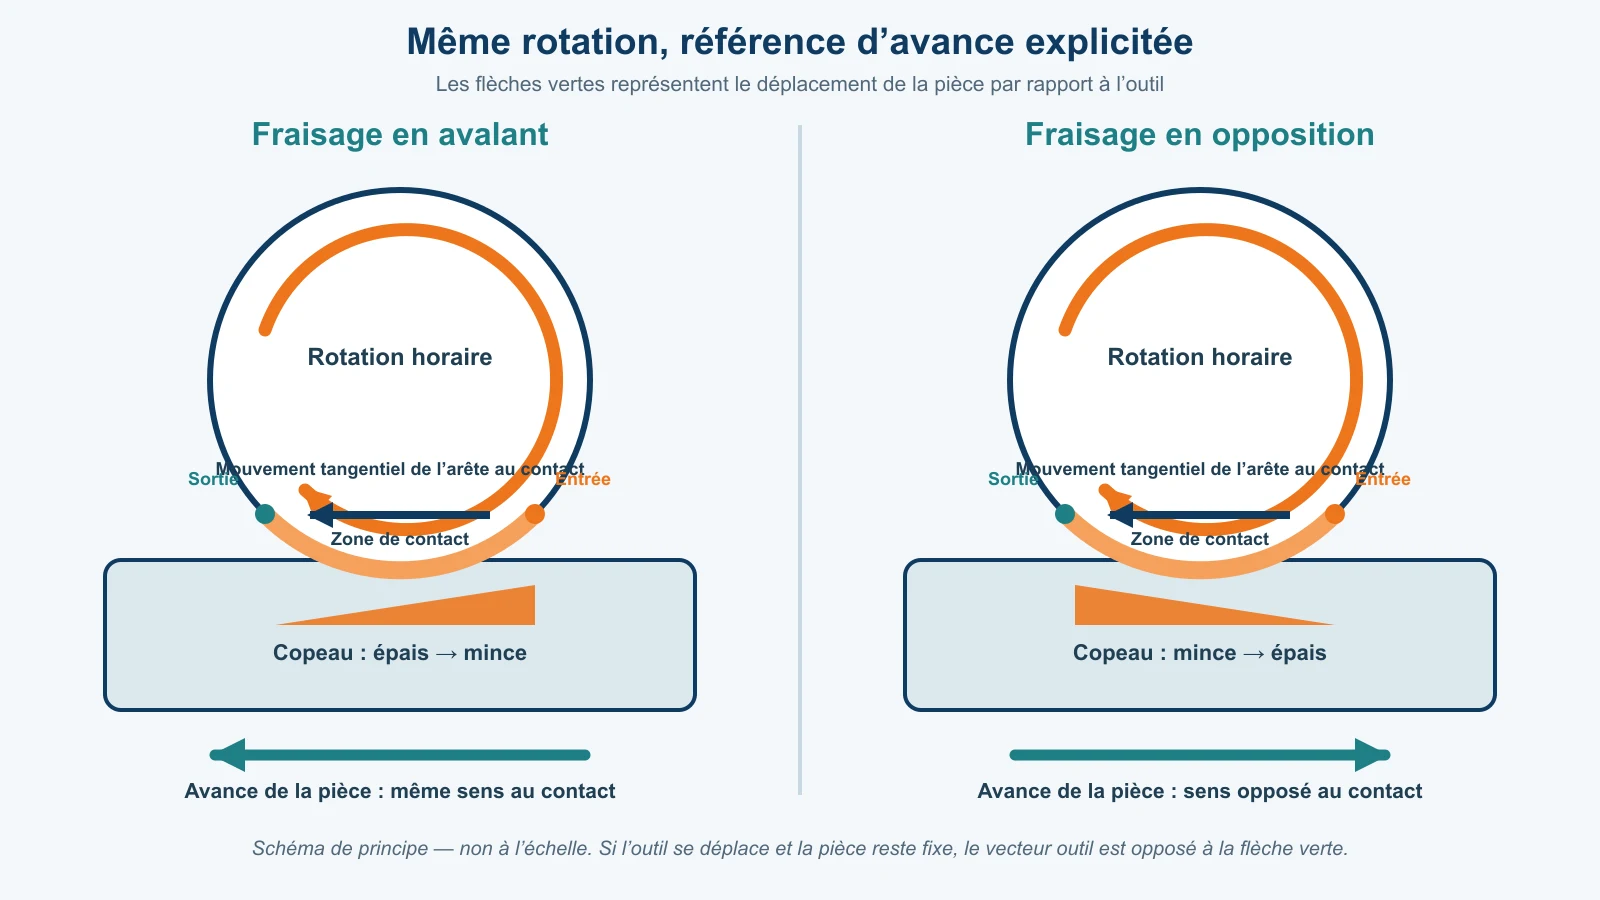
Fraisage en avalant ou en opposition : comment choisir ?
Relier le sens d’engagement à l’état machine, au bridage, à l’entrée dans la matière et à un essai comparatif tracé.
Lire le guide
Avant-trou de taraudage : coupe ou refoulement ?
Relier la référence du taraud, le diamètre réellement percé et le contrôle du filet avant de libérer la cible de production.
Lire le guide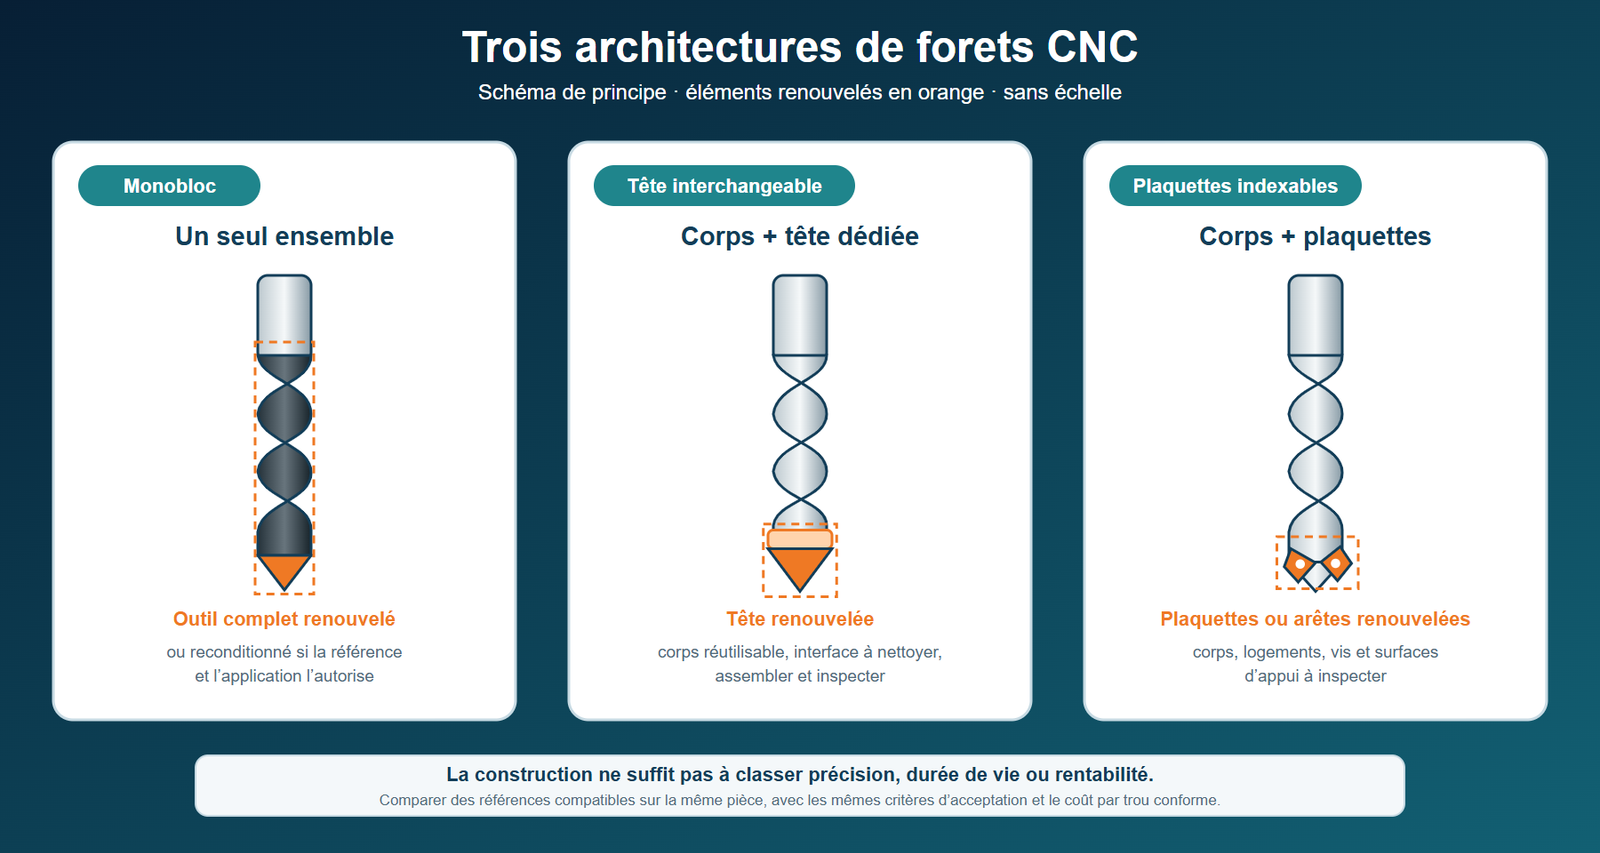
Foret monobloc, à tête interchangeable ou à plaquettes ?
Comparer faisabilité, changement d’élément et coût par trou conforme pour trois architectures de forets CNC.
Lire le guide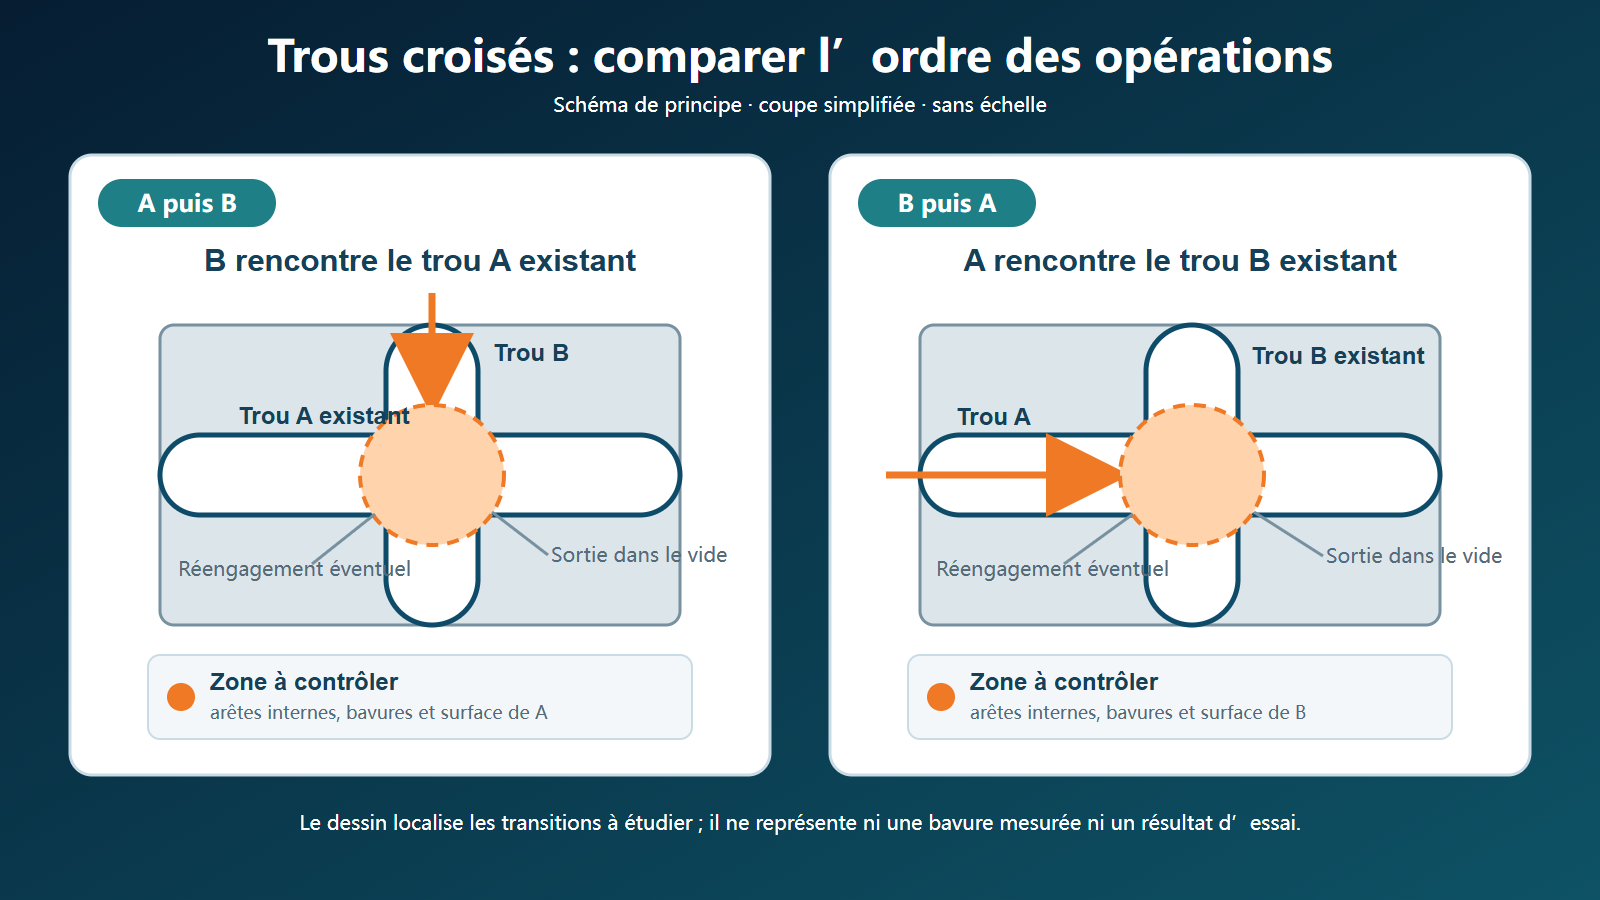
Percer un trou croisé : gérer la coupe interrompue
Comparer A puis B et B puis A, préparer le passage dans le vide, le réengagement et le contrôle des bavures internes.
Lire le guide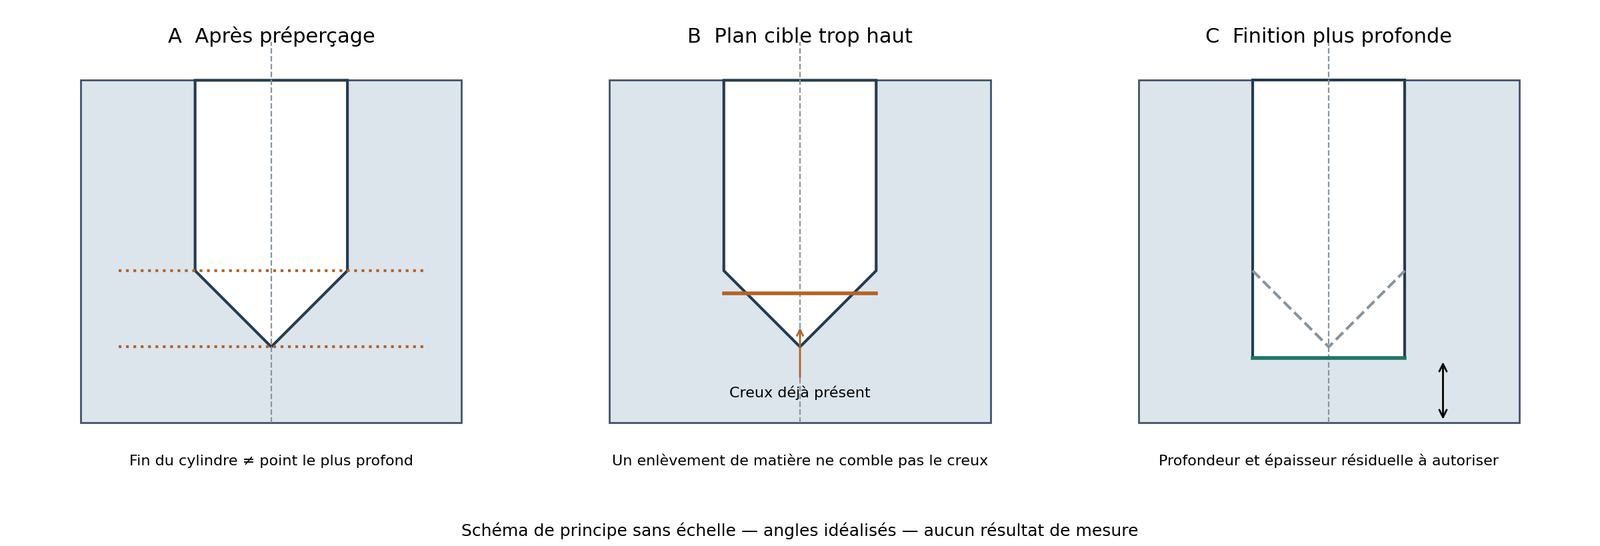
Trou borgne à fond plat : foret ou fraise ?
Comparer foret à fond plat, fraisage et préperçage puis finition à partir de la fonction du fond, de la profondeur et du contrôle.
Lire le guide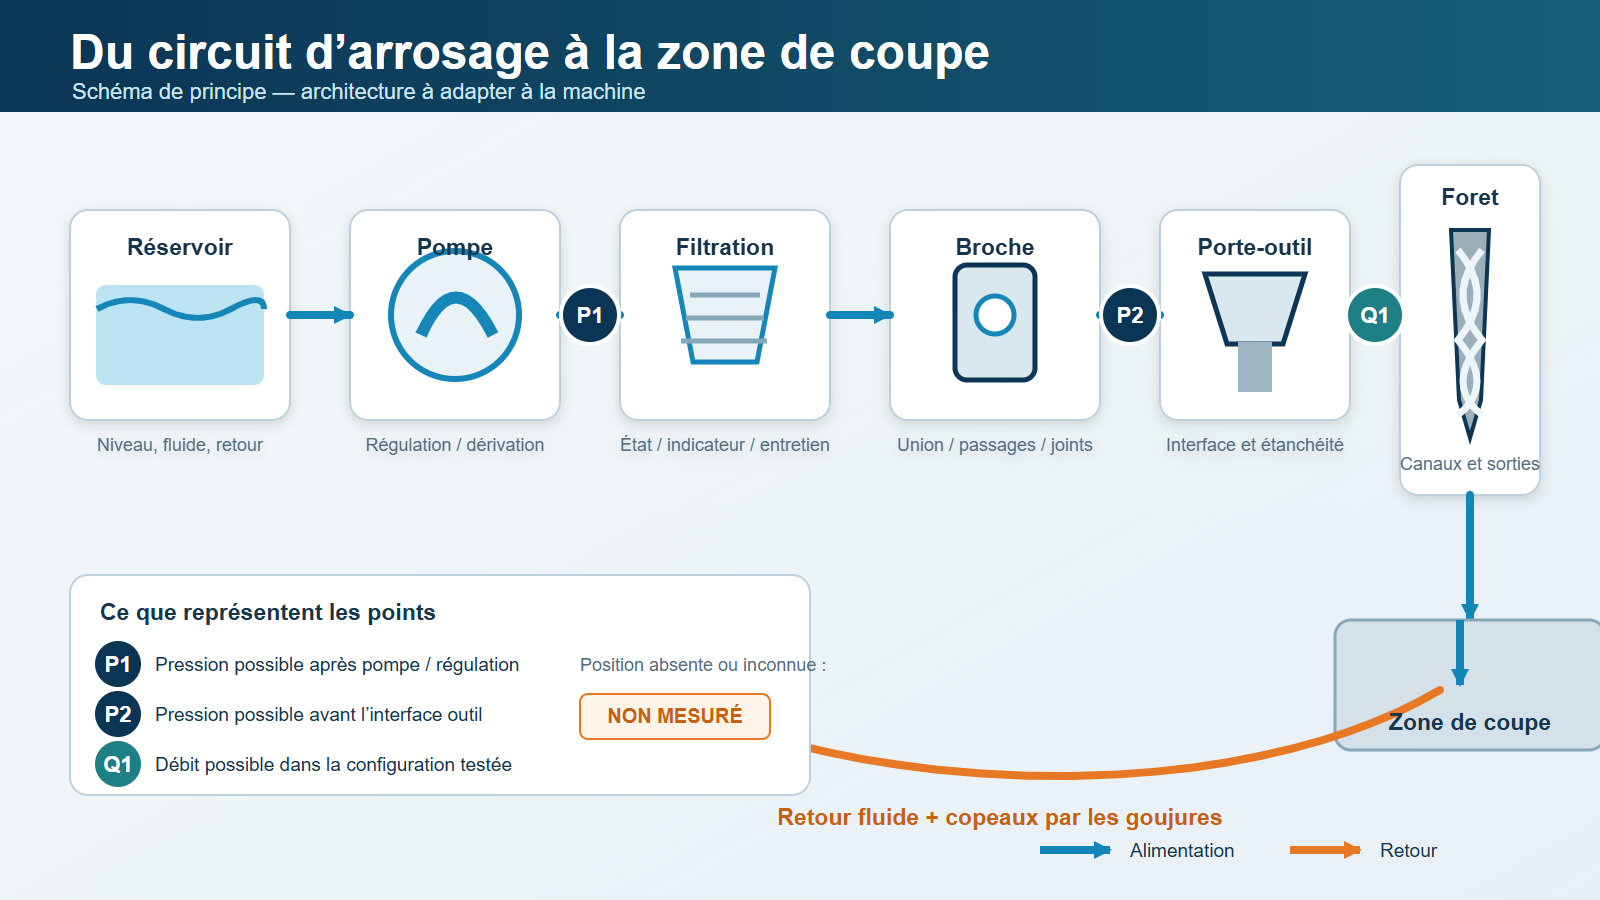
Arrosage interne : pression ou débit pour percer ?
Distinguer pression et débit, suivre le circuit jusqu’au foret et valider une correction avec une fiche A/B.
Lire le guide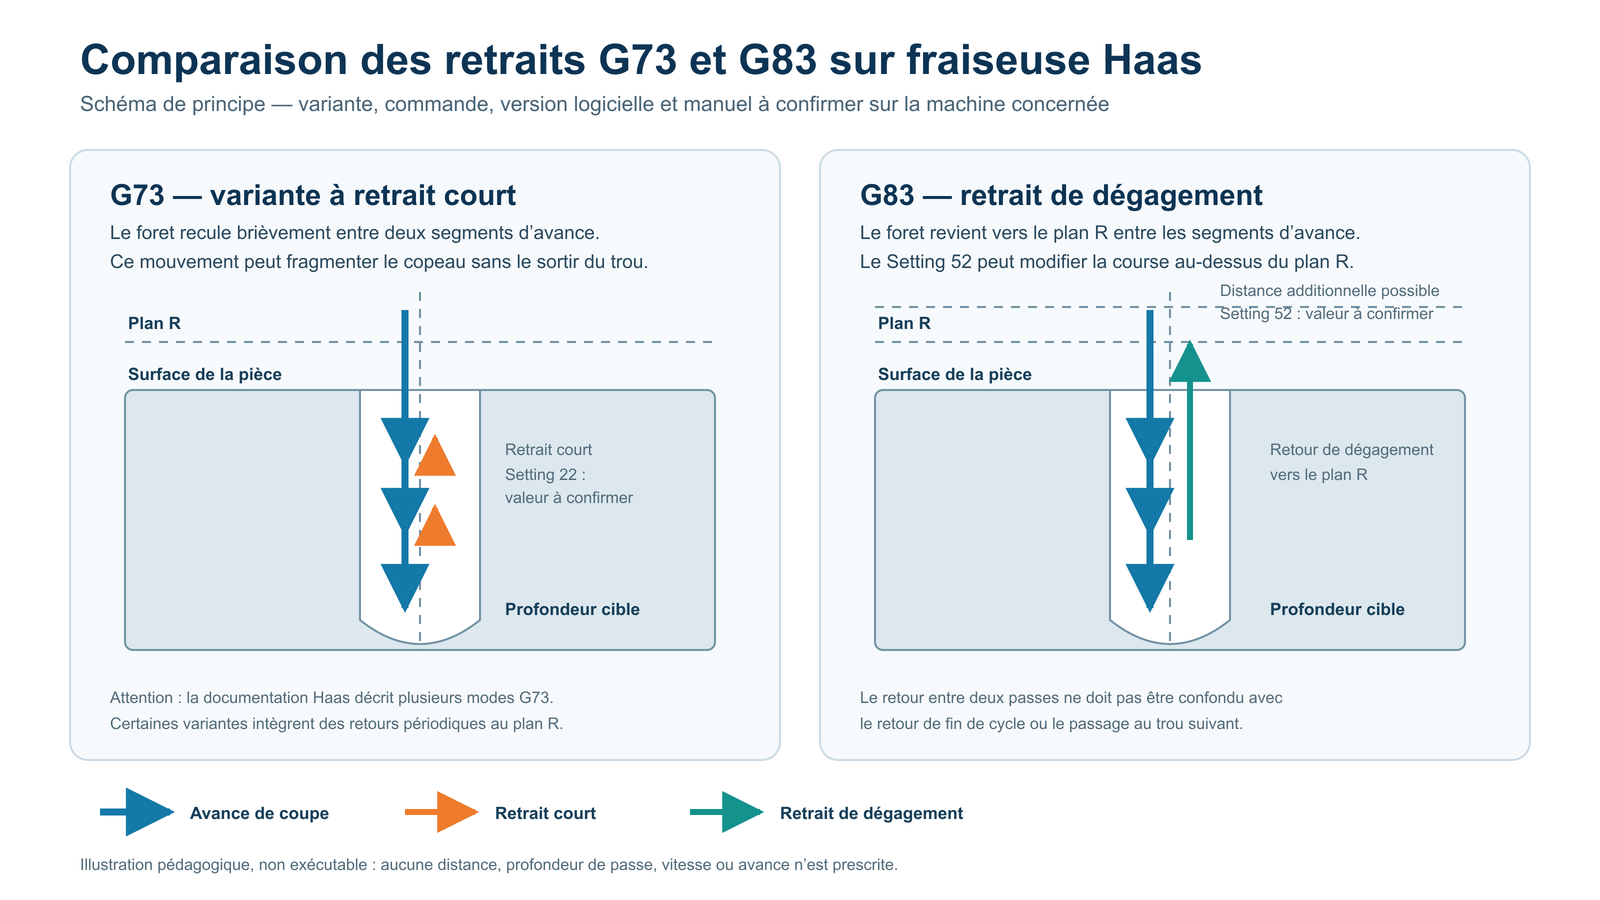
Perçage continu ou débourrage : choisir le cycle CNC
Comparer avance continue, retrait court pour brise-copeaux et débourrage, puis valider la trajectoire selon le foret et la commande.
Lire le guide
Perçage CNC de l’aluminium moulé : silicium et porosités
Séparer peau de fonderie, porosité de la pièce et dérive de l’outil avant de comparer carbure, diamant CVD et PCD.
Lire le guide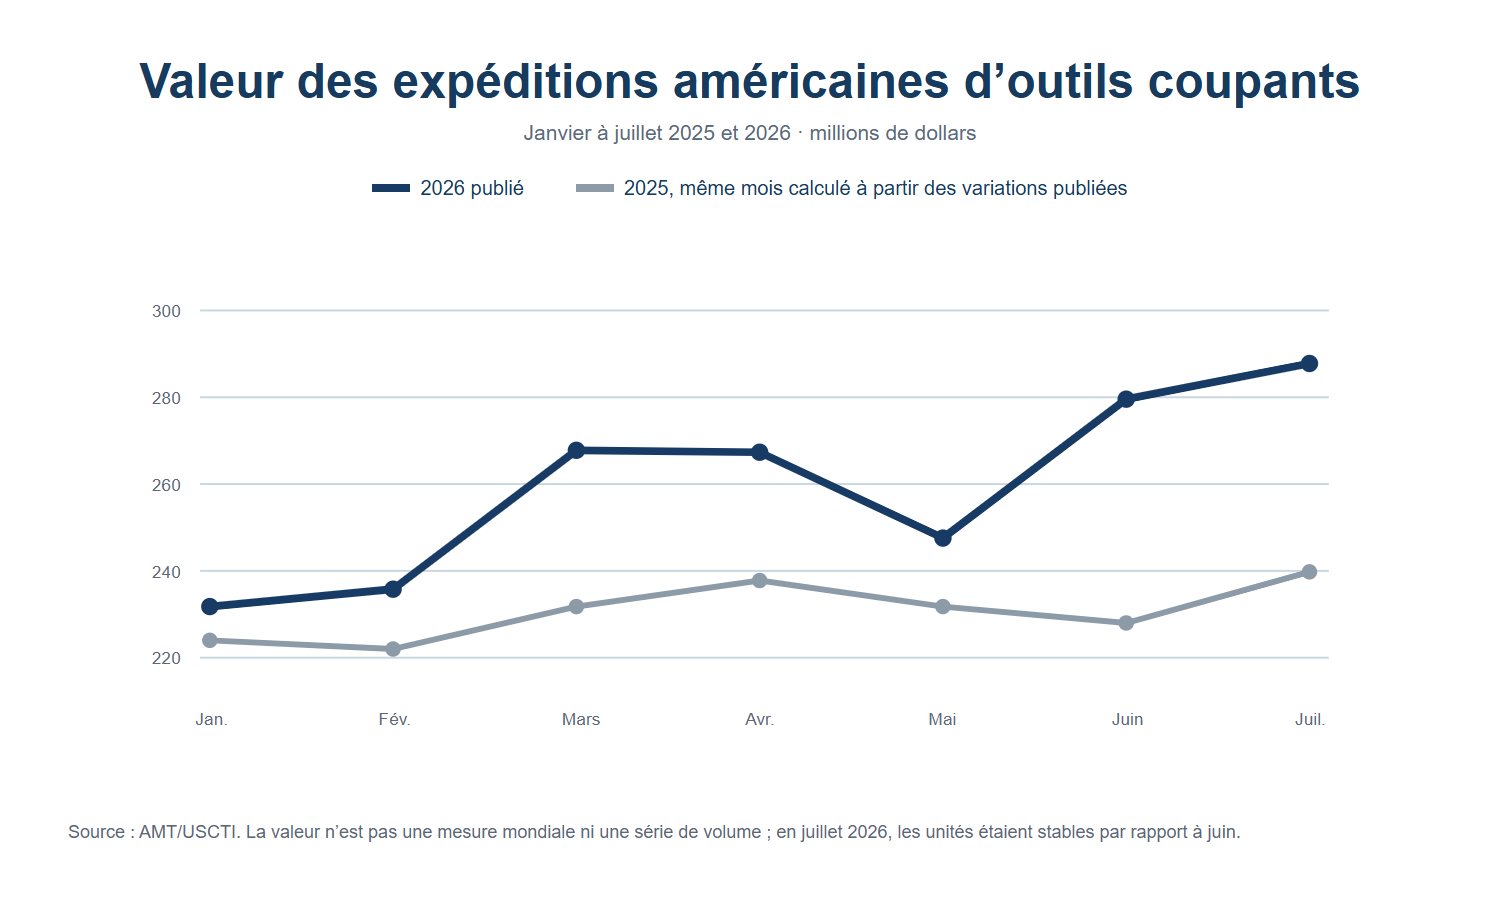
Industrie des outils coupants : perspectives 2026–2030
Séparer valeur, volumes et mix, puis transformer les signaux 2026 en décisions de capacité, d’achat et de qualification jusqu’en 2030.
Lire le rapport
Percer l’inox 304 et 316L : éviter l’écrouissage
Identifier le 304 ou le 316L, isoler le frottement et construire un essai de perçage traçable avant de corriger les paramètres.
Lire le guide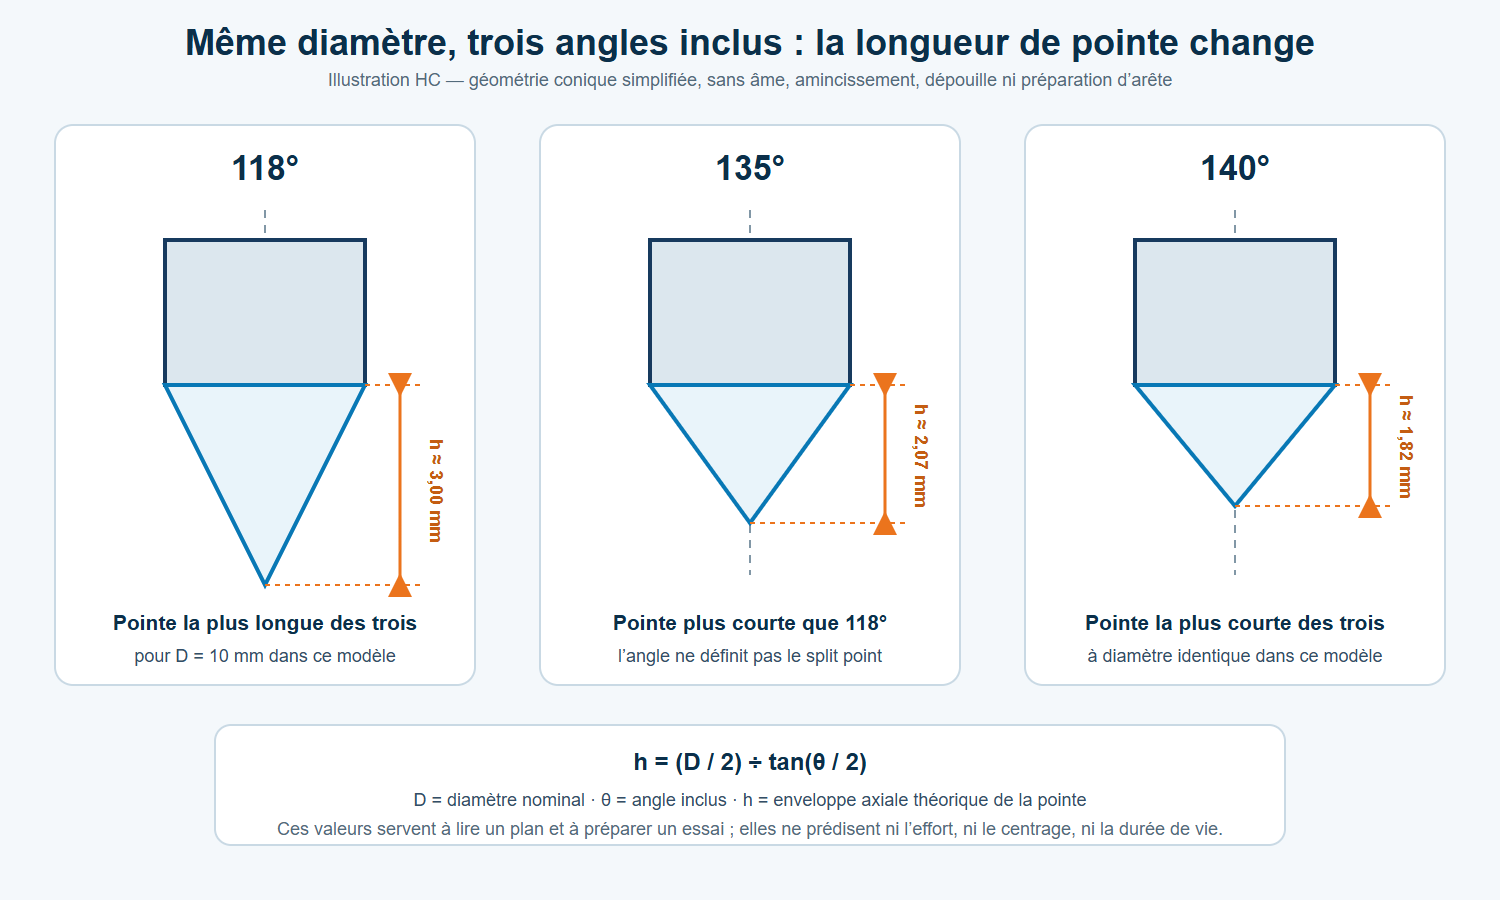
Angle de pointe d’un foret : 118°, 135° ou 140° ?
Comparer la longueur de pointe, l’âme et l’affûtage avant de valider 118°, 135° ou 140° sur la fiche outil.
Lire le guide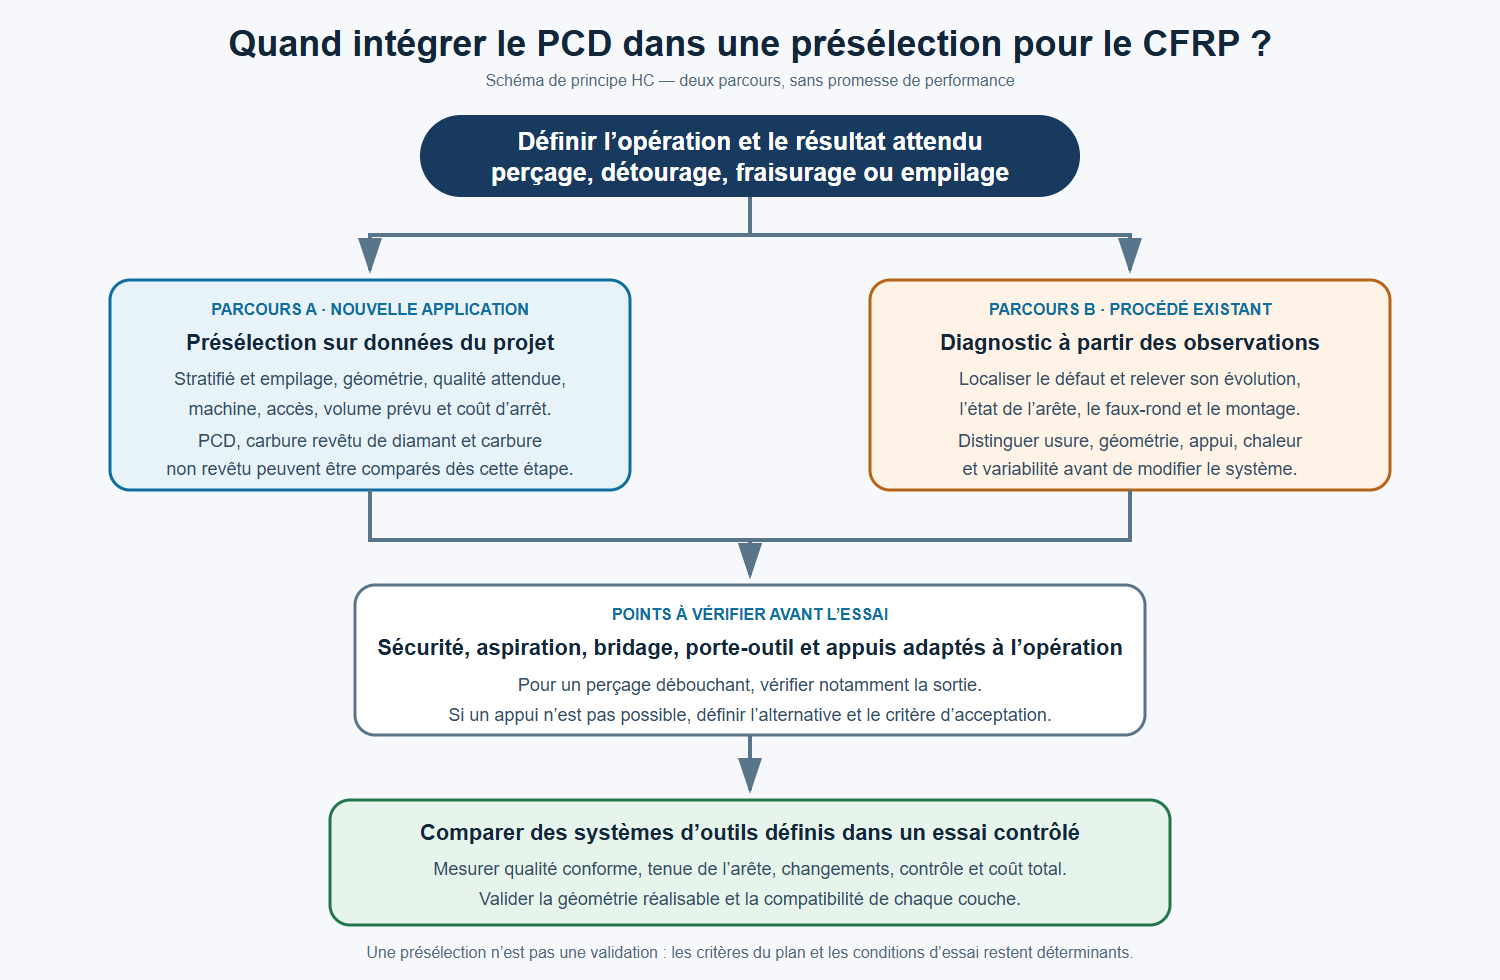
Usinage du CFRP : quand choisir un outil PCD ?
Nouvelle application ou procédé existant : présélectionner le système d’outil, puis comparer qualité, tenue d’arête et coût par résultat conforme.
Lire le guide
Foret HSS, HSS-Co ou carbure : que choisir en CNC ?
Comparer HSS, HSS-Co et carbure selon rigidité, matière, taille de série, coût par trou conforme et essai contrôlé.
Lire le guide
Lamage, fraisure ou chambrage : quelle différence en usinage CNC ?
Distinguer logement cylindrique, siège conique et portée plane, puis relier la fonction d’assemblage au plan, au procédé et au contrôle.
Lire le guide
Percer une surface inclinée en CNC sans dévier le foret
Comparer les stratégies d’amorçage, choisir l’outil selon l’angle et l’accès, puis valider position, sortie et usure.
Lire le guide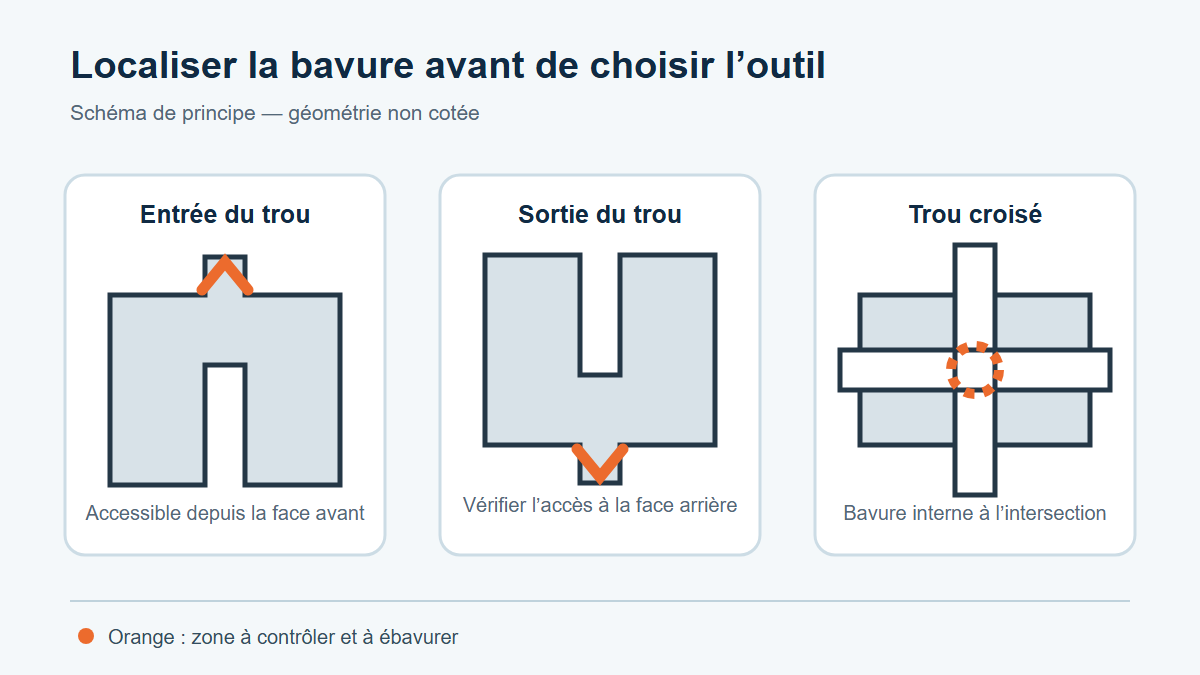
Outils d’ébavurage métal : choisir selon la bavure et l’accès
Localiser la bavure, distinguer ébavurage, chanfrein, fraisure et lamage, puis valider l’outil selon la matière et la série.
Lire le guide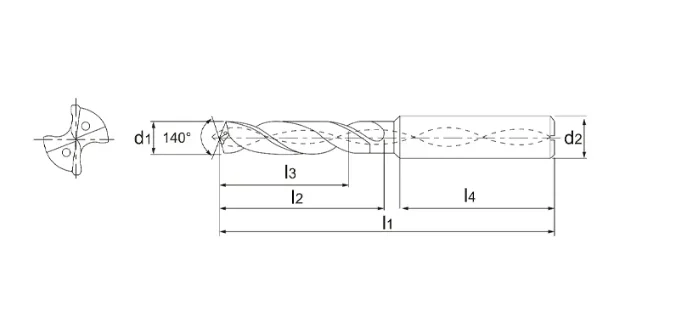
Surépaisseur avant alésage : variables et méthode d’essai
Définir la matière à enlever avant finition, reconnaître une surépaisseur trop faible ou trop forte et construire un essai mesurable.
Lire le guide
Défauts d’alésage : diamètre, surface et diagnostic
Classer un défaut de diamètre ou de surface, puis vérifier avant-trou, faux-rond, montage, usure et arrosage dans un ordre utile.
Lire le guide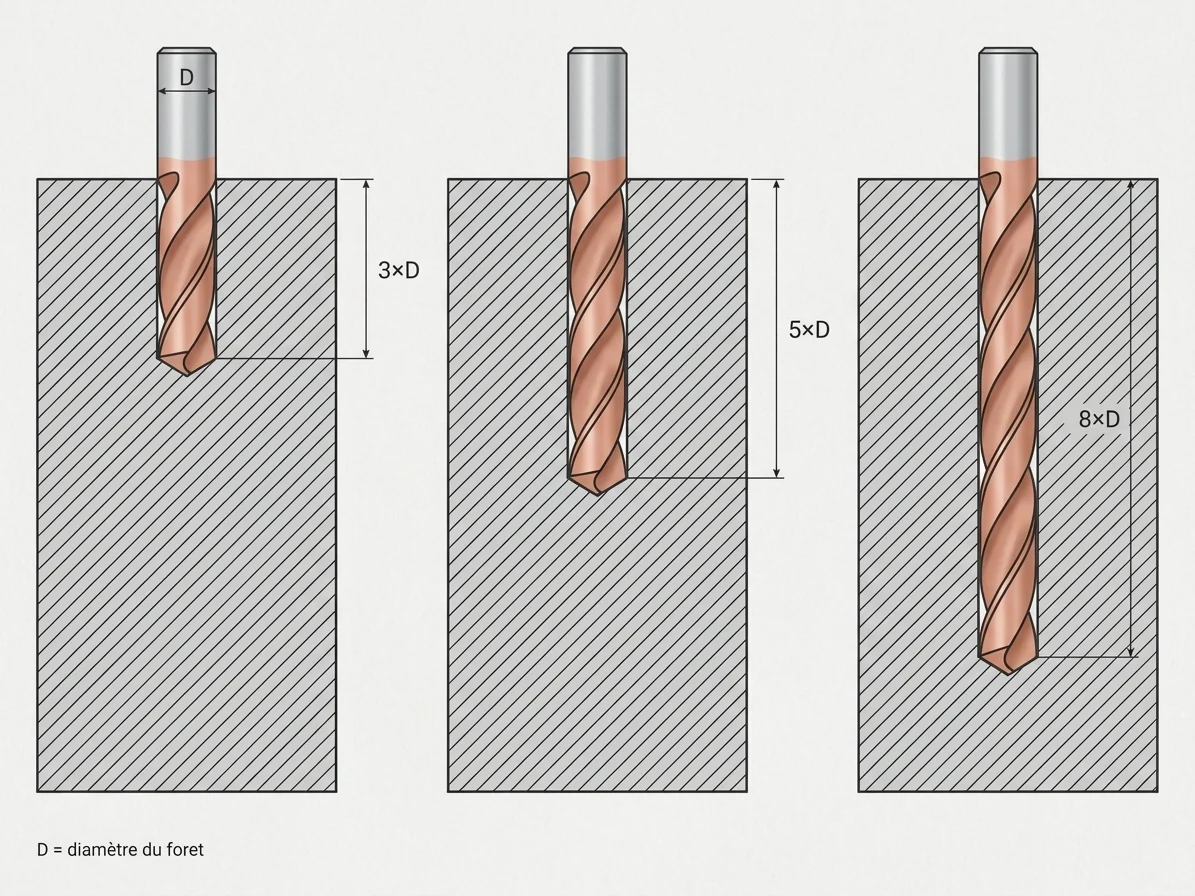
Percer ou aléser un trou : comment décider
Décider si le perçage suffit ou si une finition par alésoir est nécessaire à partir de la fonction, de la tolérance et du risque de rebut.
Lire le guide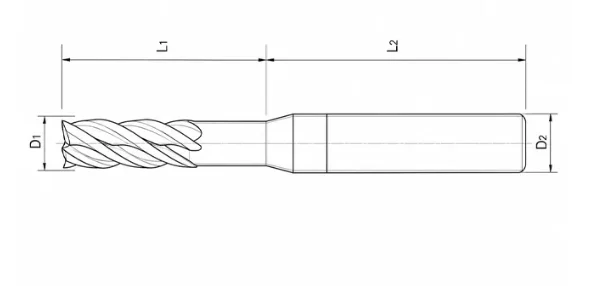
Vibrations et écaillage d’une fraise CNC : diagnostic
Identifier les vibrations et l’écaillage, contrôler porte-à-faux, serrage, engagement et paramètres sans masquer la cause du défaut.
Lire le guideForet 3×D, 5×D ou 8×D : méthode de sélection
Calculer le rapport profondeur/diamètre et choisir la longueur 3×D, 5×D ou 8×D la plus rigide compatible avec le trou.
Lire le guide
Fraise aluminium 2 ou 3 dents : décision par engagement
Comparer deux et trois dents selon le rainurage, l’engagement radial, l’évacuation des copeaux et la rigidité recherchée.
Lire le guide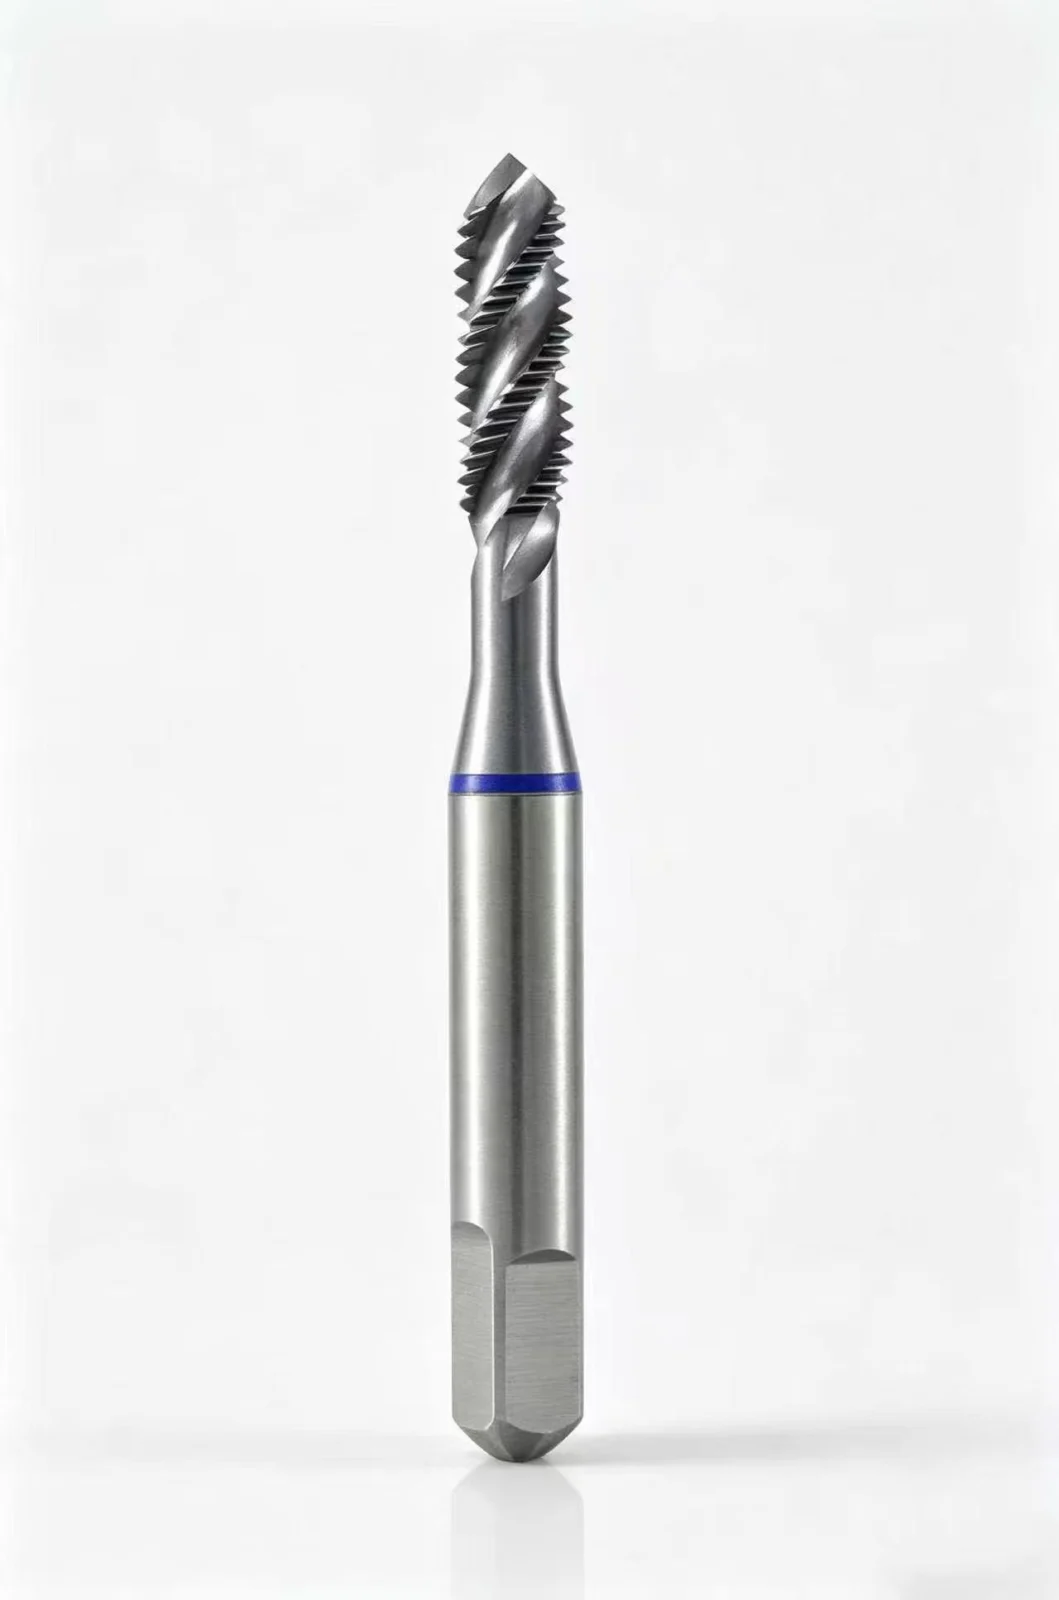
Quel taraud choisir pour un trou borgne ou débouchant ?
Choisir la géométrie de taraud selon un trou borgne ou débouchant, la matière, l’évacuation des copeaux et la machine.
Lire le guide
Comment calculer la vitesse de rotation et l’avance en usinage ?
Calculer vitesse de rotation et avance, puis adapter les valeurs à la référence d’outil, à la matière et aux conditions réelles.
Lire le guide
Pourquoi un foret casse, chauffe ou évacue mal les copeaux ?
Localiser la casse, la chauffe ou le bourrage avant de contrôler copeaux, arrosage, faux-rond, serrage et charge broche.
Lire le guide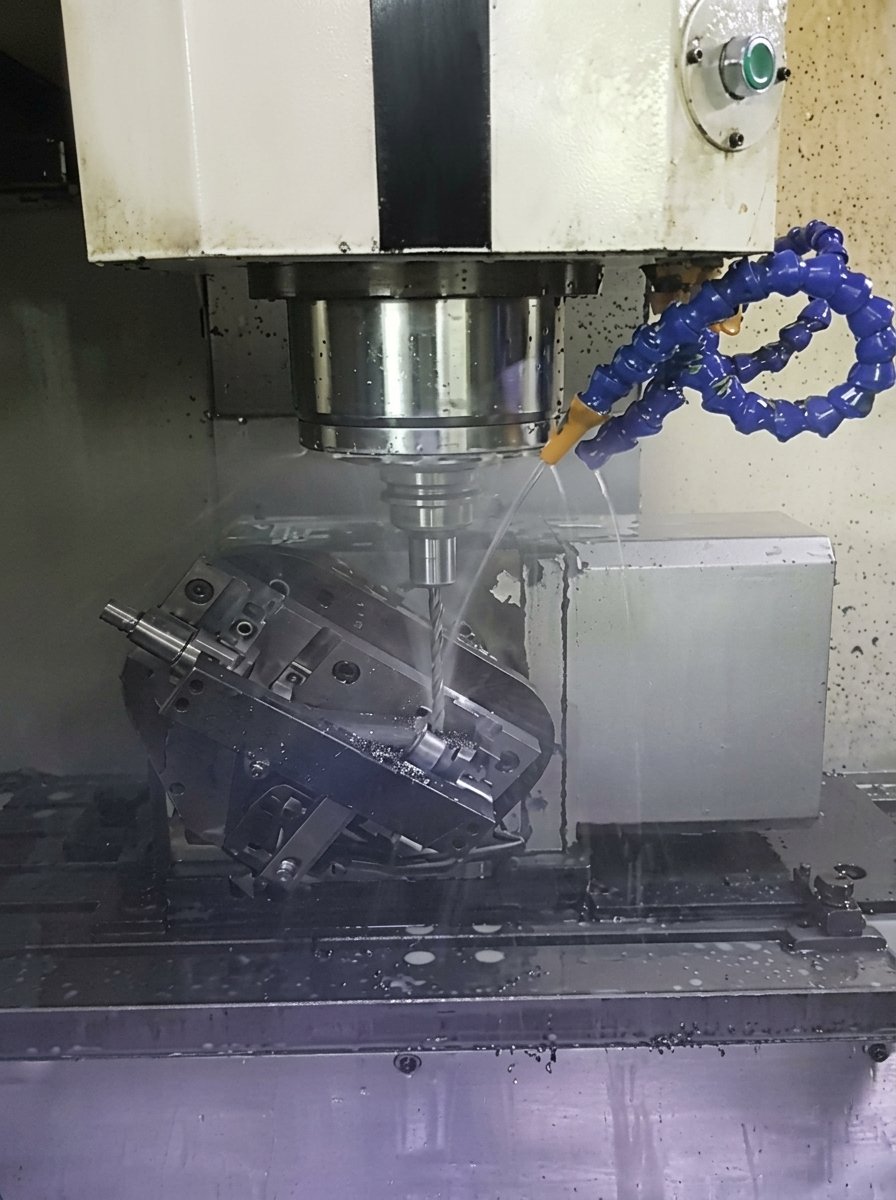
Comment tester un nouvel outil coupant avant la production en série ?
Préparer un essai d’outil avec un critère mesurable, une référence de comparaison et une règle d’arrêt avant la production en série.
Lire le guide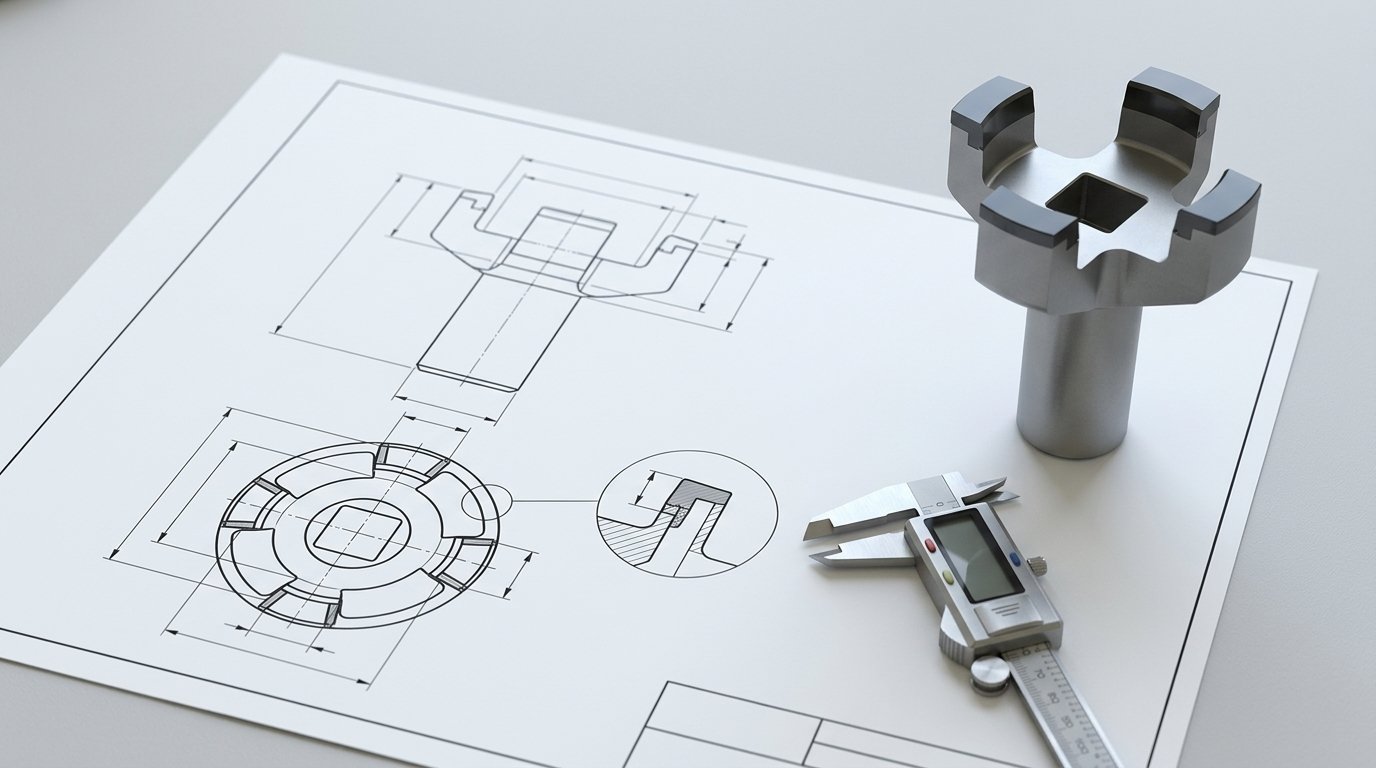
Quelles informations fournir pour obtenir un devis d’outil coupant ?
Rassembler le plan, la matière, les dimensions, la machine, l’arrosage, le volume et les caractéristiques critiques pour une présélection utile.
Lire le guideAucun guide ne correspond à cette recherche.