
Alésage CNC · Diagnostic · Mesure
Défauts d’alésage : mesurer avant de corriger
Classez d’abord le défaut en dimension, forme, position ou surface, confirmez la mesure, puis testez une seule correction — ne changez pas Vc « par principe ». Photos et relevés précèdent l’hypothèse outil.
Ce guide aide à distinguer trou trop grand, erreur de forme et rayures de paroi. Les méthodes détaillées de contrôle Ø/circularité vont vers le guide dédié ; la surépaisseur vers son guide.
Sans mesure confirmée et sans localisation du défaut, seule une liste de preuves à réunir peut être proposée.
Voir le guide Alésage HCDu plan à la validation
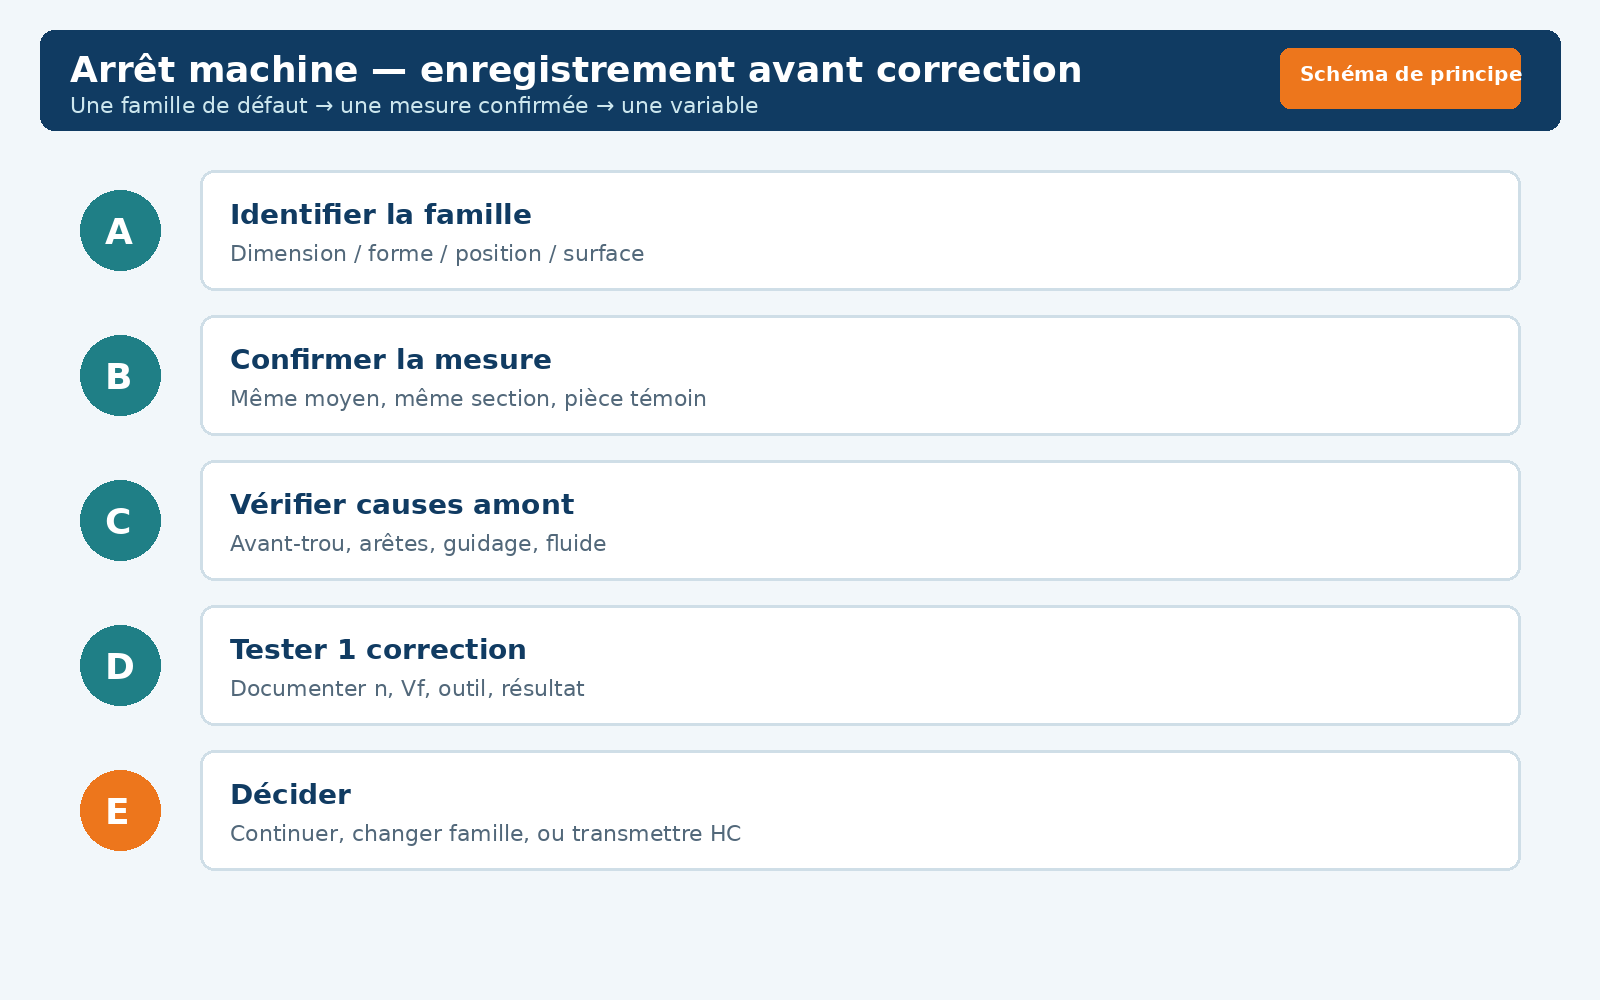
- Classer — dimension / forme / position / surface.
- Confirmer — même moyen, même section, pièce témoin.
- Photographier — paroi, arête, copeaux avant nettoyage agressif.
- Vérifier l’amont — avant-trou, guidage, fluide, montage.
- Corriger une variable — documenter ; sinon transmettre.
Condition d’arrêt : plusieurs leviers changés à la fois ; pas de mesure ; famille de défaut non identifiée — arrêtez. Aucun % d’amélioration inventé.
Dimension, forme, position ou surface : quel défaut ?
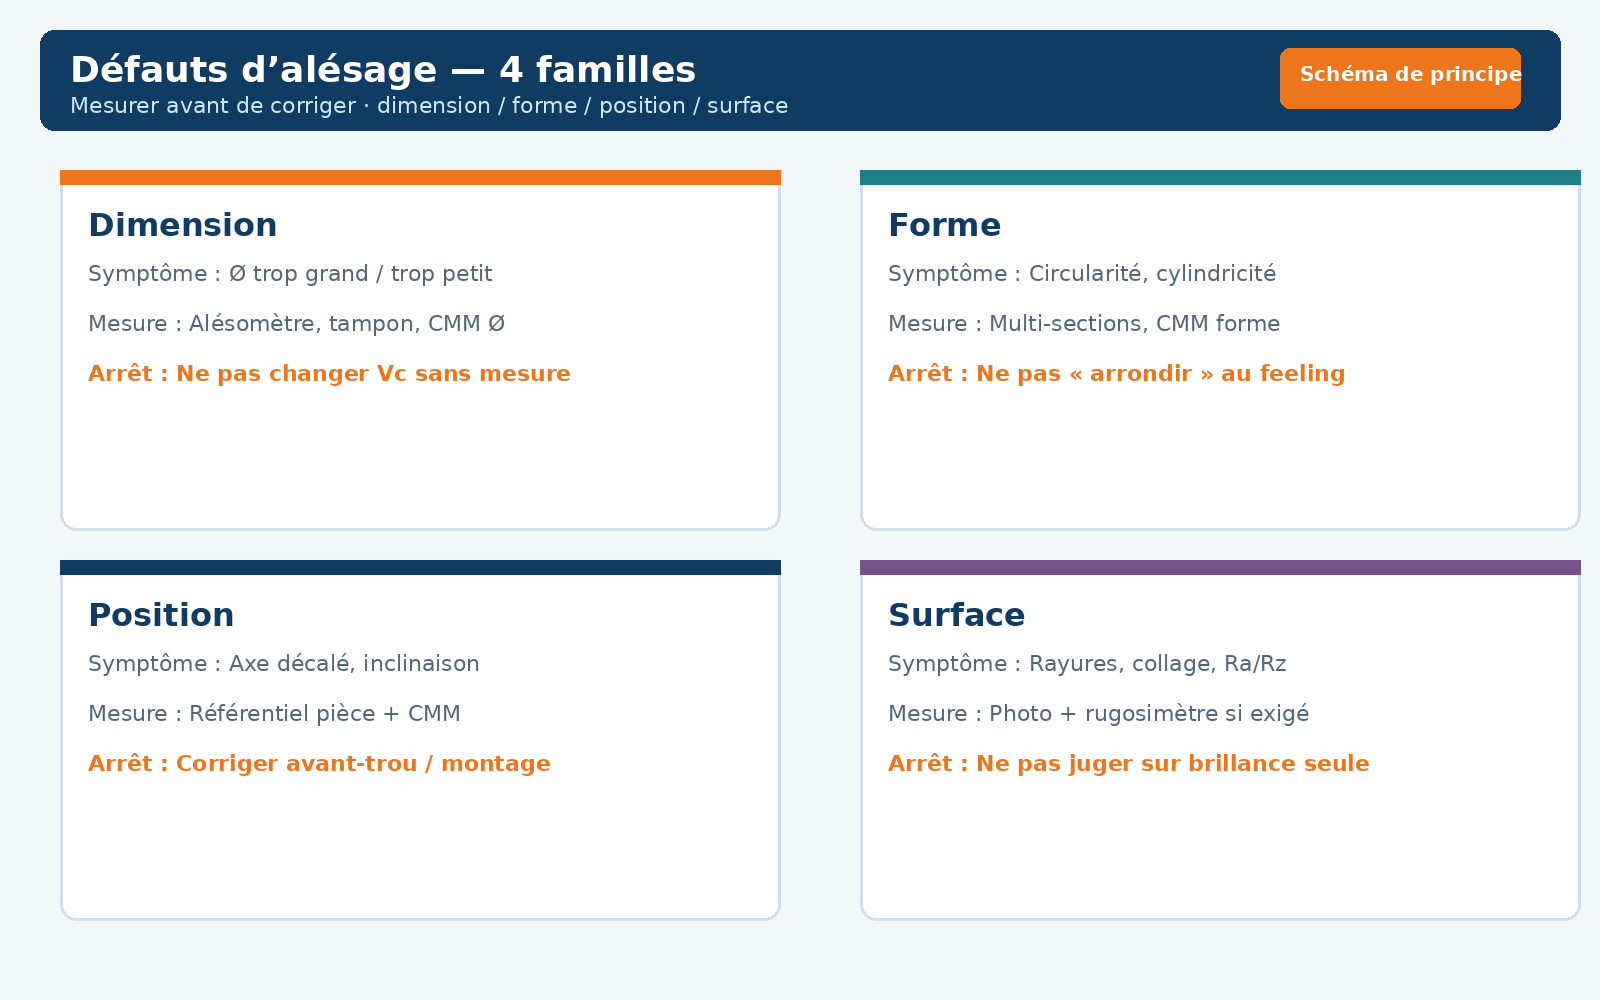
Séparer
- Ø ≠ circularité
- Position ≠ rugosité
- Brillance ≠ Ra
Les guides d’alésage relient symptômes (Ø, état de surface, marques) à des causes distinctes ; mélanger les familles allonge le diagnostic [1][2].
Quelles mesures faut-il confirmer avant de corriger ?
Preuve minimale
- Moyen nommé
- Section / direction
- Témoin conservé
Pour distinguer diamètre et défaut de forme en détail, voir contrôler diamètre, circularité et forme. Les pratiques métrologiques rappellent la comparabilité des conditions de mesure [3].
Comment vérifier avant-trou, arêtes, guidage et fluide ?
- Avant-trou : surépaisseur et forme — surépaisseur avant alésage.
- Arêtes : écaillage, collage, usure asymétrique.
- Guidage / montage : faux-rond, porte-à-faux, concentricité.
- Fluide : débit/pression disponibles à l’outil si applicable [4].
Quelle modification contrôlée tester en premier ?
Après mesure confirmée, testez une correction liée à la famille (amont perçage, guidage, fluide, ou paramètre). Inspectez usure et copeaux [5]. Les familles d’outils restent sur alésoirs machine.
Exemple illustratif
Exemple illustratif : Ø moyen dans la tolérance mais stries hélicoïdales. On classe « surface », on photographie arête et paroi, on vérifie fluide et avance, on change uniquement Vf sur témoin. Pas de % inventé.
Matrice famille → premier contrôle
| Famille | Preuve | Premier contrôle | À ne pas précipiter |
|---|---|---|---|
| Dimension | Ø multi-sections | Avant-trou, usure arête | Changer Vc sans mesure |
| Forme | Circularité / cylindricité | Guidage, montage, interruption | Juger sur un seul Ø |
| Position | Référentiel pièce | Avant-trou / bridage | Corriger seulement à l’alésoir |
| Surface | Photo + Ra si exigé | Arête, fluide, Vf | Conclure sur la brillance |
Données à préparer
- Photos paroi + arête + copeaux
- Relevés Ø / forme / rugosité selon exigence
- Moyen de mesure et sections
- État avant-trou et référence alésoir
- Fluide, n, Vf, montage
- Variable unique déjà testée (si applicable)
Faire vérifier avec HC
Action principale : renseignez la matrice. Ensuite, distinguez diamètre et défaut de forme. Voir les alésoirs machine.
Faire examiner les mesures et les traces
Quand l’enregistrement d’arrêt est prêt, demandez une revue — sans publier de prix ici.
Questions fréquentes
Peut-on corriger un Ø hors tolérance sans mesurer la forme ?
Non recommandé. Un Ø moyen acceptable peut masquer circularité ou cylindricité hors critère. Séparez dimension et forme.
La brillance prouve-t-elle la rugosité ?
Non. La brillance n’est pas une valeur Ra/Rz. Utilisez le moyen exigé par le plan.
Que vérifier en premier à l’arrêt machine ?
La famille de défaut, puis une mesure confirmée, puis causes amont (avant-trou, arêtes, guidage, fluide) avant une correction mono-variable.
Quand renvoyer vers la surépaisseur ?
Lorsque l’avant-trou ou le reste de matière est suspect — guide surépaisseur avant alésage.
Quand transmettre le dossier à HC ?
Après enregistrement d’arrêt (mesures + photos) et au moins une tentative mono-variable, ou si le moyen de mesure manque.
Sources et contenus associés
- Dépannage alésage (Sandvik Coromant, FR)
- Appliquer l’alésage (Sandvik Coromant, FR)
- ISO 12181 — Circularité (référentiel)
- Reaming application guide (Seco Tools)
- Reaming fundamentals (Kennametal)
Aucun prix HC, aucun % inventé. Associés : Alésage · Surépaisseur · Contrôle Ø / forme · Alésoirs machine.