
Alésoirs PCD sur mesure pour alésages en aluminium
Contenu rédigé par Kevin Zeng, responsable des opérationsVérification technique : Jiack Liu, responsable techniqueMise à jour : 2 novembre 2026
HC étudie des alésoirs PCD simples, étagés ou combinés pour finir un pré-alésage dans des matériaux non ferreux ou abrasifs compatibles. Le diamètre final, la géométrie, la surface et la répétabilité dépendent autant du pré-alésage, de la surépaisseur, du montage et de l’arrosage que de l’arête PCD.
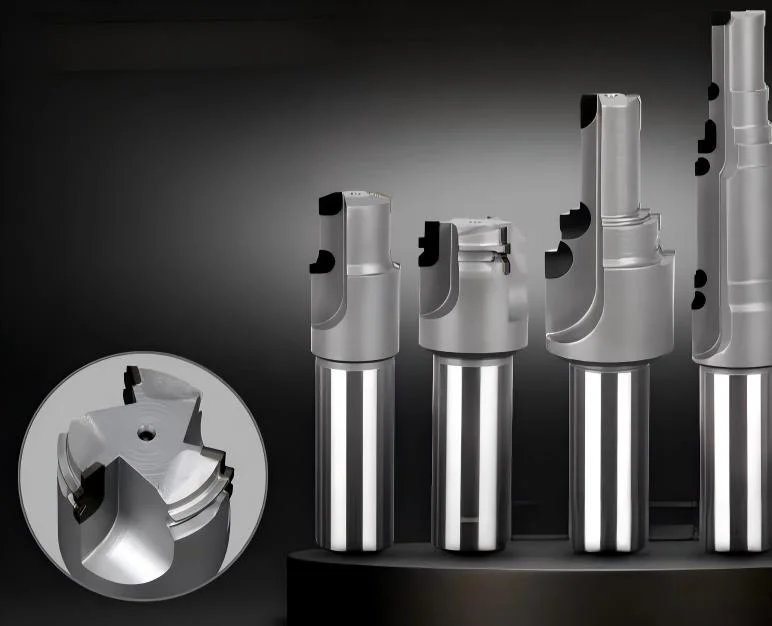
Deux portées de roulement H6 sur un boîtier DHT32
Ce cas provient d’un boîtier arrière de transmission hybride DHT32 usiné en production. Il applique l’architecture à patins de guidage présentée dans cette page à deux portées de roulement en aluminium moulé. Les valeurs ci-dessous sont celles relevées lors de la mise en service : elles décrivent ce montage et ne constituent pas une garantie transposable à une autre pièce.
| Élément | Valeur documentée |
|---|---|
| Pièce | Boîtier arrière de transmission hybride DHT32, alliage d’aluminium moulé |
| Matière | ADC12Z — alliage Al-Si-Cu de fonderie (JIS H 5302) |
| Fonction usinée | Alésage de finition de deux portées de roulement |
| Diamètres et tolérances | Ø 72 H6 (0 / +0,019) mm et Ø 55 H6 (0 / +0,019) mm |
| Exigence de perpendicularité | 0,015 mm |
| Exigence d’état de surface | Ra 0,8 µm |
| Machine et interface | Centre d’usinage Mazak HCN5000, broche HSK100 |
| Outil | Alésage de finition PCD, une arête, patins de guidage, arrosage interne, masse 7 kg |
| Vitesse de rotation n | 4 500 min⁻¹ |
| Avance vf | 630 mm/min |
| Profondeur de passe radiale ae | 0,2 mm |
| Perpendicularité mesurée | 0,004 mm |
| État de surface mesuré | Ra 0,4 µm |
| Durée de vie constatée | 20 000 pièces par arête ; 13 335 pièces avec la solution utilisée auparavant |
| Mise en service | 5 jours sur site pour le projet complet (116 outils, 5 opérations) |
Références des spécifications citées dans le tableau : classes de tolérance H6 tabulées dans l’ISO 286-2:2010 ; perpendicularité définie comme spécification géométrique par l’ISO 1101:2017 ; paramètre Ra défini par l’ISO 21920-2:2021.
Ce que le montage a produit
Les deux portées alésées restent sous les exigences du plan : perpendicularité mesurée 0,004 mm pour 0,015 mm exigé, état de surface Ra 0,4 µm pour Ra 0,8 µm exigé. Le mécanisme invoqué est l’auto-guidage des patins, qui s’appuient sur le trou déjà alésé et limitent les vibrations latérales de l’outil dans la portée.
Ce que la durée de vie signifie
20 000 pièces par arête contre 13 335 avec la solution précédente, soit environ +50 % dans ce montage. C’est un résultat de cas, obtenu avec la matière, le pré-alésage, les paramètres et la machine décrits ci-dessus — pas une valeur garantie pour une autre application.
Limite de lecture : un cas ne vaut pas règle. La nuance d’ADC12Z, le pré-alésage réel, la rigidité du montage, le faux-rond assemblé et la méthode de contrôle de ce projet ne sont pas ceux d’une autre pièce. Pour un autre boîtier, la surépaisseur, la géométrie de guidage et les paramètres doivent être réétablis, puis validés sur un lot d’essai.
Données du compte rendu de projet HC sur le boîtier DHT32, publiées le 2 novembre 2026. Conditions et mesures valables pour ce montage uniquement.
Quand choisir un alésoir PCD ?
Un alésoir PCD finit un trou déjà créé avec une surépaisseur limitée et contrôlée. Il est à étudier lorsque la matière compatible, l’abrasion, le volume ou la dérive d’une solution actuelle rendent nécessaire une arête PCD documentée.
La finition de trous de précision par outil à arêtes définies, la nécessité d’une surépaisseur suffisante et l’effet d’un porte-à-faux trop long sont décrits dans Sandvik Coromant — Alésage à l’alésoir.
| Besoin constaté | Procédé à étudier | Limite à vérifier |
|---|---|---|
| Finir un pré-alésage cohérent avec faible surépaisseur | Alésoir PCD simple ou guidé selon la matière et le trou | Il suit le pré-alésage et ne corrige pas une forte erreur de position |
| Finir plusieurs diamètres, un fond ou un chanfrein liés | Alésoir PCD étagé ou de forme | Les étapes doivent partager vitesse, arrosage, copeaux et logique d’usure compatibles |
| Créer puis finir le trou dans une seule prise | Outil combiné foret-alésoir, seulement après étude complète | La création du trou et sa finition doivent rester stables dans la même fenêtre de coupe |
| Corriger diamètre, position ou géométrie de façon réglable | Outil ou tête d’alésage de précision | Le réglage et la mesure peuvent être plus adaptés qu’un alésoir fixe |
| Matière ferreuse conventionnelle | Étudier un autre matériau de coupe | Ne pas déduire la compatibilité du PCD depuis une application aluminium |
Définir le trou fini avant de définir l’outil
Le terme « trou précis » ne suffit pas. Le plan doit distinguer diamètre, forme, position, coaxialité, cylindricité, texture, chanfrein et méthode de mesure. HC relie ensuite chaque arête et zone de guidage à une fonction contrôlable.
Limite : un alésoir ne remplace pas une opération de perçage et ne corrige pas, à lui seul, un pré-alésage fortement décentré, conique ou instable.
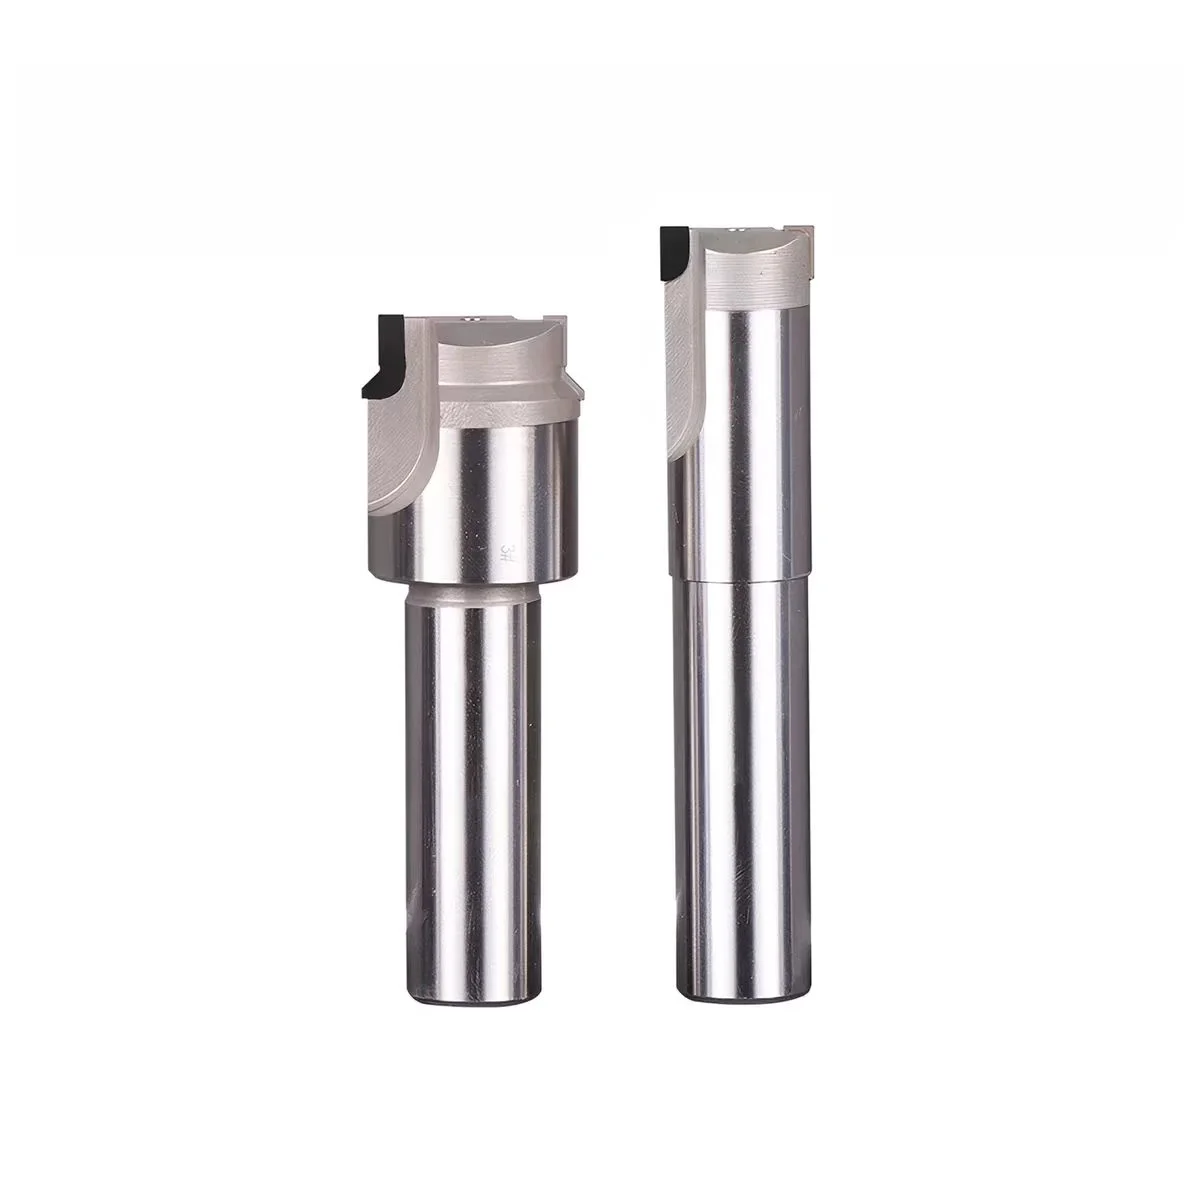
Choisir entre alésoir simple, étagé et outil combiné
L’intégration de plusieurs fonctions n’est utile que si elle réduit réellement les changements sans créer de conflit entre efforts, copeaux, arrosage, usure et contrôle.
Alésoir simple
Une fonction principale de finition. À privilégier lorsque la responsabilité du diamètre et de la surface doit rester facile à isoler.
Alésoir étagé
Plusieurs diamètres ou transitions coaxiales. Chaque étage exige une surépaisseur, une évacuation et un contrôle définis.
Alésoir de forme
Rayons, profils ou sièges liés au dessin. La possibilité de retouche dépend de la chaîne de cotes et du profil fonctionnel.
Foret-alésoir combiné
Création et finition en une prise lorsque centrage, copeaux, arrosage, rigidité et fenêtres de coupe sont compatibles.
Guidage et patins
À étudier selon profondeur, interruptions, pré-alésage, montage et exigences de forme ; ce n’est pas une option universelle.
Construction modulaire
Peut faciliter réglage ou service, mais ajoute des interfaces dont la rigidité, le faux-rond et la répétabilité doivent être contrôlés.
Qualifier la matière et les interruptions
Le PCD est principalement étudié pour des non-ferreux et matériaux abrasifs compatibles. Le nom de famille de la matière ne suffit pas : état, silicium, fibres, charges, peau et inclusions peuvent changer la conception.
Le diamant polycristallin (PCD) relève de la classification des matériaux durs de coupe, avec les métaux-durs, les céramiques et le nitrure de bore : ISO 513:2012.
Aluminium corroyé
Préciser nuance, état, adhésion, bavure et surface ; ne pas réutiliser automatiquement une solution d’aluminium moulé.
Aluminium moulé et chargé
Documenter silicium, peau de fonderie, porosités, inclusions et variations de lot qui influencent l’usure et l’entrée.
Composites et MMC
Indiquer matrice, fibres ou particules, orientation, empilage et risque de délaminage ou d’arrachement.
Trous sécants et interruptions
Localiser chaque ouverture, rainure ou cavité pour adapter l’entrée, le soutien de l’arête et la trajectoire des copeaux.
Préparer le pré-alésage, l’arrosage et le montage
La qualité finale dépend de la matière laissée à l’alésoir et de la façon dont elle arrive sur chaque arête. Mesurez le process assemblé plutôt que de supposer qu’un outil neuf absorbera les variations précédentes.
Les plages de surépaisseur par matière et par diamètre, ainsi que la limite « l’alésage ne corrige pas la position ni la rectitude du pré-alésage », figurent dans Sandvik Coromant — Alésage d’un trou.
| Entrée à documenter | Mesure ou information | Décision affectée |
|---|---|---|
| Pré-alésage | Diamètre, variation, position, rectitude, forme et surface avant finition | Surépaisseur, entrée, guidage et risque de surcharge |
| Montage | Machine, interface, porte-outil, dépassement et faux-rond assemblé | Répartition des arêtes, vibration et dérive dimensionnelle |
| Arrosage ou MQL | Disponibilité, voie interne/externe, débit utile et retour dans le trou | Évacuation, adhésion, température et trou borgne/débouchant |
| Copeaux | Forme, volume, zones sécantes et chemin de sortie | Goujures, poches, sens de coupe et arrêts de sécurité |
| Production | Volume, temps de cycle actuel, règle de changement et traçabilité | Architecture simple/combinée et stratégie de service |

Relier les applications automobiles au plan réel
Les pièces automobiles en aluminium peuvent réunir plusieurs portées, sièges, chanfreins et trous sécants. Une architecture combinée peut réduire les prises seulement si les fonctions partagent le même axe de référence et une fenêtre de coupe compatible.
- Repérer les diamètres et faces contrôlés dans la même mise en position
- Attribuer une surépaisseur et une arête à chaque fonction
- Vérifier les interruptions, le fond, les sorties et la collision du corps
- Définir comment chaque cote et chaque surface seront mesurées
Vérifier accès, parois et trous sécants dans les carters
Un carter peut présenter des parois minces, des cavités et des ouvertures qui modifient le soutien du trou. La conception doit tenir compte des variations de rigidité de la pièce, de la position du serrage et du retour du fluide.
Accès
Contrôler longueur totale, dégagement, interface et collisions dans toutes les positions du parcours.
Rigidité de la pièce
Repérer parois minces, serrage et déformation possible avant d’attribuer toute variation au seul alésoir.
Interruptions
Localiser trous sécants, poches et sorties qui interrompent l’arête et modifient les copeaux.
Contrôle
Définir datum, profondeur de mesure, température et instrument pour comparer des résultats reproductibles.
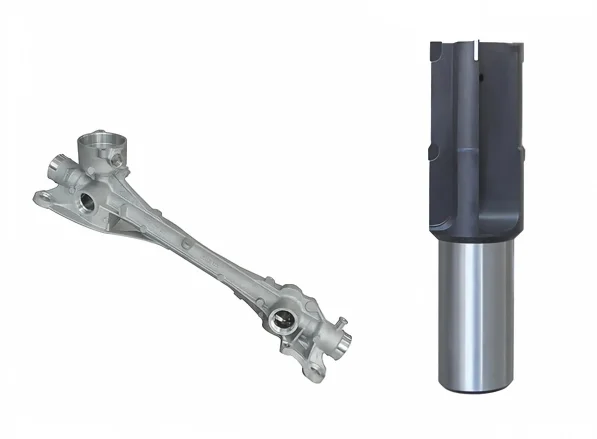
Diagnostiquer une dérive de diamètre ou de surface
Relevez le moment d’apparition, le sens de la dérive et les mesures du pré-alésage. Corrigez une variable utile à la fois et arrêtez l’essai si une collision, un écaillage ou une dérive hors contrôle est observé.
Diamètre qui augmente ou diminue
Vérifier température, pré-alésage, faux-rond, usure, adhésion, porte-outil et méthode de mesure avant de modifier le diamètre outil.
Conicité ou forme instable
Contrôler rectitude du pré-alésage, guidage, flexion, profondeur, serrage et évacuation dans les trous borgnes.
Rayures ou texture irrégulière
Rechercher copeaux recoupés, arête rapportée, écaillage, interruption, débit insuffisant et différence de participation entre arêtes.
Bavure ou arrachement
Examiner entrée/sortie, support de pièce, matière réelle, usure et sens de coupe ; pour un composite, vérifier les fibres et l’empilage.
Valider l’alésoir PCD et organiser sa retouche
État initial
Documenter plan, matière, pré-alésage, montage, faux-rond, fluide, programme et méthode de contrôle.
Critères
Fixer diamètre, forme, position, texture, bavure, limite d’usure et règle d’arrêt avant l’essai.
Essai
Conserver pièces et relevés comparables ; changer une variable utile à la fois dans une fenêtre sûre.
Révision
Geler le plan outil, les limites de retouche, les contrôles de retour et la traçabilité après validation.
Questions fréquentes sur les alésoirs PCD
Quelle différence entre perçage, alésage et alésage de précision ?
Le perçage crée le trou. L’alésoir finit un pré-alésage avec une surépaisseur limitée. Une tête ou un outil d’alésage réglable peut mieux convenir lorsqu’une correction de diamètre, de position ou de géométrie est nécessaire.
Le PCD convient-il à tous les aluminiums ?
Non. La nuance, l’état, le silicium, la peau de fonderie, les inclusions, les interruptions et le volume doivent être qualifiés avant de choisir le PCD et sa géométrie.
Quelle surépaisseur faut-il laisser avant l’alésage ?
Il n’existe pas de valeur universelle. Elle dépend du diamètre, de la matière, de la forme et de la variation du pré-alésage, de la longueur, de l’entrée, du guidage, de la machine et du résultat attendu.
Quand combiner perçage, alésage et chanfreinage ?
Seulement lorsque les fonctions partagent un axe, une fenêtre de vitesse, un trajet de copeaux, un arrosage, une logique d’usure et un plan de validation compatibles.
Quelles données envoyer pour un alésoir PCD sur mesure ?
Joignez le plan et sa révision, la matière exacte, les caractéristiques du pré-alésage et du trou fini, les interruptions, la machine, le porte-outil, le faux-rond mesuré, l’arrosage, le volume et la méthode de contrôle.
Le cas du boîtier DHT32 est-il transposable à une autre pièce ?
Pas directement. La matière, le pré-alésage, le montage, le faux-rond assemblé, les paramètres et la méthode de contrôle de ce projet sont propres à cette pièce. Le cas sert de référence de méthode, pas de réglage à recopier : surépaisseur, géométrie de guidage et paramètres doivent être réétablis puis validés sur un lot d’essai.
Faire étudier votre alésoir PCD par HC
Envoyez le plan du trou, le pré-alésage et les conditions réelles. HC vérifie d’abord la compatibilité du PCD, puis l’architecture, la surépaisseur, le guidage, l’arrosage et la validation.
Demander une revue technique- Plan du trou et révision
- Matière et pré-alésage mesuré
- Exigences et méthode de contrôle
- Machine, montage, arrosage et volume
Sources techniques
Les valeurs et les mécanismes cités dans cette page s’appuient sur les documents suivants, ouverts et vérifiés lors de la mise à jour du 2 novembre 2026.
- ISO 513:2012 — Classification et application des matériaux durs de coupe pour enlèvement de métal avec arêtes coupantes définies — Définition des groupes principaux et des groupes d’application. iso.org/fr/standard/59932.html — supporte la place du diamant polycristallin parmi les matériaux durs de coupe.
- ISO 286-2:2010 — Spécification géométrique des produits (GPS) — Système de codification ISO pour les tolérances sur les tailles linéaires — Partie 2 : Tableaux des classes de tolérance normalisées et des écarts limites des alésages et des arbres. iso.org/fr/standard/54915.html — supporte les classes H6 et les écarts 0 / +0,019 mm du cas.
- ISO 1101:2017 — Spécification géométrique des produits (GPS) — Tolérancement géométrique — Tolérancement de forme, orientation, position et battement. iso.org/fr/standard/66777.html — supporte la perpendicularité comme spécification géométrique normalisée.
- ISO 21920-2:2021 — Spécification géométrique des produits (GPS) — État de surface : méthode du profil — Partie 2 : Termes, définitions et paramètres d’état de surface. iso.org/fr/standard/72226.html — supporte la définition du paramètre Ra utilisé dans le cas.
- Sandvik Coromant — Alésage à l’alésoir (page technique, version française). sandvik.coromant.com/fr-fr/knowledge/reaming — supporte la définition de l’opération de finition, le rôle de la surépaisseur, du faux-rond et du porte-à-faux.
- Sandvik Coromant — Alésage d’un trou (page technique, version française). sandvik.coromant.com/fr-fr/knowledge/reaming/how-to-ream-a-hole — supporte les plages de surépaisseur par matière et diamètre et la limite « l’alésage ne corrige pas la position ni la rectitude du pré-alésage ».