
Alésage CNC · PCD vs carbure · critères de choix
Alésoir PCD ou carbure : décider selon la série
Décidez selon la série et le risque d’exploitation — pas selon un % de durée de vie inventé. Fixez d’abord matière et qualité de trou exigée, comparez les domaines PCD / carbure (et les exclusions), puis confrontez durée utile mesurée, maintenance, taille de lot et risque d’approvisionnement avant un essai représentatif.
Ce guide porte les critères de décision. La page produit PCD porte les spécifications livrables. Aucun prix, MOQ, % de durée de vie, SKU inventé ni paramètres universels. Les specs outil HC détaillées et les essais contrôlés manquants restent Unknown.
Voir les alésoirs PCD sur mesure pour alésages en aluminiumQuelle matière et quelle qualité de trou ?
Avant de parler PCD ou carbure, fixez ce que la pièce et le trou imposent réellement. Un alésoir ne corrige pas un avant-trou hors fenêtre : matière, surépaisseur, tolérance, état de surface et méthode de contrôle doivent être écrits avant toute conclusion catalogue.
- Relire le plan : matière exacte (nuance, état, Si% si aluminium), diamètre fini, tolérance, cylindricité / concentricité, état de surface, longueur, interruptions.
- Qualifier l’avant-trou : procédé (perçage, alésage d’ébauche), surépaisseur réelle, concentricité, état de surface entrant.
- Décrire le process actuel : outil déjà en place (carbure ou autre), usure / défauts observés, fréquence de changement, lubrification, montage.
- Cadre série et maintenance : taille de lot, cadence, coût d’arrêt, possibilité de réaffûtage / reprise — sans inventer un prix d’outil.
- Séparer spécification livrable (page produit PCD) et critères de choix (ce guide). Si specs ou essais HC manquent, marquer Unknown.
Condition d’arrêt : si la matière ou la tolérance du trou est inconnue, si l’avant-trou n’est pas cadré, si le lot / la maintenance ne sont pas décrits, ou si l’on voudrait conclure avec un « PCD dure N % plus » sans données — ne concluez pas. Clarifiez le dossier d’abord.
Quand envisager PCD ou carbure et quand les exclure ?
Le PCD (diamant polycristallin) est documenté industriellement comme matériau d’outil très résistant à l’abrasion dans des contextes non ferreux. Ce cadre oriente la pertinence PCD pour certains alésages aluminium / abrasifs ; il ne fixe ni durée de vie HC ni multiplicateur. [1]
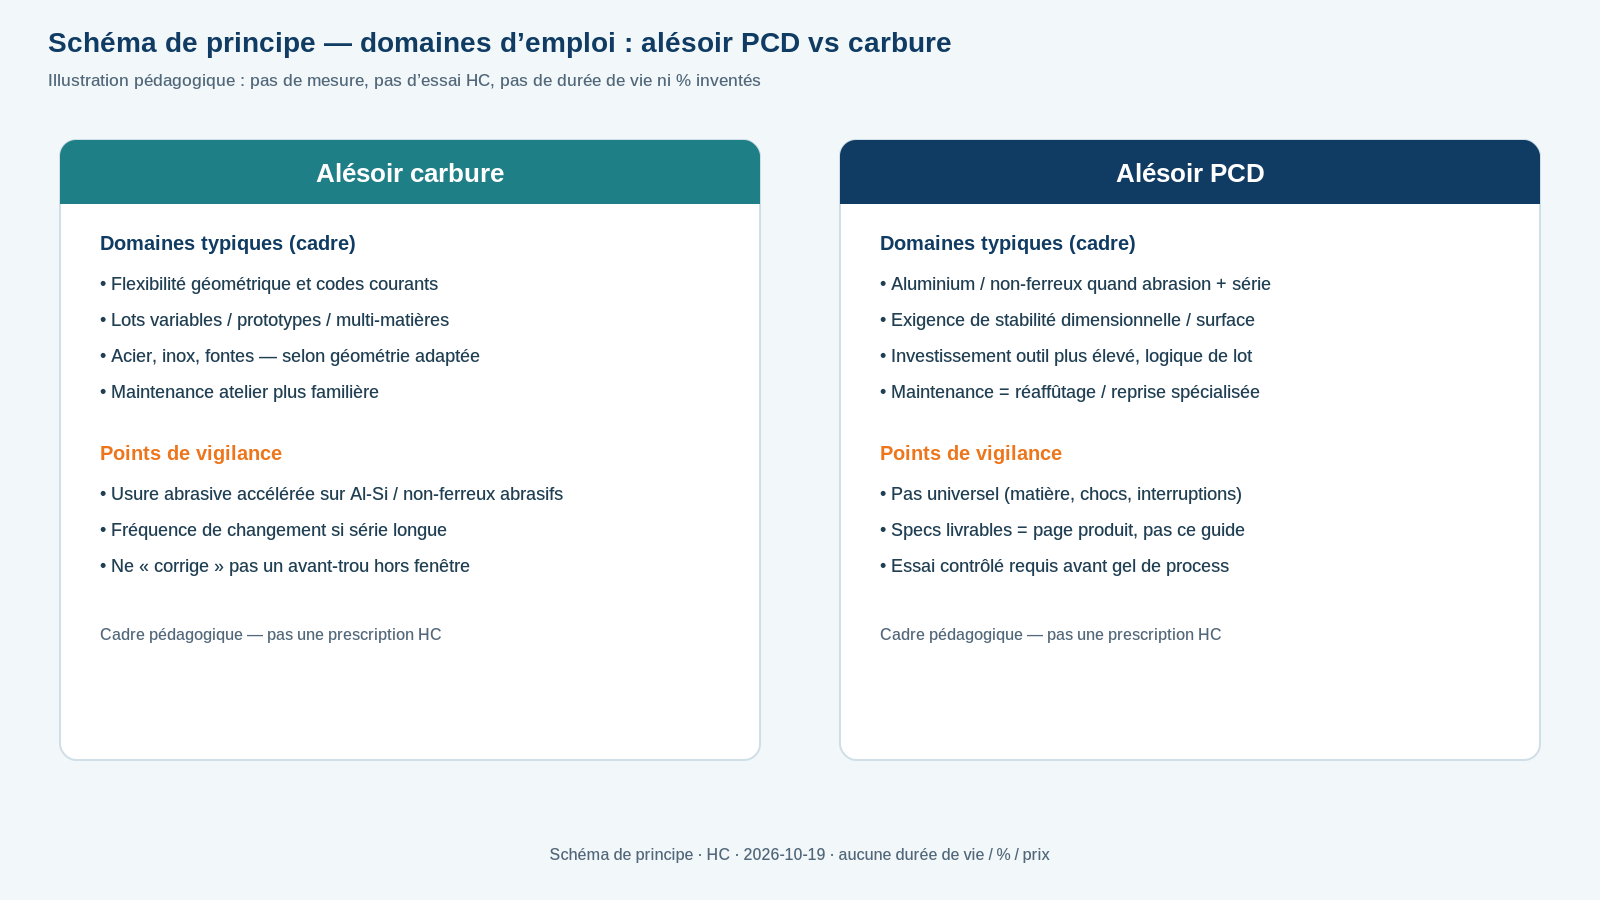
Ce que le schéma fixe
- Carbure : flexibilité géométrique, spectre matières plus large, usure abrasive possible sur Al-Si.
- PCD : tenue abrasive typiquement meilleure en non-ferreux (cadre industriel), investissement et maintenance spécifiques.
- Interdit : afficher un % ou un facteur de vie inventé.
Ce que l’usinage aluminium rappelle côté process
Les guides industriels d’usinage de l’aluminium insistent sur l’adéquation outil–alliage, l’évacuation des copeaux et la stabilité process. Ces rappels aident à lire pourquoi un alésoir carbure s’use trop vite sur un Al abrasif ; ils ne prescrivent pas votre référence HC. [2]
Ce que la trouaison industrielle cadre — sans remplacer votre essai
Les familles d’outils de trouaison / holemaking sont présentées par les constructeurs pour des applications de finition de trou. Ce cadre d’emploi oriente la pertinence d’un alésoir PCD ou carbure ; il ne remplace pas un essai sur pièce représentative, ni le catalogue HC, ni un prix. [3]
Exemple illustratif : lire un cas atelier type
Exemple illustratif — cas d’atelier type pour lire la matrice ; ce n’est pas un résultat d’essai HC ni une amélioration mesurée.
Exemple illustratif — cas d’atelier type pour lire la matrice ; ce n’est pas un résultat d’essai HC ni une amélioration mesurée.
Exemple pédagogique : alésage de finition dans un aluminium (Si% exact Unknown côté client), série moyenne à longue, plainte actuelle = usure abrasive d’un alésoir carbure avec dérive de diamètre / état de surface avant la fin du lot. L’objectif n’est pas de publier une durée de vie : c’est de montrer comment passer de la matière et de l’exigence du trou à la matrice série / maintenance, puis à une validation sur pièce représentative.
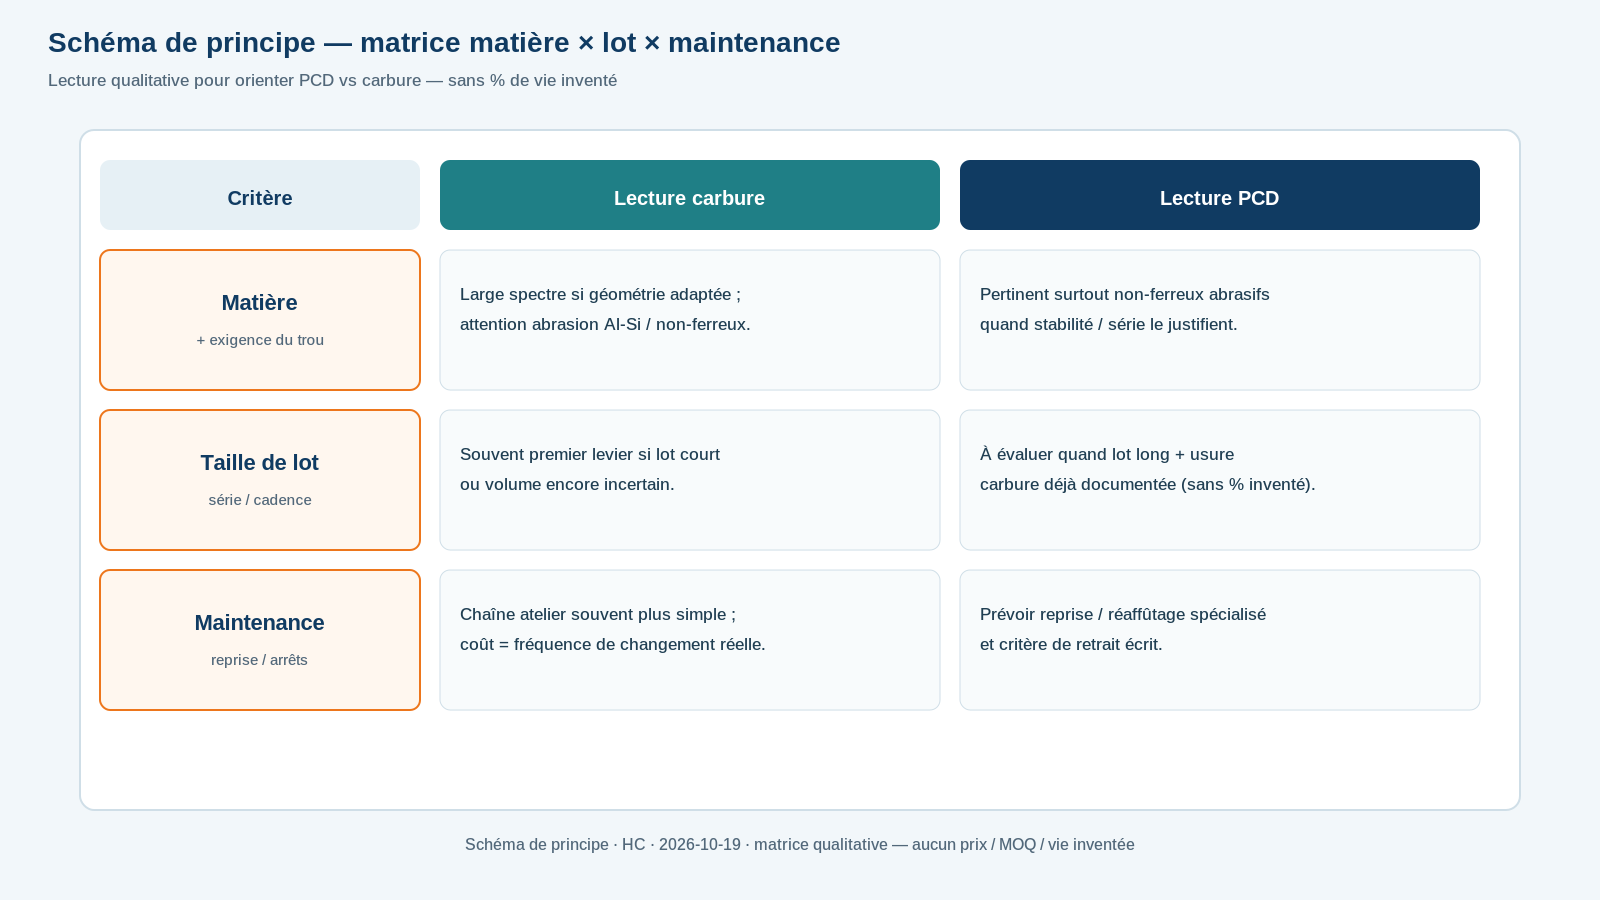
Ce que l’exemple montre
- L’usure carbure documentée ouvre le dossier PCD — sans claim de vie.
- Le lot long et la maintenance spécialisée déplacent la lecture — sans chiffre inventé.
- Sans matière / tolérance / essai, la recommandation reste conditionnelle.
Limite : cet exemple n’est pas un résultat HC. Il n’autorise aucune affirmation « PCD dure X % plus ». Transférez matière, trou, lot, maintenance et machine pour une validation cadrée.
Comment comparer durée de vie, maintenance et coût conforme ?
La décision économique se lit comme une matrice matière / taille de lot / maintenance : investissement et reprise PCD d’un côté, fréquence de changement et arrêts liés à l’usure carbure de l’autre. Ce n’est pas une durée de vie catalogue. Cadrez avec vos volumes et votre chaîne de reprise réels — sans inventer prix, MOQ ni %.
Pour structurer périmètre, changements et rebuts en coût par pièce conforme (placeholders, sans prix publics) : Calculer le coût d’un outil par pièce conforme.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Al / non-ferreux abrasif + lot long + usure carbure documentée | La matrice penche souvent vers l’évaluation PCD. | Préparer une validation PCD vs carbure sur pièce représentative. | Pas de claim « vie +N % » sans mesure. |
| Lot court / multi-matières / géométrie encore instable | La flexibilité carbure reste souvent le premier levier. | Documenter matière et défauts ; garder PCD en option si le lot croît. | Ne pas forcer PCD « par principe ». |
| Matière / tolérance / lot / maintenance manquants | Unknown — aucune recommandation chiffrée n’est défendable. | Compléter le dossier RFQ et définir l’essai avant de choisir. | Refuser toute durée de vie ou % inventés. |
Contrôle risque : changement d’outil, maintenance, lot et approvisionnement
Exemple illustratif — tableau de confrontation pour une même qualité de trou conforme. Aucun % de vie, prix ou délai inventé. Les cellules chiffrées restent Unknown tant que l’atelier n’a pas mesuré.
| Facteur | Lecture PCD | Lecture carbure | Preuve à exiger | Arrêt |
|---|---|---|---|---|
| Changement d’outil / réglage | Préparation, reprise éventuelle, sensibilité au choc | Souvent plus simple à reprendre en atelier | Temps de change mesuré · mode opératoire | Pas de claim « plus rapide » sans chrono |
| Maintenance / reconditionnement | Reprise PCD ou remplacement ; voir guide reconditionnement | Réaffûtage possible selon géométrie | Fiche avant/après · critères de sortie | Ne pas promettre une réparation sans dossier |
| Taille de lot / cadence | Intérêt si lot long et usure abrasive stable | Souvent préférable si lot court ou nuances variables | Taille de lot réelle · taux de rebut | Pas d’extrapolation « série = PCD » |
| Risque d’approvisionnement | Délai / capacité sur mesure à confirmer | Souvent plus de flexibilité standard | Délai confirmé · plan B outil | Unknown si aucun engagement écrit |
| Coût par pièce conforme | À calculer hors page (outil + change + rebut) | Même dénominateur pièce conforme | Voir calculer le coût par pièce conforme | Pas de prix public sur cette page |
Quel essai permet de décider sans garantie universelle ?
Une validation utile compare PCD et carbure dans la même condition : même trou, mêmes critères, même lubrification, même méthode de contrôle. Réunissez au minimum :
- Matière exacte (nuance, état, Si% si connu) et exigences du trou (tolérance, surface, géométrie).
- Avant-trou : procédé, surépaisseur, concentricité, état entrant.
- Outil actuel : type (carbure / autre), usure ou défauts observés, pièces entre changements (ordre de grandeur, pas de % inventé).
- Machine, montage, lubrification réelle, faux-rond assemblé si mesuré.
- Taille de lot / cadence et schéma de maintenance (reprise, réaffûtage, critère de retrait) — qualitatif ou chiffré client, pas inventé ici.
- Plans et exigences critiques sous confidentialité ; question ouverte PCD ou carbure (pas de SKU préjugé).
Faire vérifier la solution pour votre pièce avec HC
HC peut aider à cadrer la pertinence PCD vs carbure et la validation sur votre dossier. Les spécifications livrables restent sur la page produit ; ce guide ne les remplace pas.
Faire vérifier cette solution pour ma pièce
Matériau, dimensions / exigences critiques du trou, machine, lot, problème actuel ; plans sous confidentialité.
Questions fréquentes
Alésoir PCD ou carbure : comment décider selon la série ?
Comparez d’abord matière et qualité de trou exigée, puis domaines d’emploi et exclusions, puis maintenance, taille de lot et risque d’approvisionnement. Validez sur une pièce représentative. Sans mesure, la conclusion reste Unknown.
Quels critères changent la décision ?
La matière (et Si% si aluminium), la tolérance et l’état de surface du trou, l’usure déjà vue sur carbure, la taille de lot, le schéma de maintenance et la possibilité d’un essai à conditions égales.
Quand exclure le PCD ?
Lorsque la matière est inadaptée, lorsque les chocs ou l’interruption de coupe sont mal maîtrisés, lorsque le lot est trop court pour amortir la préparation, ou lorsqu’aucun essai représentatif n’est possible. Le PCD n’est pas universel.
Comment traiter le coût sans inventer une durée de vie ?
Utilisez le même dénominateur « pièce conforme » pour les deux solutions, avec temps de change et maintenance mesurés. Le détail du calcul se poursuit sur le guide coût par pièce conforme. Aucun prix public ici.
Quelles données transmettre à HC ?
Matériau, dimensions et exigences critiques du trou, machine, taille de lot, problème actuel, avant-trou, et critères de validation. Joignez les plans sous confidentialité si besoin.
Sources et contenus associés
- Guide industriel — matériaux d’outil PCD — Cadre PCD comme matériau d’outil (résistance à l’abrasion, domaines non ferreux) ; ne fixe pas de durée de vie ni de % HC.
- Guide industriel — usinage de l’aluminium — Pratiques et risques process alu ; pas de prescription d’alésoir HC.
- Guide industriel — trouaison / holemaking (cadre outils) — Oriente les familles de finition de trou ; hors catalogue, prix et essais HC.
- ISO 3685 — Tool-life testing with single-point turning tools (cadre méthodologique de comparaison d’usure ; à adapter à l’alésage, sans transposer un %).
- Guhring — documentation perçage / évacuation (rappels process ; ne remplace pas l’essai alésoir).
À lire aussi : Alésoirs PCD sur mesure pour alésages en aluminium · Percer ou aléser un trou : comment décider · Défauts d’alésage : diamètre, surface et diagnostic · Fraise PCD ou carbure pour l’aluminium riche en silicium ? · Calculer le coût d’un outil par pièce conforme · Reconditionner un alésoir PCD : contrôles et limites · Surépaisseur avant alésage : que vérifier ? · Trou H7 : choisir le procédé et le contrôle