
Microforets carbure monoblocs standards et sur mesure
HC étudie des microforets à partir du diamètre de coupe, de la longueur active, de la matière et de la chaîne machine–porte-outil–contrôle. Les diamètres illustrés sont exprimés en millimètres et doivent être confirmés avec le plan et le procédé.
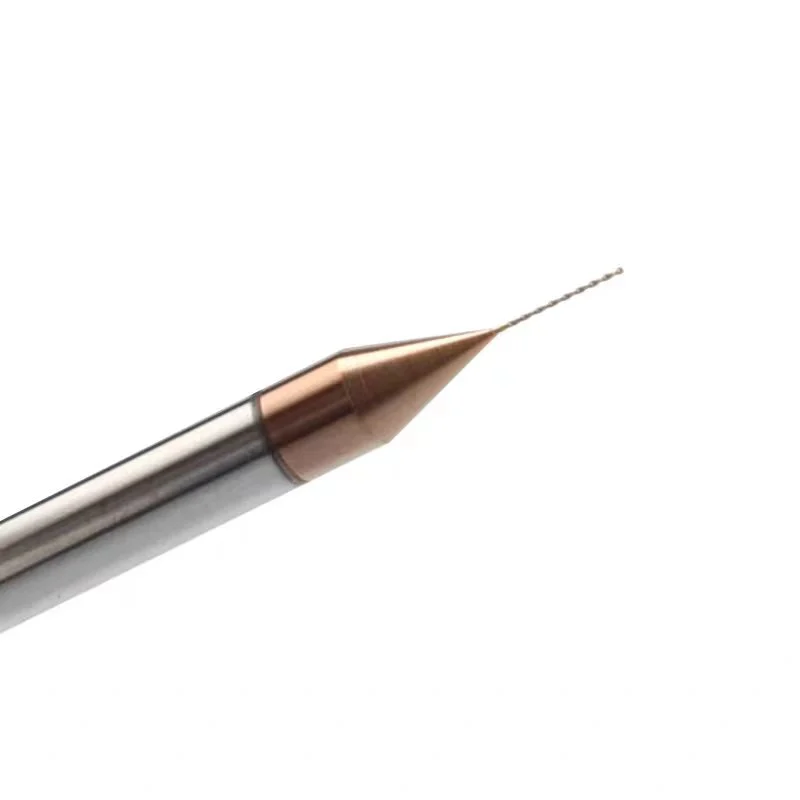
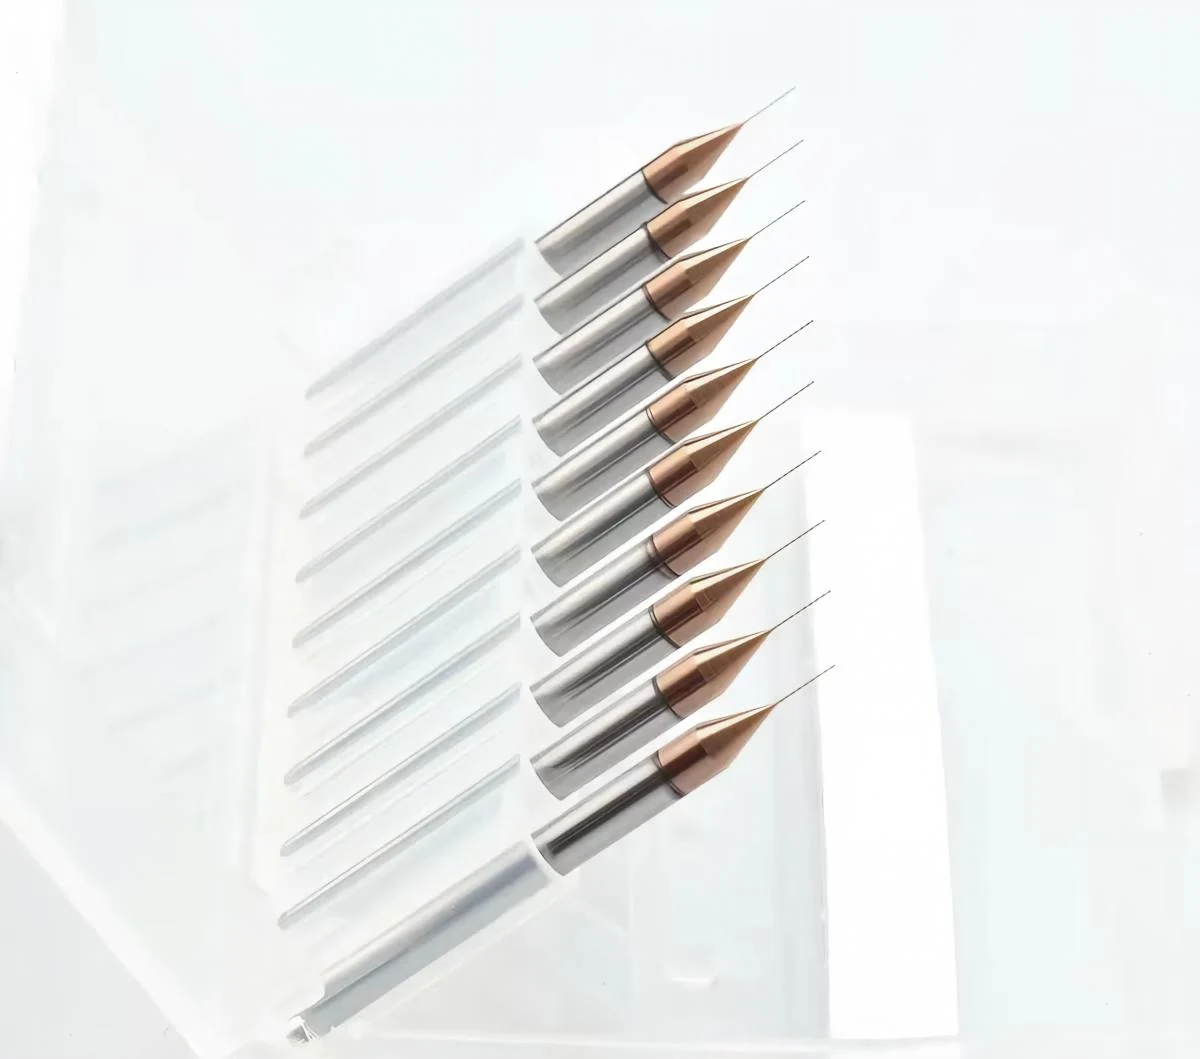
Qu’est-ce qu’un microforet carbure monobloc ?
Un microforet crée un trou de petit diamètre avec une partie active proportionnellement sensible au faux-rond, aux chocs, aux particules et au porte-à-faux. Le carbure monobloc apporte une structure rigide, mais cette rigidité ne dispense pas d’un montage propre et d’une broche adaptée.
- le diamètre seul ne définit pas l’outil : longueur active, queue, pointe et goujures comptent ;
- un outil long ne doit pas être utilisé sans guidage ou stratégie d’entrée validés ;
- la conformité se juge sur le trou mesuré, pas sur la seule présence d’un diamètre au catalogue.
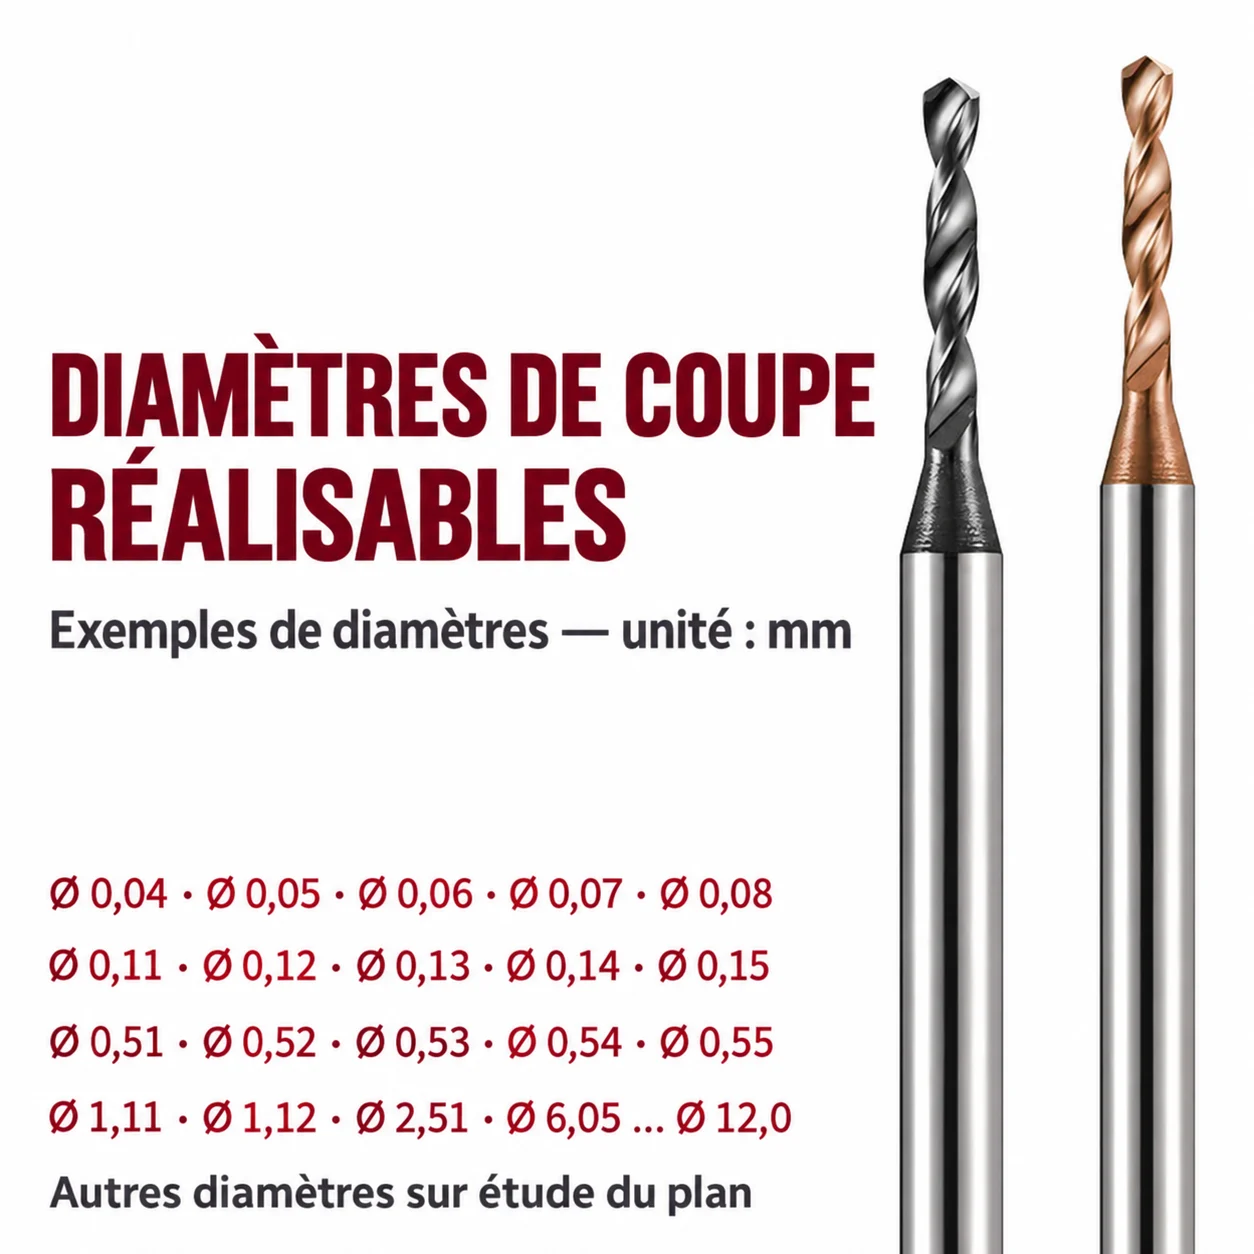
Diamètres de coupe réalisables en millimètres
Le document de capacité actuellement associé à la page cite des études à partir de Ø 0,04 mm. Cette valeur, la longueur réalisable et la matière correspondante doivent être confirmées ensemble par HC. Les exemples qui s’étendent jusqu’à Ø 12,0 mm proviennent du même document de fabrication mais ne doivent pas tous être interprétés comme appartenant à la catégorie « microforets ».
À confirmer : diamètre exact, longueur de coupe, diamètre de queue, longueur totale, matière d’arête, revêtement, quantité et délai.

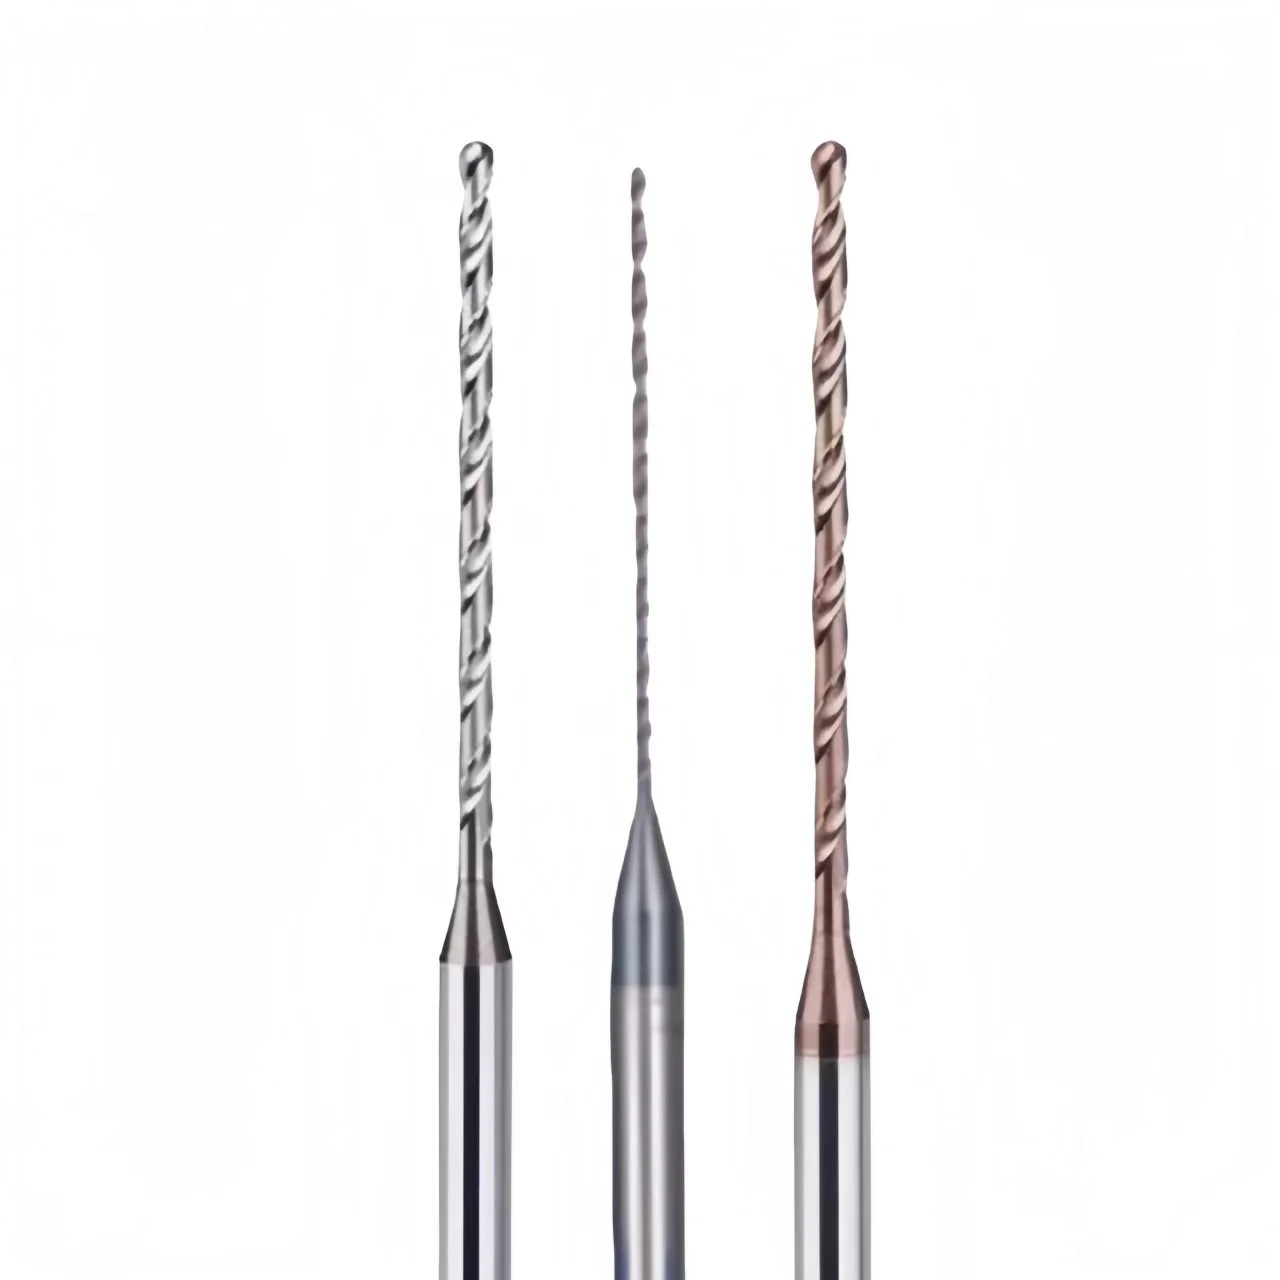
Longue partie active : choisir diamètre, longueur et queue
Le tableau distingue plage de diamètre, longueur de coupe, diamètre de queue, longueur totale et pas de diamètre. Ces cinq champs doivent rester liés : augmenter la longueur active modifie la rigidité, le guidage et le trajet des copeaux.
- indiquer la profondeur utile et les dégagements ;
- éviter une longueur active ou un porte-à-faux inutile ;
- confirmer la queue compatible avec la pince ou le mandrin ;
- faire valider toute valeur spéciale non explicitement listée.
Configurations documentées et dimensions à étudier sur plan
Le tableau HTML ci-dessous retranscrit la fiche illustrée de longue partie active afin de rendre les données lisibles et citables. Il ne constitue ni un stock disponible ni une validation automatique du trou.
| Plage Ø outil (mm) | Longueur de coupe (mm) | Ø queue (mm) | Longueur totale (mm) | Pas indiqué | Statut |
|---|---|---|---|---|---|
| 0,50–0,75 | 10 / 15 / 20 / 25 | 4,0 | 50 | 0,05 mm | À confirmer au devis |
| 0,80–0,95 | 10 / 15 / 20 / 25 | 4,0 | 50 | 0,05 mm | À confirmer au devis |
| 1,00–1,99 | 15 | 4,0 | 50 | 0,01 mm | À confirmer au devis |
| 1,00–1,95 | 20 / 25 | 4,0 | 50 | 0,05 mm | À confirmer au devis |
| 2,00–2,99 | 20 | 4,0 | 50 | 0,01 mm | À confirmer au devis |
| 2,00–4,00 | 25 / 30 selon la plage | 4,0 | 50 / 60 | 0,05 mm | Correspondance exacte à confirmer |
| 1,00–6,00 | 30 / 35 / 40 selon la plage | 4,0 / 5,0 / 6,0 | 75 | 0,05 mm | Étude sur plan |
| 4,10–4,40 | 45 | 6,0 | 100 | 0,10 mm | À confirmer au devis |
| 4,50–5,90 | 50 | 6,0 | 100 | 0,10 mm | À confirmer au devis |
Séparation nécessaire : une dimension figurant dans cette fiche n’est ni une référence standard confirmée, ni une preuve de stock, ni une garantie de précision du trou. HC doit confirmer diamètre, longueur active, queue, longueur totale, matière, quantité et contrôle.
Diamètre réalisable ne signifie pas trou automatiquement conforme
Diamètre d’outil
Dimension de coupe définie sur le plan outil et contrôlée selon une méthode convenue.
Diamètre du trou
Résultat de l’outil, du faux-rond, de la matière, de la broche, de l’usure et de la température.
Position du trou
Dépend du repérage, du guidage, du bridage et de la chaîne de datums ; le microforet ne corrige pas un positionnement instable.
Méthode de contrôle
Préciser instrument, grossissement, profondeur mesurée, échantillonnage et critères d’acceptation.
Rapport L/D, guidage et trou pilote
À diamètre égal, une partie active plus longue se déforme davantage et laisse moins de marge aux défauts de montage. Une surface inclinée, une entrée irrégulière ou un trou profond peuvent nécessiter une préparation spécifique.
- utiliser la longueur minimale permettant d’atteindre la fonction ;
- définir si un pointage ou un trou pilote est nécessaire ;
- vérifier compatibilité de la pointe pilote avec le microforet final ;
- surveiller le moment où les copeaux cessent de sortir régulièrement.
Broche, porte-outil et faux-rond assemblé
Mesurer l’ensemble
Contrôler le faux-rond avec l’outil monté, au plus près de la zone utile, puis consigner la méthode et la position de mesure.
Nettoyer les interfaces
Queue, pince, cône et broche doivent être exempts de copeaux, huile épaissie ou dommage susceptible de décentrer l’outil.
Réduire le porte-à-faux
Sortir uniquement la longueur nécessaire, vérifier la prise de queue et éviter toute manipulation de la partie active.
Matière, arête et évacuation des copeaux
Aciers et inox
Qualifier nuance, état, dureté, chaleur et copeau. Une arête trop fragile ou émoussée change rapidement la charge.
Aluminium et cuivreux
Surveiller collage, bavure, copeaux volumineux et obstruction des petites goujures.
Titane et alliages résistants
Confirmer conductivité thermique, élasticité, revêtement ou absence de revêtement, refroidissement et stratégie de profondeur.
Polymères et composites
Décrire matrice, fibres, charges, chaleur, poussières, support de sortie et défaut admissible.
Diagnostiquer la casse ou la dérive du trou
| Symptôme | Contrôles prioritaires | Action d’essai |
|---|---|---|
| Casse à l’entrée | Pointage, surface, position, faux-rond, accélération et contact initial. | Corriger l’entrée avant de modifier plusieurs paramètres. |
| Casse en profondeur | Copeaux, goujures, arrosage, cycle, longueur active et flexion. | Arrêter et restaurer l’évacuation ; inspecter l’arête sous grossissement. |
| Diamètre qui dérive | Usure, faux-rond, température, mesure, matière et serrage pièce. | Comparer la séquence des trous et changer une variable à la fois. |
| Bavure ou mauvais état | Arête, sortie, support, copeaux recoupés, avance et état matière. | Mesurer entrée et sortie séparément avec le même protocole. |
Valider le microperçage sur la pièce
1. État initial
Enregistrer plan, matière, outil, porte-outil, faux-rond, refroidissement, cycle et état de la pointe.
2. Essai contrôlé
Observer charge, bruit, copeaux, casse, entrée et sortie. Conserver une pièce et un outil témoins.
3. Acceptation
Mesurer les caractéristiques fonctionnelles et compter uniquement les trous ou pièces conformes avant la décision de série.
Données nécessaires pour une étude HC
- plan 2D ou modèle 3D avec révision et fonction du trou ;
- matière, nuance, état, dureté ou structure composite ;
- diamètre, profondeur, tolérance, position, entrée, sortie et surface ;
- trou borgne/débouchant, intersections, inclinaison et pré-trou ;
- machine, broche, interface, porte-outil, faux-rond et porte-à-faux ;
- refroidissement, filtration, évacuation et nettoyage ;
- cycle actuel, casse ou défaut, quantité et fréquence de contrôle ;
- méthode de mesure et validation d’échantillons.
Ce que HC doit confirmer
Diamètre et pas réalisables, longueur active, queue, longueur totale, géométrie, matière d’outil, revêtement éventuel, contrôle, quantité et délai. Aucune tolérance de trou ou durée d’usage n’est déduite du seul tableau de dimensions.
Envoyer le planQuestions fréquentes sur les microforets
Quel diamètre minimal HC peut-il étudier ?
Les visuels de capacité fournis par HC présentent des exemples à partir de Ø 0,04 mm. La faisabilité finale dépend de la matière, de la profondeur, de la géométrie, de la machine, du serrage, du contrôle et du volume.
Les diamètres indiqués sont-ils tous disponibles en stock ?
Non. Ils représentent des diamètres ou plages réalisables communiqués par HC. La disponibilité, le délai, la longueur active, la queue, le revêtement et la quantité doivent être confirmés lors de l’étude.
Un diamètre réalisable garantit-il la tolérance du trou ?
Non. La tolérance du trou dépend aussi du faux-rond assemblé, de la broche, du guidage, de la matière, de l’usure, de la température et de la méthode de mesure.
Quand faut-il prévoir un trou pilote ?
Le besoin augmente avec le rapport longueur/diamètre, une entrée difficile ou un outil très flexible. La géométrie et la profondeur du pilote doivent correspondre au microforet choisi et être validées sur la machine.
Comment limiter la casse d’un microforet ?
Contrôlez propreté, faux-rond, porte-à-faux, serrage, guidage, arrosage, forme des copeaux et état de l’arête. Arrêtez l’essai si charge, bruit ou copeaux changent anormalement.
Quelles données faut-il envoyer à HC ?
Joignez le plan, la matière, le diamètre et la profondeur, les tolérances, l’entrée et la sortie, la machine, la broche, le porte-outil, le faux-rond, le refroidissement, le cycle, le volume et la méthode de contrôle.
Faire étudier un microforet par HC
Transmettez le plan, la matière, le diamètre, la profondeur, la machine, le faux-rond, le refroidissement et le contrôle. HC vérifiera la configuration dimensionnelle et les conditions nécessaires avant chiffrage.
Demander une étude et un devisProduits associés
Les trois visuels produit sont des illustrations fournies. Les deux infographies ont été localisées en français à partir des données dimensionnelles fournies par HC ; elles ne constituent pas une preuve de tolérance de trou ni de stock.