
Usinage de bâtis et composants d’équipements industriels
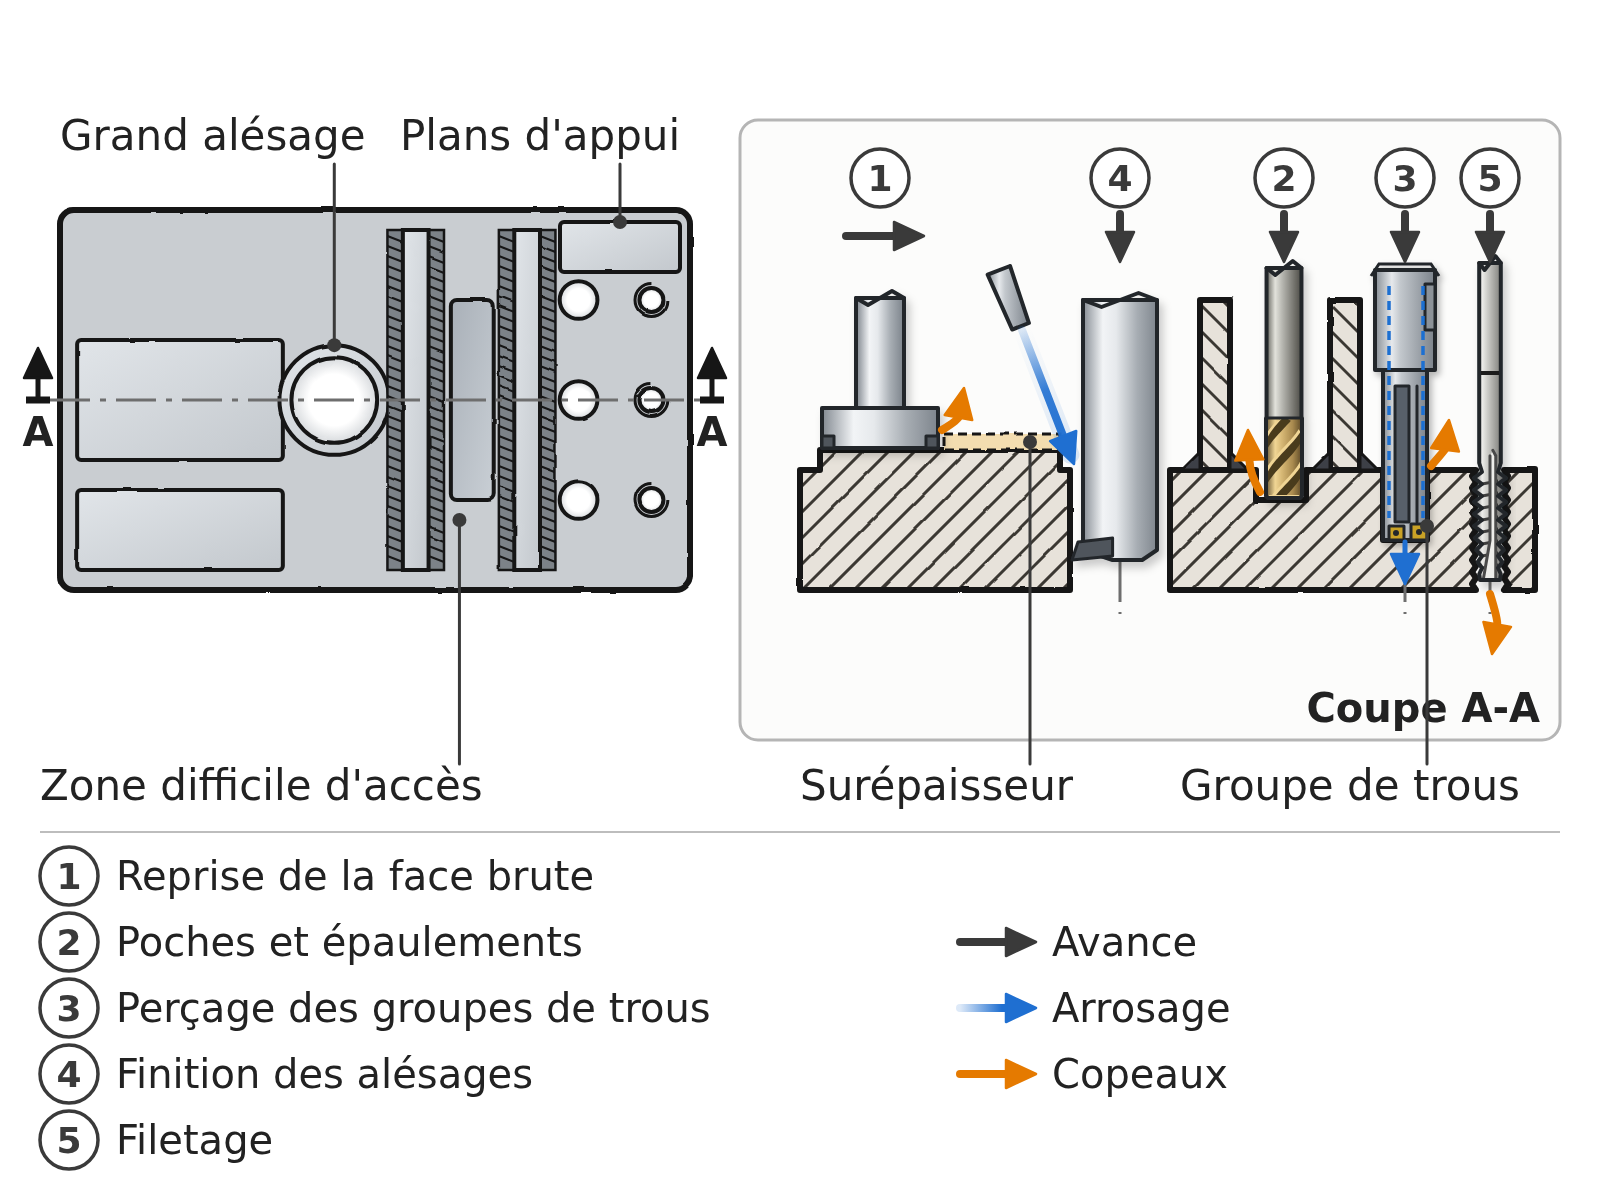
Les équipements industriels regroupent grandes pièces, matières variées et interfaces fonctionnelles. Une gamme robuste commence par les références, puis sépare enlèvement lourd, trous, portées et filetages.
HC propose des outils coupants pour réaliser les opérations décrites ci-dessous, à partir de votre plan et de vos conditions d’usinage.
Positionnement de cette page
Cette page concerne les bâtis lourds, structures soudées ou moulées, grandes dimensions et reprises multiples. Les axes, douilles et brides de petite série sont traités dans la page Mécanique générale.
Bâti ou sous-ensemble à multiples interfaces
Cette famille exige une lecture globale : manutention, références et capacités machine peuvent compter autant que la géométrie de l’arête.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Bâtis, plaques et supports
- Arbres, brides et couronnes
- Corps de compresseur et sous-ensembles
Matières à confirmer : fonte, acier, inox, aluminium ou construction soudée selon le plan
Caractéristiques à usiner
- Plans de référence et grandes poches
- Alésages, portées et perçages multiples
- Rainures, gorges et filetages
Qualité à contrôler
- Planéité et position des interfaces
- Alignement arbre-palier
- Répétabilité entre petites séries
Conditions machine
- Capacité machine et course vérifiées
- Montage adapté au poids et à l’accès
- Surépaisseur brute documentée
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Surfaçage grand bâti | Planéité variable | Bridage, contrainte soudée, faux-rond | Mesures libre/serrée, surépaisseur | Équilibrer les passes et le montage |
| Perçage multiple | Durée d’outil dispersée | Peau, matière, profondeur, évacuation | Carte des trous, état brut, arrosage | Segmenter par familles de conditions |
| Alésage palier | Axe non aligné | Référence, portée, flexion, température | Axes, pré-trou, montage, contrôle | Finir depuis la chaîne fonctionnelle |
| Filetage grande pièce | Filet endommagé | Accès, copeaux, couple, reprise | Pas, profondeur, trou, interface | Choisir procédé selon accessibilité |
Gamme type d’un composant industriel
Qualifier l’état brut
Mesurer les surépaisseurs, repérer les peaux et choisir les références de reprise avant toute recommandation d’outil.
Décision suivante : sélectionner ensuite l’outil de surfaçage ou d’ébauche selon la matière, la largeur, la machine et la première passe.
La mesure du brut n’est pas une opération réalisée par la fraise elle-même.
Ébaucher les volumes
Créer plans, poches et épaulements sans perdre l’accès.
Famille : Fraises en bout carbure
Choisir longueur et diamètre selon rigidité de la machine.
Percer par familles
Regrouper les trous selon diamètre, profondeur et matière traversée.
Famille : Forets indexables et forets U
Comparer à un foret carbure selon diamètre, volume et puissance.
Finir les portées
Distinguer l’alésage sur centre d’usinage de l’alésage intérieur au tour.
Familles : têtes d’alésage de précision sur centre d’usinage ou barres d’alésage au tour
L’accès, l’interface machine, la portée réelle et le contrôle déterminent la solution.
Réaliser les filetages
Sélectionner taraud, fraisage ou tournage selon géométrie.
Famille : Outils de filetage
Le procédé dépend du diamètre, du type de trou et de la machine.
Choisir l’outillage selon l’accès, les reprises et la capacité machine
Encombrement et masse
Indiquer dimensions, poids, course disponible et zones réellement accessibles.
Interfaces machine
Préciser type de broche, puissance, couple, arrosage et porte-outils disponibles.
Reprises et montage
Cartographier les principales positions, le nombre de montages et les références conservées entre opérations.
Deux décisions spécifiques à cette application
Standardiser sans ignorer les exceptions
Une même usine peut regrouper des centaines de trous, mais peau, profondeur ou accès changent la charge réelle.
- Créer des familles par condition
- Identifier les trous hors standard
- Documenter une fenêtre de fonctionnement
Grande pièce et accumulation des références
Chaque reprise ajoute une incertitude ; le plan de contrôle doit suivre la chaîne fonctionnelle.
- Hiérarchiser les références fonctionnelles
- Mesurer avant démontage
- Prévoir la reprise depuis des témoins contrôlés
Plan de validation recommandé
État brut
Enregistrer surépaisseur, peau et variation matière avant de comparer les outils.
Géométrie globale
Contrôler planéité, alignement et position sur l’ensemble, pas seulement près du point de coupe.
Productivité réelle
Inclure manutention, changement, réglage, mesure et rebut dans la comparaison.
Questions fréquentes de l’ingénieur méthodes
Foret carbure ou foret U ?
Le diamètre, la profondeur, la puissance, la stabilité, la précision et le volume orientent la comparaison.
Comment traiter une construction soudée ?
Mesurer les déformations, qualifier la peau et équilibrer les enlèvements.
Comment réduire le nombre d’outils ?
Standardiser par familles de conditions, sans forcer les exceptions dans une même référence.
Pourquoi l’alésage varie-t-il sur une grande pièce ?
Portée, température, alignement machine et montage peuvent s’ajouter à l’usure.
Quelles données logistiques fournir ?
Taille de lot, fréquence de changement, outils en magasin et temps de réglage.
Envoyez le plan de votre pièce
Envoyez le plan, l’état brut, la machine, le montage, la taille de lot et les temps actuels pour une étude réaliste.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.