
Forets à pointer et à centrer pour usinage CNC
HC distingue le pointage CNC du trou de centre de tournage. Le choix dépend de la fonction, de l’angle du foret principal, du diamètre d’amorce, de la surface d’entrée, du faux-rond et de la méthode utilisée pour contrôler le trou final.
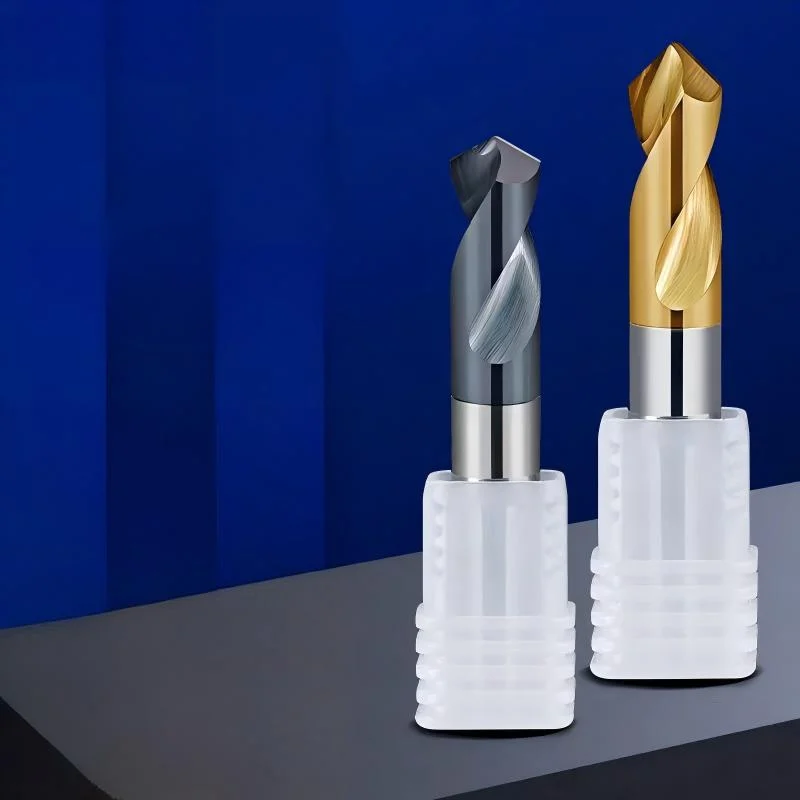
Foret à pointer, foret à centrer ou chanfrein : trois fonctions différentes
Foret à pointer
Il crée une amorce courte et rigide à la position programmée pour préparer l’entrée du foret principal. La validation porte sur le comportement du perçage suivant.
Foret à centrer
Il comporte généralement une partie pilote et une portée conique destinée à former un trou de centre, notamment pour soutenir une pièce entre pointes au tournage.
Chanfrein final
Il s’agit d’une caractéristique fonctionnelle cotée. Si le pointage doit aussi produire ce chanfrein, angle, diamètre et profondeur doivent être contrôlés comme des cotes finales.
Choisir entre pointage CNC et trou de centre
Le nom de l’outil ne suffit pas : partez de la fonction demandée sur la pièce, puis confirmez la structure et les dimensions disponibles avec HC.
| Fonction de pièce | Structure à étudier | Dimensions à confirmer | Entrée produit |
|---|---|---|---|
| Préparer l’entrée du foret principal | Foret à pointer court et rigide | Angle de pointe, diamètre de coupe, longueur utile et longueur totale | Sélection selon le foret suivant |
| Former un centre pour travail entre pointes | Foret à centrer avec pilote et portée conique | Diamètre du pilote, diamètre extérieur, angle, profondeur et forme du centre | Confirmer la configuration HC |
| Créer un chanfrein final coté | Outil de chanfreinage ou fonction combinée validée | Angle du chanfrein, diamètre ou largeur, profondeur et tolérance | Outils pour entrées de trous |
Disponibilité : aucune plage standard non vérifiée n’est publiée ici. HC confirme la référence, les diamètres, les longueurs et la forme du centre à partir du plan et de la fiche de gamme en vigueur.
Quand le pointage est-il utile — ou inutile ?
| Situation | Pointage à étudier | Pointage à remettre en question |
|---|---|---|
| Foret long ou petit diamètre | Lorsque le premier contact manque de rigidité et que l’amorce peut être contrôlée. | Si le faux-rond ou le porte-à-faux restent hors maîtrise. |
| Surface plane préparée | Si le foret principal exige une entrée géométriquement définie. | Si un foret autocentrant validé démarre directement sans dérive mesurable. |
| Surface inclinée, courbe ou brute | Après étude de l’effort asymétrique et de la séquence de contact. | Si le pointage crée lui-même une dérive ou une amorce irrégulière. |
| Production répétitive | Si la position et l’état d’entrée du trou final montrent une amélioration mesurée. | Si l’opération ajoute un changement sans effet sur les pièces acceptées. |
Choisir l’angle par rapport au foret principal
L’angle de pointage doit être comparé à la pointe et aux arêtes du foret suivant. Un angle n’est pas « meilleur » indépendamment de cette relation.
Contact au centre
Une amorce conçue pour faire travailler d’abord la zone centrale peut aider le foret à prendre sa position avant l’engagement périphérique.
Contact périphérique
Si les coins du foret principal touchent en premier, ils peuvent subir une charge localisée. Vérifiez arêtes, bruit, marques et évolution du diamètre.
Angle du pointage et fonction finale
Comparez séparément l’angle du pointage à la zone de premier contact du foret suivant. Si l’amorce doit aussi former un chanfrein final, son angle, son diamètre et sa profondeur viennent du plan de pièce et font l’objet d’un contrôle distinct.
Méthode : documenter les deux angles, simuler la zone de contact, effectuer un essai sur le matériau réel et mesurer le trou final.
Diamètre et profondeur de l’amorce
Partir du foret suivant
Relever diamètre, angle, longueur, rigidité et géométrie de l’arête transversale ou de centrage.
Définir le diamètre d’entrée
Associer l’amorce à la zone de contact recherchée sans dépasser le chanfrein ou le diamètre permis par le plan.
Programmer la profondeur
Calculer la profondeur axiale à partir de l’angle et du diamètre visé, puis tenir compte de la longueur outil et de la référence Z.
Valider sur le trou final
Contrôler position, diamètre d’entrée, bavure, état de l’outil principal et répétabilité sur plusieurs pièces.
Carbure, revêtement et matière usinée
| Variable | Donnée nécessaire | Influence sur l’étude |
|---|---|---|
| Matière | Nuance, dureté, traitement, peau brute et interruption. | Préparation d’arête, substrat, revêtement et risque d’écaillage. |
| Revêtement | Matière réelle, lubrification, chaleur et adhérence attendues. | Ne doit pas être choisi d’après la couleur visible sur l’outil. |
| Rigidité | Diamètre, longueur utile, porte-à-faux, interface et faux-rond assemblé. | Détermine la fidélité entre axe programmé et amorce réelle. |
| Lubrification | À sec, air, micro-lubrification, huile ou émulsion disponibles. | Influence échauffement, collage, évacuation et durée avant limite. |
Pointer une surface plane, inclinée, courbe ou brute
Surface plane
Vérifier planéité locale, perpendicularité de broche et état de surface au premier contact.
Surface inclinée
Évaluer la séquence d’engagement des lèvres, l’effort latéral, la flexion et le risque d’écaillage.
Surface courbe
Relier rayon, orientation de la normale, accès et rigidité à la position du trou demandée.
Surface brute
Qualifier peau de forge ou de fonderie, variation de matière, inclusions et support de la pièce.
Diagnostiquer dérive, casse et défaut d’entrée
| Symptôme | Contrôles prioritaires | Action d’essai |
|---|---|---|
| Amorce décalée | Origine, fixation, faux-rond, porte-à-faux, surface et usure dissymétrique. | Contrôler la position avant de modifier vitesse ou avance. |
| Pointe ou arête écaillée | Choc à l’entrée, engagement asymétrique, matière, revêtement, serrage et faux-rond. | Arrêter si l’écaillage progresse ; inspecter outil et pièce témoin. |
| Foret principal marqué aux coins | Relation des angles, diamètre de l’amorce, profondeur et zone de premier contact. | Réduire ou redéfinir l’amorce avant d’augmenter les paramètres. |
| Bavure ou diamètre d’entrée trop grand | Profondeur Z, angle réel, usure, battement axial et fonction de chanfrein. | Mesurer l’amorce et le trou final depuis le référence du plan. |
Valider le pointage avec le foret principal
Essai A/B
Comparer avec et sans pointage dans les mêmes conditions de matière, montage, outil principal et contrôle.
Mesures utiles
Contrôler position, diamètre, circularité ou défaut pertinent, entrée, sortie, bavure et état des arêtes.
Règle de libération
Conserver la séquence seulement si elle améliore ou sécurise un critère accepté sans créer un nouveau défaut.
Données nécessaires pour une étude HC
- plan avec révision, références et tolérance de position ;
- fonction : pointage, trou de centre ou chanfrein final ;
- foret principal, diamètre, angle, longueur et état des arêtes ;
- diamètre et profondeur d’amorce disponibles ;
- matière, dureté, traitement et surface d’entrée ;
- machine, interface, porte-outil, faux-rond et porte-à-faux ;
- lubrification, volume, cycle actuel et défaut observé ;
- moyen de mesure et critères d’acceptation du trou final.
Ce que HC doit confirmer
La revue doit conclure si un pointage est nécessaire, quelle géométrie doit être testée, si un foret à centrer est réellement demandé et comment l’opération sera validée avec le foret principal.
Aucun angle, paramètre, gain de position ou durée d’usage n’est engagé avant examen du plan et essai dans les conditions réelles.
Envoyer l’applicationRéférences catalogue — série HCD550
Le catalogue version 3.0 publie la série HCD550 en trois variantes de longueur (SD2, SDL2, SDF2), toutes à double usage : pointage et chanfreinage. D h7 est le diamètre de coupe, TL la longueur totale et SD h6 le diamètre de queue. Toutes les cotes sont en millimètres.
| Référence | D h7 [mm] | TL [mm] | SD h6 [mm] | Angle |
|---|---|---|---|---|
| HCD550SD2-020-90 | 2,0 | 50 | 2 | 90° |
| HCD550SD2-030-90 | 3,0 | 50 | 3 | 90° |
| HCD550SD2-040-90 | 4,0 | 50 | 4 | 90° |
| HCD550SD2-050-90 | 5,0 | 50 | 5 | 90° |
| HCD550SD2-060-90 | 6,0 | 50 | 6 | 90° |
| HCD550SD2-080-90 | 8,0 | 60 | 8 | 90° |
| HCD550SD2-100-90 | 10,0 | 75 | 10 | 90° |
| HCD550SD2-120-90 | 12,0 | 75 | 12 | 90° |
| HCD550SDL2-040-90 | 4,0 | 75 | 4 | 90° |
| HCD550SDL2-060-90 | 6,0 | 75 | 6 | 90° |
| HCD550SDL2-080-90 | 8,0 | 75 | 8 | 90° |
| HCD550SDF2-040-90 | 4,0 | 100 | 4 | 90° |
| HCD550SDF2-060-90 | 6,0 | 100 | 6 | 90° |
| HCD550SDF2-080-90 | 8,0 | 100 | 8 | 90° |
| HCD550SDF2-100-90 | 10,0 | 100 | 10 | 90° |
| HCD550SDF2-120-90 | 12,0 | 100 | 12 | 90° |
Deux points à confirmer : le visuel de la fiche indique 60°, alors que toutes les références du tableau sont à 90° — la variante 60° n’est pas tabulée dans ce document. Par ailleurs, les fiches « acier » et « aluminium » publient les mêmes références et les mêmes cotes : seule la description d’usage diffère, la nuance exacte reste à confirmer avec HC.
Questions fréquentes sur le pointage et le centrage
Quelle différence entre un foret à pointer et un foret à centrer ?
Le foret à pointer prépare une amorce courte pour le foret principal sur une machine CNC. Le foret à centrer comporte généralement un pilote et une forme destinée à produire un trou de centre, notamment pour un usinage entre pointes. Les deux fonctions ne sont pas automatiquement interchangeables.
Comment choisir l’angle d’un foret à pointer ?
Comparez l’angle de pointage à l’angle et à la géométrie du foret principal. L’objectif est de créer le contact prévu sans charger prématurément les coins du foret suivant ni former un chanfrein non demandé.
Quelle profondeur de pointage faut-il programmer ?
La profondeur doit produire une amorce suffisante pour guider le foret principal tout en restant compatible avec le diamètre d’entrée et le plan. Validez la profondeur sur le trou final, car la même profondeur axiale donne des diamètres différents selon l’angle.
Faut-il toujours pointer avant de percer ?
Non. Certains forets rigides et autocentrants peuvent démarrer directement dans des conditions stables. Un pointage mal coordonné peut au contraire solliciter les coins du foret principal. La décision dépend de la surface, de la machine, du diamètre et de la tolérance de position.
Peut-on pointer une surface inclinée ou brute ?
Oui après examen du premier contact, de l’effort asymétrique, de la rigidité, du faux-rond et de la matière. Le pointage ne corrige pas une origine, une fixation ou une surface de référence incorrecte.
Quelles données faut-il envoyer à HC ?
Joignez le plan et sa révision, la fonction exacte, le foret principal, les angles, le diamètre et la profondeur de l’amorce, la matière, la surface d’entrée, la machine, le porte-outil, le faux-rond, le volume et la méthode de contrôle.
Faire étudier un foret à pointer ou à centrer
Transmettez le plan, la surface d’entrée, le foret principal, la matière, la machine et le défaut actuel. HC vérifiera la fonction et les informations manquantes avant chiffrage.
Demander une étude et un devisProduits et guides associés
Le visuel produit fourni illustre deux forets à pointer. Il ne constitue ni une référence catalogue confirmée, ni un cas client, ni une preuve de résultat.