
Usinage d’axes, douilles et brides en mécanique générale
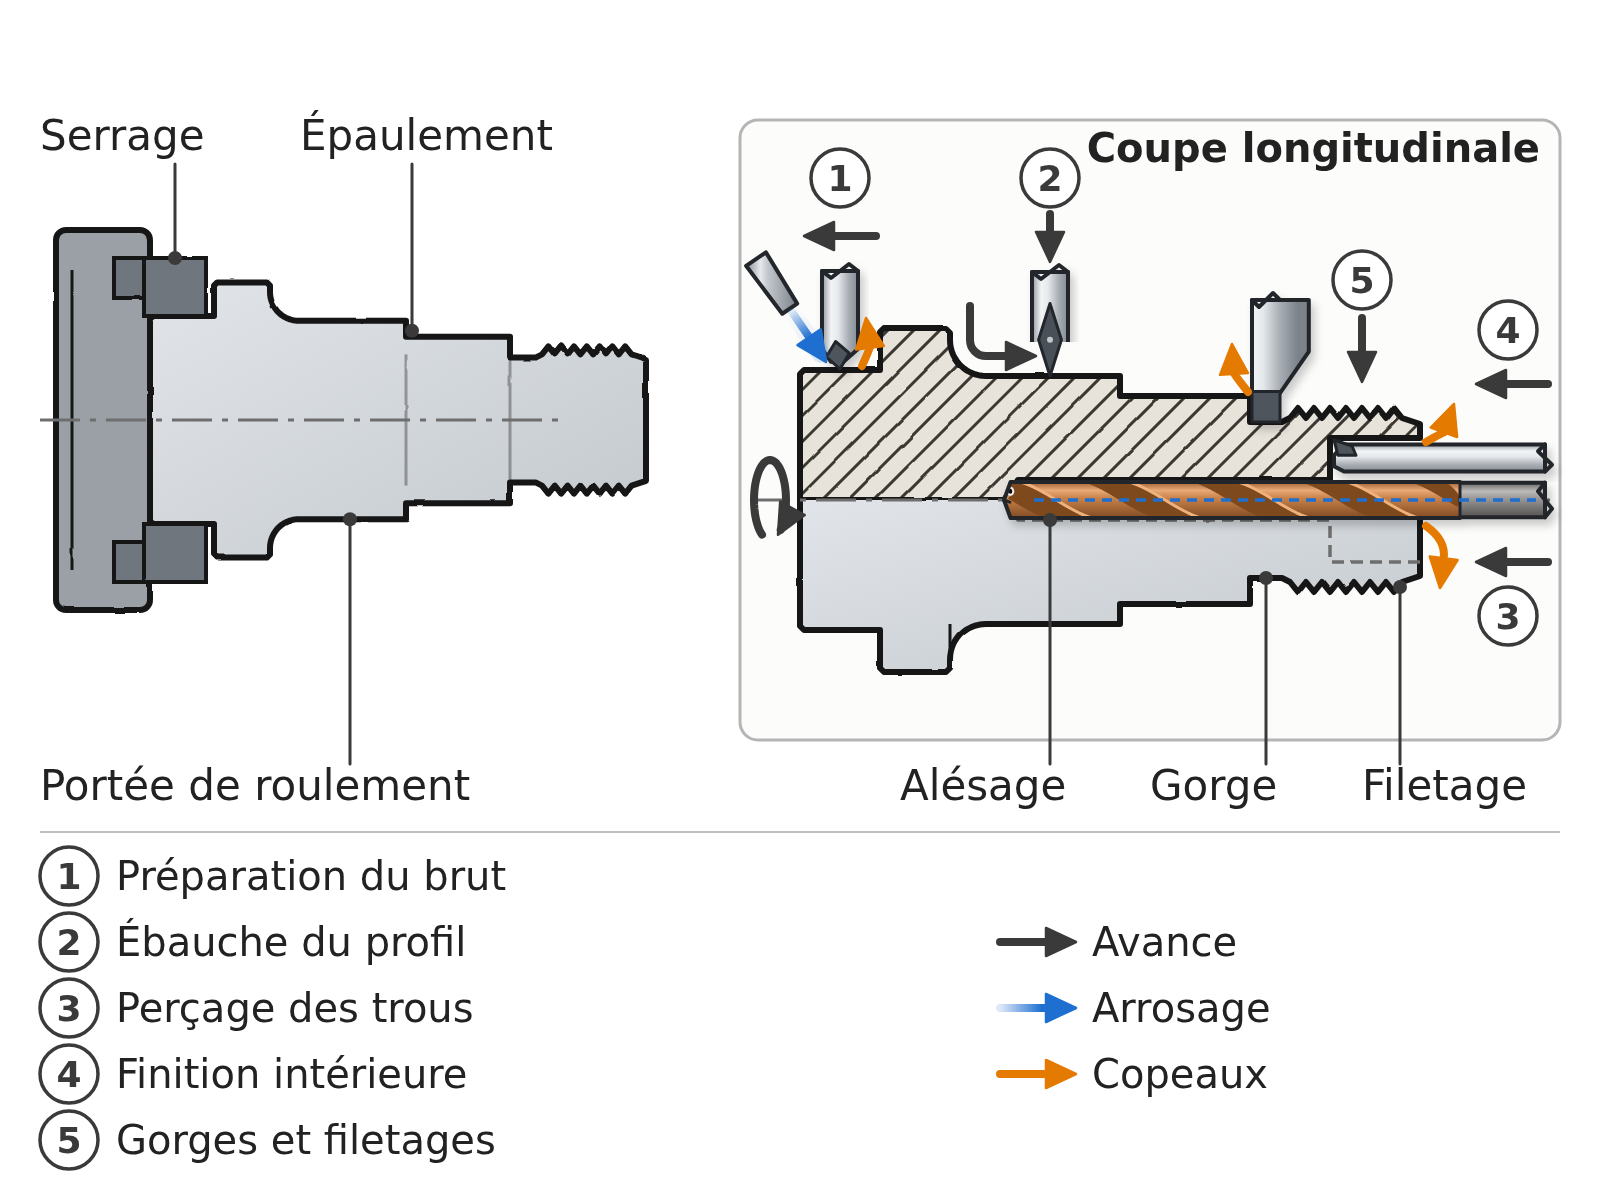
Les ateliers de mécanique générale doivent traiter des matières et lots variés. Une sélection utile sépare les opérations universelles des risques propres à la pièce : portée longue, paroi mince, trou profond ou filetage.
HC propose des outils coupants pour réaliser les opérations décrites ci-dessous, à partir de votre plan et de vos conditions d’usinage.
Sélection flexible pour petites séries
Cette page traite axes, douilles, brides et pièces courantes. Chaque opération reste conditionnelle au plan : un axe plein ne nécessite pas automatiquement un alésage.
Famille de pièces où la flexibilité doit rester mesurable
La page ne propose pas un outil universel. Elle organise le choix entre tournage, perçage, alésage, gorge et filetage selon la géométrie et le lot.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Axes, arbres et tourillons
- Douilles, bagues et entretoises
- Brides, supports et pièces prismatiques
Matières à confirmer : acier, inox, aluminium, fonte, bronze ou plastique technique selon commande
Caractéristiques à usiner
- Diamètres extérieurs et épaulements
- Alésages, rainures et gorges
- Trous, lamages et filetages
Qualité à contrôler
- Dimension et concentricité
- État de surface des portées
- Répétabilité entre changements de lot
Conditions machine
- Type de machine et interface connus
- Brut et surépaisseur mesurés
- Critère économique défini par taille de lot
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Tournage arbre | Vibration ou conicité | Porte-à-faux, serrage, effort, centre | L/D, montage, profil diamètre | Soutenir et séquencer les diamètres |
| Alésage douille | Paroi déformée | Serrage, chaleur, outil, surépaisseur | Épaisseur, mors, mesures libre/serrée | Réduire contrainte et finir légèrement |
| Rainure/gorge | Largeur ou fond hors cote | Déflexion, copeaux, arête | Profil, profondeur, outil, coupe | Adapter lame, évacuation et reprise |
| Petite série | Temps hors coupe dominant | Réglage, changement, stock, contrôle | Quantité, récurrence, assemblés | Optimiser préparation avant vitesse |
Gamme type d’un axe ou d’une douille
Préparer le brut
Créer les références de serrage et vérifier la surépaisseur.
Famille : Outils de tournage extérieur
Pour une pièce prismatique, remplacer par surfaçage et mise à zéro.
Ébaucher les profils
Retirer la matière en laissant une surépaisseur cohérente.
Famille : Outils de profilage
Définir rayons et changements de direction pour éviter surcharge.
Créer les trous
Percer selon matière, diamètre et profondeur.
Famille : Forets carbure standard
Cette étape ne s’applique que si le plan comporte un trou ; choisir la famille selon matière, diamètre, profondeur, entrée et sortie.
Finir l’intérieur
Aléser ou calibrer les portées fonctionnelles.
Famille : Barres d’alésage
Cette étape ne s’applique qu’aux pièces comportant un alésage. Pour de petits diamètres préparés de façon stable, comparer avec un alésoir.
Réaliser les gorges et le tronçonnage
Créer largeur, profondeur, fond et séparation avec une lame adaptée.
Famille : outils de gorge et tronçonnage
Contrôler rigidité de la lame, copeaux, largeur et état du fond.
Usiner les filetages
Choisir la méthode selon pièce tournante ou prismatique, diamètre, accès et type de trou.
Familles : outils de filetage au tour, tarauds machine ou fraises à fileter
Préciser norme, pas, sens, longueur utile, matière et contrôle.
Choisir selon la famille de pièce
| Pièce | Opérations principales possibles | Données indispensables |
|---|---|---|
| Axe ou arbre | Tournage extérieur, épaulements, gorges, filetage et perçage seulement si prévu | Diamètres, portées, longueur, appuis, concentricité, matière et lot |
| Douille ou bague | Alésage, extérieur, faces, gorges et contrôle après desserrage | Épaisseur, serrage, pré-trou, diamètre intérieur, tolérance et état de surface |
| Bride | Surfaçage, alésage central, motif de trous, lamages et filetages | Référence d’axe, plan d’appui, cercle de perçage, position et quantité |
Deux décisions spécifiques à cette application
Pièce mince déformée par le serrage
La dimension mesurée dans le mandrin peut changer après desserrage.
- Mesurer la pièce libre et serrée
- Répartir l’effort de mors
- Définir la passe finale selon la surépaisseur, l’arête, le serrage et l’état réel de coupe ; éviter une profondeur trop faible qui ferait frotter l’outil
Choisir selon le coût global du lot
Sur une petite série, le préréglage et la disponibilité peuvent peser plus que quelques secondes de coupe.
- Séparer temps de réglage et de coupe
- Valoriser les assemblés réutilisables
- Inclure contrôle, rebut et délai d’approvisionnement
Plan de validation recommandé
Première pièce
Valider références, surépaisseurs et séquence complète avant de lancer le lot.
Stabilité
Mesurer dimension, surface et usure à intervalles adaptés à la taille de série.
Économie
Comparer temps total, consommables, contrôle et rebut sur une même base.
Questions fréquentes de l’ingénieur méthodes
Comment choisir entre alésoir et barre d’alésage ?
L’alésoir convient à une dimension répétitive depuis un pré-trou stable ; la barre offre une correction et des profils plus variés.
Pourquoi une douille devient ovale ?
Serrage, paroi mince, chaleur ou surépaisseur irrégulière peuvent se combiner.
Quel outil garder en stock ?
Les références liées aux opérations récurrentes et aux interfaces machine, après analyse des consommations et délais.
Comment traiter une pièce unitaire ?
Privilégier flexibilité, sécurité du réglage et contrôle de première pièce plutôt qu’une optimisation de cadence non amortissable.
Quelles données envoyer sans plan complet ?
Croquis coté, matière, brut, quantités, machine, tolérances et surfaces fonctionnelles permettent une première discussion.
Envoyez le plan de votre pièce
Un croquis coté suffit pour une première discussion : ajoutez matière, brut, tolérances critiques, machine, quantité et fréquence de répétition.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.