
Usinage de corps de vanne et composants pétrole et gaz
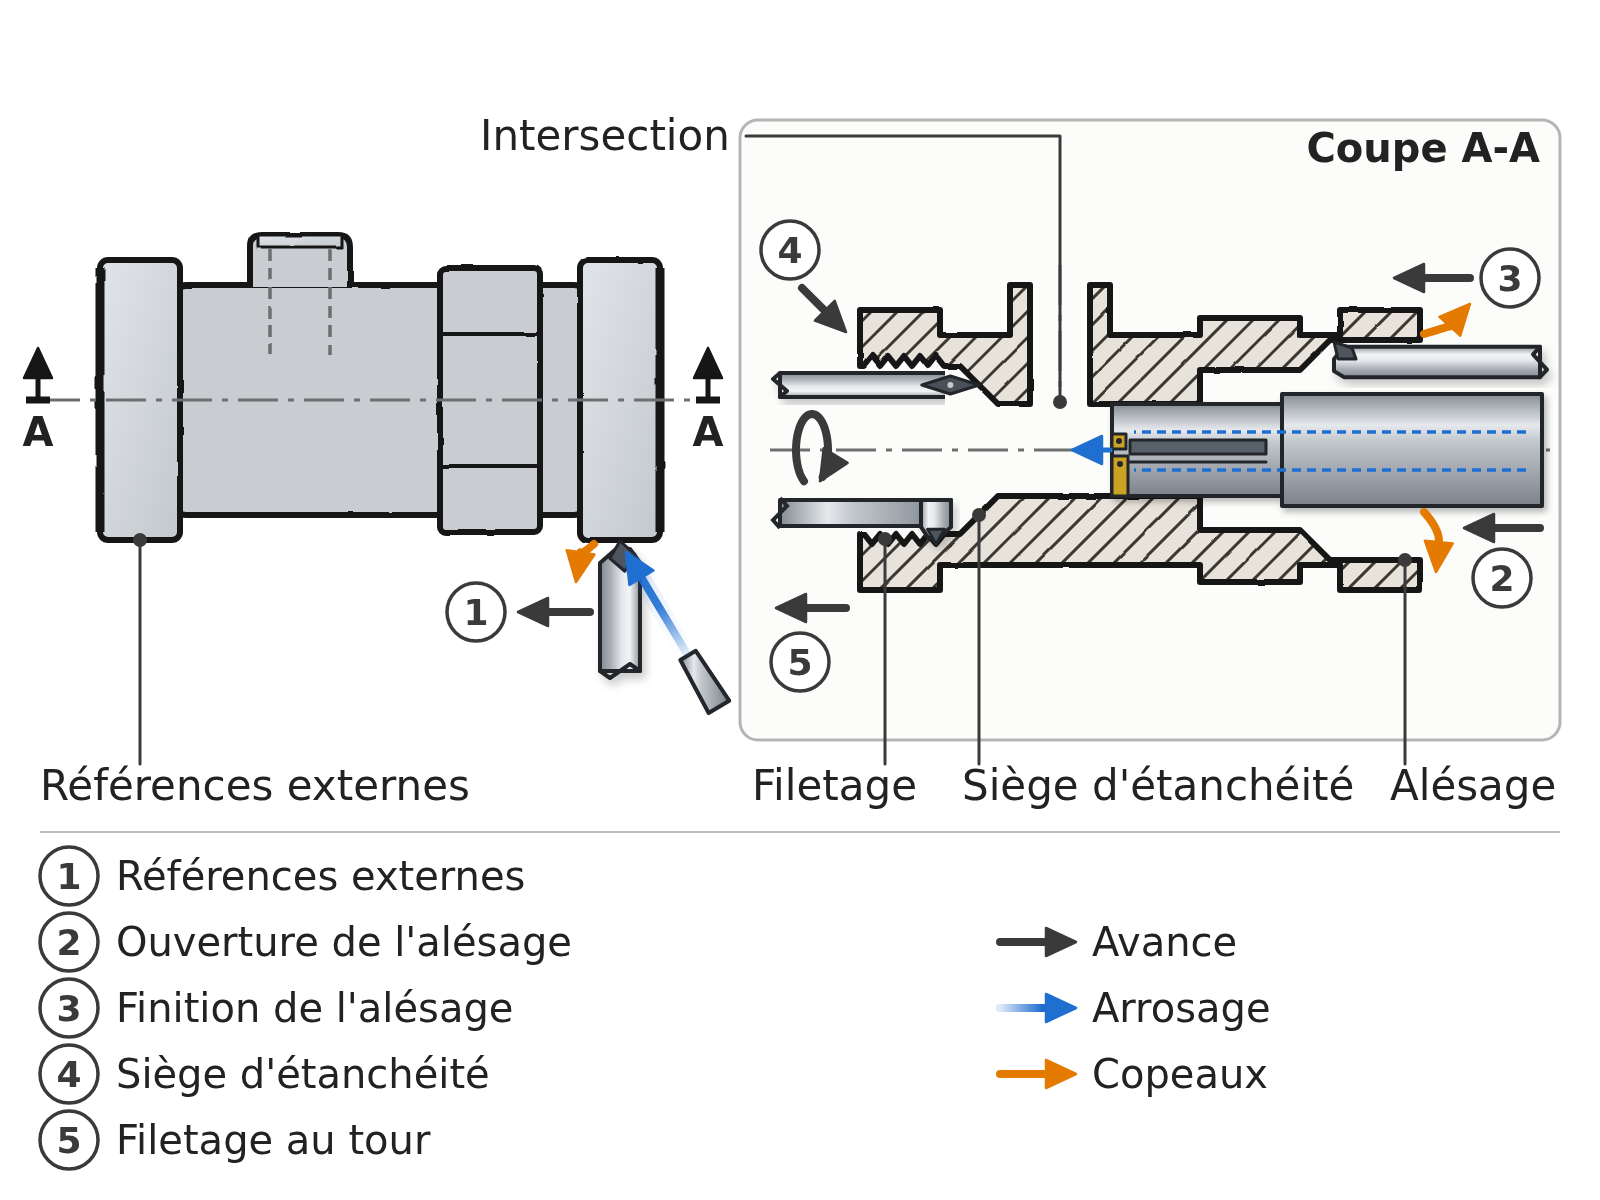
Les corps de vanne et raccords combinent matières difficiles, alésages profonds, portées d’étanchéité et filetages. La sélection doit partir de la nuance réelle et des exigences du plan, sans extrapoler un essai à une autre condition.
HC propose des outils coupants pour réaliser les opérations décrites ci-dessous, à partir de votre plan et de vos conditions d’usinage.
Frontière de la solution HC
HC sélectionne les outils et les conditions d’essai. Le contrôle fonctionnel, la pression et la qualification d’étanchéité relèvent du fabricant de la pièce ou de l’ensemble.
Corps de vanne où l’intérieur définit la fonction
L’accès profond, les sièges et le filetage imposent une chaîne cohérente depuis la référence externe jusqu’au contrôle final de l’alésage.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Corps de vanne et clapet
- Raccords, sièges et composants de contrôle
- Pièces tubulaires ou forgées
Matières à confirmer : acier allié, inox, duplex ou alliage résistant à la corrosion selon certificat
Caractéristiques à usiner
- Alésages traversants ou profonds
- Portées coniques et sièges
- Filetages internes et raccordements
Qualité à contrôler
- Diamètre, rectitude et état de surface
- Géométrie des portées d’étanchéité
- Traçabilité du lot et du process
Conditions machine
- Nuance et dureté confirmées
- Puissance, couple et arrosage machine connus
- Évacuation sûre des copeaux longs
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Perçage profond | Surchauffe ou copeau compacté | Nuance, débit, goujure, cycle | Certificat matière, L/D, pression, copeau | Qualifier matière et évacuation |
| Alésage de vanne | Vibration ou cône | Barre longue, interruption, pré-trou | Portée, diamètre, surépaisseur, Ra | Rigidifier et répartir la finition |
| Siège d’étanchéité | Marques ou défaut de profil | Battement, copeau, outil, reprise | Angle, profil, Ra, références fonctionnelles | Finir avec référence et contrôle dédiés |
| Filetage interne | Profil incomplet | Copeaux, matière, outil long | Norme, pas, profondeur, jauge | Choisir coupe et évacuation adaptées |
Gamme type d’un corps de vanne
Créer les références externes
Préparer faces et serrage avant les opérations internes.
Famille : Outils de tournage extérieur
Définir mors, battement et référence du brut forgé.
Ouvrir l’alésage
Créer un passage stable avant la finition profonde.
Famille : Forets indexables et forets U
Comparer diamètre, puissance et précision attendue.
Finir les diamètres internes
Usiner cylindres, épaulements et cônes.
Famille : Barres d’alésage
Calculer le rapport entre la longueur réellement sortie de la barre et son diamètre. Ne pas le confondre avec le rapport profondeur/diamètre du trou. Une structure amortie ne doit être mentionnée que si la référence effectivement proposée la possède.
Usiner le profil des sièges
Distinguer la finition du diamètre cylindrique de l’alésage et l’usinage du cône ou profil d’étanchéité du siège.
Famille : Outils de profilage
Définir diamètre, angle ou profil, largeur de portée, état de surface et méthode de contrôle correspondante.
Usiner les filetages
Réaliser les raccordements selon la norme du plan.
Famille : Filetage au tour
Préciser norme, diamètre, pas, conicité éventuelle, sens droit ou gauche, longueur utile, dégagement et méthode de contrôle.
Deux décisions spécifiques à cette application
Portée d’une barre dans un alésage profond
Une géométrie correcte ne compense pas une barre trop flexible ou une fréquence de vibration excitée.
- Calculer le rapport de portée
- Choisir diamètre maximal compatible
- Ajuster engagement et vitesse après un essai instrumenté
Matière certifiée, pas seulement famille générique
Deux inox ou alliages résistants à la corrosion peuvent réagir différemment.
- Joindre désignation et certificat
- Indiquer traitement et dureté
- Conserver le lot matière dans le rapport d’essai
Plan de validation recommandé
Alésage
Mesurer diamètre, rectitude, cylindricité et rugosité à plusieurs profondeurs.
Étanchéité
Contrôler le profil du siège selon le plan ; l’essai fonctionnel relève du fabricant de l’ensemble.
Traçabilité
Associer matière, outil, réglage, contrôles et critère de fin de vie au lot testé.
Questions fréquentes de l’ingénieur méthodes
Quel outil pour un grand alésage profond ?
La première décision porte sur accès, portée, puissance et précision ; foret U, alésage ou solution dédiée sont ensuite comparés.
Comment réduire les vibrations d’une barre ?
Augmenter la section, réduire la portée, revoir serrage, engagement et vitesse, puis mesurer la surface.
Peut-on recommander sans certificat matière ?
Une présélection est possible, mais la validation exige la nuance, le traitement et la dureté.
Comment contrôler un siège ?
Avec le profil, les références fonctionnelles et la méthode de mesure prévus au plan, complétés par l’essai fonctionnel du client.
Quelles données de sécurité transmettre ?
Exigences internes, traçabilité, fluides, nettoyage et restrictions de procédé applicables à la pièce.
Envoyez le plan de votre pièce
Joignez plan, certificat matière, dureté, profondeur, états de surface, machine, serrage et exigences de traçabilité.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.