
Fraises à col long carbure pour cavités profondes
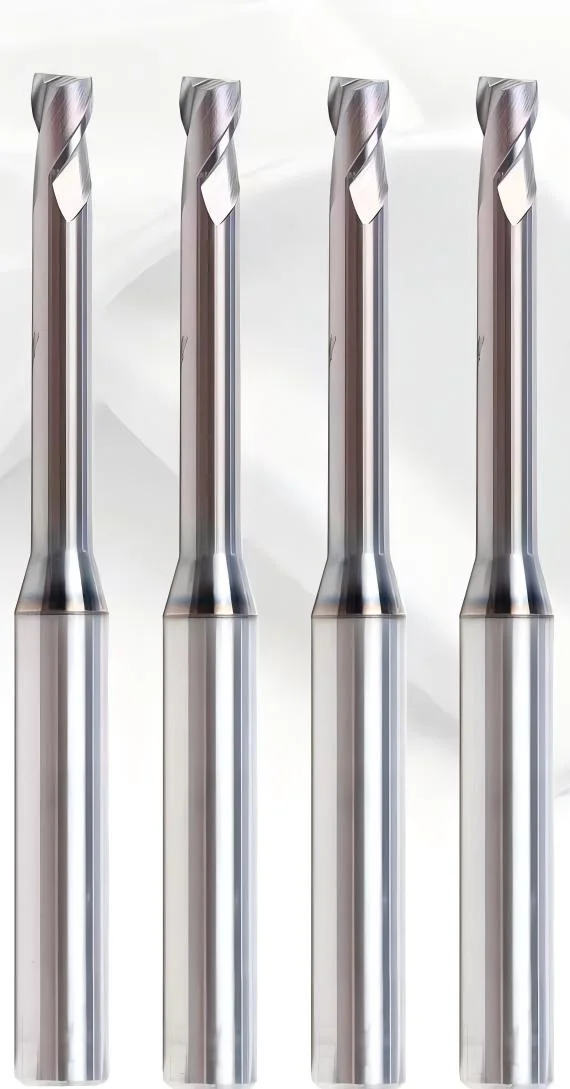
Une fraise à col long associe une coupe localisée à un col dégagé pour atteindre une paroi, un fond ou un détail profond sans allonger inutilement les goujures. La sélection doit relier l’enveloppe de collision, la portée réelle, la matière, le montage et l’état de surface attendu.

Quand choisir une fraise à col long ?
Choisissez cette architecture lorsqu’une fraise standard atteint la zone de coupe mais que son corps, ses goujures ou le porte-outil entrent en collision avec la pièce. Le col réduit crée le passage ; il ne supprime ni la flexion ni les limites de la machine.
| Situation | Architecture à étudier | Point de contrôle |
|---|---|---|
| Détail local derrière une paroi | Coupe courte avec col dégagé juste suffisant | Collision, diamètre du col et sortie assemblée |
| Paroi ou poche profonde | Portée adaptée avec effort radial limité | Déflexion, conicité et reprise de passe |
| Surface 3D de moule | Fraise hémisphérique à col long | Pente, pas latéral, raccord et hauteur de crête |
| Fond ou épaulement profond | Bout plat ou torique selon le raccord demandé | Coin, fond, surépaisseur et accès du corps |
Limite : « extra-longue » peut désigner une grande longueur totale ou une longue arête de coupe. Pour éviter une sélection ambiguë, indiquez séparément la coupe, le col, la portée utile et la sortie du porte-outil.
Distinguer longueur de coupe, col dégagé et portée utile
Ces dimensions n’assurent pas la même fonction. Les séparer permet de préserver la section de l’outil tout en gardant l’accès nécessaire.
Diamètre de coupe
Il définit la largeur usinée, la charge par dent et le rayon minimal accessible.
Longueur de coupe
Elle couvre uniquement la hauteur réellement engagée dans la matière.
Diamètre du col
Il crée le jeu derrière les arêtes tout en conservant la plus grande section compatible avec la pièce.
Longueur du col
Elle franchit la paroi ou le goulot ; une longueur superflue accroît la souplesse.
Portée utile
Elle relie zone de coupe, dégagement, porte-outil et trajectoire, pas seulement la longueur de l’outil.
Longueur totale
Elle doit rester compatible avec le serrage, la machine, le magasin et l’enveloppe de collision.

Choisir bout plat, torique ou hémisphérique
La forme de l’extrémité suit la géométrie de la pièce et la stratégie de parcours. Le col long ne transforme pas une forme d’outil en une autre.
Définir diamètre, col et enveloppe anti-collision
La géométrie doit être vérifiée avec le modèle de pièce, le porte-outil et la trajectoire complète. Une vue statique de l’outil ne suffit pas pour valider l’entrée, les rotations d’axes ou la sortie de cavité.
Adapter la géométrie à la matière et aux copeaux
La matière, la quantité engagée, l’évacuation disponible et la finition orientent le nombre de dents, l’hélice, le volume de goujure, la préparation d’arête, la surface et le revêtement. Une même longueur de col ne justifie pas une géométrie universelle.
Aluminium et non-ferreux
Surveiller adhésion, copeaux recoupés et rayures dans la cavité ; conserver un espace d’évacuation adapté.
Aciers et aciers de moule
Préciser nuance, dureté, état thermique, surépaisseur et stabilité de la pièce avant de définir l’arête.
Acier inoxydable
Contrôler frottement, chaleur, écrouissage et usure lorsque la portée limite la rigidité.
Graphite et matériaux abrasifs
Relier abrasion, poussières, aspiration, état de surface et protection de la machine au choix du système.
Réduire flexion, faux-rond et vibration
La portée transforme l’outil, le porte-outil, la broche et la pièce en un seul système élastique. Avant de modifier vitesse ou avance, mesurez le montage et observez où le défaut apparaît.
| Variable | Contrôle prioritaire | Action de conception ou de procédé |
|---|---|---|
| Sortie | Longueur hors du porte-outil au montage | La réduire au minimum compatible avec la collision |
| Diamètre du col | Jeu réel avec les parois et le brut | Conserver la section maximale qui passe |
| Faux-rond assemblé | Mesure au plus près de la coupe | Nettoyer, contrôler pince/porte-outil et corriger le montage |
| Effort radial | Engagement, trajectoire, matière laissée | Répartir les passes et limiter les changements brusques de charge |
| Pièce | Bridage, parois minces et fréquence du défaut | Adapter ordre des opérations et support de la zone |
Programmer les passes dans une cavité profonde
Le programme doit contrôler la matière laissée, les variations d’engagement et le retour des copeaux. Les paramètres finaux se valident sur l’application réelle ; la page ne fournit pas de valeur universelle.
Pré-usiner
Créer l’accès avec l’outil le plus rigide possible et laisser une surépaisseur définie.
Approcher
Éviter une entrée qui charge brutalement le col ou place le porte-outil près d’une paroi.
Finir
Conserver une charge régulière, limiter les reprises visibles et documenter les correcteurs.
Contrôler
Mesurer paroi, fond, profil et état de surface selon le plan avant de figer la gamme.
Diagnostiquer conicité, facettes et casse
Notez la profondeur d’apparition, le sens du défaut, le bruit, les copeaux et l’état des arêtes. Changez une variable à la fois et arrêtez l’essai si le col, le serrage ou la pièce montre une dégradation.
Conicité de paroi
Vérifier flexion, matière laissée, sens de passe, reprise élastique, porte-à-faux et bridage.
Facettes ou vibration
Contrôler faux-rond, participation des dents, rigidité, variation d’engagement et état du porte-outil.
Marques au fond
Examiner raccord de trajectoire, position axiale, battement, copeaux recoupés et forme d’extrémité.
Écaillage ou casse
Inspecter surcharge locale, collision, bourrage, adhésion, section du col et choc à l’entrée ou à la sortie.
Ce que l’outil ne corrige pas : un col long ne compense pas un porte-outil en collision, une pièce instable, une surépaisseur non maîtrisée, un faux-rond excessif ou une trajectoire qui surcharge brutalement la coupe.
Questions fréquentes sur les fraises à col long
Quelle différence entre une fraise à col long et une fraise à coupe longue ?
Une fraise à col long peut garder une coupe courte et ajouter un col réduit pour le dégagement. Une fraise à coupe longue possède des arêtes sur une plus grande hauteur ; elle n’offre pas nécessairement le même passage ni la même rigidité.
Comment déterminer la longueur de col nécessaire ?
Mesurez la profondeur jusqu’à la zone de coupe, le goulot, les parois voisines, le corps de l’outil et le porte-outil sur toute la trajectoire. Ajoutez uniquement la marge de procédé justifiée.
Pourquoi réduire l’engagement quand la portée augmente ?
Une portée plus grande peut accroître la déflexion et la sensibilité aux vibrations. L’engagement doit être validé avec diamètre, matière, montage, trajectoire et état de surface attendu.
Faut-il choisir un bout plat ou hémisphérique ?
Le bout plat sert les fonds et épaulements lorsque le coin convient ; l’hémisphérique suit les surfaces 3D. Une fraise torique peut être étudiée lorsqu’un rayon de raccord est demandé.
Quelles données envoyer pour une fraise à col long sur mesure ?
Envoyez plan ou modèle 3D, matière, zone à usiner, diamètre, longueur de coupe, diamètre et longueur de col, sortie, porte-outil, trajectoire, finition et méthode de contrôle.
Faire étudier votre fraise à col long par HC
HC relie la géométrie de la pièce, l’enveloppe de collision, la portée, la matière, le montage et le contrôle avant de proposer une construction.
Demander une revue technique- Plan ou modèle 3D et révision
- Matière et zone réellement usinée
- Diamètre, coupe, col et sortie
- Porte-outil, trajectoire et contrôle