
Usiner une table croisée de machine-outil en fonte
Longues glissières, rainures en T et motifs de fixation exigent une stratégie qui observe la planéité après chaque libération de contrainte.
Pièce et critères de sélection
La table positionne et guide une charge mobile. Les surfaces de glissement et les rainures doivent rester cohérentes sur une grande longueur après desserrage.
Caractéristiques qui pilotent l’usinage
Grande longueur
La portée de coupe, le bridage et la température peuvent créer une pente mesurable.
Rainures en T
Largeur, fond et parallélisme doivent être reliés aux glissières.
Réseau répétitif
Les trous de fixation sont contrôlés depuis une origine thermique stable.
Risques à vérifier avant de choisir l’outil
| Zone ou opération | Défaut possible | Variables à examiner | Preuve à recueillir |
|---|---|---|---|
| Surfaçage long | Pente ou creux central | Bridage, chaleur, faux-rond, course | Carte de hauteur et température |
| Rainure | Largeur variable | Flexion, copeaux, usure, portée | Profil le long de la rainure |
| Perçage multiple | Erreur cumulative | Origine, compensation, recalage | Carte des positions |
Familles de produits à configurer
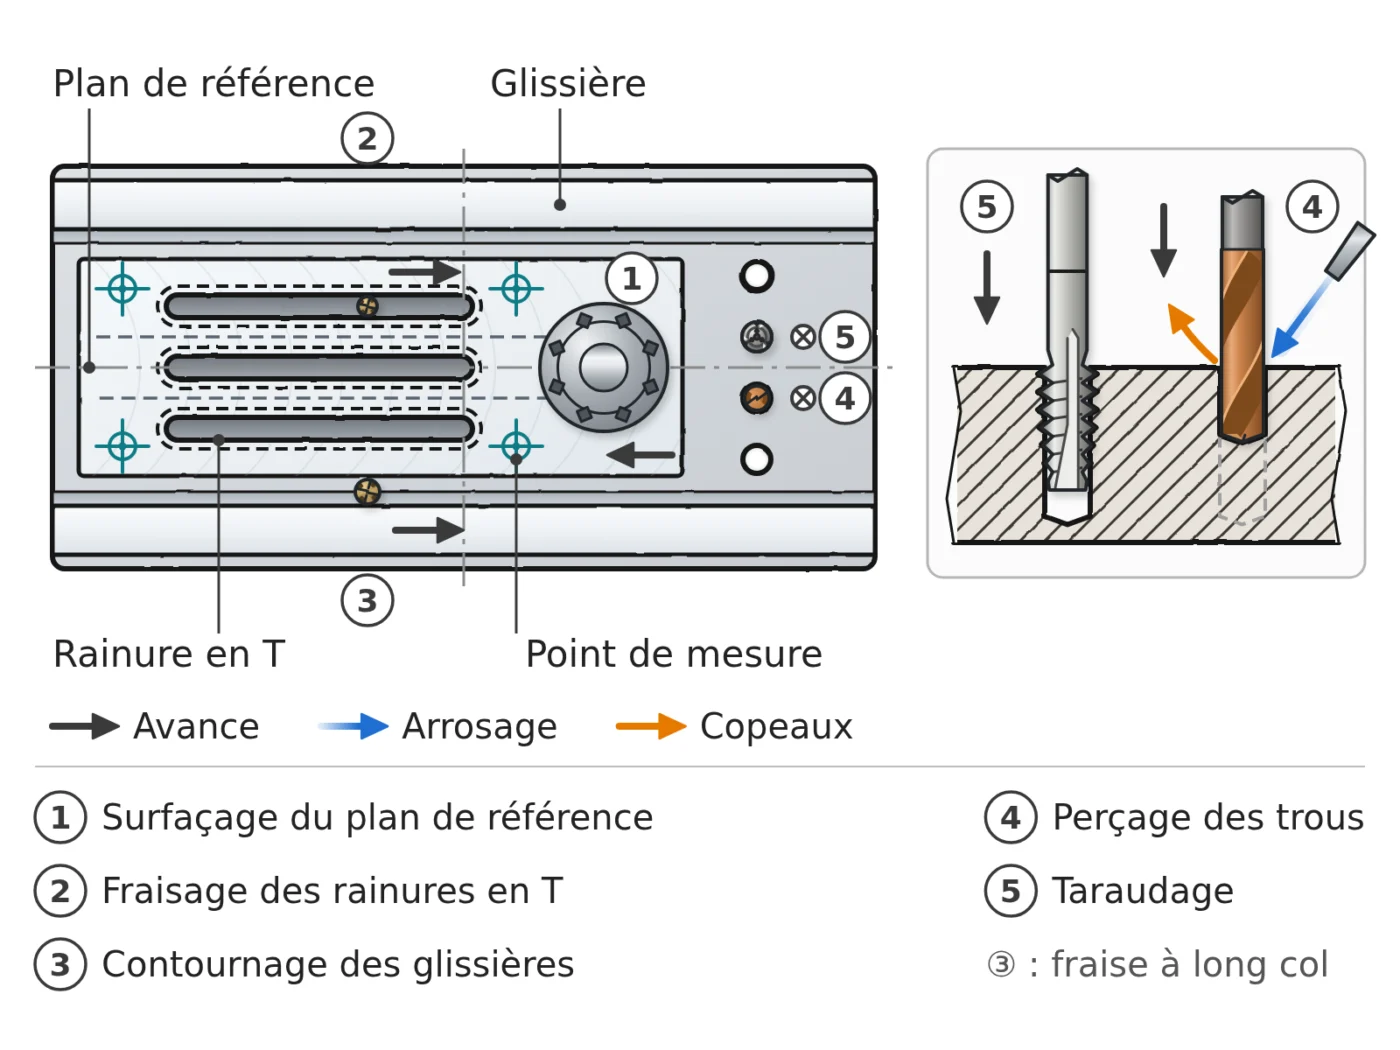
Séquence d’une table à grandes surfaces
Des temps de repos ou reprises peuvent être nécessaires selon le brut et la capacité de mesure.
| Repère | Besoin d’usinage | Famille de produits | Entrées de sélection | Point de contrôle |
|---|---|---|---|---|
| 1 | Dégrossir les plans opposés | Fraises de surfaçage | Longueur, peau, bridage | Planéité libre |
| 2 | Créer les rainures droites | Fraises à bout plat | Largeur, profondeur, course | Rectitude et largeur |
| 3 | Finir les profils accessibles | Fraises à col long | Accès, portée, rigidité | Vibration et profil |
| 4 | Percer le motif | Forets carbure monobloc | Carte, diamètre, profondeur | Position vraie |
| 5 | Créer les filetages | Tarauds machine | Pas, nombre, détection | Jauge et traçabilité |
Critères de configuration propres à cette pièce
Mesure thermique
Définir température de référence et délai avant mesure d’une grande longueur.
Ordre des rainures
Conserver assez de rigidité jusqu’à la finition des surfaces de glissement.
Limite de la présélection
Le grattage, la rectification ou les traitements de glissière éventuels doivent être intégrés au plan complet ; ils ne sont pas remplacés par cette gamme.
Données à conserver pendant la validation produit
Carte de planéité
Points, température, état de serrage et orientation.
Rainures
Largeur, profondeur, parallélisme et état des fonds.
Motif
Position des trous rapportée aux datums finaux.
Questions techniques
Pourquoi mesurer libre ?
Le bridage peut masquer la déformation qui apparaîtra à l’assemblage.
Comment réduire l’erreur thermique ?
Documenter température, durée du cycle et temps d’équilibrage avant mesure.
Peut-on finir toutes les rainures en une passe ?
Cela dépend de la matière restante, de la rigidité, de l’outil et de la précision demandée.
Comment organiser beaucoup de filetages ?
Par groupes de pas, profondeur et type de trou avec suivi de couple ou détection.
Obtenir une présélection de produits HC
Joignez le plan ou modèle, la matière et son état, les dimensions, la carte de planéité, les rainures, les datums, la température de contrôle, la machine, le montage, le refroidissement, le volume et le défaut observé.
Soumettre le dossier produitProduits et pages matière associés
Données du département d’ingénierie HC, à titre de référence.