
Usinage de boîtiers électroniques et dissipateurs thermiques
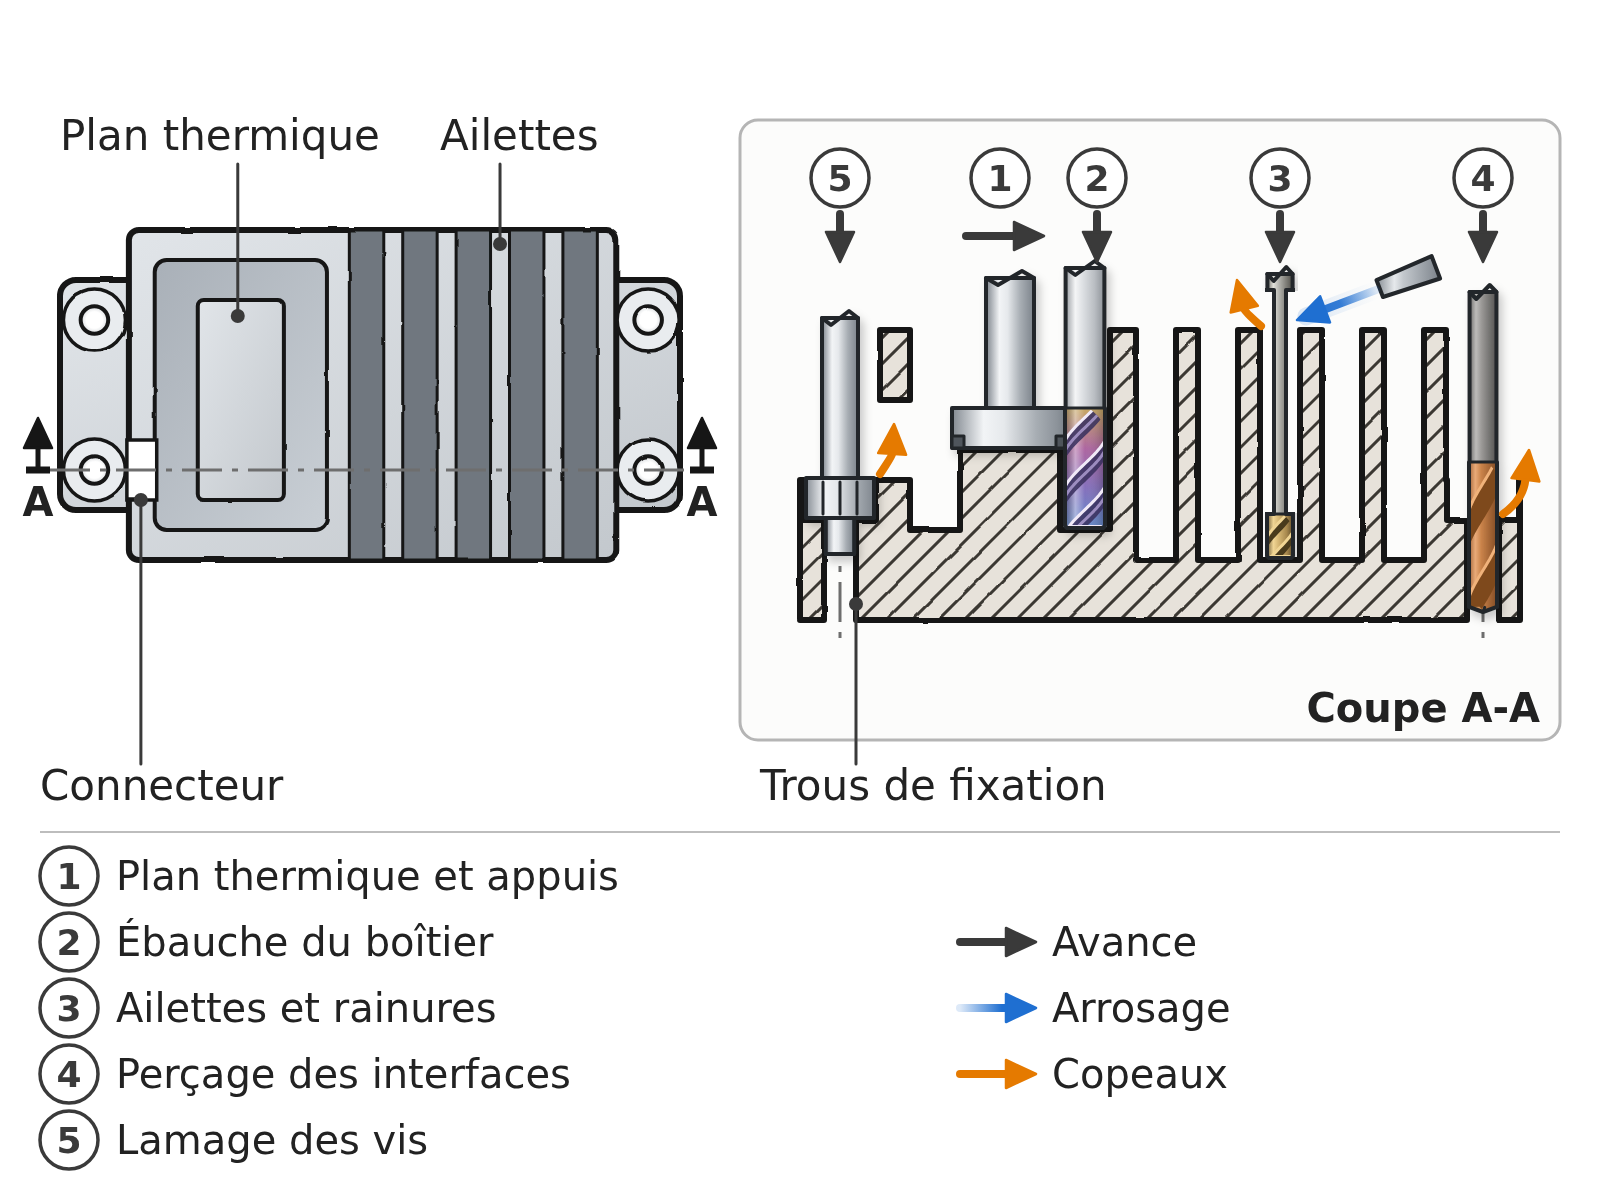
Les ailettes minces, petits perçages et matières conductrices demandent une coupe peu chargée et une évacuation propre. La finition doit être définie selon l’assemblage, le contact thermique ou l’aspect.
HC propose des outils coupants pour réaliser les opérations décrites ci-dessous, à partir de votre plan et de vos conditions d’usinage.
Séparer référence initiale et surface thermique finale
La face utilisée pour positionner le brut peut être créée avant l’ébauche. La finition du plan thermique se décide après les principaux enlèvements, selon la déformation réellement observée.
Dissipateur où les surfaces ont des fonctions différentes
Le plan thermique demande planéité, les ailettes demandent faible effort, et les trous demandent une sortie sans bavure. Chaque zone reçoit une stratégie propre.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Dissipateurs à ailettes
- Boîtiers blindés et capots
- Interfaces de connecteurs et barres conductrices
Matières à confirmer : aluminium, cuivre, laiton ou polymère chargé selon le composant
Caractéristiques à usiner
- Rainures étroites et ailettes
- Poches de logement et plans thermiques
- Petits trous, lamages et taraudages
Qualité à contrôler
- Planéité de contact thermique
- Bavure autour des connecteurs
- Épaisseur et régularité des ailettes
Conditions machine
- Bridage réparti sur les parois
- Évacuation empêchant la recoupe
- Protection des surfaces d’aspect
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Rainurage ailettes | Déformation ou vibrations des ailettes | Effort latéral, outil long, copeaux | Épaisseur, hauteur, ordre, portée | Réduire engagement et soutenir la zone |
| Fraisage cuivre | Matière rapportée | Arête, lubrification, chaleur | Nuance cuivre, outil, fluide, vitesse | Favoriser coupe franche et nettoyage |
| Perçage boîtier | Bavure de sortie | Paroi fine, support absent, usure | Épaisseur, sortie, diamètre, arête | Soutenir sortie et contrôler l’usure |
| Plan thermique | Rayures ou manque de planéité | Copeaux, bridage, faux-rond axial | Ra, planéité, serrage, nettoyage | Protéger la passe finale |
Gamme type d’un boîtier dissipateur
Établir la référence initiale
Créer une référence de mise en position avant les opérations qui enlèvent le plus de matière.
Famille : Fraises de surfaçage
Après l’ébauche des cavités et rainures, mesurer la déformation puis décider de la finition du plan de contact thermique. Cette séquence n’est pas universelle.
Ébaucher les logements
Créer poches et contours en évacuant les copeaux hors de la pièce.
Famille : Fraises pour aluminium
Pour le cuivre, valider arête et lubrification séparément.
Former ailettes et rainures
Choisir selon largeur, profondeur, pas des ailettes, rayon de fond et accessibilité.
Famille : fraises à bout plat, avec col long uniquement si l’évitement de collision l’exige
Limiter la sortie et l’effort latéral, puis contrôler la paroi après desserrage.
Percer les interfaces
Réaliser fixation et connectique avec une sortie maîtrisée.
Famille : Microforets
Mesurer le faux-rond et prévoir le support de paroi.
Créer les lamages
Finir les appuis de vis sans marquer la paroi.
Famille : Outils à chanfreiner et à lamer
Préciser diamètre, profondeur et planéité de l’appui.
Deux décisions spécifiques à cette application
Usiner entre des ailettes minces
L’outil doit atteindre la profondeur sans transformer le col long en ressort.
- Choisir le plus grand diamètre compatible
- Limiter la longueur dégagée
- Alterner les passes pour répartir les efforts
Plan de contact thermique
Une surface brillante n’est pas nécessairement plane ; les deux critères doivent être mesurés séparément.
- Définir planéité et rugosité
- Nettoyer avant la passe finale
- Contrôler après débridage
Plan de validation recommandé
Ailettes
Contrôler épaisseur, rectitude et dommage de bord sur plusieurs positions.
Contact thermique
Mesurer planéité et rugosité avec les références d’assemblage.
Bavure
Inspecter trous et découpes autour des connecteurs après une durée d’outil représentative.
Questions fréquentes de l’ingénieur méthodes
Comment éviter de plier une ailette ?
Réduire effort radial, portée et recoupe, tout en adaptant l’ordre des rainures.
Quel outil pour le cuivre ?
La nuance, la ductilité, l’état de surface et la lubrification déterminent l’arête et les goujures.
Comment obtenir un bon plan thermique ?
Séparer planéité et rugosité, stabiliser le bridage et protéger la passe finale des copeaux.
Faut-il pointer un trou dans une paroi fine ?
Seulement si la position et le départ le nécessitent ; le support de sortie reste essentiel.
Quelles données envoyer ?
Plan, matière exacte, hauteur d’ailette, largeur de rainure, surfaces thermiques et critères de bavure.
Envoyez le plan de votre pièce
Transmettez matière, géométrie des ailettes, surfaces thermiques, exigences de bavure, montage et volume.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.