
Forets carbure pour inox : choisir selon la nuance et le trou
Pour présélectionner un foret pour inox, partez de la nuance exacte, du diamètre et de la profondeur utile, puis vérifiez l’entrée du trou, la rigidité du montage, l’arrosage à la pointe et la sortie des copeaux. La référence définitive et ses conditions de départ doivent ensuite être validées sur la machine réelle.
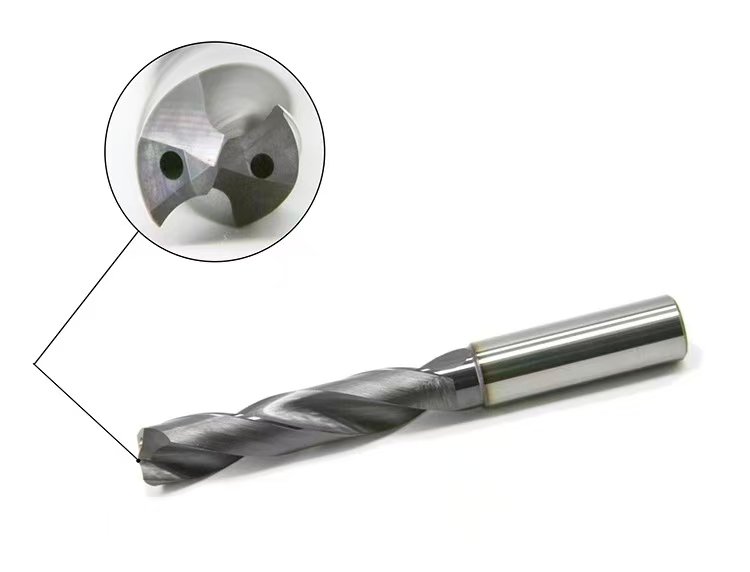
Quel foret carbure choisir pour l’acier inoxydable ?
Réponse courte : choisissez d’abord la longueur la plus courte compatible avec la profondeur du trou. Pour un trou plus profond ou une évacuation difficile, comparez une version à arrosage interne. La géométrie, le revêtement et les paramètres ne se décident qu’après identification de la nuance d’inox et du montage.
L’objectif n’est pas seulement de percer au diamètre nominal. Il faut obtenir des trous conformes sans laisser l’arête frotter, sans recompacter les copeaux et sans masquer une instabilité de broche ou de bridage. Une désignation telle que « inox 304 » ou « inox 316L » est plus utile que le seul mot « inox » ; pour un duplex, un inox durci ou une pièce déjà écrouie, l’état matière doit aussi être précisé.
Soumettre les données du trou
Pourquoi l’inox modifie-t-il la décision de perçage ?
Les inox ne forment pas une famille d’usinage uniforme. Leur tendance à conserver la chaleur près de l’arête, à former des copeaux tenaces et, pour certaines nuances, à s’écrouir lorsque l’outil frotte, oblige à regarder le procédé complet. La sélection doit donc relier matière, coupe, évacuation, rigidité et contrôle du trou.
Nuance et état métallurgique
Les inox austénitiques, ferritiques, martensitiques et duplex ne réagissent pas de la même façon. Indiquez la désignation complète, l’état de livraison, la dureté si elle est connue et toute opération antérieure susceptible d’avoir durci la zone.
Coupe continue, sans frottement
Une arête émoussée, une avance insuffisante ou une temporisation prolongée peuvent faire frotter le foret au lieu de produire un copeau. Le passage suivant rencontre alors une zone plus difficile. Le contrôle commence par l’état des lèvres et le comportement dès l’entrée.
Chaleur et copeaux à évacuer
Le fluide doit atteindre la zone de coupe et les goujures doivent rester libres. Des copeaux qui s’allongent, se soudent ou restent dans le trou peuvent augmenter l’effort et détériorer l’arête avant que le diamètre ne sorte de tolérance.
Comparer un foret 3×D, 5×D ou 8×D
Le rapport profondeur/diamètre sert à réduire la liste des configurations, mais il ne remplace pas la profondeur utile ni l’analyse de l’accès. Utilisez la longueur nécessaire, sans porte-à-faux excédentaire, puis confirmez la disponibilité du diamètre, de la queue, de la longueur taillée et du mode d’arrosage sur la référence envisagée.
| Configuration à comparer | Situation de départ | Points à confirmer avant essai | Série HC à examiner |
|---|---|---|---|
| 3×D, arrosage externe | Trou court, accès dégagé, évacuation visible. | Débit réellement dirigé vers les lèvres, sortie du copeau, faux-rond et marge de longueur. | HC-0515-03 |
| 5×D, arrosage externe | Profondeur intermédiaire lorsque l’arrosage externe reste efficace. | Risque de copeaux retenus, portée du jet, rigidité et besoin éventuel d’arrosage interne. | HC-0515-05 |
| 3×D ou 5×D, arrosage interne | Chaleur ou évacuation difficiles, série répétitive, accès du jet externe limité. | Interface machine, passage du fluide, pression, débit, filtration et étanchéité du porte-outil. | HC-0115-03 ou HC-0115-05 |
| 8×D, arrosage interne | Trou plus profond demandant davantage de guidage et d’évacuation. | Entrée, longueur utile, stratégie d’approche, continuité du fluide, rectitude et critères d’arrêt. | HC-0115-08 |
Ces liens orientent vers des configurations à vérifier ; ils ne constituent pas une recommandation automatique pour chaque nuance d’inox.
Lire la méthode complète pour calculer la profondeur utile et comparer 3×D, 5×D et 8×D.
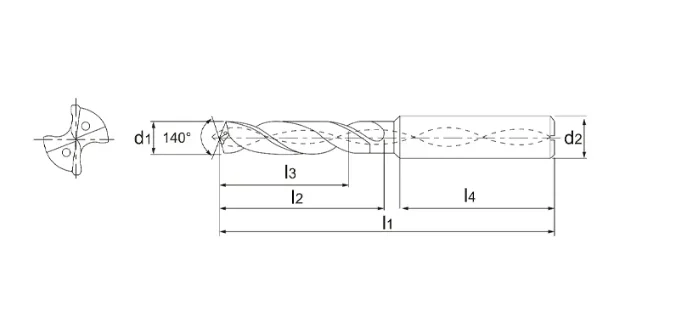
Vérifier les dimensions qui commandent le montage
Une référence correcte sur le papier peut rester inutilisable si la longueur de goujure, la queue ou la longueur totale ne correspondent pas à la pièce et au porte-outil. Le dessin sert à séparer la profondeur à percer, la longueur taillée réellement nécessaire et la longueur de jauge imposée par l’accès.
- Diamètre de coupe : relier la cote nominale à la tolérance et au contrôle prévu.
- Profondeur utile : inclure la forme de pointe et la marge nécessaire au fond ou à la sortie.
- Longueur taillée : vérifier qu’elle couvre le trajet sans ajouter une flexion inutile.
- Queue et porte-outil : confirmer diamètre, serrage, propreté et longueur sortie.
- Entrée et sortie : signaler surface inclinée, interruption, trou croisé ou faible épaisseur restante.
Géométrie, arrosage et montage : trois décisions liées
La pointe ne peut pas compenser un faux-rond excessif, et l’arrosage ne peut pas corriger une arête déjà endommagée. Avant de demander une géométrie ou un revêtement précis, vérifiez l’entrée du trou, le serrage, la sortie des copeaux et les capacités réelles de la machine.
Entrée et centrage
Une face plane et stable ne demande pas la même approche qu’une surface inclinée, une peau brute ou un trou croisé. Indiquez toute interruption et l’ordre des opérations. Un pointage ou un pilote n’est retenu que si la référence et l’entrée le justifient.
Arrosage à la pointe
Pour l’arrosage interne, fournissez pression et débit disponibles au porte-outil, ainsi que la filtration. Pour l’arrosage externe, montrez l’orientation des buses et vérifiez que le jet n’est pas masqué par la pièce.
Faux-rond et rigidité
Mesurez l’outil monté, nettoyez les interfaces et limitez la longueur sortie. Une usure différente entre les deux lèvres oriente d’abord vers le montage ou le centrage, avant une modification simultanée de vitesse et d’avance.
Diagnostiquer le défaut avant de changer les paramètres
Le signal observé doit être relié à un contrôle mesurable. Changez une variable à la fois et conservez une pièce témoin. Cette méthode évite d’attribuer à la matière un défaut provenant de l’entrée, du porte-outil, du fluide ou d’une arête usée.
| Signal observé | Contrôles prioritaires | Décision d’essai |
|---|---|---|
| Effort ou bruit qui augmente rapidement | Copeaux dans les goujures, arrivée du fluide, reprise dans une zone écrouie, état des lèvres. | Arrêter avant la casse, photographier l’arête et les copeaux, puis corriger la cause identifiée. |
| Écaillage d’une seule lèvre | Faux-rond, entrée inclinée, choc de sortie, serrage et longueur de jauge. | Remonter et mesurer l’outil complet avant de modifier les conditions de coupe. |
| Copeaux longs ou paquets dans le trou | Nuance réelle, formation du copeau, continuité de l’avance, débit et passage dans les goujures. | Comparer une seule modification à la fois et vérifier l’évacuation sur toute la profondeur. |
| Diamètre ou circularité instable | Faux-rond, rigidité pièce, état de l’entrée, usure asymétrique et méthode de mesure. | Mesurer plusieurs profondeurs et séparer erreur de position, de forme et de diamètre. |
| Bavure ou défaut à la sortie | Épaisseur restante, support de la face opposée, usure et stratégie de débouché. | Documenter l’instant du défaut et traiter la sortie comme une zone de processus distincte. |
Comparer une application actuelle
Résultats observés pendant l’essai comparatif sur SUS304
Résultats observés, pas durées de vie finales : le foret HC HCD11-3D a terminé l’observation après 490 usinages, soit 4,17 m cumulés, avec l’état « encore utilisable » consigné au dossier. L’outil E a été observé à 260 usinages avec usure et l’outil C à 60 usinages avec ébréchure. Comme le foret HC n’a pas atteint un critère de fin de vie documenté, 490 ne doit pas être présenté comme sa durée de vie finale ni servir à calculer un multiplicateur complet.
Pièce et opération
- Matière : SUS304
- Dimensions de la pièce : 90 × 872 × 16 mm
- Étape comparée : lamage Ø11 sur 8,5 mm
- Processus associé montré dans le dossier : trou Ø4,3
- Outil HC testé : HCD11-3D, désignation de l’essai
Le tableau comparatif fourni concerne l’étape Ø11. Les résultats ne sont donc pas attribués au foret Ø4,3 du processus associé.
Conditions maintenues constantes
- Vitesse de broche : 1 160 min−1
- Vitesse de coupe : 40 m/min
- Avance par tour : 0,1 mm/tr
- Vitesse d’avance : 116 mm/min
- Profondeur usinée : 8,5 mm
- Fluide : liquide de coupe soluble, arrosage interne
Les trois outils ont été comparés avec les mêmes valeurs déclarées dans la fiche d’essai.
| Critère | Outil comparé E | Outil comparé C | HC HCD11-3D |
|---|---|---|---|
| Nombre d’usinages | 260 | 60 | 490 |
| Longueur coupée cumulée | 2,21 m | 0,51 m | 4,17 m |
| Observation du trou | Bavure plus marquée à l’entrée | Bruit anormal pendant l’essai | Bon comportement observé |
| État de surface | Conforme | Conforme | Bon |
| État de l’outil en fin d’essai | Usure constatée | Ébréchure | Encore utilisable |
Lecture correcte du cas : le gain observé doit être revalidé si la nuance, la pièce, le porte-outil, l’arrosage, la machine ou les critères d’arrêt changent. Les identités des deux outils comparés sont anonymisées.
Informations encore nécessaires pour interpréter l’essai
| Donnée manquante | Pourquoi elle change l’interprétation | Statut public |
|---|---|---|
| Raison d’arrêt de chaque outil | Distingue une fin de vie atteinte d’un arrêt volontaire ou d’un contrôle intermédiaire. | À confirmer dans le rapport d’essai. |
| Nombre d’outils par groupe | Indique s’il s’agit d’un résultat unique ou d’une série répétée. | Non précisé dans le dossier visible. |
| Critère « conforme » et méthode de mesure | Relie le nombre d’usinages à la qualité réellement acceptée. | À documenter. |
| Machine, porte-outil et arrosage réel | Définit les conditions nécessaires à une reproduction de l’essai. | Informations incomplètes. |
| Lien entre HCD11-3D et la référence vendue | Évite de confondre la désignation d’essai et un modèle catalogue. | À confirmer avant devis. |
Valider le foret avant la série
Un réglage de départ reste une hypothèse tant que la pièce, le montage et la machine n’ont pas produit une séquence de trous mesurés. Définissez les critères d’acceptation avant l’essai et conservez les mêmes moyens de contrôle pour distinguer amélioration réelle et variation de mesure.
1. Figer le contexte
Notez référence outil, lot matière, porte-outil, longueur sortie, arrosage, programme, vitesse et avance réellement exécutées.
2. Observer la coupe
Suivez forme et couleur des copeaux, bruit, charge broche, continuité du fluide et état des deux lèvres à des intervalles définis.
3. Mesurer le trou
Contrôlez diamètre, position, profondeur, forme, entrée, fond ou sortie selon le plan, sur plusieurs trous répartis dans l’essai.
4. Modifier une variable
Ne changez pas simultanément outil, vitesse, avance et arrosage. Une variation isolée rend la comparaison exploitable.
5. Définir l’arrêt
Écrivez les limites d’usure, de charge, de dimension et d’aspect qui imposent l’arrêt avant casse ou rebut.
6. Calculer le coût conforme
Rapportez le coût total du cycle au nombre de trous acceptés, avec contrôles, arrêts, retouches et rebuts.
Préparer les conditions de coupe et le refroidissement · Diagnostiquer casse, chauffe et problèmes de copeaux
Informations à transmettre pour une présélection HC
Un dossier court mais précis accélère la réponse et limite les allers-retours. Les valeurs manquantes peuvent être signalées comme inconnues ; ne les remplacez pas par des estimations non vérifiées.
Pièce et matière
- Plan ou extrait coté du trou
- Nuance d’inox et état matière
- Diamètre, profondeur et tolérance
- Trou borgne ou débouchant, entrée et sortie
- État de surface ou bavure si fonctionnels
Machine et montage
- Machine, broche et porte-outil
- Régime disponible et longueur de jauge
- Faux-rond mesuré avec l’outil monté
- Arrosage interne ou externe, pression, débit et filtration
- Bridage et accès autour du trou
Processus actuel
- Référence utilisée et conditions réelles
- Cycle continu ou avec débourrage
- Forme des copeaux et photos de l’usure
- Défaut, moment d’apparition et fréquence
- Temps de cycle si la productivité est étudiée
Objectif d’achat
- Volume mensuel ou taille de lot
- Nombre de trous par pièce
- Critères d’acceptation et méthode de mesure
- Durée de vie actuelle si elle est mesurée
- Priorité : stabilité, temps, qualité ou coût par trou conforme
Comparer les pages HC utiles
Ces ressources répondent à des intentions distinctes : famille produit, matériau, profondeur et diagnostic. Elles complètent cette page sans répéter son rôle de présélection pour l’inox.
Questions fréquentes sur le perçage de l’inox
Quel foret utiliser pour l’inox 304 ou 316 ?
Commencez par un foret carbure monobloc dont la longueur et l’arrosage correspondent au trou, puis confirmez la référence avec le diamètre, la profondeur, l’entrée, le montage et l’état matière. Le nom 304 ou 316 ne suffit pas à fixer une géométrie et des paramètres universels.
Faut-il toujours un arrosage interne ?
Non. Un trou court et accessible peut être évalué avec un arrosage externe correctement dirigé. L’arrosage interne devient une option importante lorsque le fluide externe atteint mal la pointe, que les copeaux restent dans le trou ou que la profondeur augmente. La capacité réelle de la machine doit être vérifiée.
Un foret carbure pour inox a-t-il besoin d’un avant-trou ?
Pas systématiquement. La nécessité d’un pointage ou d’un pilote dépend de la référence, de la profondeur, de l’entrée et de la stratégie recommandée. Un avant-trou mal dimensionné peut aussi perturber l’engagement ; suivez la procédure propre au foret retenu.
Le débourrage est-il obligatoire dans l’inox ?
Non. Un cycle continu peut favoriser une coupe régulière lorsque le foret, l’arrosage et l’évacuation sont adaptés. Un débourrage ne doit pas être ajouté par réflexe : il faut vérifier qu’il résout un problème observé sans provoquer de frottement ni de reprise dans une zone écrouie.
Comment reconnaître un début d’écrouissage ?
Une hausse d’effort, un bruit différent ou une dégradation rapide après frottement peuvent l’indiquer, mais ces signes ne sont pas exclusifs. Contrôlez aussi l’usure, le faux-rond, les copeaux, l’arrosage et le programme avant de conclure.
Quelles valeurs de coupe utiliser ?
Utilisez les valeurs confirmées pour la référence, le diamètre et la nuance proposés, puis validez-les sur la machine. Évitez de transposer une valeur issue d’un autre foret, d’un autre revêtement ou d’un autre montage.
Demander une présélection pour votre trou dans l’inox
Joignez le plan ou un croquis coté, la nuance, le diamètre, la profondeur, le type de trou, la machine et l’arrosage disponible. Si un problème existe déjà, ajoutez une photo des copeaux et de l’usure ainsi que les conditions réellement utilisées.
Envoyer la demandeVoir le guide matière inox