
Inox austénitiques · Diagnostic par profondeur · Essai CNC
Percer l’inox 304 ou 316L sans écrouissage
Pour limiter l’écrouissage, le foret doit couper et former un copeau sans phase prolongée de frottement — la correction ne commence pas par « baisser la vitesse ». Identifiez d’abord à quelle profondeur le perçage se dégrade, puis séparez frottement, écrouissage et copeaux bloqués avant de changer un seul levier.
Les inox 304/304L et 316L se qualifient sur des lignes d’essai séparées. Ce guide ajoute un ordre de jugement enregistrable par profondeur tout en conservant le protocole d’identification matière et d’essai déjà utile.
Sans nuance/état, sans photos des deux lèvres, sans charge ou position dans le cycle, seule une liste de preuves à réunir peut être proposée.
Voir le guide Percage HCÀ quel moment le perçage se dégrade-t-il ?
Avant toute correction, localisez le défaut dans la course. L’ordre ci-dessous est une grille d’enregistrement, pas une promesse de durée de vie [1][2].
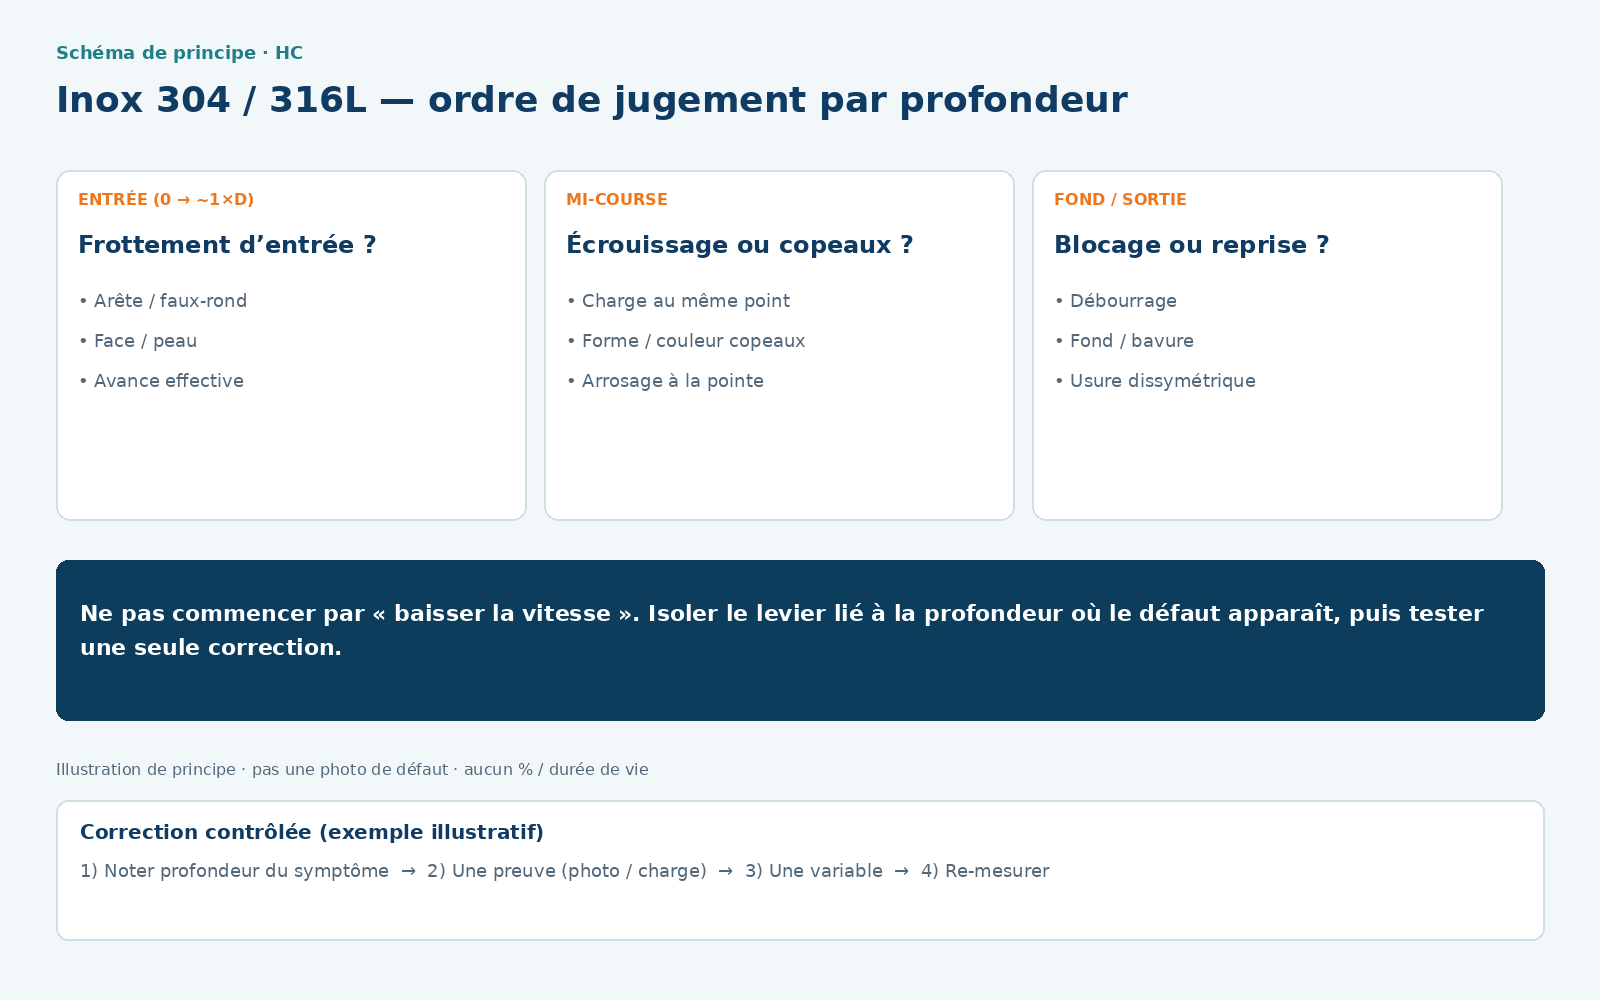
Ne pas commencer par Vc
- Noter la profondeur du symptôme.
- Relier une preuve (charge, photo, copeau).
- Changer une seule variable.
| Zone de profondeur | Question prioritaire | Preuves à consigner | Correction à éviter en premier |
|---|---|---|---|
| Entrée (≈0 → 1×D) | Frottement d’entrée / arête / face ? | Faux-rond assemblé, état des deux lèvres, photo entrée | Baisser Vc sans contrôler le montage |
| Mi-course | Écrouissage local ou copeaux retenus ? | Charge au même point, forme/couleur copeaux, arrivée fluide | Empiler débourrages au hasard |
| Fond / sortie | Reprise, fond, bavure, usure dissymétrique ? | Position dans le cycle, photos lèvres, mesure fond/bavure | Changer vitesse + avance + cycle ensemble |
Frottement, écrouissage ou copeaux bloqués ?
L’écrouissage est favorisé quand la surface est déformée et chauffée sans être immédiatement enlevée par une coupe stable [1]. Cherchez les séquences de frottement : entrée hésitante, arête émoussée, avance effective insuffisante, faux-rond, débourrage mal maîtrisé ou copeaux qui reviennent sous la lèvre.
| Observation | Hypothèses à vérifier | Première preuve | Conclusion à éviter |
|---|---|---|---|
| Charge croissante | Usure, faux-rond, zone déjà déformée, perte d’arrosage | Courbe synchronisée profondeur / n° trou | Accuser uniquement la vitesse |
| Copeau long ou sombre | Formation instable, chaleur, évacuation | Photos par intervalle + réglages | Diagnostiquer par la couleur seule |
| Usure dissymétrique | Faux-rond, serrage, entrée | Deux lèvres + faux-rond mesuré | Réduire l’avance sans montage |
| Défaut après débourrage | Réentrée sur surface altérée, copeau coincé | Position du défaut dans le cycle | Ajouter des débourrages au hasard |
Si la casse ou le bourrage domine, enchaîner avec analyser une casse de foret.
Que vérifier sur nuance, arrosage et montage ?
« Inox » ne suffit pas. Relevez la désignation du certificat, l’état et la dureté localisée. Le 316L ne doit pas recevoir automatiquement un pourcentage fixe de réduction par rapport au 304 [3][4].
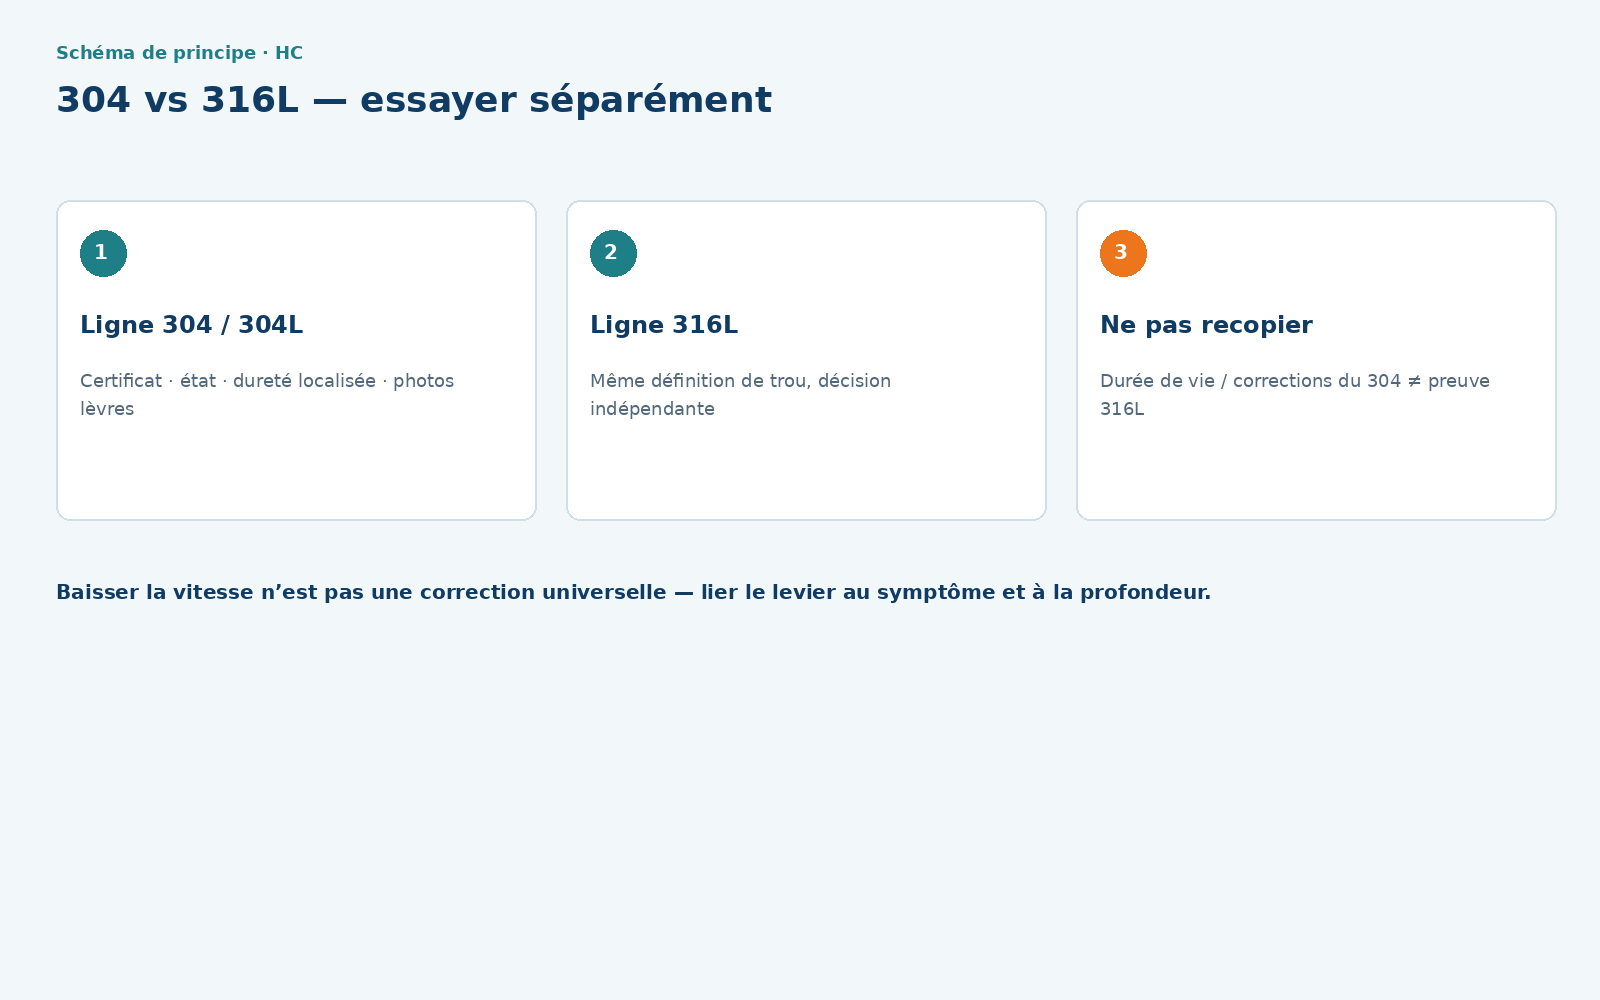
| Point | 304 / 304L | 316L | Conséquence |
|---|---|---|---|
| Désignation | Ex. 304 / 1.4301 ou 304L / 1.4307 | Ex. 316L / 1.4404 si déclaré | Pas d’assimilation automatique |
| État | Tôle, barre, formé, soudé, recuit… | Mêmes vérifications | Comparer des états réels |
| Essai | Ligne de référence documentée | Ligne distincte | Ne pas recopier la durée de vie |
Contrôles machine : avance réellement maintenue, faux-rond assemblé, porte-à-faux, débit/pression/filtration, évacuation en profondeur. Famille produit : forets acier inoxydable.
Hors périmètre : duplex, martensitiques, durcissement structural, empilages, perçage manuel, entrées très inclinées, fond plat / plaquettes — sans étude dédiée.
Comment tester une correction sans changer tout le procédé ?
- Figer l’entrée : lot, état, dureté, plan, diamètre, profondeur, outil, affûtage.
- Qualifier le montage : machine, porte-outil, faux-rond, bridage, fluide.
- Définir l’acceptation : diamètre, position, rugosité si cotée, bavure, critère d’arrêt.
- Modifier un levier lié à la profondeur du symptôme — pas Vc « par principe ».
Ce que documente déjà HC sur SUS304 (périmètre limité) : une page HC décrit Ø11 × 8,5 mm, outil HCD11-3D, arrosage interne, 1 160 min⁻¹ / 40 m/min / 0,1 mm/tr / 116 mm/min, arrêt à 490 opérations (4,17 m) alors que l’outil était encore déclaré utilisable. Ce dossier ne fixe pas une durée de vie finale et ne prouve rien pour le 316L [6].
Exemple illustratif
Exemple illustratif : la charge monte toujours vers 0,6×L. Photos des lèvres OK à l’entrée, copeaux qui se compactent en mi-course, fluide externe seulement. Hypothèse prioritaire : évacuation / arrivée fluide — pas une baisse de Vc. Une seule correction : vérifier le débit à la pointe (ou passer sur une référence à arrosage interne compatible), puis re-mesurer. Aucun % d’amélioration n’est revendiqué ici.
Données à préparer
- Nuance, certificat, lot, état, dureté et lieu de mesure.
- Plan, diamètre, profondeur, fond/sortie, tolérances, quantité.
- Référence outil, affûtage, photos des deux lèvres, faux-rond.
- Fluide, filtration, programme, profondeur du symptôme, historique d’arrêts.
Faire vérifier avec HC
Action principale : remplir l’ordre de jugement par profondeur. Ensuite : analyser une casse de foret. Série : voir les produits adaptés.
Faire analyser mon perçage inox
Lorsque nuance, plan, photos lèvres/copeaux et profondeur du symptôme sont prêts.
Questions fréquentes
Comment éviter l’écrouissage en perçant un inox 304 ou 316L ?
Maintenir une coupe franche, une avance effective stable, un faux-rond maîtrisé et une évacuation continue. La plage de départ vient de la fiche de la référence, puis se valide sur le lot réel.
Peut-on utiliser les mêmes paramètres en 304 et en 316L ?
Pas comme règle générale. Qualifiez séparément les deux matières avec les mêmes critères de mesure.
Un copeau bleu ou sombre prouve-t-il l’écrouissage ?
Non. Corrélez copeaux, charge, position dans le cycle, lèvres et zone de défaut.
Faut-il toujours ajouter un cycle de débourrage ?
Non. Une reprise mal maîtrisée peut remettre l’arête en frottement. Le besoin dépend de la profondeur, des goujures et de l’arrosage.
Baisser la vitesse suffit-il ?
Non. Sans localiser la profondeur du symptôme et sans une preuve, baisser Vc peut masquer un frottement, un faux-rond ou une évacuation défaillante.
Sources et contenus associés
- Machining stainless steels (British Stainless Steel Association)
- Drilling and reaming of stainless steels (BSSA)
- Prodec — usinabilité des inox austénitiques (Outokumpu)
- Supra 316L / 4404 — identification nuance (Outokumpu)
- Connaissance perçage (Sandvik Coromant, FR)
- Forets carbure pour acier inoxydable — dossier SUS304 et limites (HC)
Aucun prix HC, aucune durée de vie inventée hors dossier cité avec ses limites. Associés : Percage · Casse / copeaux · Longueur 3×D/5×D/8×D.