
Forets carbure pour aluminium : choisir selon l’alliage et le trou
Le bon foret ne se choisit pas sur la seule mention « aluminium ». Il faut relier l’alliage, le diamètre, la profondeur, l’entrée et la sortie du trou, le volume de copeaux, l’arrosage et la capacité réelle de la broche. HC présélectionne ensuite une géométrie et une longueur à valider sur la pièce.
Soumettre les données du trouComparer les configurations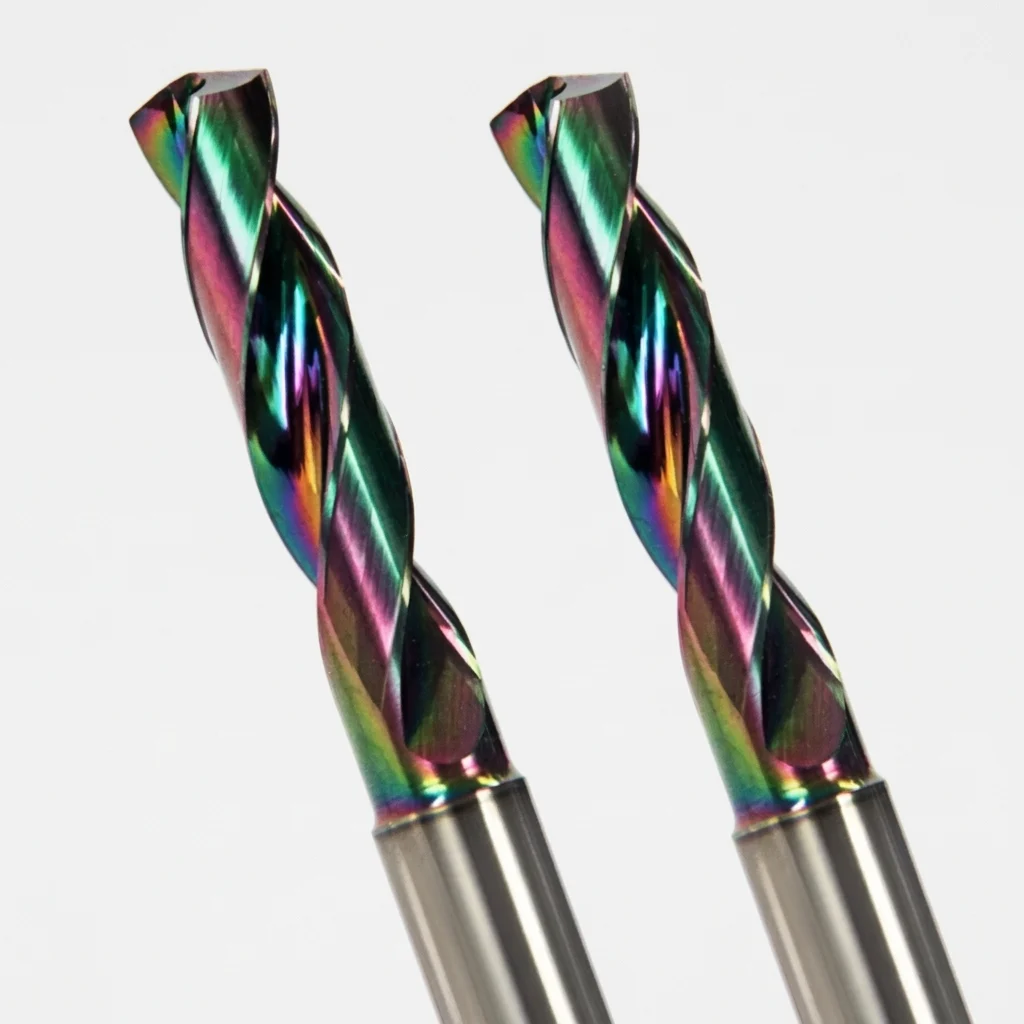
Réponse courte : que doit résoudre un foret pour aluminium ?
Il doit couper sans laisser l’aluminium adhérer à l’arête, former un copeau capable de quitter le trou et conserver le diamètre et la sortie attendus. Une arête vive, une surface adaptée à l’adhérence et des goujures dimensionnées pour le volume de copeaux sont des décisions liées. La vitesse maximale n’est utile que si la broche, le serrage et le refroidissement maintiennent cette coupe.
Structures HC à confirmer avant la sélection
| Structure envisagée | Décision technique | Statut de fourniture |
|---|---|---|
| Deux arêtes | Comparer volume de goujure, forme de copeau, guidage, sortie et arrosage. | Référence, diamètre, longueur et état de stock à confirmer avec HC. |
| Trois arêtes | Vérifier puissance, faux-rond, espace pour les copeaux et stabilité du montage. | Ne pas déduire la disponibilité de la seule comparaison technique. |
| Géométrie spéciale | Relier pointe, listels, goujures ou étages à une caractéristique du plan. | Étude sur plan ; fabrication et délai à confirmer au devis. |
À fournir : nuance et état de l’aluminium, teneur en silicium si connue, diamètre, profondeur, type de trou, machine, arrosage et volume prévu.
Commencer par la famille d’aluminium, pas par le revêtement
Deux pièces appelées « aluminium » peuvent produire des copeaux, une adhérence et une usure très différents. Demandez la nuance et l’état matière avant de transférer des conditions utilisées sur une autre application.
Alliage corroyé à copeaux longs
Dans les alliages ductiles, surveillez l’arête rapportée, le frottement et le remplissage des goujures. La place disponible pour le copeau et la continuité de l’avance peuvent décider du succès du cycle.
Aluminium moulé
La peau de fonderie, les inclusions et l’état local de la matière peuvent modifier l’entrée et l’usure. Signalez toute peau brute, interruption ou variation de dureté autour du trou.
Alliage chargé en silicium
Lorsque le silicium et le volume de production augmentent, l’abrasivité peut devenir dominante. Une solution à faible frottement ou un foret PCD peut alors être comparé, sans supposer qu’il est nécessaire pour tous les aluminiums.
Deux ou trois arêtes : choisir selon le volume de copeaux et le montage
Deux ou trois arêtes représentent des architectures à comparer, pas des performances interchangeables. À diamètre et construction comparables, l’espace de goujure, le guidage, la puissance, le faux-rond et l’arrosage déterminent le comportement réel. La configuration effectivement proposée par HC doit être confirmée par référence.
| Configuration à évaluer | Atout recherché | Points à vérifier avant l’essai | Quand ne pas conclure trop vite |
|---|---|---|---|
| Deux arêtes | À diamètre et construction comparables, davantage d’espace peut rester disponible pour les copeaux ; la forme réelle des goujures doit être vérifiée. | Formation du copeau, guidage, bavure de sortie, état des deux lèvres et arrosage. | Une mauvaise évacuation peut provenir du fluide, du cycle ou de l’alliage, pas seulement du nombre d’arêtes. |
| Trois arêtes | Potentiel d’avance et guidage accru dans un montage stable. | Puissance, rigidité, faux-rond, débit à la pointe et espace restant pour les copeaux. | Une avance élevée n’est pas un objectif autonome si les copeaux se compactent ou si la pièce fléchit. |
| Géométrie spéciale | Adapter pointe, listels, goujures ou diamètre étagé à une caractéristique précise. | Plan, tolérance, entrée, sortie, trou croisé, longueur de jauge et contrôle. | Une géométrie sur mesure doit résoudre un besoin défini et rester validable et réapprovisionnable. |
Relier géométrie, surface, arrosage et porte-outil
Reliez chaque attribut à un phénomène observable : collage sur l’arête, forme du copeau, bavure de sortie, dérive du diamètre, usure asymétrique ou limitation de la machine.
Arête et surface de goujure
Une arête adaptée et une surface qui limite l’adhérence facilitent la séparation puis le glissement du copeau. Une finition non revêtue et polie, une finition à faible frottement ou une autre solution se compare selon l’alliage et l’usure observée.
Arrosage au point de coupe
Pour l’arrosage interne, fournissez pression et débit au porte-outil ainsi que la filtration. Pour l’arrosage externe, confirmez que le jet atteint encore la pointe lorsque le foret est engagé.
Faux-rond et longueur sortie
Mesurez l’outil monté, nettoyez toutes les interfaces et conservez la longueur de jauge la plus courte compatible avec l’accès. Une usure asymétrique se diagnostique d’abord sur la chaîne broche–porte-outil–foret.
Choisir 3×D, 5×D ou 8×D sans ajouter de flexion inutile
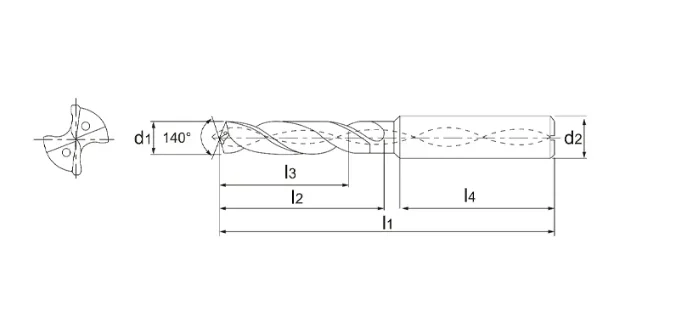
Calculez d’abord la profondeur réellement parcourue par le foret, en tenant compte de la pointe et d’un débouché éventuel. Retenez ensuite la version la plus courte qui couvre le trajet sans collision.
- 3×D : privilégier la rigidité lorsque la profondeur et l’accès le permettent.
- 5×D : couvrir un trou intermédiaire après vérification de l’évacuation et de la longueur taillée.
- 8×D : confirmer le guidage, l’arrosage à la pointe, le retour des copeaux et la procédure propre à la référence.
- Montage : contrôler diamètre de queue, longueur serrée, jauge et dégagement autour de la pièce.
Vérifier que la machine peut exploiter un foret haute vitesse
« Haute vitesse » ne constitue pas une valeur garantie. Le diamètre, la vitesse de coupe confirmée pour la référence et la limite de broche déterminent le régime n. Lorsque la donnée fournie est l’avance par tour fn, la vitesse d’avance se calcule par Vf = n × fn, sans multiplier de nouveau par le nombre d’arêtes. Si une source exprime une avance par arête, son unité et sa conversion doivent être définies séparément.
Capacité mécanique
- Régime et puissance disponibles au diamètre demandé
- État de la broche, du porte-outil et des interfaces
- Faux-rond mesuré avec l’outil monté
- Rigidité du bridage et soutien de la face de sortie
Capacité du circuit fluide
- Arrosage interne ou externe réellement disponible
- Pression, débit et filtration au porte-outil
- Chemin de sortie des copeaux pour un trou borgne ou débouchant
- Compatibilité du fluide et continuité pendant le cycle
Diagnostiquer collage, copeaux, bavure et diamètre avant de changer les paramètres
Un défaut n’a pas une cause unique. Arrêtez l’essai avant la casse, documentez l’instant d’apparition, mesurez le montage et ne changez qu’une variable à la fois.
| Signal observé | Contrôles prioritaires | Décision d’essai |
|---|---|---|
| Aluminium collé sur l’arête | Nuance, lubrification, état de surface de l’outil, avance continue, faux-rond et recoupe des copeaux. | Nettoyer et photographier l’arête, puis isoler une modification liée à la cause vérifiée. |
| Copeaux tassés dans les goujures | Forme du copeau, profondeur, espace de goujure, débit, trou borgne et cycle. | Vérifier le chemin de retour avant d’augmenter la vitesse ou d’ajouter un débourrage. |
| Bavure forte à la sortie | Épaisseur restante, soutien de la pièce, état de l’arête, avance au débouché et géométrie de sortie. | Traiter la sortie comme une phase distincte et comparer la même méthode de mesure. |
| Diamètre ou circularité instable | Faux-rond, serrage, usure asymétrique, déformation de la pièce et méthode de contrôle. | Mesurer plusieurs profondeurs et séparer erreur de diamètre, de forme et de position. |
| Écaillage d’une lèvre | Entrée inclinée, choc de sortie, interruption, longueur sortie et concentricité. | Remonter et mesurer le système complet avant de réduire arbitrairement les conditions. |
Utiliser la méthode HC de diagnostic des défauts de perçage.
Valider la référence sur la pièce en six étapes
Les données catalogue servent à préparer l’essai. La libération en série repose sur des trous mesurés dans les conditions réelles, avec des critères d’arrêt écrits.
Figer le contexte
Consignez lot matière, référence outil, porte-outil, longueur sortie, programme, fluide et réglages réellement exécutés.
Mesurer le montage
Contrôlez faux-rond, propreté des interfaces, bridage, face d’entrée et soutien de sortie.
Observer le premier cycle
Suivez copeaux, bruit, charge, arrivée du fluide, entrée et sortie du trou.
Mesurer plusieurs trous
Contrôlez diamètre, position, forme, profondeur, bavure et état de paroi selon le plan.
Modifier une seule variable
Conservez une pièce témoin et le même moyen de mesure afin que la comparaison reste exploitable.
Fixer la règle d’arrêt
Définissez limites d’usure, charge, dimension, aspect et nombre de trous conformes avant la série.
Comparer le coût par trou conforme, pas seulement le prix du foret
Une solution qui réduit le temps de coupe peut rester plus coûteuse si elle augmente les arrêts, les contrôles ou les bavures. Comparez deux solutions sur le même lot et additionnez le coût outil consommé, le temps machine valorisé, les changements, le contrôle, les retouches et le rebut, puis divisez par le nombre de trous acceptés.
Informations à transmettre pour une présélection HC
Un dossier précis évite de proposer une géométrie sur la seule désignation matière. Les valeurs inconnues peuvent être signalées comme telles ; ne les remplacez pas par des estimations.
Pièce et exigence
- Plan ou croquis coté avec indice
- Nuance d’aluminium et état matière
- Diamètre, profondeur et tolérance du trou
- Trou borgne ou débouchant, entrée, sortie et interruptions
- Critères de bavure, état de surface et méthode de contrôle
Machine et processus
- Machine, broche, porte-outil et régime disponible
- Longueur de jauge et faux-rond mesuré
- Arrosage, pression, débit, filtration et fluide
- Outil et conditions actuellement utilisés
- Volume, nombre de trous par pièce et défaut prioritaire
Pages HC utiles pour poursuivre la sélection
Chaque page répond à une intention différente afin d’éviter de répéter les mêmes informations générales.
Questions fréquentes sur les forets carbure pour aluminium
Quel foret carbure choisir pour l’aluminium 6061 ou 6082 ?
Commencez par confirmer la profondeur, le type de trou, l’entrée, la sortie, la machine et le chemin des copeaux. Pour un alliage corroyé qui forme des copeaux longs, la place dans les goujures et une surface qui limite l’adhérence comptent autant que le nombre d’arêtes. La référence finale doit être validée sur la machine.
Deux ou trois arêtes pour percer l’aluminium ?
À diamètre et construction comparables, deux arêtes peuvent laisser davantage d’espace aux copeaux, mais la géométrie réelle des goujures reste décisive. Trois arêtes peuvent modifier le guidage et la capacité d’avance lorsque la machine, le serrage et l’arrosage sont suffisamment stables. La meilleure option dépend donc du diamètre, de la profondeur, du volume de copeaux et de la capacité de la broche.
Faut-il un foret revêtu pour l’aluminium ?
Pas systématiquement. Une arête vive et une surface polie peuvent convenir à de nombreux alliages corroyés. Une finition à faible frottement ou une solution PCD peut devenir pertinente lorsque l’adhérence, l’abrasivité ou le volume de production le justifient. Le choix doit être lié à l’alliage et au défaut réellement mesuré.
L’arrosage interne est-il obligatoire ?
Non pour tous les trous. Il devient toutefois important lorsque le fluide externe atteint mal la pointe, que la profondeur augmente ou que les copeaux restent dans le trou. Il faut vérifier le débit, la pression disponible au porte-outil, la filtration et le chemin de retour du fluide.
Comment éviter que l’aluminium colle au foret ?
Contrôlez d’abord l’alliage, l’état de l’arête, le faux-rond, la continuité d’avance, la lubrification et l’évacuation. Une arête rapportée peut apparaître lorsque le copeau frotte ou recircule. Ne modifiez qu’une variable à la fois et photographiez l’arête et les copeaux avant l’essai suivant.
Comment choisir entre 3×D, 5×D et 8×D ?
Calculez la profondeur utile en incluant la forme de pointe, le débouché éventuel et la marge nécessaire, puis retenez la version la plus courte qui couvre le trajet sans collision. Vérifiez ensuite la longueur taillée, la longueur totale, la queue et l’arrosage de la référence exacte.
Faire présélectionner un foret pour votre trou aluminium
Transmettez le plan, la nuance et l’état matière, le diamètre, la profondeur, l’entrée et la sortie du trou, la machine, le porte-outil, l’arrosage et le volume. Si un défaut existe déjà, ajoutez les photos des copeaux, de l’arête et de la bavure.
Envoyer la demandeConsulter le guide matièreLes conditions de coupe et les performances sont confirmées uniquement après sélection d’une référence et validation sur la machine du client.