
Usinage de carters aluminium et composants automobiles
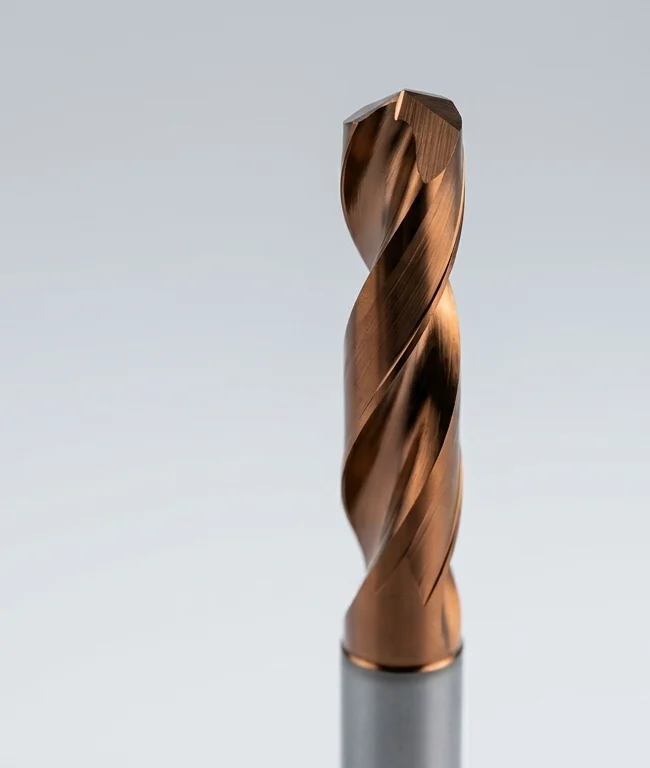
Les carters de moteur électrique, transmission et freinage réunissent surfaces d’étanchéité, alésages liés, trous profonds et filetages. La gamme vise la répétabilité sans inventer de gains de cycle ou de durée de vie.

Carter aluminium à surfaces et axes fonctionnels
Le carter est traité comme une chaîne : plan de joint, cavités, passages, alésages puis filetages. Chaque étape doit conserver la référence de la suivante.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Carter de moteur électrique
- Carter de transmission ou réducteur
- Moyeu, porte-fusée et corps de freinage
Matières à confirmer : alliages d’aluminium moulés, fonte ou acier selon la pièce
Caractéristiques à usiner
- Plans de joint et poches
- Alésages de roulement coaxiaux
- Trous de fixation, passages et filetages
Qualité à contrôler
- Coaxialité et position des portées
- Planéité et rugosité des joints
- Bavure dans les passages internes
Conditions machine
- Référencement compatible avec les alésages
- Évacuation des copeaux dans les carters
- Gestion et suivi des changements d’outil
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Surfaçage joint | Fuite ou marques | Faux-rond axial, copeau recoupé, bridage | Planéité, Ra, outil, trajectoire | Stabiliser montage et passe de finition |
| Alésages de roulement | Axes désalignés | Reprise, température, surépaisseur | Coaxialité, pré-trous, montage | Finir dans une référence commune |
| Trous croisés | Bavure interne | Sortie dans canal, arête, séquence | Intersection, accès, inspection | Adapter ordre et ébavurage |
| Taraudage en série | Couple ou profondeur variable | Avant-trou, copeaux, usure, lubrification | Courbe couple, jauge, trou borgne | Suivre le process et l’évacuation |
Gamme type d’un carter automobile
Créer les plans de joint
Surfacer les références avant les opérations positionnées.
Famille : Fraises de surfaçage
Le bridage doit éviter de fausser la planéité contrôlée après desserrage.
Usiner cavités et contours
Ébaucher les volumes en aluminium avec évacuation continue.
Famille : Fraises pour aluminium
Identifier l’alliage moulé et sa teneur abrasive.
Percer les réseaux
Réaliser fixations et passages selon profondeur et sortie.
Famille : Forets pour aluminium
Pour fonte ou acier, sélectionner une famille distincte.
Finir les alésages
Calibrer les portées de roulement et sièges fonctionnels.
Famille : Alésoirs modulaires
Définir correction, diamètre, surépaisseur et contrôle de l’axe.
Créer les filetages
Choisir coupe ou refoulement selon matière et trou.
Famille : Tarauds à pointe hélicoïdale
La pointe convient à l’évacuation vers l’avant dans un trou débouchant.
Deux décisions spécifiques à cette application
Coaxialité du carter de moteur
Les portées opposées doivent être étudiées comme une chaîne fonctionnelle, pas comme deux diamètres indépendants.
- Définir l’axe de référence
- Évaluer un alésage en ligne ou une reprise
- Contrôler à température stabilisée
Bavure dans un passage croisé
Une bavure interne peut migrer ou perturber le circuit ; son contrôle doit être prévu dès la séquence de perçage.
- Cartographier les intersections
- Choisir l’ordre qui rend la bavure accessible
- Ajouter une inspection ou un rinçage validé
Plan de validation recommandé
Capabilité dimensionnelle
Suivre diamètre, position, coaxialité et planéité sur une série représentative.
Cycle complet
Mesurer les changements d’outil, nettoyages et contrôles plutôt que la seule coupe.
Fin de vie
Définir l’arrêt sur dimension, bavure, surface ou effort, avec la même référence de comparaison.
Questions fréquentes de l’ingénieur méthodes
Quel foret pour un carter aluminium ?
La profondeur, l’alliage, le diamètre, la sortie, la tolérance et le refroidissement décident entre les familles.
Quand employer un alésoir modulaire ?
Lorsque diamètre, correction, volume ou architecture de ligne le justifient après étude du pré-trou.
Comment traiter les trous croisés ?
Cartographier les intersections, choisir l’ordre et définir inspection et ébavurage.
Peut-on regrouper perçage et chanfrein ?
Oui si puissance, copeaux, tolérances et contrôle de chaque forme restent maîtrisés.
Quelles données de cadence fournir ?
Temps actuel détaillé, volume, changement d’outil, arrêts, contrôle et critère de fin de vie.
Envoyez le plan de votre pièce
Envoyez le plan, l’alliage, les axes critiques, le volume annuel et le cycle actuel pour recevoir une première proposition.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.
Guide de procédé pour carter aluminium
Pour préparer la gamme sans inventer de résultat de cas client, consultez le guide sur les références, les fonctions de trous, la séquence et le contrôle.