
Usiner une plaque structurelle CFRP pour drone
Contours ajourés, trous de fixation et inserts locaux doivent préserver les plis sans délaminage ni fibres libres.
Pièce et critères de sélection
La plaque relie moteurs, électronique ou châssis. Sa rigidité dépend de l’empilage ; chaque trou coupe plusieurs orientations de fibres et peut initier un défaut.
Caractéristiques qui pilotent l’usinage
Empilage orienté
La direction des fibres et la séquence des plis modifient le comportement du bord.
Faible épaisseur
L’appui de sortie et la fixation de la plaque influencent fortement le délaminage.
Inserts locaux
Le trou, l’adhésif et la préparation de l’insert forment une fonction commune.
Risques à vérifier avant de choisir l’outil
| Zone ou opération | Défaut possible | Variables à examiner | Preuve à recueillir |
|---|---|---|---|
| Perçage | Délaminage de sortie | Poussée, usure, support, empilage | Image entrée/sortie et section |
| Détourage | Fibres non coupées | Sens, géométrie, vibration, usure | Macro du bord |
| Insertion | Jeu ou arrachement | Diamètre, adhésif, préparation | Coupe et essai d’assemblage |
Familles de produits à configurer
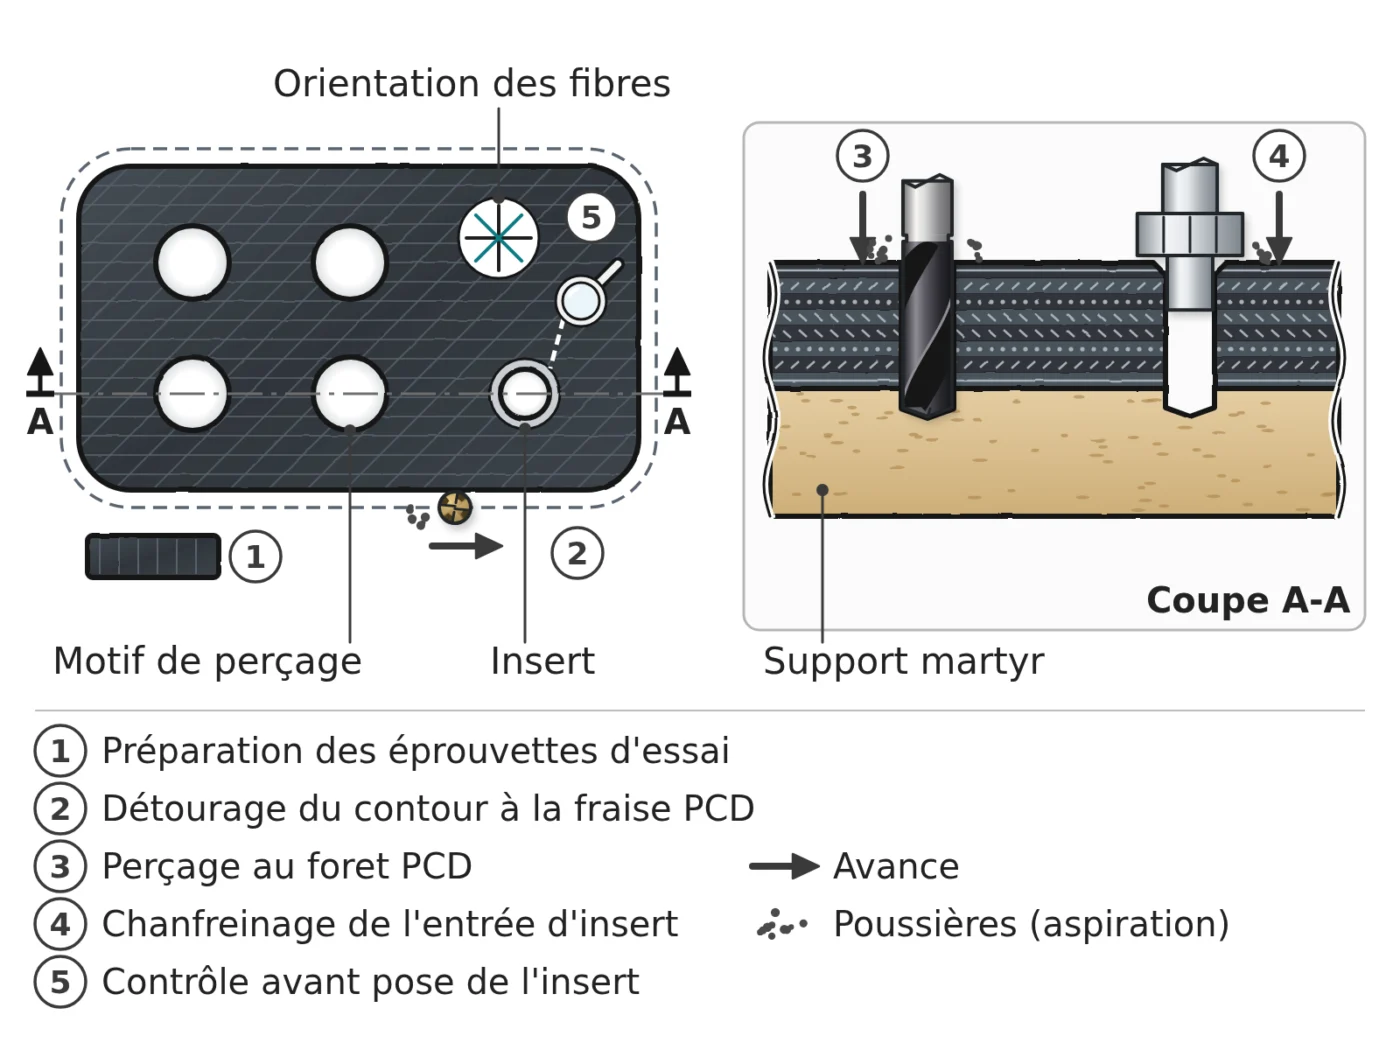
Chaîne d’essai d’une plaque CFRP
La compatibilité outil-matière et l’aspiration sont validées sur coupon représentatif avant la pièce.
| Repère | Besoin d’usinage | Famille de produits | Entrées de sélection | Point de contrôle |
|---|---|---|---|---|
| 1 | Préparer le coupon | Étude d’application HC | Empilage, matrice, épaisseur | Défauts de référence |
| 2 | Créer les contours | Fraises PCD | Profil, sens, aspiration | Bord et usure |
| 3 | Réaliser les trous | Forets PCD | Diamètre, support, entrée/sortie | Délaminage |
| 4 | Créer les entrées locales | Outils à chanfreiner | Angle, peau, profondeur | Écaillage |
| 5 | Contrôler avant insert | Plan de validation | Méthode d’image, seuil | Conformité documentée |
Critères de configuration propres à cette pièce
Support martyr
Définir matériau, contact et remplacement pour soutenir la peau de sortie.
Aspiration
Capturer les poussières à la source selon les règles HSE et protéger machine et opérateur.
Limite de la présélection
Aucune compatibilité CFRP n’est supposée sans validation de la fibre, de la matrice, de l’empilage et de la famille d’outil disponible.
Données à conserver pendant la validation produit
Délaminage
Image avec échelle et méthode identique à chaque essai.
Bord
Fibres libres, éclats, largeur et zone affectée.
Usure/HSE
État de l’arête, poussières, aspiration et nettoyage.
Questions techniques
Pourquoi tester sur coupon ?
Pour reproduire empilage et support sans risquer la pièce finale.
Le PCD est-il toujours nécessaire ?
Non ; son intérêt dépend de l’abrasion, de la qualité, du volume et de l’économie.
Quel côté doit être soutenu ?
La face de sortie critique doit être identifiée avec l’ordre réel des plis.
Comment définir un défaut acceptable ?
Par une méthode d’image ou de mesure et un seuil validé avant l’essai.
Obtenir une présélection de produits HC
Joignez la fiche CFRP, l’empilage, l’épaisseur, le plan ou modèle, les dimensions critiques, les critères de bord, la machine, le montage, le support martyr, le dispositif d’aspiration, le volume et le défaut observé.
Soumettre le dossier produitProduits et pages matière associés
Données du département d’ingénierie HC, à titre de référence.