
Comment tester un nouvel outil coupant avant la production en série ?
Un essai utile ne cherche pas seulement à produire une bonne pièce. Il doit montrer pourquoi le résultat est acceptable, dans quelles conditions il a été obtenu et si ces conditions sont reproductibles.
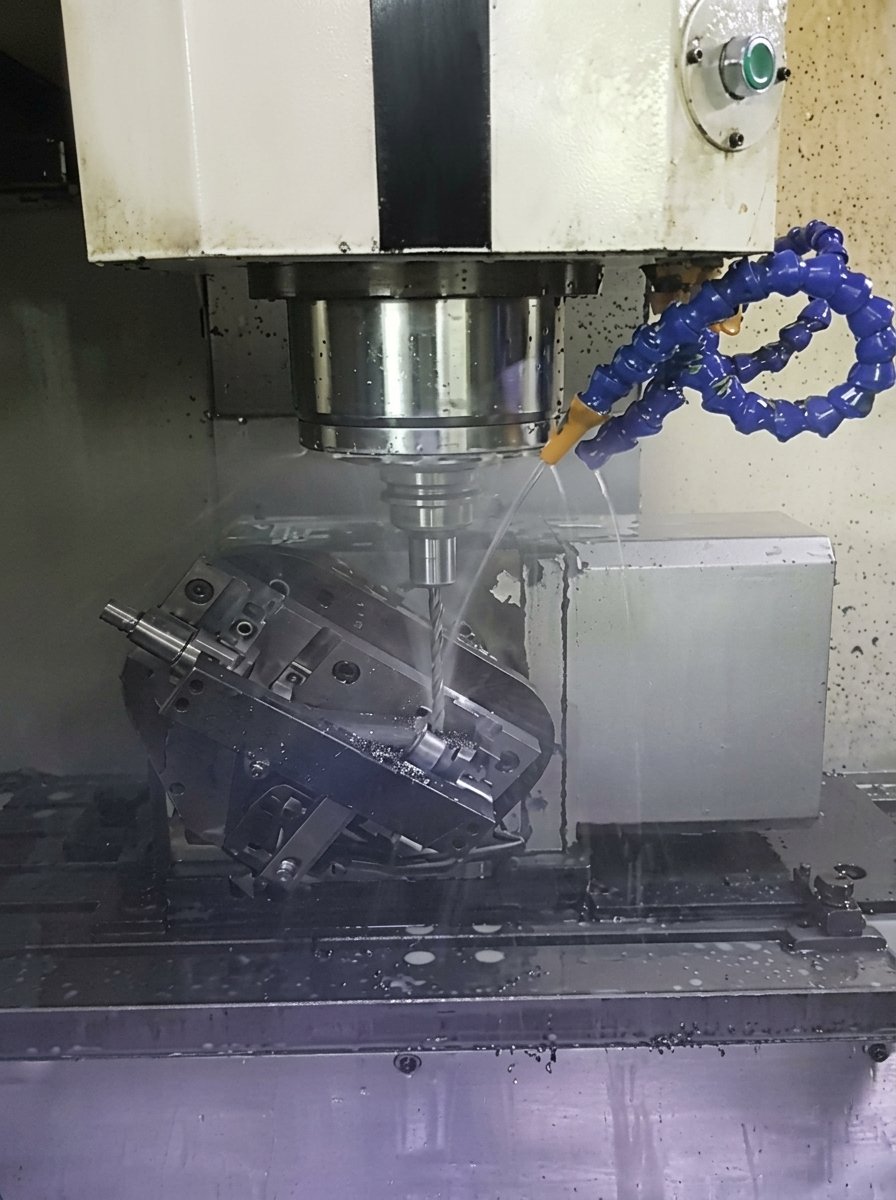
Un essai doit reproduire le montage réel
La validation ne porte pas uniquement sur l’outil. Machine, porte-outil, serrage, orientation de la pièce et distribution du fluide font partie du protocole. Une photo du montage documente les conditions et facilite la comparaison si le résultat change lors du passage en série.
Les quatre niveaux d’un essai industriel
| Niveau | Question | Preuve attendue |
|---|---|---|
| Faisabilité | L’outil réalise-t-il la caractéristique sans défaut critique ? | Pièce mesurée, photos, état de l’arête, absence d’incident |
| Capabilité initiale | Le résultat se répète-t-il sur plusieurs pièces ? | Série courte avec méthode et conditions constantes |
| Endurance | La dérive reste-t-elle maîtrisée dans le temps ? | Mesures périodiques, compteur, usure et règle de fin de vie |
| Production | Le process reste-t-il stable entre lots, opérateurs ou machines ? | Plan de contrôle, traçabilité et réaction aux écarts |
Écrire le protocole avant de couper
- Objectif : diamètre, temps de cycle, état de surface, durée de vie ou stabilité
- Référence : outil actuel, état initial et méthode de comparaison
- Variables fixes : matière, lot, machine, porte-outil, programme, fluide, montage
- Variable testée : une seule modification clairement nommée
- Mesures : instrument, fréquence, échantillon, température et opérateur
- Arrêt : seuil de rebut, usure, charge, bruit, casse ou risque sécurité
Attention aux « gains » non comparables
Une durée de vie exprimée en pièces n’est comparable que si matière, caractéristique, paramètres, critère de fin de vie et contrôle sont équivalents. Un cycle plus rapide peut déplacer le coût vers l’ébavurage, la mesure ou le rebut.
Pour ramener durée de vie, changements et rebuts à un coût par pièce conforme (cadre à renseigner, sans prix publics) : Calculer le coût d’un outil par pièce conforme.
HC ne présente pas de cas client ni de multiplicateur de performance sans données vérifiées et autorisation de publication.
Déroulement recommandé
Geler le contexte
Identifier lot matière, machine, montage, fluide, programme et outil témoin.
Mesurer le départ
Documenter la performance actuelle avec la même méthode que le futur essai.
Monter et contrôler
Vérifier queue, serrage, faux-rond, longueur sortie et correction outil.
Lancer progressivement
Observer première pièce, copeau, charge et arête avant d’augmenter le lot.
Échantillonner
Mesurer à des intervalles définis, pas uniquement la première et la dernière pièce.
Décider
Accepter, ajuster ou refuser selon les seuils écrits avant l’essai.
Fiche d’essai minimale
Traçabilité
Référence et lot outil, lot matière, machine, date, opérateur, programme et montage.
Conditions
Vc, n, avance, engagement, profondeur, fluide, pression, concentration et température.
Résultats
Mesures brutes, photos, copeaux, usure, incidents, temps et décision avec responsable.
Transformer un essai en décision de production
| Critère | Mesure avant essai | Mesure pendant l’essai | Règle de décision à écrire |
|---|---|---|---|
| Qualité pièce | Méthode, instrument et fréquence actuels | Dimension, forme, rugosité ou bavure selon le plan | Limite d’acceptation et action si elle est dépassée |
| Stabilité process | Machine, montage, porte-outil et matière de référence | Charge, bruit, copeaux, température ou dérive observable | Nombre de pièces et conditions devant rester stables |
| État de l’outil | Arête neuve photographiée et faux-rond mesuré | Usure localisée, ébréchure, collage ou dépôt | Moment d’arrêt et personne autorisée à poursuivre |
| Productivité | Temps de cycle et temps non coupant comparables | Temps réel, changements et rebuts | Comparer uniquement des pièces acceptées |
Essai A/B sans confusion
Gardez matière, programme, montage, arrosage et contrôle identiques. Si plusieurs variables changent ensemble, le résultat montre qu’une configuration fonctionne, mais pas pourquoi.
Dossier de passage en série
Conservez la version du plan, la référence outil, le montage, les conditions exécutées et les relevés. La page informations à fournir pour un devis aide à rassembler les données manquantes avant l’essai. Pour qualifier un fournisseur en série (capacités, traçabilité, réassort), voir choisir un fournisseur d’outils coupants pour la série.
Questions fréquentes
Combien de pièces faut-il pour valider un outil ?
Le nombre dépend du risque, du volume, de la variabilité et du critère étudié. Une première pièce valide la faisabilité, pas la stabilité à long terme.
Peut-on changer vitesse et avance pendant le même essai ?
Oui dans un plan d’essais structuré, mais chaque étape doit être identifiée. Pour un diagnostic simple, changer un seul levier facilite l’interprétation.
Comment comparer la durée de vie de deux outils ?
Utilisez la même pièce, matière, machine, montage, mesure et règle de fin de vie, puis enregistrez les conditions exactes et les écarts.
Pourquoi photographier les copeaux ?
Ils apportent une trace du processus et aident à relier évacuation, chaleur, recoupe et stabilité aux paramètres utilisés.
Produits et guides associés
Références techniques consultées
Préparer un essai HC
Envoyez objectif, outil actuel, pièce, matière, machine, montage, paramètres, méthode de mesure et volume. HC proposera une fiche de comparaison et les données manquantes.
Préparer la validationDonnées du département d’ingénierie HC, à titre de référence. Les conditions de départ doivent être validées sur votre machine, votre matière et votre montage.