
Outils pour l’usinage de composants d’équipements pour semi-conducteurs
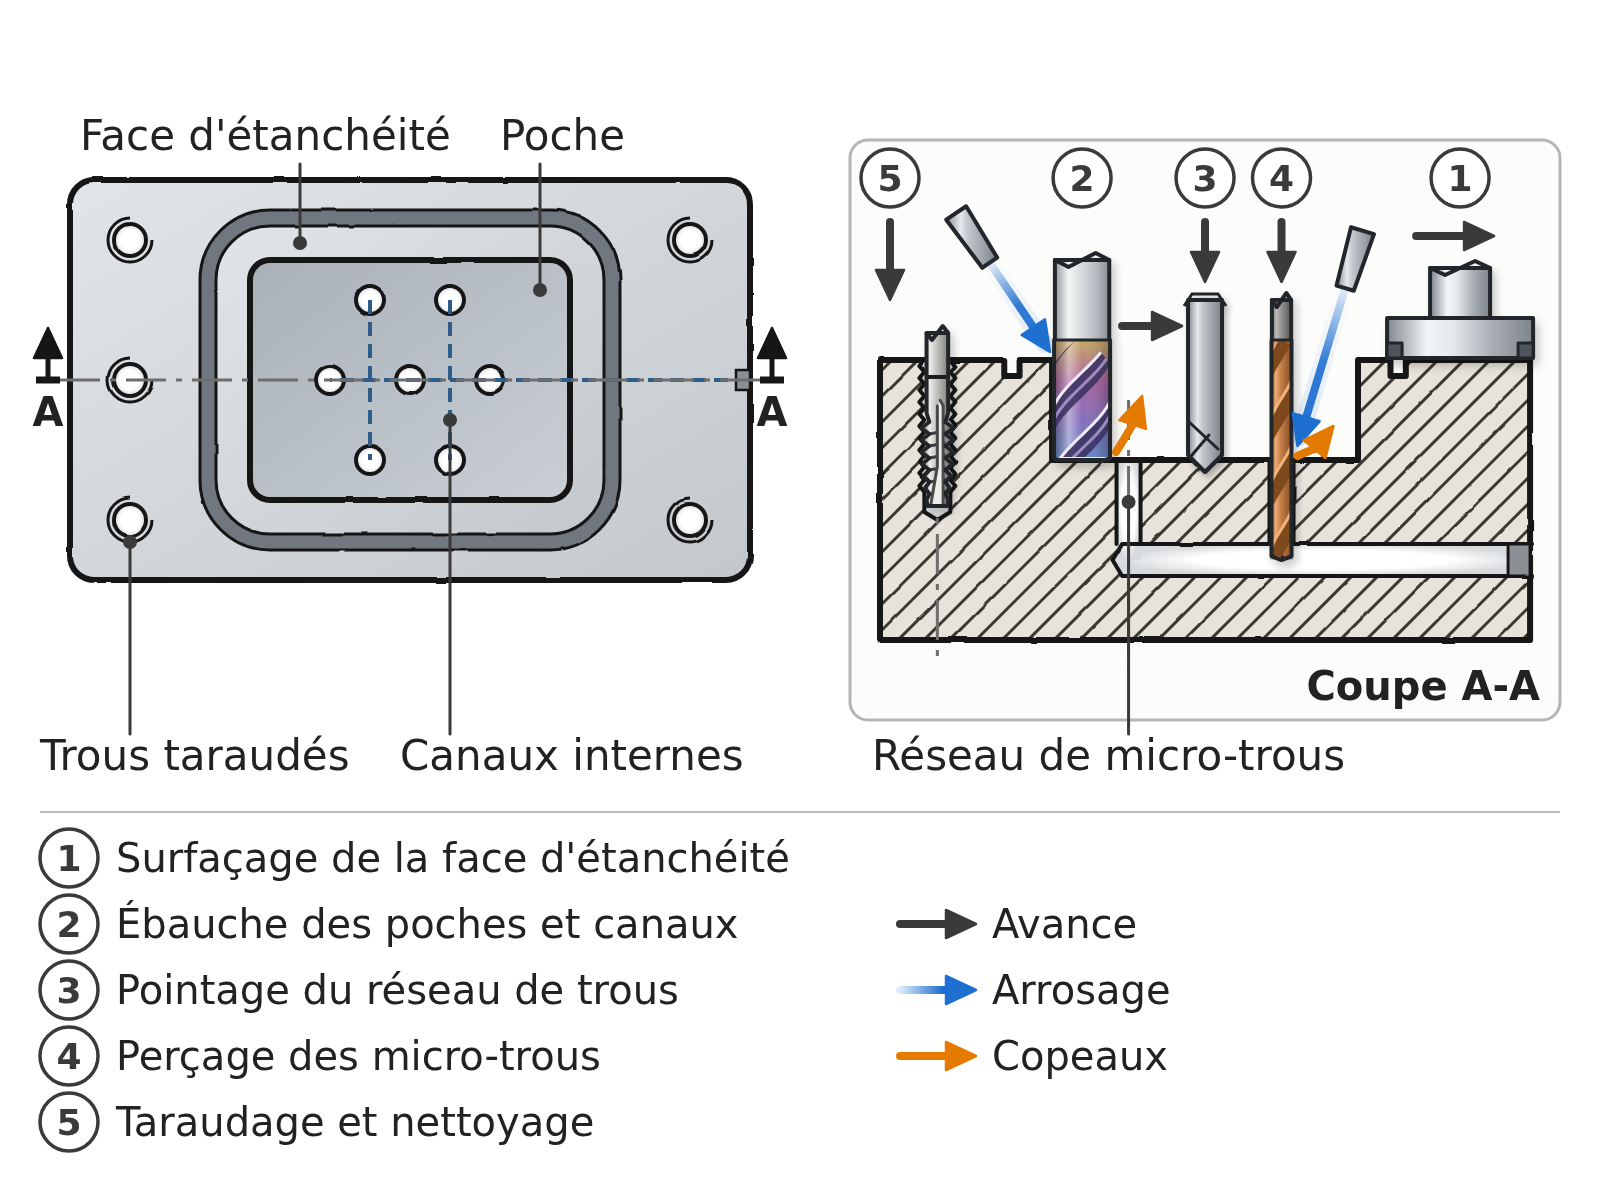
Les composants d’équipements exigent souvent des positions répétables, des surfaces propres et des réseaux de trous sur des pièces en aluminium ou inox. La sélection part du plan, de la propreté attendue et du moyen de contrôle.
HC propose des outils coupants pour réaliser les opérations décrites ci-dessous, à partir de votre plan et de vos conditions d’usinage.
Distinguer l’outil du process de propreté
HC sélectionne l’outil et prépare l’essai de coupe. Le nettoyage final, la vérification du vide et l’acceptation en environnement propre restent définis et réalisés par le fabricant de la pièce.
Plaques de distribution et composants de vide
Ces pièces associent géométrie répétitive et exigences de nettoyage. La gamme doit empêcher qu’un gain de cadence sur le perçage dégrade une portée ou rende le circuit difficile à nettoyer.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Plaques de distribution et chambres
- Bâtis de précision et supports
- Composants de vide et interfaces
Matières à confirmer : aluminium, acier inoxydable et matières techniques indiquées au plan
Caractéristiques à usiner
- Motifs de perçages et taraudages
- Poches et plans d’étanchéité
- Petits conduits et raccordements
Qualité à contrôler
- Position entre trous et références
- Absence de copeau résiduel
- Rugosité des surfaces fonctionnelles
Conditions machine
- Filtration et nettoyage définis
- Porte-outil stable pour petits diamètres
- Montage évitant les marques sur faces finies
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Microperçage | Casse ou trou incomplet | Faux-rond, copeaux, avance minimale | Diamètre, profondeur, broche, faux-rond | Réduire le battement et maîtriser le cycle |
| Perçages en motif | Dérive de position | Références, chaleur, répétabilité montage | Cartographie des écarts et ordre d’usinage | Stabiliser référence et séquence |
| Surfaçage | Rayures sur portée | Recoupe de copeaux ou arête rapportée | Nettoyage, alliage, état de surface | Évacuer hors de la face fonctionnelle |
| Taraudage | Filet incomplet ou copeaux retenus | Avant-trou, profondeur, lubrification | Type de trou, pas, jauge, lavage | Adapter préparation et direction d’évacuation |
Gamme type d’une plaque technique
Préparer les faces
Créer des références planes sans contaminer les futures portées.
Famille : Fraises de surfaçage
Protéger les surfaces destinées au vide ou à l’étanchéité.
Usiner poches et canaux
Définir les volumes avant les réseaux de petits trous.
Famille : Fraises pour aluminium
Pour l’inox, demander une configuration distincte.
Évaluer la préparation des entrées
Décider si un pointage, une entrée usinée ou aucun pré-usinage est nécessaire selon la face, la position et la géométrie du foret final.
Famille : Forets à pointer et à centrer
Ne pas imposer une opération de pointage si la géométrie du foret et la surface d’entrée ne l’exigent pas.
Percer les petits diamètres
Créer conduits et fixations avec une évacuation documentée.
Famille : Microforets
Faux-rond, longueur utile et nettoyage deviennent prioritaires.
Fileter et nettoyer
Réaliser les filetages puis préparer la pièce pour le protocole de nettoyage défini par le client.
Famille : Tarauds machine
Choisir la famille selon trou borgne ou débouchant et matière ; HC ne revendique pas la prestation finale de nettoyage, de contrôle de fuite ou de salle blanche.
Deux décisions spécifiques à cette application
Microtrou : le faux-rond avant la vitesse
Quand le diamètre diminue, une petite erreur de serrage devient une part importante de la charge sur une seule lèvre.
- Mesurer le battement au plus près de l’outil
- Limiter la sortie au strict nécessaire
- Contrôler la broche et le porte-outil avant l’essai
Propreté des circuits internes
La conformité ne se limite pas au diamètre : copeaux, bavures et fluide résiduel peuvent compromettre l’usage de la pièce.
- Définir une méthode de rinçage
- Prévoir l’accès d’inspection
- Spécifier le niveau de propreté attendu
Plan de validation recommandé
Réseau dimensionnel
Mesurer un échantillon réparti sur la plaque pour détecter une dérive thermique ou de référence.
Propreté
Inspecter les conduits après lavage avec une méthode convenue, sans déclarer la propreté sur simple apparence.
Outil et process
Suivre faux-rond, casse, bavure et position par lot plutôt qu’un unique temps de cycle.
Questions fréquentes de l’ingénieur méthodes
Quand faut-il pointer un microtrou ?
Lorsque la face, la position ou la géométrie du foret nécessitent un départ contrôlé ; le pointage doit rester compatible.
Quel porte-outil pour un petit diamètre ?
Comparer diamètre de queue, vitesse, interface machine, sortie de l’outil et faux-rond mesuré sur l’assemblage réel ; un mandrin hydraulique n’est pas la réponse unique à tous les microforets.
Comment éviter les copeaux dans un canal borgne ?
Adapter goujures, cycle, fluide et nettoyage, puis valider l’inspection.
Peut-on utiliser la même stratégie pour aluminium et inox ?
Non : formation du copeau, chaleur et préparation d’arête diffèrent.
Quelles informations de propreté fournir ?
Méthode de lavage, limite de particules, zones critiques et mode d’inspection.
Envoyez le plan de votre pièce
Transmettez le plan, la matière, les exigences de vide ou de propreté et le contrôle des motifs pour préparer la sélection.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.