
Outils à chanfreiner et à lamer pour usinage CNC
HC étudie la géométrie de l’outil à partir de la fonction finale : chanfrein d’arête, fraisure conique, logement de vis ou portée plane. Angle, diamètres, profondeur, fond, guidage, matière, machine et contrôle doivent être cohérents avant le chiffrage.

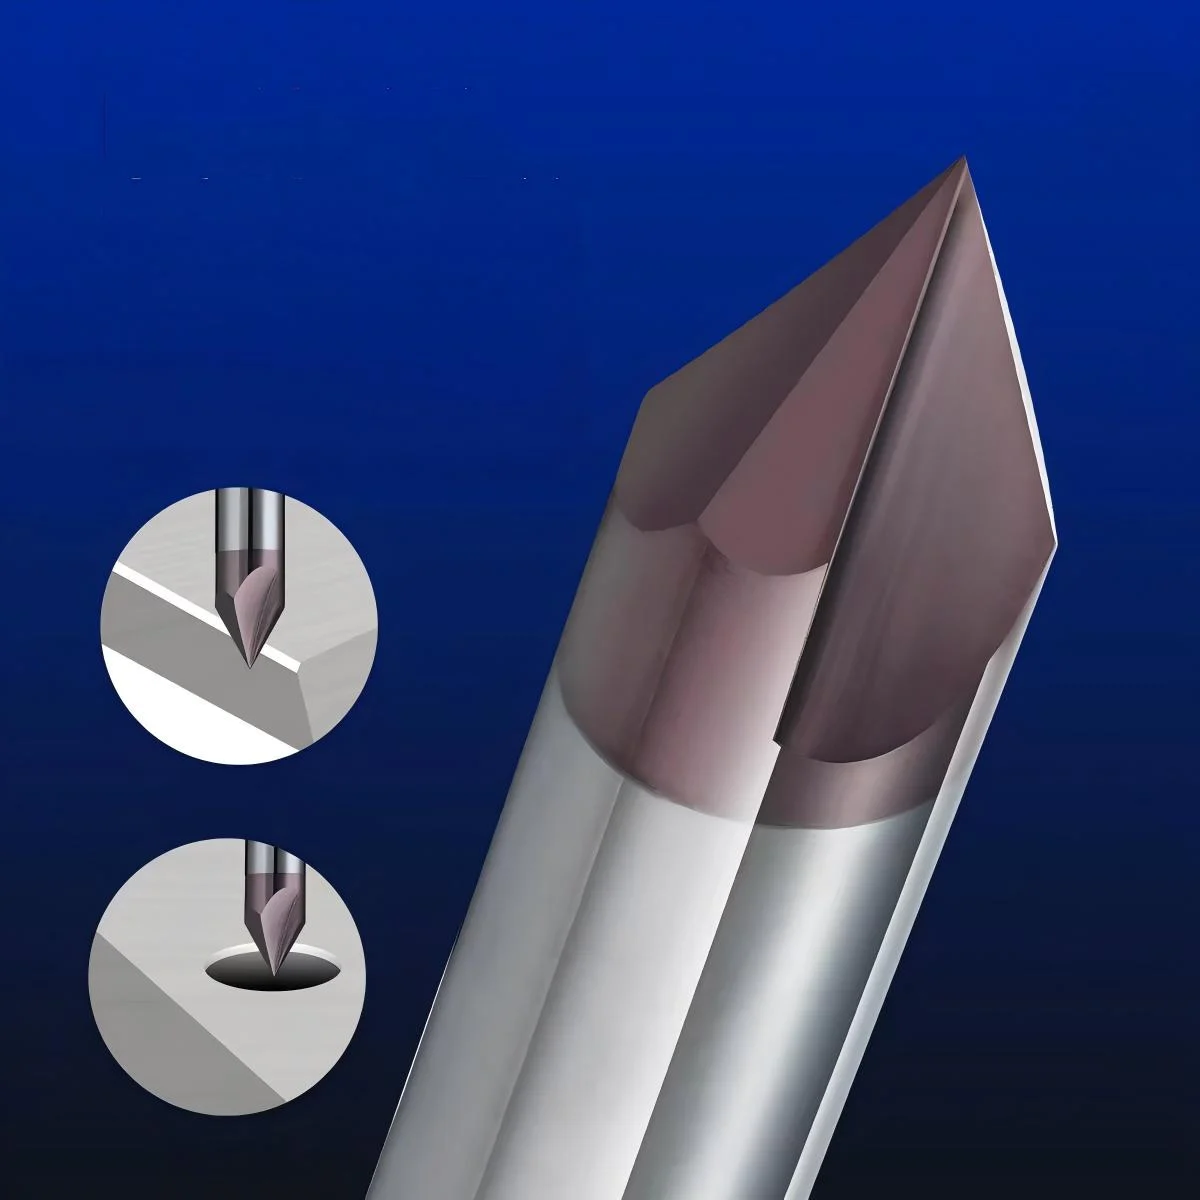
Chanfrein, fraisure, lamage ou ébavurage : quelle différence ?
Ces termes ne sont pas interchangeables. Leur distinction évite de demander un outil correct pour la mauvaise fonction.
Pour distinguer la forme finie avant de sélectionner l’outil, consultez le guide lamage, fraisure ou chambrage en usinage CNC.
- Chanfrein : surface inclinée sur une arête, définie par un angle et une largeur, un diamètre ou une profondeur.
- Fraisure : logement conique autour d’un trou, souvent associé à la forme d’une tête de fixation.
- Lamage : logement cylindrique avec une portée de fond définie et une relation à l’axe du trou.
- Ébavurage : suppression d’une bavure ; il ne garantit pas automatiquement un chanfrein fonctionnel mesuré.
Choisir l’outil selon la fonction de la pièce
Casser une arête
Définir la largeur ou le diamètre du chanfrein, sa tolérance et la bavure résiduelle acceptable.
Loger une tête conique
Relier l’angle, le diamètre majeur et la profondeur à la fixation et au plan d’assemblage.
Créer une portée plane
Spécifier diamètre, profondeur, planéité, état de surface et position par rapport au trou.
Regrouper des opérations
Vérifier coaxialité, ordre de coupe, copeaux, arrosage, efforts et méthode de contrôle avant de combiner.
Angle, diamètre, profondeur, fond et pilote : données à définir
Un intitulé comme « fraise à chanfreiner » ne suffit pas à sélectionner l’outil. Le dessin doit transformer la fonction en caractéristiques mesurables.
| Caractéristique | À préciser | Risque si elle manque |
|---|---|---|
| Angle | Angle inclus, référence de mesure et géométrie de la fixation. | Contact incomplet ou profondeur incohérente. |
| Diamètres | Trou initial, diamètre majeur, diamètre de lamage et tolérances. | Outil non guidé ou logement hors fonction. |
| Profondeur et fond | Référence axiale, fond conique, plat ou rayon admissible. | Portée insuffisante ou interférence d’assemblage. |
| Pilote | Diamètre, jeu, longueur guidée, entrée et sortie. | Marquage, coincement ou guidage inefficace. |
Limite du pilote : il suit le trou existant ; il ne rétablit pas une position ou un axe déjà hors tolérance.
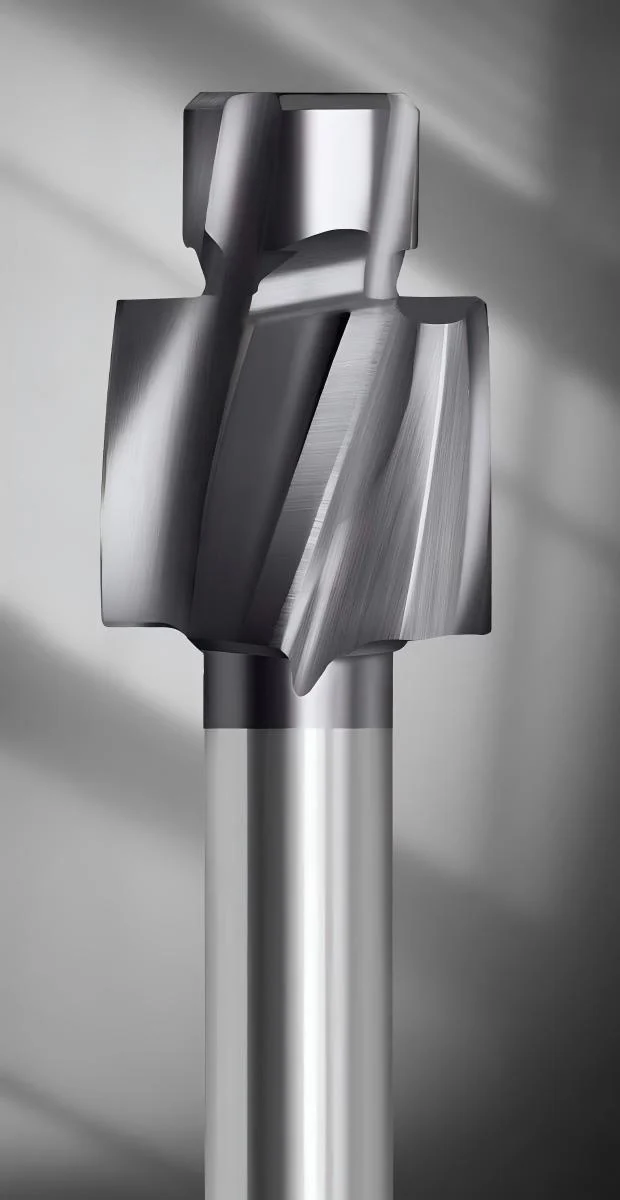
Distinguer angle de l’outil et angle du chanfrein
Angle du profil de l’outil
Il décrit la géométrie coupante de l’outil. Précisez s’il s’agit de l’angle inclus ou d’un demi-angle afin d’éviter une interprétation différente entre le plan, le programme et la fabrication.
Angle du chanfrein de pièce
Il appartient à la caractéristique finie. Associez-le à une largeur, un diamètre majeur ou une profondeur, ainsi qu’à la référence de mesure du plan.
Convention à joindre
Une capture du détail coté ou une coupe locale permet de relier angle, diamètre, profondeur, fond et position par rapport à l’axe du trou.
Carbure, nombre d’arêtes et matière usinée
Substrat et préparation d’arête
La ténacité, la rigidité et la préparation de l’arête doivent suivre les efforts, les interruptions et l’état de la matière.
Répartition des arêtes
Le nombre de dents et leur pas influencent l’effort, l’espace à copeaux, la stabilité et le risque de facettes. Le choix ne se réduit pas au nombre maximal de lèvres.
Revêtement et lubrification
Ils se sélectionnent avec la nuance usinée, la chaleur, l’adhérence, l’abrasion et l’arrosage réellement disponibles.
| Matière de pièce | Points à qualifier | Observation d’essai |
|---|---|---|
| Acier | Dureté, peau, stabilité du serrage et largeur engagée. | Facettes, effort, température et usure des arêtes. |
| Acier inoxydable | Écrouissage, chaleur, frottement et copeau continu. | Bavure, coloration, collage et état de surface. |
| Aluminium | Nuance, silicium, adhérence et arête rapportée. | Rayures, bavure et copeaux retenus dans le logement. |
| Fonte | Abrasion, peau, interruption et gestion des particules. | Usure de diamètre et qualité de la portée plane. |
Éviter vibrations, facettes et bavures
Commencez par isoler la cause observable. Une baisse arbitraire de vitesse ne corrige pas toujours un défaut de rigidité, de faux-rond ou d’engagement.
| Défaut observé | Contrôles prioritaires | Action d’essai |
|---|---|---|
| Chanfrein à facettes ou bruyant | Faux-rond assemblé, serrage, porte-à-faux, rigidité de pièce, usure et répartition des arêtes. | Corriger la cause mécanique puis modifier une seule condition de coupe à la fois. |
| Bavure à l’entrée ou à la sortie | Sens de coupe, arête, matière, support de la pièce et géométrie à la sortie. | Mesurer séparément l’entrée et la sortie ; ne pas masquer la bavure par une surcoupe. |
| Fond marqué ou non plan | Géométrie frontale, copeau sous l’outil, référence Z, battement axial et effort de coupe. | Nettoyer le trajet du copeau et contrôler la profondeur depuis le référence du plan. |
| Pilote marqué ou coincé | Diamètre réel du trou, jeu, alignement, longueur engagée et évacuation. | Arrêter avant d’augmenter l’avance ; vérifier le trou et le pilote sur pièces témoins. |
Configurations d’outil à confirmer avec HC
| Besoin | Structure à étudier | Données décisives |
|---|---|---|
| Chanfrein ou fraisure autour d’un trou | Outil conique avec ou sans pointe centrale | Angle inclus, diamètre de travail, profondeur, accès et bavure |
| Lamage guidé | Fraise à lamer avec pilote | Diamètre du trou initial, jeu du pilote, diamètre et profondeur de portée |
| Portée plane sans pilote | Outil de lamage ou fraise adaptée à la trajectoire | Fond, rayon interne, capacité de coupe frontale, interpolation et rigidité |
| Perçage et forme d’entrée combinés | Outil combiné sur plan | Ordre de coupe, copeaux, fenêtre de coupe commune et contrôle des cotes |
Rôle de cette page : sélectionner une solution pour entrée de trou, siège de fixation, pilote ou portée plane. Pour les chanfreins de contours programmés, le diamètre effectif et la trajectoire, consultez les fraises à chanfreiner.
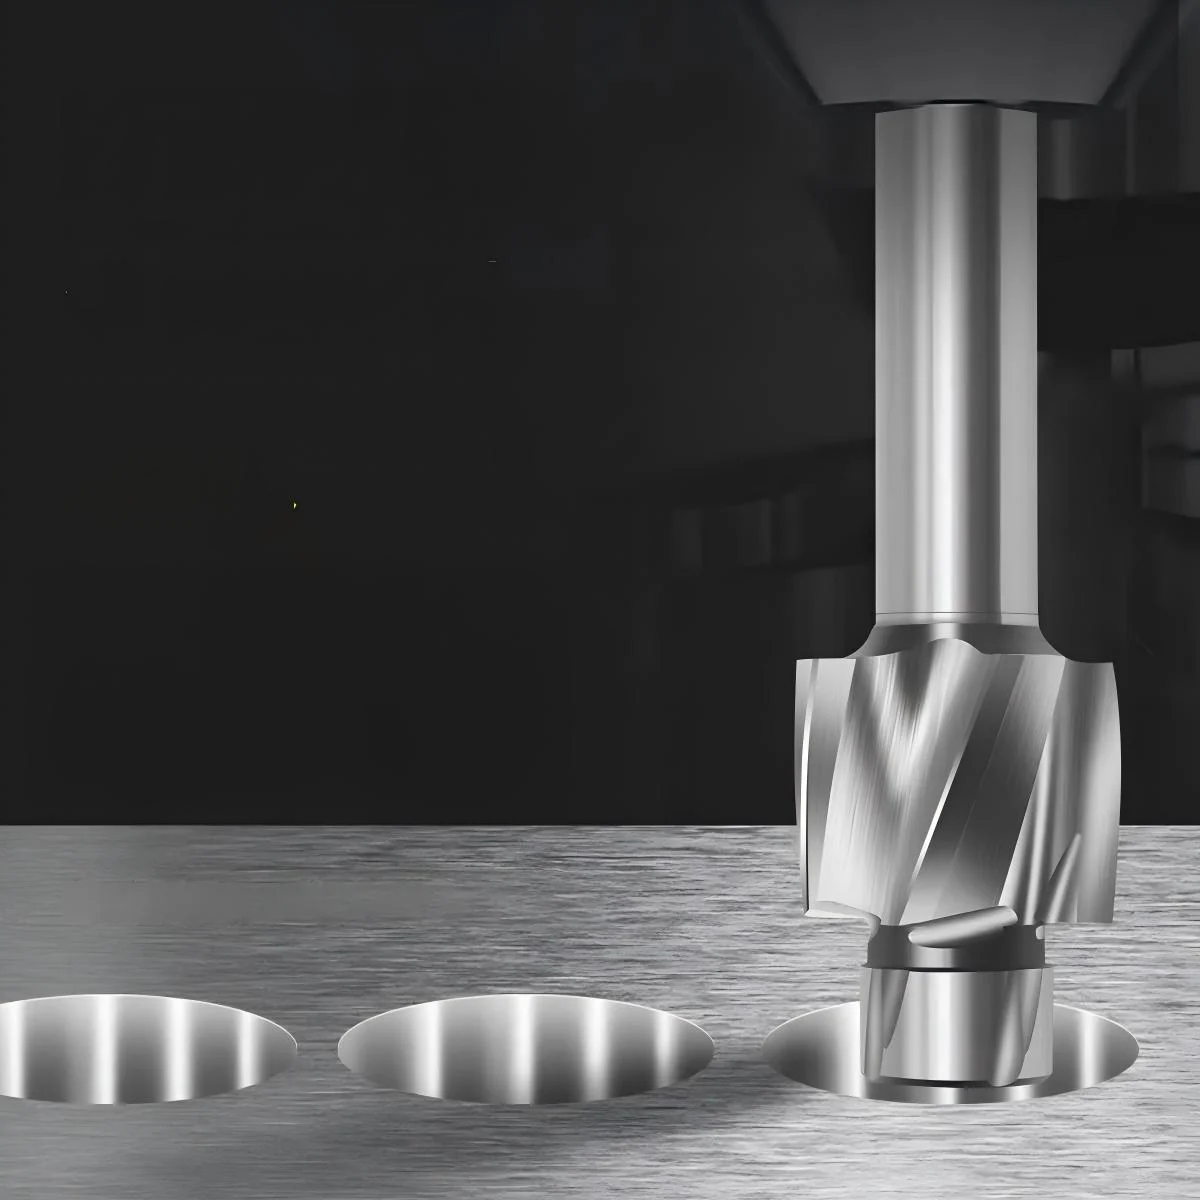
Outil combiné ou opérations séparées ?
Combiner perçage, chanfreinage ou lamage peut réduire une reprise seulement lorsque les fonctions restent compatibles dans la même prise.
- Étudier un outil combiné si les formes sont coaxiales, la séquence d’engagement est stable et les copeaux disposent d’un trajet de sortie.
- Conserver des outils séparés si une cote demande un réglage indépendant, si les fenêtres de coupe s’opposent ou si une fonction s’use beaucoup plus vite.
- Comparer sur pièces acceptées en incluant réglage, contrôle, rebut, stock, remise en état et flexibilité face aux révisions du plan.
Un seul corps d’outil n’apporte pas automatiquement une meilleure capabilité. La géométrie doit préserver le contrôle de chaque caractéristique fonctionnelle.
Comment valider le chanfrein ou le lamage ?
Avant l’essai
Confirmer le plan, les références, le trou initial, le serrage, le faux-rond, l’arrosage et la plage machine réellement disponible.
Pendant l’essai
Conserver les paramètres, l’identification de l’outil, la pièce témoin et les observations de bruit, copeaux, bavure et surface.
Après l’essai
Mesurer angle ou diamètre, profondeur, relation au trou, état de surface et défauts d’arête avec les moyens prévus au dossier.
Données nécessaires pour une étude HC
Pour éviter une série de questions génériques, joignez dès le départ :
- plan 2D ou modèle 3D avec indice de révision et références ;
- fonction : arête, fixation conique, logement ou portée plane ;
- angle, diamètres, profondeur, fond, rayons, tolérances et état de surface ;
- diamètre, position, tolérance et état du trou avant l’opération ;
- matière, nuance, dureté, traitement et état brut ;
- machine, interface, porte-outil, faux-rond et porte-à-faux ;
- arrosage, filtration, accès, trou borgne ou débouchant ;
- volume, cycle actuel, défaut rencontré et méthode de contrôle.
Ce que la revue technique doit conclure
HC doit pouvoir identifier la famille d’outil, les fonctions combinables, le mode de guidage, les contraintes de copeaux et les critères de validation avant de proposer une configuration.
Aucune tolérance, durée d’usage, condition de coupe ou économie n’est engagée avant examen du plan et validation des conditions réelles.
Envoyer le planQuestions fréquentes sur le chanfreinage et le lamage
Quelle différence entre chanfrein, fraisure et lamage ?
Le chanfrein est une surface inclinée sur une arête. La fraisure crée un logement conique, souvent lié à une tête de vis. Le lamage réalise un logement cylindrique avec une portée de fond définie. Le plan doit préciser la fonction et les cotes à contrôler.
Comment choisir l’angle d’une fraise à chanfreiner ?
L’angle doit correspondre au dessin, à la tête de fixation ou à la fonction d’arête. Il ne se déduit pas du diamètre seul : indiquez aussi le diamètre majeur ou la largeur, la profondeur et la tolérance.
Pourquoi un chanfrein présente-t-il des facettes ou des vibrations ?
Contrôlez d’abord le faux-rond, le serrage, le porte-à-faux, la rigidité de la pièce, l’état des arêtes et l’engagement. La répartition des dents et les conditions de coupe doivent ensuite être adaptées à la matière.
Quand faut-il une fraise à lamer avec pilote ?
Le pilote est utile lorsque le trou existant doit guider l’outil et relier la portée à son axe. Il ne corrige toutefois pas un trou déjà mal positionné et doit disposer d’un jeu, d’une longueur et d’une évacuation compatibles.
Peut-on combiner perçage, chanfreinage et lamage ?
Oui si les fonctions sont coaxiales et partagent une fenêtre de coupe, un trajet de copeaux, un arrosage et une méthode de contrôle compatibles. Sinon, des outils séparés restent plus faciles à régler et à corriger.
Quelles données faut-il envoyer à HC ?
Joignez le plan avec révision et références, la fonction, les diamètres, angles, profondeurs, tolérances, la matière, le trou initial, la machine, le porte-outil, l’arrosage, le volume et la méthode de contrôle.
Faire étudier un outil à chanfreiner ou à lamer
Transmettez le plan, le trou initial, la matière, la machine, le cycle et le volume prévu. HC vérifiera la fonction, les cotes, le guidage et les informations manquantes avant chiffrage.
Demander une étude et un devisProduits et guides associés
Visuels fournis pour cette page. Ils illustrent des principes d’outil et d’application ; la définition finale dépend du plan approuvé et des conditions machine.