
Perçage CNC · Forme d’entrée · Comparaison
Lamage, fraisure ou chambrage : choisir la forme
Choisissez la forme d’après la surface d’appui exigée par le plan (portée plane, cône ou puits cylindrique), puis les cotes et l’accès — pas d’après le seul libellé. Les termes FR/EN se chevauchent ; la coupe décide.
Ce guide aide l’ingénieur à confirmer la fonction d’installation de la fixation et la forme d’orifice. Il n’est pas une page de modèles d’outils ni un barème de prix.
Sans extrait de plan (appui, Ø, profondeur/angle) et sans contrainte d’accès, seule une liste de preuves à réunir peut être proposée.
Voir le guide Perçage HCDu plan à la validation
- Lire l’appui — portée plane, cône ou puits ; repères sur la coupe.
- Relever les cotes — Ø, profondeur, angle, tolérances si indiquées.
- Clarifier le libellé — si « lamage/chambrage/fraisure » diverge de la coupe, prioriser la géométrie.
- Vérifier l’accès — longueur utile, voisinage, paroi mince, surface brute.
- Choisir l’outil puis contrôler — trajectoire cohérente ; contrôle de la fonction d’appui.
Condition d’arrêt : coupe absente ou contradictoire ; cotes d’appui manquantes ; accès machine inconnu — arrêtez. Ne publiez aucun prix ni durée de vie inventés.
Quelle surface d’appui le plan exige-t-il ?

Trois lectures
- Lamage : portée plane
- Fraisure : cône d’appui
- Chambrage : puits cylindrique
Les normes de cotation rappellent de dimensionner la géométrie fonctionnelle (portée, angle, profondeur) plutôt que de s’appuyer sur un seul mot ambigu [1]. Les familles d’outils de lamage / fraisage de portée illustrent des trajectoires adaptées une fois la forme fixée [2][3].
Lamage, fraisure ou chambrage : que représente la section ?
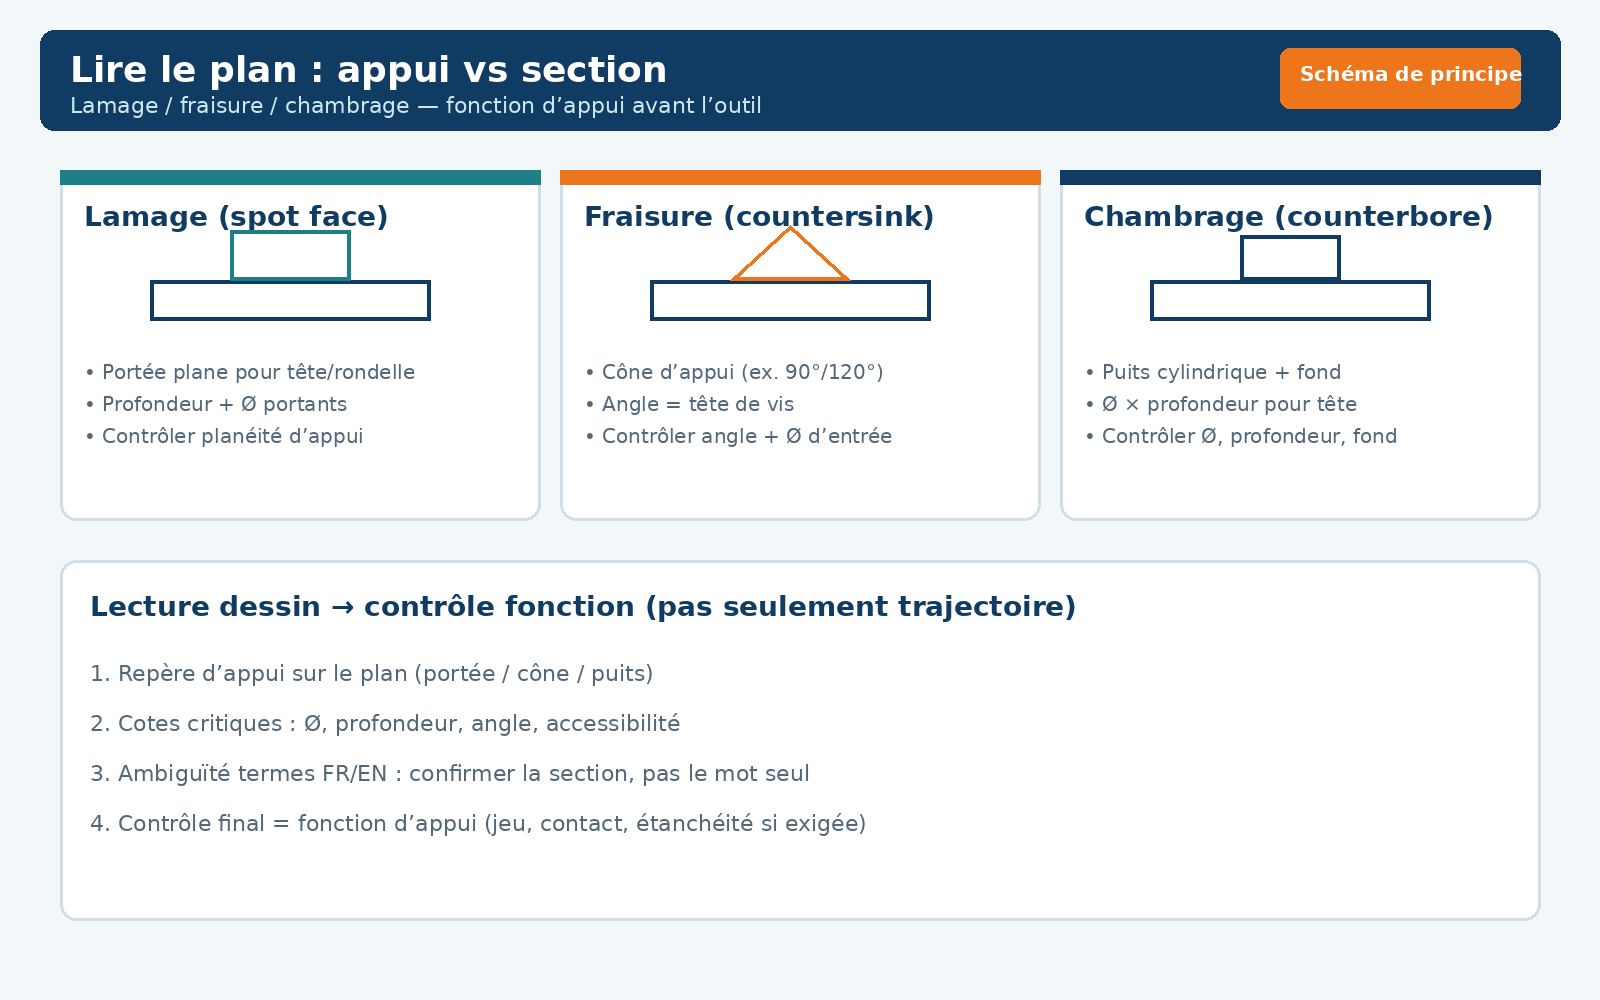
Ambiguïté utile
- Mot ≠ coupe
- Prioriser Ø / profondeur / angle
- Confirmer l’appui tête/rondelle
En atelier, « chambrage » et « lamage » sont parfois employés l’un pour l’autre. La coupe (profil rectangulaire vs conique vs portée plane) tranche. Les guides perçage soulignent aussi la longueur utile du foret avant l’opération d’entrée [4].
Quelles cotes et quels accès relèvent du choix d’outil ?
- Cotes : Ø d’appui ou d’entrée, profondeur, angle de cône, état de surface si exigé.
- Accès : voisinage, porte-à-faux, collision porte-outil, paroi mince.
- Avant-trou : diamètre et profondeur du trou préparé ; voir aussi choix de longueur de foret 3×D / 5×D / 8×D.
Les catalogues d’alésage / contre-alésage montrent des enveloppes d’outil différentes selon la forme finie [5]. Les dimensions commerciales restent sur la page outils à chanfreiner et à lamer.
Comment contrôler la fonction de l’appui ?
Contrôlez le contact réel (tête, rondelle), la profondeur ou l’angle, et l’absence de basculement. Une trajectoire FAO correcte ne prouve pas à elle seule la fonction d’appui si la cote d’entrée est hors critère.
Exemple illustratif
Exemple illustratif : plan annoté « chambrage » mais coupe montrant un cône 90°. L’atelier lit la coupe, usine une fraisure, contrôle l’angle et le Ø d’entrée sur pièce témoin, puis documente. Aucun % de « meilleure tenue » n’est inventé.
Matrice forme → lecture → action
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Portée plane exigée | Lamage / spot face | Ø + profondeur portants ; planéité | Pas de coupe d’appui |
| Tête conique | Fraisure / countersink | Angle + Ø d’entrée | Angle non indiqué |
| Tête cylindrique noyée | Chambrage / counterbore | Ø × profondeur + fond | Accès collision probable |
| Mot ≠ coupe | Ambiguïté documentaire | Clarifier le plan avant usinage | Usiner « au feeling » |
Données à préparer
- Extrait de plan (coupe + cotes d’appui)
- Type de fixation / tête / rondelle
- Ø et profondeur de l’avant-trou
- Contraintes d’accès machine et voisinage
- Matière et état de surface d’entrée
- Méthode de contrôle prévue (calibre, comparateur…)
Faire vérifier avec HC
Action principale : renseignez la matrice ci-dessus. Ensuite, vérifiez la longueur utile du foret. Voir les outils à chanfreiner et à lamer.
Faire vérifier la forme et l’appui
Quand le plan et l’accès sont connus, demandez une revue application — sans publier de prix ici.
Questions fréquentes
Lamage et chambrage sont-ils interchangeables ?
Non. Le lamage crée surtout une portée plane ; le chambrage un puits cylindrique. Confirmez la section sur le plan, pas seulement le mot.
Que faire si le plan mélange les termes FR/EN ?
Relisez la coupe et les cotes (Ø, profondeur, angle). En cas d’ambiguïté, demandez une clarification dessin avant d’usiner.
Faut-il choisir l’outil avant de lire l’appui ?
Non. Lisez d’abord la fonction d’appui et les cotes, puis l’accès machine, ensuite la famille d’outil.
Comment contrôler la fonction d’appui ?
Vérifiez contact de la tête/rondelle, profondeur/angle exigés, et absence de basculement — pas seulement la trajectoire FAO.
Quand transmettre le dossier à HC ?
Lorsque les cotes d’appui et l’accès sont connus mais la forme ou l’outil restent ambigus, avec extrait de plan anonymisé.
Sources et contenus associés
- ISO 1101 — GPS / tolérancement géométrique (référentiel)
- Spot facing mills (Seco Tools)
- Countersinks — hole making (Sandvik Coromant)
- Appliquer le perçage (Sandvik Coromant, FR)
- Counterboring tools (Kennametal)
Aucun prix HC, aucun % inventé. Associés : Perçage · Chanfreiner / lamer · Longueur de foret.