
Alésoir machine : avant-trou, montage et contrôle
Un alésoir machine se choisit avec le trou, la matière, la surépaisseur, le montage et la méthode de mesure. La cote nominale seule ne suffit pas.
La réponse en bref
Un alésoir machine se choisit avec le trou, la matière, la surépaisseur, le montage et la méthode de mesure. La cote nominale seule ne suffit pas.
Point de contrôle : la référence d’outil, les paramètres et le résultat doivent être validés avec la matière, la machine et le montage réels. HC ne publie pas de performance non vérifiée.
Décider étape par étape
Trou débouchant, borgne ou interrompu
La sortie des copeaux, la longueur de chanfrein disponible et le fond du trou déterminent la géométrie utile. Signalez les rainures transversales et les interruptions qui peuvent faire varier l’effort.
La direction des goujures et l’arrosage doivent soutenir l’évacuation réellement possible.
Préparer l’avant-trou
L’avant-trou doit laisser une surépaisseur régulière et présenter une position, une forme et une surface compatibles avec la finition. Un trou fortement dévié ne sera pas redressé par magie.
Mesurez plusieurs points et vérifiez la stabilité du perçage avant d’accuser l’alésoir.
Machine, porte-outil et faux-rond
Contrôlez la broche, le porte-outil, la propreté des interfaces et le dépassement. Un mandrin adapté ou une compensation peut être pertinente selon l’alignement, mais elle ne remplace pas un montage rigide.
Relevez le faux-rond dans des conditions proches de la coupe.
Arrosage, dimensions et inspection
L’arrosage doit lubrifier la zone de coupe et évacuer les copeaux sans les recouper. Fournissez diamètre, profondeur, tolérance, rugosité, nuance et moyen de contrôle.
HC confirme ensuite la famille d’outil et les conditions de départ à valider sur la machine.
Quand choisir un alésoir carbure monobloc
Le carbure monobloc est pertinent pour une production répétitive sur machine rigide, lorsque diamètre, surface et tenue d’arête demandent une solution stable. Il tolère moins bien les chocs, le faux-rond et les mauvais alignements.
Évaluez le volume annuel, le coût du contrôle et le risque d’une pièce non conforme, pas seulement le prix de l’outil.
Guidage, nombre de lèvres et adaptation spéciale
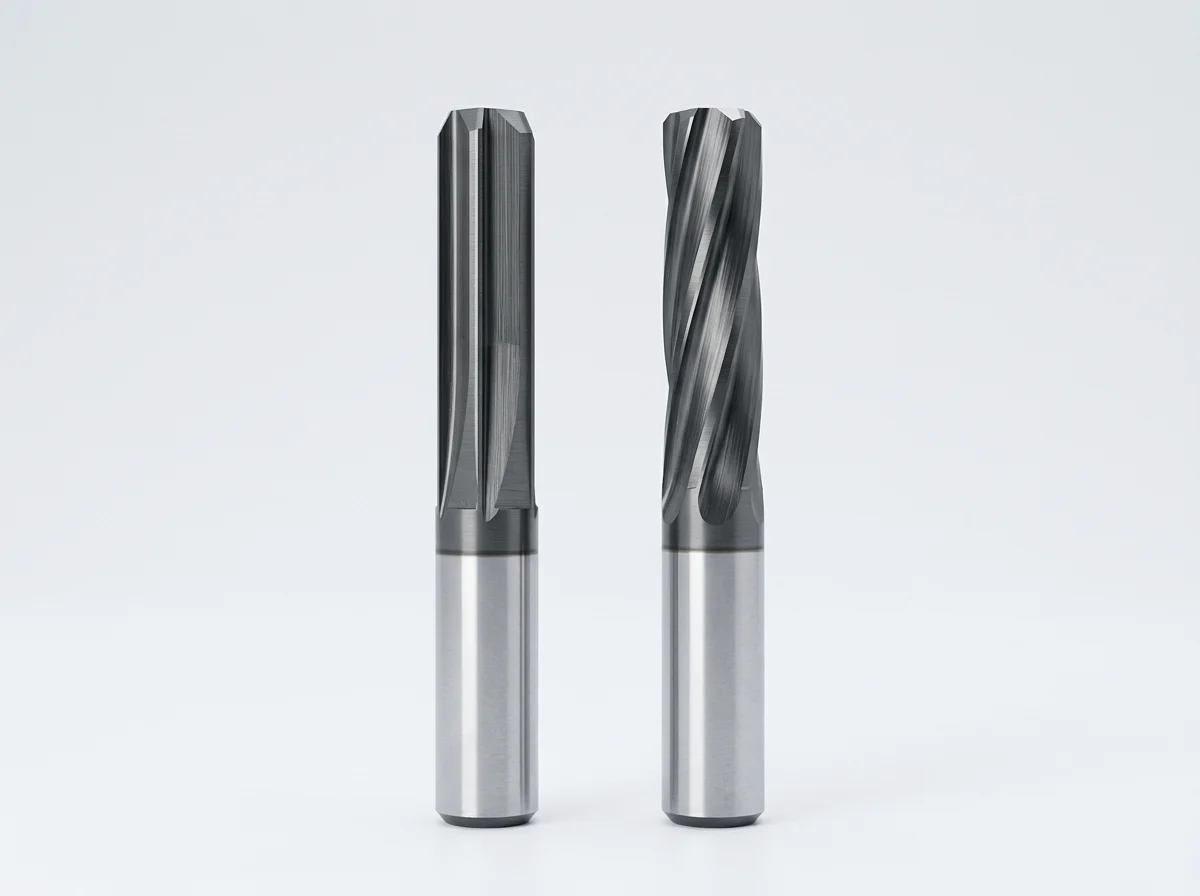
Les listels guident et calibrent ; le nombre de lèvres agit sur l’espace à copeaux et le comportement de coupe. Une dimension courante peut relever du standard, tandis qu’un guidage, une longueur ou une combinaison de diamètres peut justifier une adaptation.
Joignez le plan, la matière, la machine, l’arrosage, le volume et le contrôle prévu.
Checklist avant sélection ou essai
Pièce et résultat
- Plan et fonction de la caractéristique
- Matière, nuance et état
- Dimensions, tolérances et surface
- Volume et fréquence de production
Machine et procédé
- Machine, broche, porte-outil et faux-rond
- Arrosage, filtration et évacuation
- Trajectoire, engagement ou avant-trou
- Méthode de mesure et critères d’acceptation
Pages utiles pour poursuivre
Questions fréquentes
Quelles données faut-il envoyer à HC ?
Le plan, la matière exacte, la machine, le porte-outil, l’arrosage, le volume et les caractéristiques fonctionnelles permettent une première revue utile.
Les valeurs de coupe sont-elles universelles ?
Non. Elles dépendent de la référence d’outil, de la matière, du diamètre, de l’engagement et de la stabilité. Utilisez les données confirmées pour l’outil proposé, puis validez-les sur la machine.
Comment éviter de modifier plusieurs causes à la fois ?
Conservez une pièce témoin, notez les mesures et changez une seule variable par essai. Cette discipline rend le diagnostic exploitable.
Faire vérifier votre application par HC
Envoyez le plan, la matière et les conditions machine. HC vous indiquera les informations manquantes et la famille d’outil à évaluer.
Obtenir un devis