
Outils de coupe pour l’usinage des aciers
La nuance, la dureté et l’état de traitement influencent le choix de l’outil, l’usure et la formation des copeaux. La sélection relie ensuite chaque opération à la géométrie réelle de la pièce.
Définir la matière avant l’outil
Un acier faiblement allié à l’état recuit, un acier de cémentation avant traitement et un acier trempé ne constituent pas une seule condition de coupe. La désignation matière, la dureté au moment de l’usinage et les zones traitées doivent être connues.
Les vitesses, avances, durées de vie et tolérances ne sont pas généralisées ici : elles se valident avec la nuance, la géométrie, la machine, le montage et le refroidissement réels.
Classer la matière et ses variables
| Famille ou état | À identifier | Effet sur la sélection | Donnée à transmettre |
|---|---|---|---|
| Acier de construction | Composition et état de livraison | Base de départ pour la ténacité d’arête et l’évacuation | Norme, nuance et certificat matière |
| Acier allié | Éléments d’alliage et homogénéité | Peut modifier effort, chaleur et mécanisme d’usure | Nuance exacte et dureté HB/HRC |
| Acier prétraité | Dureté avant finition | Influence rigidité requise, portée et préparation d’arête | Dureté mesurée et surépaisseur |
| Acier trempé ou localement durci | Profondeur et distribution de dureté | Peut exiger une stratégie et une famille d’outil distinctes | Carte de dureté et ordre des opérations |
Trois pièces à étudier dans cette matière
Ces pièces sont des scénarios de sélection distincts, pas des cas clients ni des résultats revendiqués.
Bague de roulement
Caractéristiques : Gorges, chemins, petits trous de lubrification, surfaces cylindriques coaxiales et faces contrôlées en perpendicularité ou battement
Question d’usinage : Conserver la relation entre diamètres après traitement thermique.
Voir la solution pour cette pièce →Moyeu d’accouplement cannelé
Caractéristiques : Alésage central, trous de fixation, rainure et face d’appui
Question d’usinage : Équilibrer enlèvement, coaxialité et bavure des perçages.
Voir la solution pour cette pièce →Semelle de poinçonneuse
Caractéristiques : Grandes surfaces, logements de guidage et réseau de trous
Question d’usinage : Stabiliser les références avant les alésages et filetages.
Voir la solution pour cette pièce →Diagnostiquer l’usure, les copeaux et la qualité du trou
| Opération | Phénomène observé | Influences possibles | Données à recueillir | Direction vérifiable |
|---|---|---|---|---|
| Perçage profond | Copeau long ou compacté | Nuance, profondeur, géométrie, débit de fluide | L/D, forme de copeau, pression, faux-rond | Tester guidage et apport de fluide avant de réduire la cadence |
| Fraisage d’épaulement | Usure localisée ou vibration | Dureté variable, engagement, portée, bridage | Carte de dureté, ae/ap, porte-à-faux, spectre sonore | Réduire les variations de charge et raccourcir la portée |
| Alésage de portée | Diamètre ou conicité instable | Pré-trou, surépaisseur, flexion, température | Profil du pré-trou, température, mesure par profondeur | Uniformiser la préparation avant l’outil de finition |
| Filetage borgne | Couple croissant ou écaillage | Avant-trou, copeau au fond, lubrification, dureté | Diamètre avant-trou, profondeur libre, courbe de couple | Adapter évacuation et espace de fond au filet |
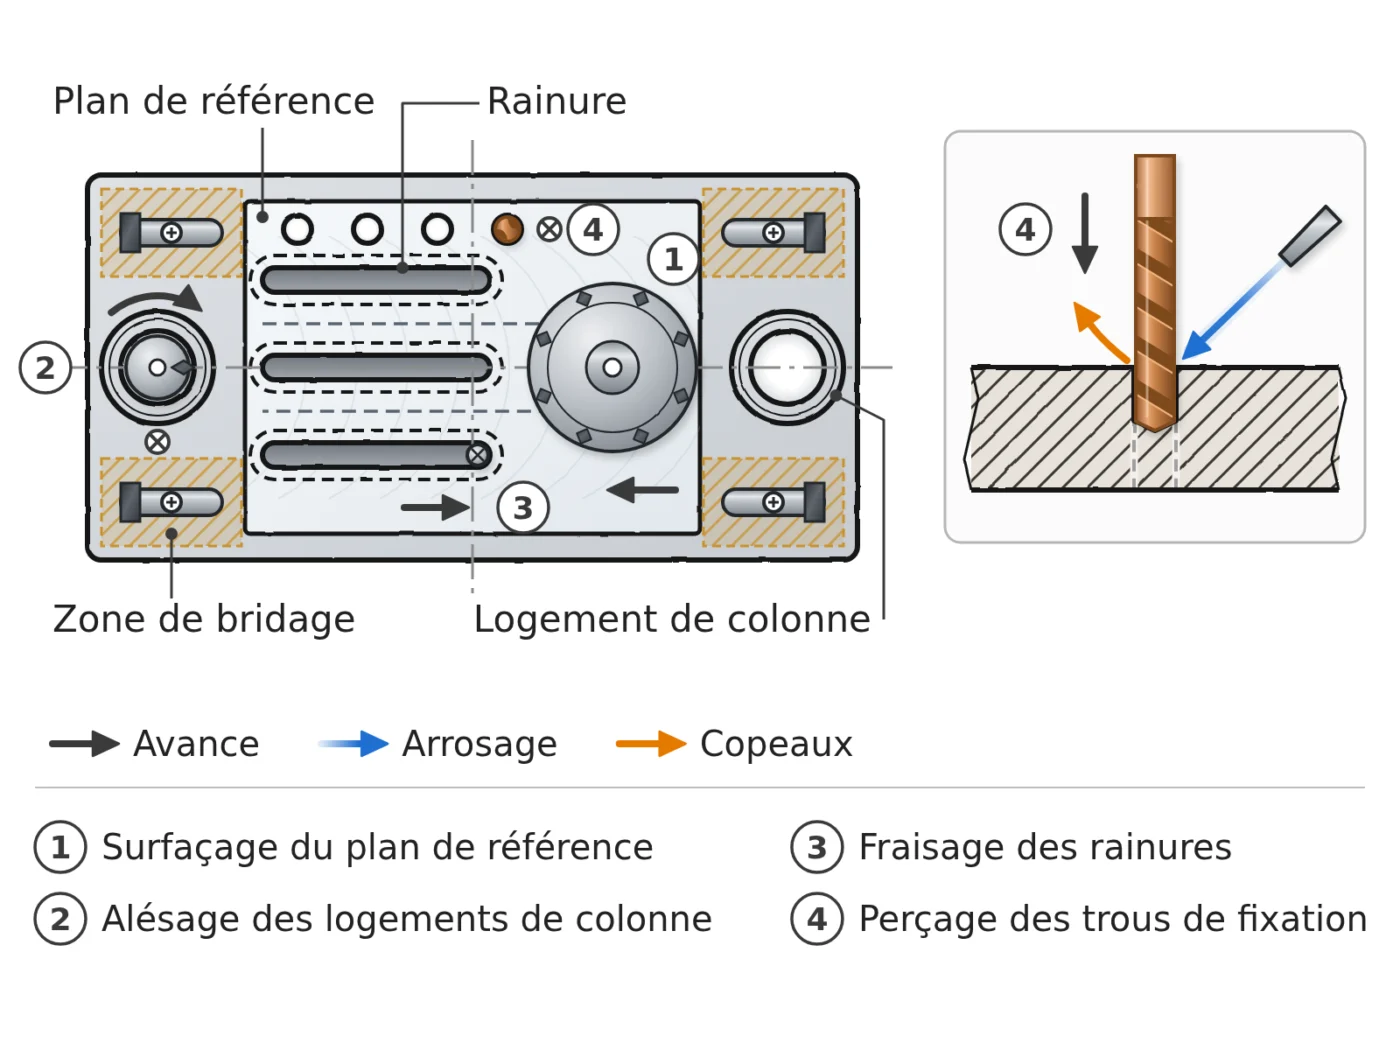
Chaîne d’outils pour une semelle de presse en acier
Cette séquence illustre une pièce prismatique rigide ; elle ne s’applique pas automatiquement aux bagues ou aux aciers trempés.
| Objectif | Caractéristique de pièce | Problème à maîtriser | Famille HC | Entrées de sélection | Condition d’emploi |
|---|---|---|---|---|---|
| Créer les références | Deux faces larges | Planéité et contrainte du brut | Fraises de surfaçage | Surépaisseur, bridage, dureté | Mesurer après desserrage avant la finition |
| Ébaucher les logements | Poches et épaulements | Charge variable dans les angles | Fraises carbure monobloc | Portée, rayon, engagement, évacuation | Réserver la finition des zones fonctionnelles |
| Réaliser les trous | Trous de fixation 3×D à 8×D | Copeaux et rectitude | Forets carbure monobloc | Diamètre, profondeur, arrosage, faux-rond | Choisir la longueur utile et le mode d’arrosage après contrôle de la profondeur, du diamètre et du faux-rond |
| Calibrer les guidages | Logements cylindriques | Coaxialité et surépaisseur | Alésoirs machine | Pré-trou, tolérance, cylindricité | Finir depuis les références stabilisées |
| Créer les filetages | Trous borgnes et débouchants | Couple et copeaux | Tarauds machine | Norme, pas, profondeur, synchronisation | Séparer stratégie borgne et débouchante |
Comment filtrer la solution
Matière
Fixer nuance, dureté et état thermique au moment de chaque opération.
Géométrie
Classer trou, poche, portée et filetage avec profondeur et accès.
Moyens
Vérifier machine, rigidité, porte-outil, arrosage et contrôle.
Essai
Définir critères d’arrêt : usure, dimension, surface et copeau.
Exemple de méthode — pas un cas client
Pour un trou de 6 mm et 30 mm de profondeur effective dans un acier allié prétraité, le rapport nominal est proche de 5×D. Cette profondeur utile ne doit pas être confondue avec la longueur de pointe ni avec la profondeur réellement usinable de la référence. La dureté, l’entrée, le faux-rond, le dégagement et la capacité d’arrosage complètent la sélection.
Mesures à conserver pendant l’essai
Usure
Photographier l’arête aux mêmes intervalles et noter la zone dominante.
Trou
Suivre diamètre, rectitude, bavure et état de paroi par position.
Coût du process
Enregistrer temps de cycle, changements, rebuts et consommation réelle.
Une comparaison utile conserve la même pièce, la même machine et une méthode de mesure documentée. Aucun gain n’est présumé avant essai.
Questions techniques sur acier
Peut-on regrouper acier doux et acier trempé ?
Non. Leur dureté, leur mécanisme d’usure et la préparation d’arête demandent des validations distinctes.
Le rapport 5×D suffit-il pour choisir un foret ?
Non. Il faut encore intégrer diamètre, pointe, entrée, sortie, arrosage, faux-rond et qualité demandée.
Pourquoi mesurer le pré-trou avant alésage ?
Une surépaisseur irrégulière peut déplacer l’outil de finition et disperser diamètre ou cylindricité.
Taraud ou fraise à fileter dans l’acier ?
Le choix dépend du diamètre, du type de trou, de l’accès, de l’évacuation, de la machine et du coût d’une rupture.
Quand séparer l’usinage avant et après traitement ?
Lorsque la distorsion, la dureté finale ou la finition des zones fonctionnelles impose deux stratégies.
Envoyer le plan de ma pièce
Recevez une première lecture de la matière, de la séquence et des familles d’outils à comparer.
Joignez la nuance et l’état matière, le plan ou modèle, les caractéristiques critiques, la machine, le montage, le refroidissement, l’outil actuel, le volume et le problème observé.
Soumettre le projetProduits et guides associés
Données du département d’ingénierie HC, à titre de référence.