
Outils coupants sur mesure pour votre production
Un outil sur mesure se justifie lorsqu’une géométrie, un accès, une matière, une séquence ou un objectif de coût ne peut pas être traité de façon vérifiable par une référence standard. Le projet doit rester lié au plan, à la machine, à l’essai et au contrôle des pièces conformes.
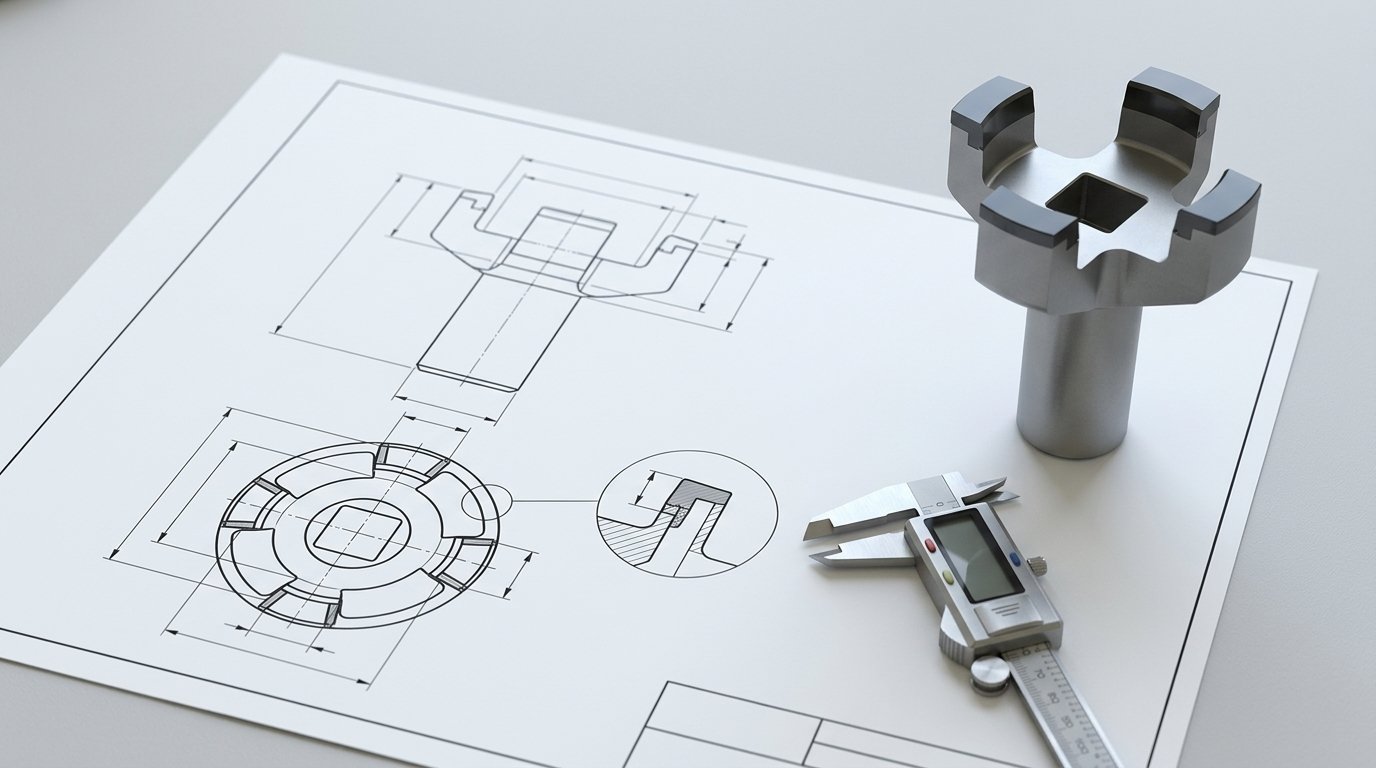
Quand le standard ne suffit pas
Le sur-mesure n’est pas une amélioration automatique. Il devient pertinent lorsqu’un écart mesuré entre le besoin et la solution standard peut être relié à une géométrie, une séquence, une interface ou un critère de production précis.
Écart fonctionnel à établir
- Profil, diamètre, longueur utile, angle, rayon, étage ou accès absent de la gamme standard.
- Plusieurs opérations dont la combinaison pourrait réduire un repositionnement, si leurs fenêtres de coupe sont compatibles.
- Évacuation des copeaux, arrosage, porte-à-faux ou collision qui impose une construction différente.
- Dérive de qualité, changement d’outil ou temps de cycle documenté par des mesures comparables.
Cas où le sur-mesure n’est pas encore justifié
- Défaut provenant d’un bridage, d’un faux-rond, d’une machine, d’un programme ou d’un avant-trou non maîtrisé.
- Matière, plan, tolérances ou méthode de contrôle encore inconnus.
- Besoin ponctuel sans comparaison du coût d’étude, de qualification et de gestion de la référence.
- Attente de performance sans critère d’acceptation ni pièce représentative pour l’essai.
| Famille à étudier | Quand la choisir | Quand elle n’est pas adaptée seule | Première validation |
|---|---|---|---|
| Foret sur mesure | Diamètres, étages, chanfreins, profondeur ou arrosage doivent suivre une géométrie de trou spécifique. | Position du trou ou bridage non maîtrisé ; demande sans information sur copeaux et fond de trou. | Contrôler entrée, diamètre, profondeur, bavure et état de l’arête sur une pièce représentative. |
| Fraise sur mesure | Profil, rayon, portée ou forme doit produire une caractéristique inaccessible à une fraise standard. | Trajectoire, collision, engagement ou rigidité restent indéfinis. | Simuler l’enveloppe puis mesurer profil, forme et surface après un essai contrôlé. |
| Alésoir sur mesure | La finition d’un avant-trou préparé exige une géométrie, un guidage ou plusieurs diamètres dédiés. | Erreur importante de position, surépaisseur instable ou besoin de correction réglable relevant plutôt de l’alésage. | Mesurer l’avant-trou et le trou fini à plusieurs positions avec le même protocole. |
| Outil combiné | Deux ou plusieurs opérations partagent matière, montage, vitesse, arrosage, évacuation et stratégie de contrôle compatibles. | Étapes ayant des fenêtres de coupe ou des critères d’usure incompatibles. | Valider chaque section, puis l’ensemble du cycle et les conditions d’arrêt. |

Forets sur mesure
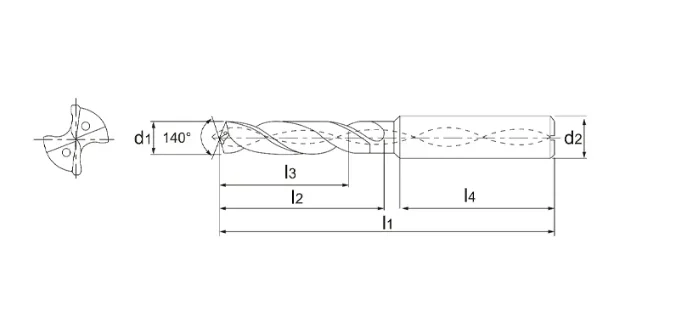
Exemple réel d’un foret étagé ; les diamètres, longueurs et arrosage dépendent du plan.
Étudier un foret sur mesure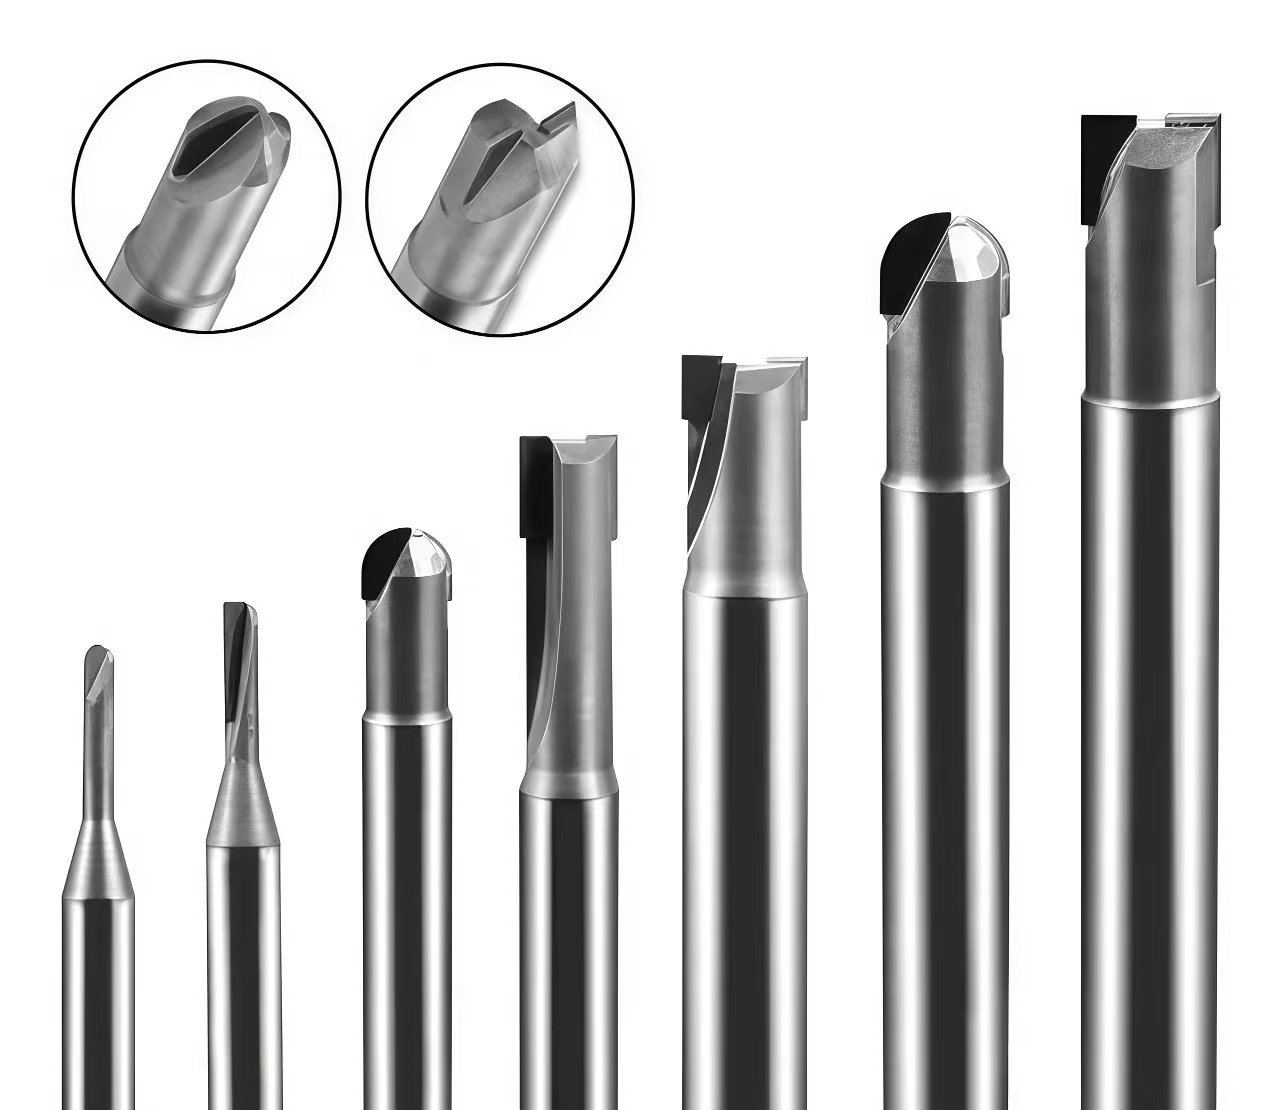
Fraises sur mesure
Exemples PCD pour matières compatibles ; ils ne représentent pas toutes les constructions disponibles.
Étudier une fraise sur mesure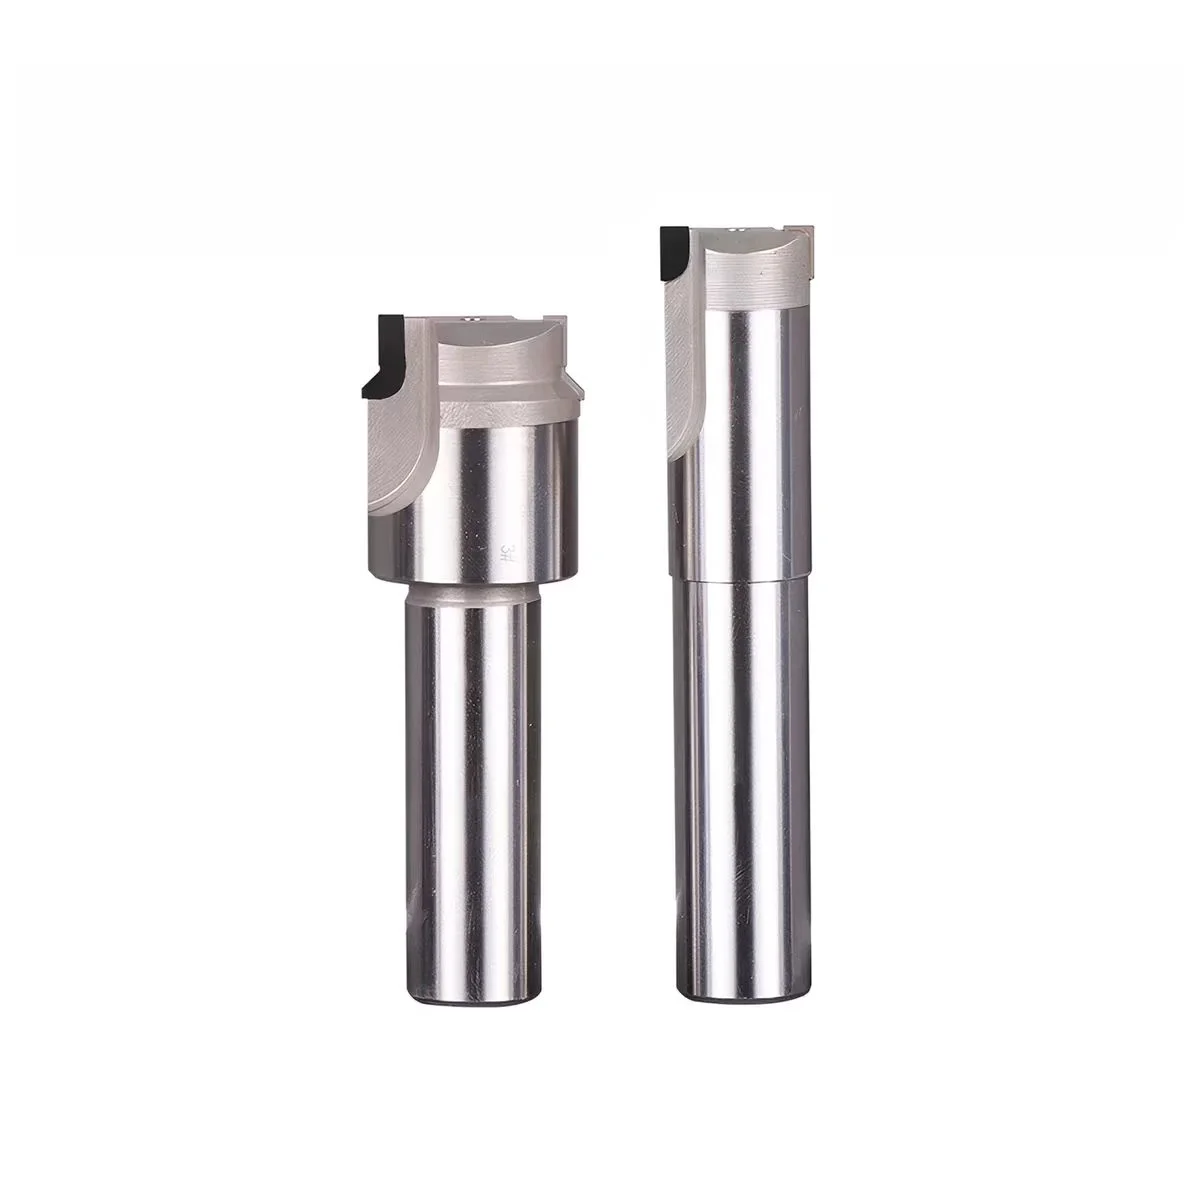
Alésoirs sur mesure
Exemples de formes PCD ; la matière, l’avant-trou et les caractéristiques finies commandent l’étude.
Étudier un alésoir sur mesure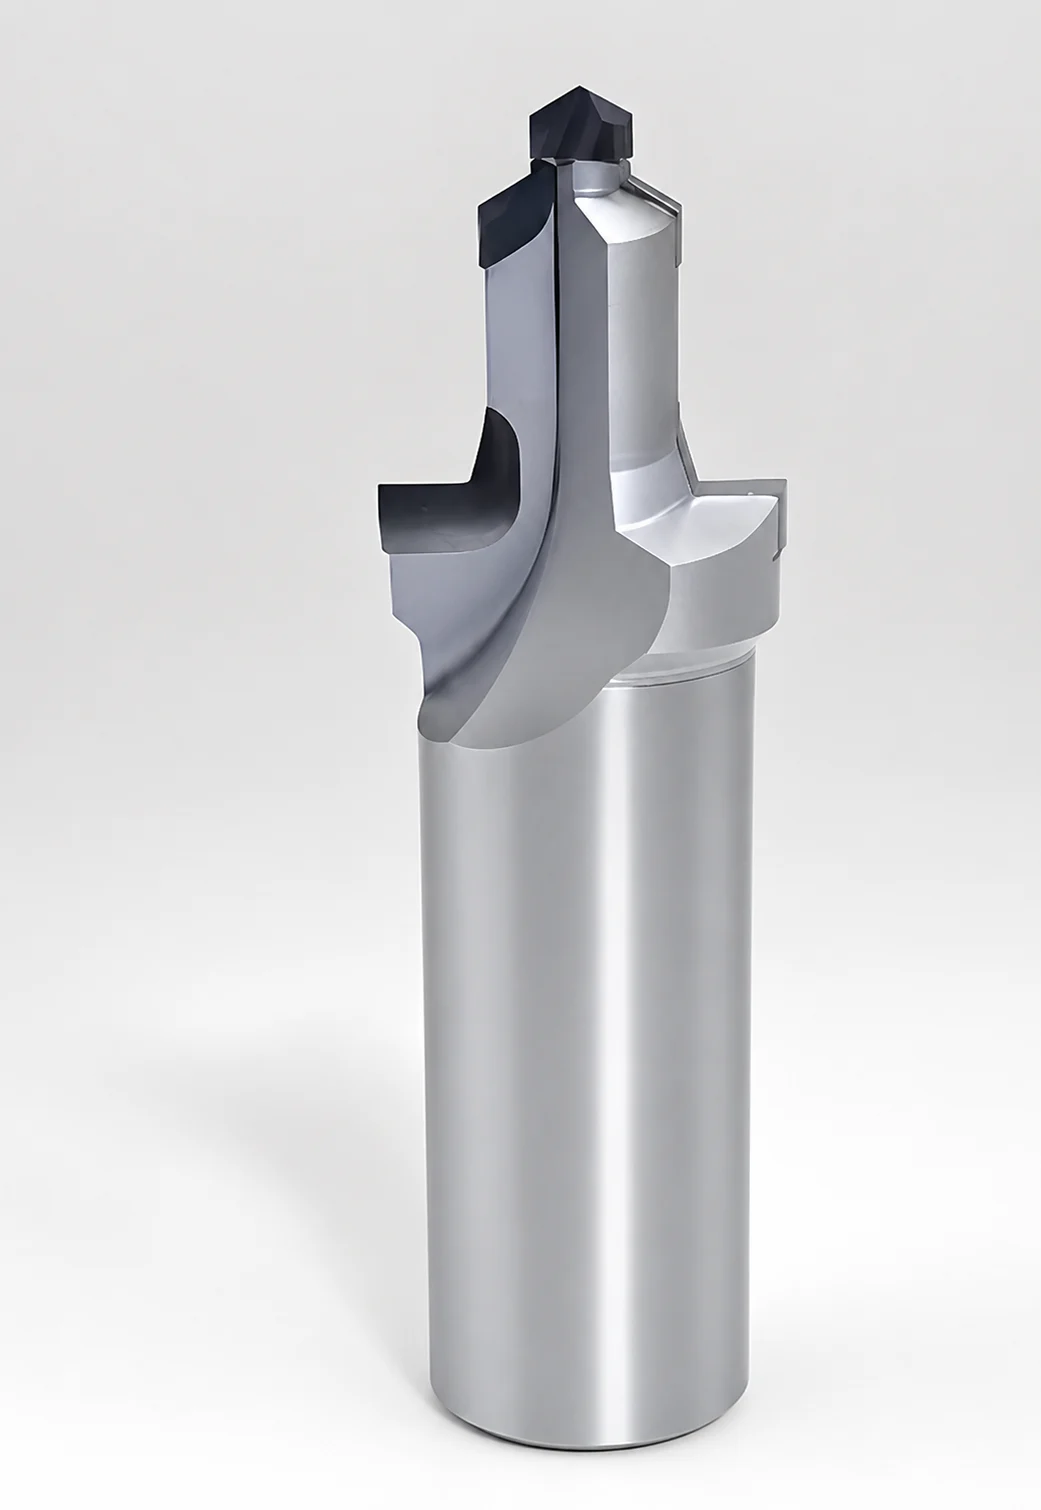
Outils combinés
Exemple à plusieurs étages ; chaque fonction doit partager une fenêtre de procédé validable.
Étudier un outil combinéDonnées nécessaires à l’étude
La conception commence par la fonction de la pièce et le procédé réel. Les dimensions de l’outil sont une conséquence du besoin, de l’accès et de l’interface machine, pas un formulaire isolé.
Dossier pièce et résultat attendu
- Plan 2D/3D avec indice, repères, chaîne de cotes et zones interdites.
- Matière, nuance, état, traitement, peau brute, inclusions ou empilage.
- Caractéristiques à produire : dimensions, forme, position, texture et bavure admissible.
- Méthode de mesure, fréquence, règle d’acceptation et pièce témoin disponible.
Machine, montage et procédé existant
- Machine, broche, interface, porte-outil, faux-rond mesuré et porte-à-faux.
- Bridage, références de mise en position, accessibilité et zones de collision.
- Arrosage ou soufflage, filtration, pression/débit disponibles et chemin des copeaux.
- Outil actuel, paramètres, cycle, défauts, photos d’usure et historique des changements.
Données bloquantes : lorsqu’un choix de matière de coupe, d’interface, de géométrie ou de contrôle dépend d’une information absente, cette information reste « à confirmer » ; elle ne doit pas être remplacée par une hypothèse publiée comme capacité.
Conception, essai et validation
Le projet progresse par états vérifiables : besoin gelé, concept revu, dessin libéré, outil contrôlé, essai exécuté, résultats mesurés puis révision approuvée. Une photo ou une première pièce correcte ne remplace pas ce dossier.
Cadrer les critères avant conception
Classer les exigences en obligatoires, souhaitées et à confirmer ; nommer les repères, instruments, pièces d’essai et conditions d’arrêt.
Revoir le concept et les interfaces
Vérifier enveloppe, collisions, arêtes, copeaux, arrosage, montage, préréglage et contrôle avant la libération du dessin.
Contrôler l’outil fabriqué
Relier chaque caractéristique contrôlée au dessin et à sa révision ; conserver l’identification et le résultat exploitable.
Essayer une variable à la fois
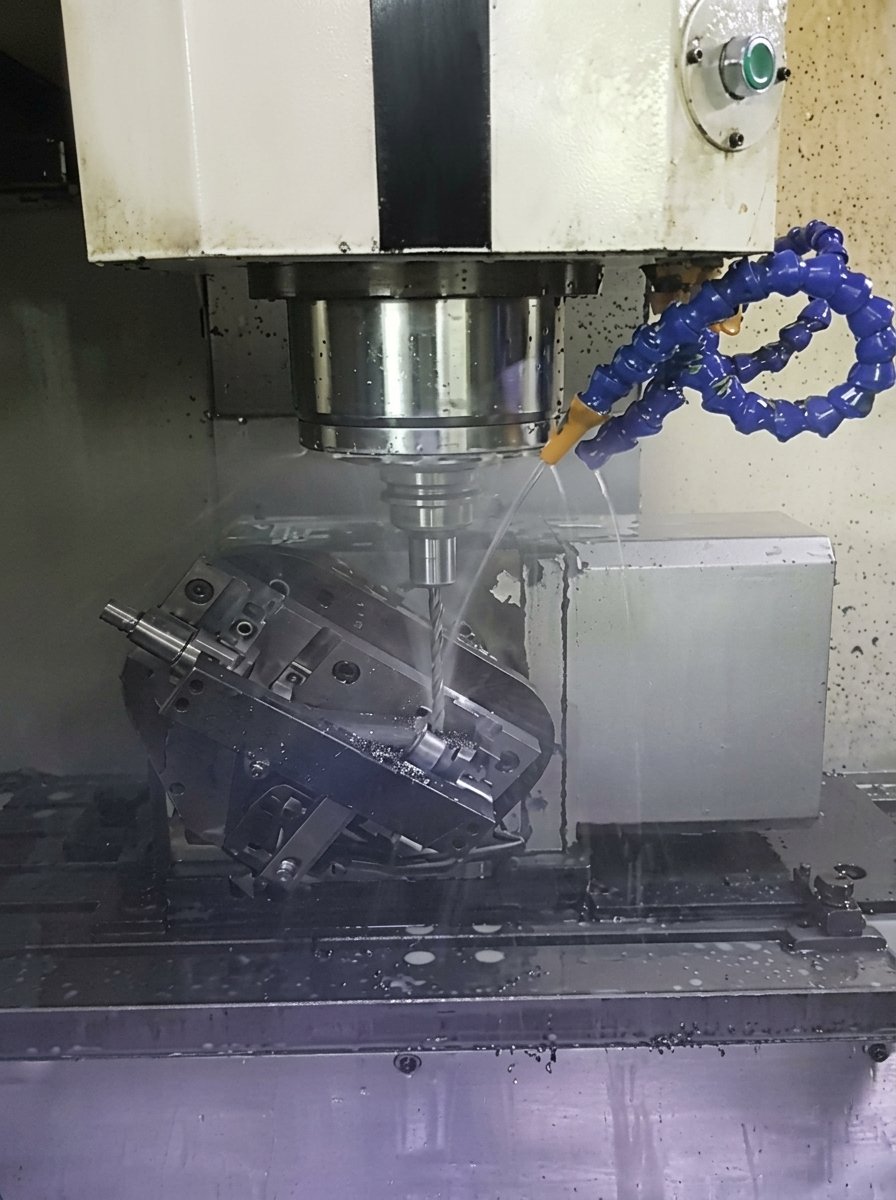
Fixer machine, matière, montage et méthode ; documenter les conditions appliquées et arrêter si sécurité ou intégrité de la pièce est en cause.
Mesurer pièces et usure
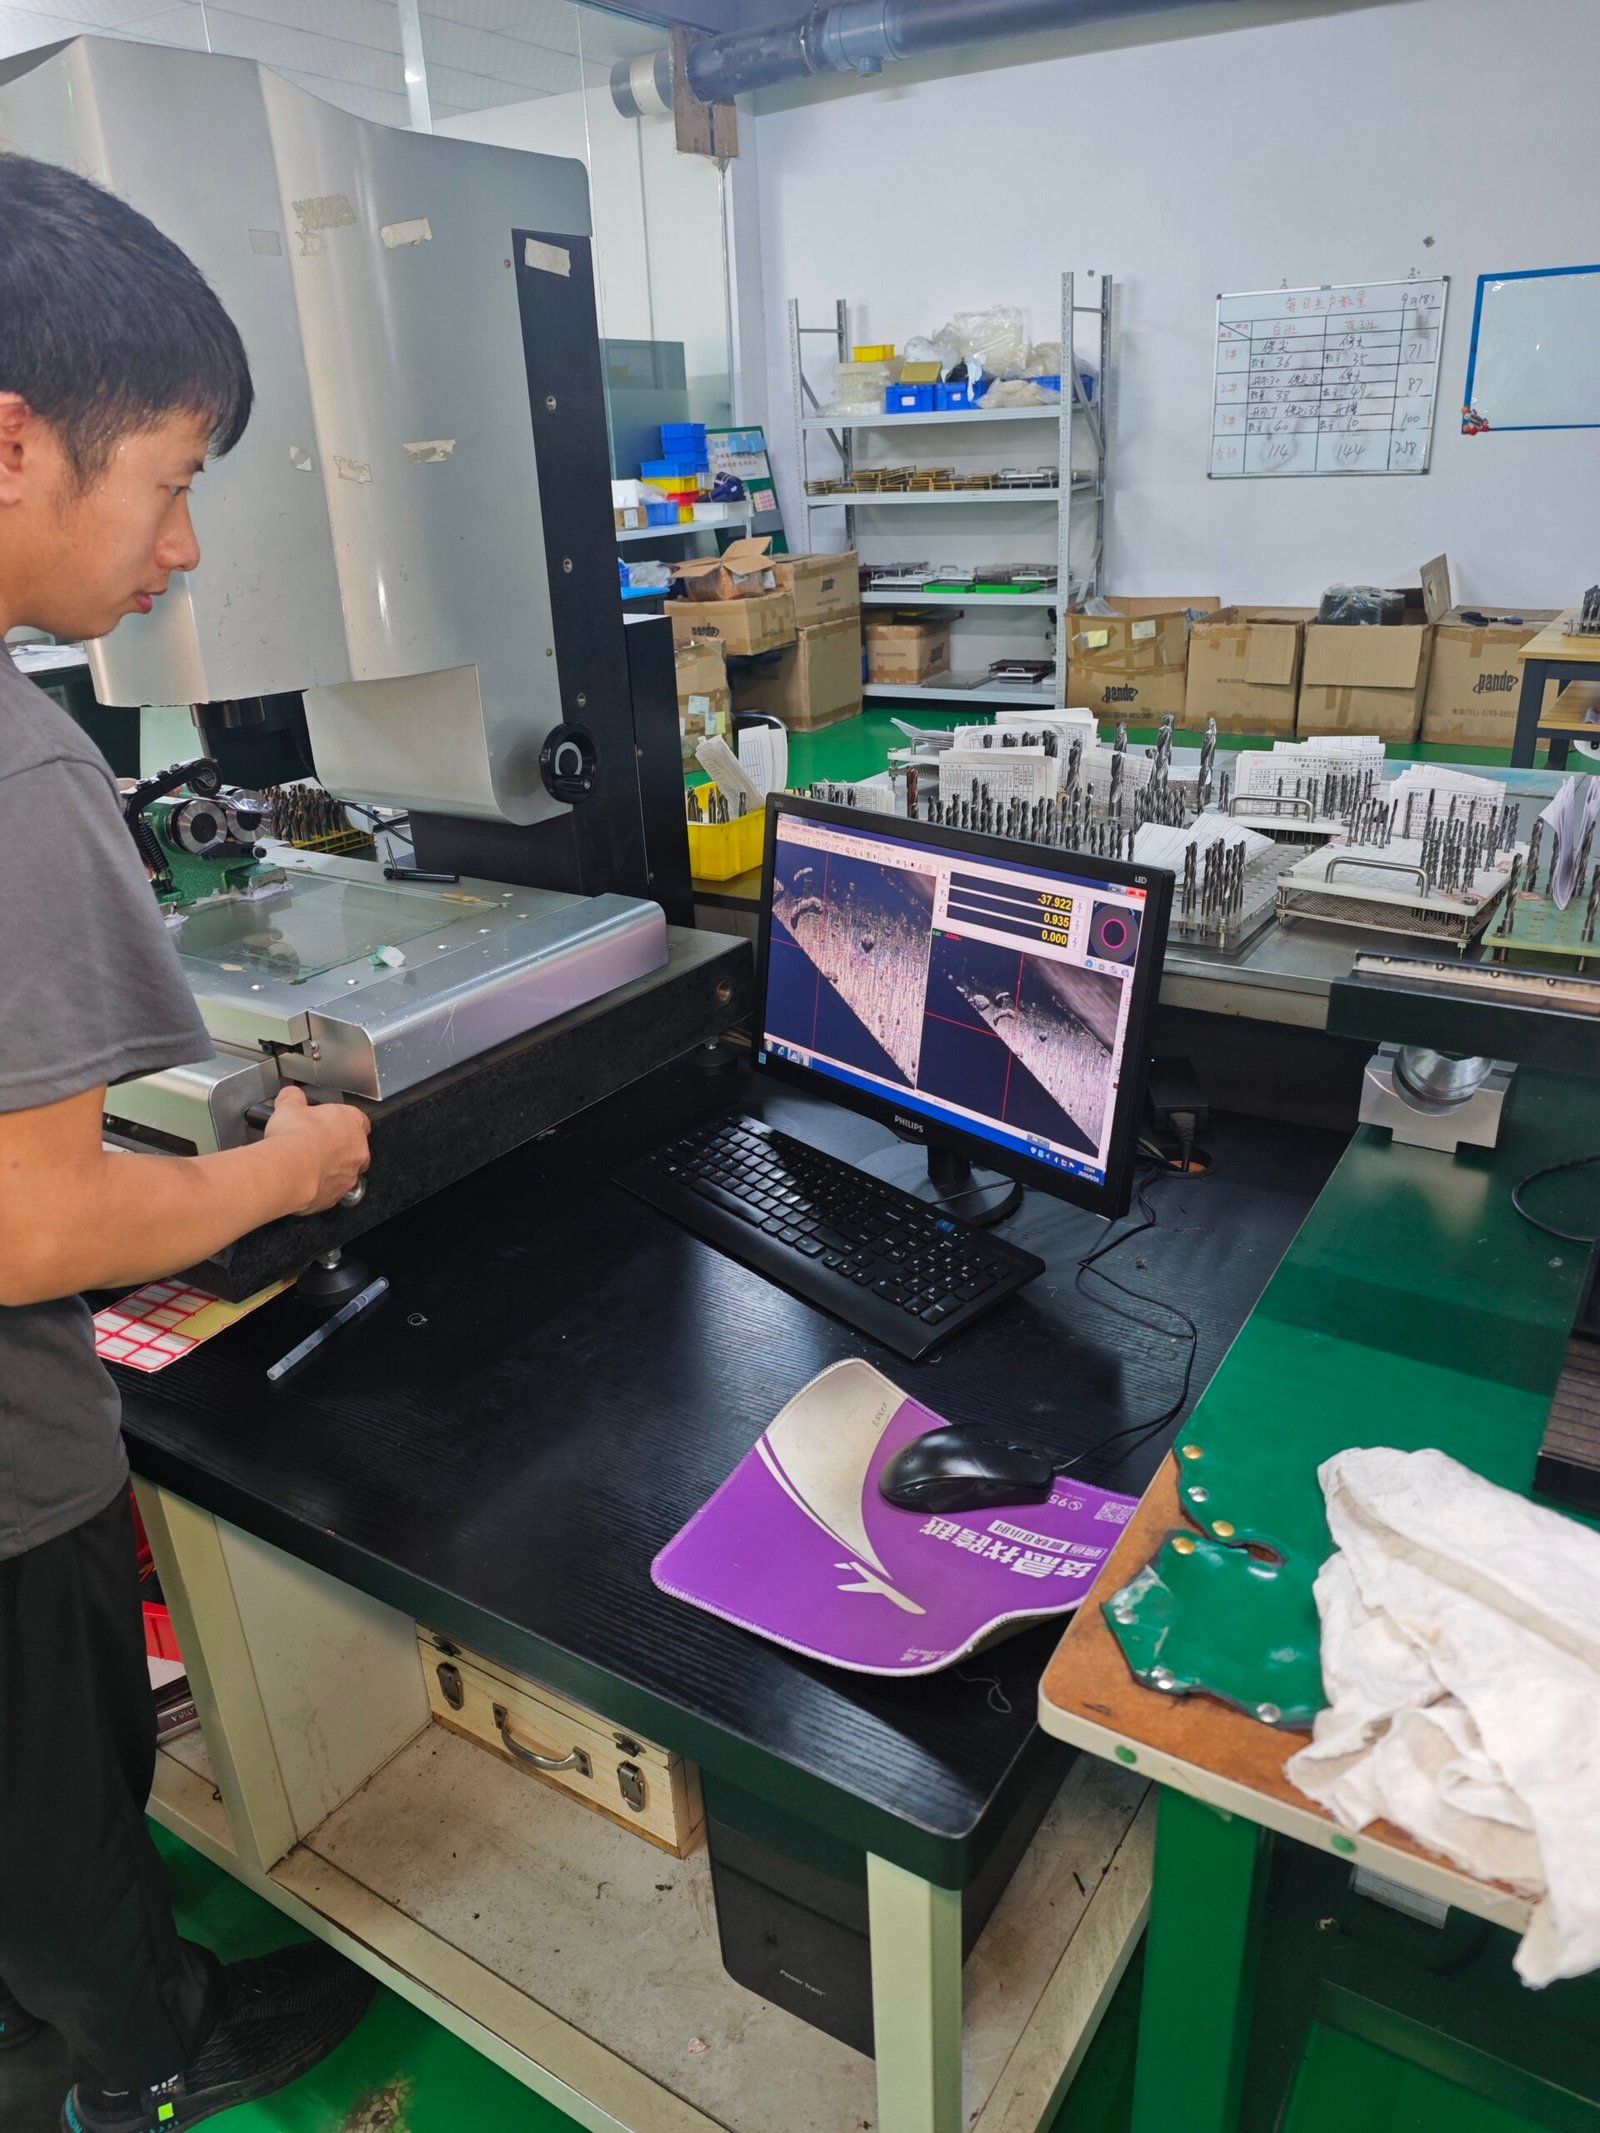
Comparer les mêmes caractéristiques et emplacements sur une courte série, avec photos d’arête et moment d’apparition des écarts.
Figer ou corriger la révision
Enregistrer résultat, décision, modifications, limites d’application et conditions qui déclencheront une nouvelle validation.
Critères à vérifier pendant l’essai
Dimensions, géométrie, position, texture, bavure, copeaux, charge machine, échauffement, usure, répétabilité de montage et nombre de pièces acceptées avant le critère d’arrêt.
Enregistrements à fournir après l’essai
Référence et révision d’outil, lot matière, machine, montage, paramètres appliqués, relevés bruts, photos, pièces non conformes, changements effectués et décision de libération.
Coût par pièce et cycle de vie
Comparer seulement le prix d’achat masque les changements d’outil, les réglages, le temps machine, le contrôle, les rebuts et la gestion d’une référence spéciale. La comparaison doit porter sur une période et des pièces acceptées selon le même critère.
Base de coût à comparer
- Coût de l’outil, du préréglage, des porte-outils ou interfaces spécifiques.
- Temps de cycle, changements, arrêts, reprise et contrôle réellement observés.
- Pièces conformes, rebuts, retouches et consommation d’outil selon la règle de changement.
- Coûts d’essai, de stock, de réapprovisionnement et de changement de révision.
Historique de production à fournir
- Référence actuelle, prix facturé, quantité utilisée et période comparable.
- Nombre de pièces acceptées, défauts et cause attribuée seulement si elle est vérifiée.
- Temps machine et temps hors coupe séparés, avec méthode de collecte.
- Possibilité de réaffûtage, limite d’usure et coût associé uniquement s’ils sont confirmés.
Coût par pièce conforme = coûts d’outil, de réglage, d’arrêt, de contrôle, de retouche et de rebut sur la période ÷ nombre de pièces acceptées sur la même période.
La formule aide à comparer deux scénarios ; elle ne prouve pas une économie avant l’essai. Utiliser les coûts réels du site, les mêmes frontières de calcul et les mêmes critères d’acceptation.
| Hypothèse à vérifier | Mesure avant | Mesure pendant l’essai | Décision |
|---|---|---|---|
| Combiner des opérations réduit un repositionnement | Cycle détaillé, changements, contrôles et défauts actuels. | Cycle complet, charge, copeaux et conformité de chaque caractéristique. | Conserver seulement si les gains observés ne déplacent pas le risque vers qualité ou usure. |
| Une géométrie dédiée réduit les arrêts | Moment, fréquence et cause vérifiée des arrêts. | Événements enregistrés avec mêmes règles et même période. | Valider sur pièces conformes, sans extrapoler une courte série à toute la production. |
| Le réaffûtage prolonge l’usage | Construction, matière de coupe et critère d’usure. | État avant/après, géométrie restaurée et résultat sur pièce. | Ne pas intégrer le réaffûtage au calcul tant que sa faisabilité et ses limites ne sont pas confirmées. |
Répétabilité et approvisionnement
Une première qualification ne sécurise pas automatiquement les commandes suivantes. La répétabilité dépend d’une révision identifiable, de critères d’inspection cohérents, d’une gestion des changements et de conditions d’approvisionnement confirmées.
Révision, traçabilité et interchangeabilité
- Référence unique, indice du dessin, date de libération et état de validation.
- Caractéristiques critiques, méthode de contrôle et enregistrement associé.
- Interface, préréglage, compensation et éléments remplacés lors d’une maintenance.
- Règle pour accepter, retester ou refuser une modification de géométrie, matière ou fournisseur.
Prévisions et conditions d’approvisionnement
- Consommation prévue, stock disponible, quantité par commande et besoin de sécurité.
- Calendrier souhaité séparé de la date confirmée après revue technique et commerciale.
- Emballage, marquage, documents et destination à préciser pour chaque projet.
- Réaffûtage, réparation, remplacement et maintien de révision à confirmer avant de les intégrer au plan.
Pas de promesse implicite : délai, quantité minimale, stock, répétabilité d’une révision, réaffûtage et durée de maintien d’un dossier ne sont pas publiés ici comme valeurs garanties. Ils doivent apparaître dans la proposition ou la confirmation de commande applicable.
Transmettre votre cahier des charges
Envoyez un dossier qui relie la pièce, l’opération, la machine, le contrôle et le volume. HC peut alors identifier les informations manquantes, comparer standard et sur-mesure, puis proposer une démarche de qualification sans transformer une hypothèse en engagement.
Faire vérifier mon choix d’outilPièces à joindre au cahier des charges
- Plan 2D/3D avec indice et caractéristiques critiques
- Matière, état, brut et volume de production
- Machine, interface, porte-outil, bridage et arrosage
- Processus actuel, outil, cycle, défauts et mesures
- Critères d’acceptation, méthode de contrôle et pièces d’essai
- Objectif économique, révision, quantité et calendrier souhaité
Points soumis à confirmation HC
Faisabilité, matière de coupe, géométrie, dimensions, conditions de coupe, plan d’essai, contrôle fourni, quantité, prix, délai, réaffûtage, répétabilité et approvisionnement sont confirmés pour le projet documenté.