
Fraises de surfaçage et tourteaux à plaquettes
Choisissez une fraise de surfaçage selon largeur de face, matière, angle d’attaque, diamètre, pas de dents, interface machine, surépaisseur et exigence de planéité. Une fraise à 90° ajoute le dressage d’épaulement ; une géométrie à 45° redistribue différemment les efforts.
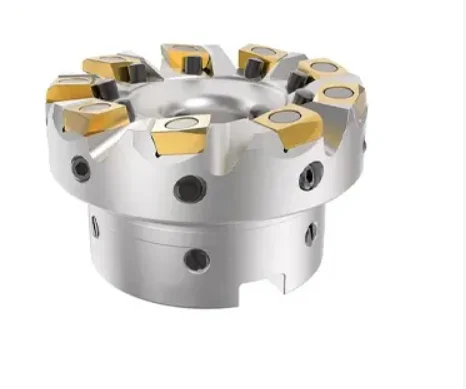
Choisir entre surfaçage, surfaçage-dressage et finition
Le surfaçage produit un plan ; le surfaçage-dressage doit aussi générer un épaulement ; la finition exige une stratégie de recouvrement et un contrôle des arêtes actives. La même fraise ne convient pas automatiquement aux trois objectifs.
Ébauche
Retirer peau et surépaisseur en tenant compte des interruptions, de la puissance et du bridage.
Surfaçage-dressage
Produire le plan et l’épaulement en contrôlant raccord, hauteur de paroi et ressaut.
Finition
Définir planéité, texture, marques admises, arête de planage et méthode de mesure.
Comparer une fraise de surfaçage à 45° et à 90°
L’angle change la direction des efforts, l’épaisseur du copeau et la proximité possible d’un épaulement. Le choix dépend aussi de la rigidité de la pièce et du montage.
| Configuration | Fonction dominante | Points à vérifier |
|---|---|---|
| 45° | Surfaçage avec redistribution des efforts | Pièce mince, porte-à-faux, sortie des copeaux et approche des bords |
| 90° | Plan et épaulement proche de 90° | Efforts radiaux, profondeur de paroi, raccord et rigidité |
| Grande avance / faible angle | Débit avec faible profondeur axiale selon système | Machine, trajectoire, épaisseur de copeau et géométrie dédiée |
Limite : l’angle nominal ne garantit pas seul la qualité de l’épaulement ou du plan. Corps, plaquette, montage et faux-rond axial travaillent comme un système.
Définir diamètre, largeur de coupe et pas de dents
Le diamètre doit permettre une trajectoire maîtrisée sans dépasser les capacités de broche. Le pas de dents se choisit avec la matière, les interruptions, la stabilité et le volume de copeaux.
Diamètre
Relier largeur de face, course, recouvrement, couple et encombrement machine.
Pas large
Moins de dents engagées et davantage d’espace copeaux pour instabilité ou interruptions à qualifier.
Pas serré
Davantage d’arêtes en prise lorsque puissance, stabilité et évacuation le permettent.
Choisir plaquette, arête et nuance selon la matière
La forme, le brise-copeau, la préparation d’arête, le rayon et la nuance doivent correspondre à la matière, à la peau, aux interruptions et à la finition visée. La couleur de la plaquette ne permet pas d’identifier sa nuance.
| Matière / condition | Risque principal | Données à transmettre |
|---|---|---|
| Acier | Chaleur, puissance, usure et croûte | Nuance, dureté, peau, surépaisseur et débit |
| Fonte | Abrasion, poussières et interruptions | Type de fonte, peau, porosité, aspiration et contrôle |
| Aluminium | Adhésion, rayures et copeaux recoupés | Alliage, silicium, arête, apport et propreté |
| Pièce mince | Déformation sous effort et bridage | Épaisseur, appuis, serrage, ordre des passes et mesure |

Relier corps, interface, plaquettes et faux-rond axial
Une portée sale, une plaquette mal assise ou une interface endommagée peut faire travailler une seule arête et imprimer des facettes. Inspectez et mesurez le système monté avant de modifier la coupe.
Programmer entrée, recouvrement et sortie de la pièce
La position de la fraise par rapport à la largeur, le sens de passage, l’entrée et la sortie influencent variation d’effort, marques et bavure. Les trous, nervures et zones interrompues doivent apparaître sur le plan d’essai.
Recouvrement
Définir nombre de passes, zones de reprise et largeur réellement engagée.
Entrée et sortie
Éviter un choc non prévu et observer où se forme la bavure de sortie.
Surface interrompue
Cartographier trous, poches, croûte et variation de surépaisseur.
Contrôler planéité, texture et raccord d’épaulement
Le dessin doit distinguer planéité, parallélisme, rugosité, hauteur, équerrage et aspect. Associez chaque exigence à un moyen de mesure, une référence et une température de contrôle appropriés.
Planéité et parallélisme
Définir datum, zone mesurée, bridage pendant le contrôle et état thermique.
Texture de surface
Préciser paramètre demandé, direction de mesure et emplacement.
Épaulement
Contrôler hauteur, équerrage, ressaut entre passes et rayon de raccord.
État des arêtes
Documenter usure, écaillage, dépôt et critère de changement après la pièce.
Diagnostiquer facettes, ressaut et rayures
Relevez le motif, sa périodicité, sa position et le moment d’apparition. Contrôlez d’abord les plaquettes, le montage, le faux-rond axial, la pièce et les copeaux ; changez une variable à la fois.
Facettes périodiques
Comparer hauteur des arêtes, assises, serrage, usure et vibration.
Ressaut entre passes
Vérifier trajectoire, position axiale, flexion, recouvrement et reprise.
Rayures
Rechercher copeaux recoupés, arête endommagée, sortie et propreté.
Plan déformé
Contrôler bridage, contraintes internes, chaleur, ordre et méthode de mesure.
Ce que l’outil ne corrige pas : une fraise de surfaçage ne compense pas une pièce instable, une broche endommagée, une portée contaminée ou un contrôle sans référence définie.
Questions fréquentes sur les fraises de surfaçage
Quelle différence entre une fraise à 45° et une fraise à 90° ?
La 45° redistribue différemment les efforts pour le surfaçage ; la 90° permet d’approcher et de dresser un épaulement. Pièce, montage et contrôle déterminent le choix.
Comment choisir le diamètre du tourteau ?
Reliez-le à la largeur de face, la course, le recouvrement, la puissance, le couple et l’encombrement.
Pourquoi voit-on les passages de dents sur la surface ?
Faux-rond axial, hauteur de plaquettes, usure, vibration ou trajectoire peuvent contribuer. Inspectez le système monté avant les paramètres.
Faut-il un pas large ou serré ?
Le pas large réduit le nombre de dents simultanément engagées ; le pas serré ajoute des arêtes lorsque puissance, stabilité et évacuation le permettent.
Quelles données envoyer à HC ?
Envoyez plan, matière, largeur, surépaisseur, interruptions, exigences de plan et d’épaulement, machine, interface, porte-à-faux, apport et volume.
Faire étudier votre fraise de surfaçage par HC
HC relie surface, matière, angle, diamètre, plaquettes, machine, montage et contrôle avant de proposer une configuration.
Demander une revue technique- Plan, matière et surépaisseur
- Largeur, interruptions et épaulement
- Machine, interface et porte-à-faux
- Planéité, texture, volume et contrôle