
Fraises toriques carbure pour poches, épaulements et profils
HC étudie des fraises toriques, aussi appelées fraises bull nose, à partir du diamètre, du rayon de coin, de la matière, de la cavité, de l’engagement et du porte-à-faux. Le rayon renforce l’extrémité et produit un raccord, mais il doit rester cohérent avec le plan et la trajectoire FAO.
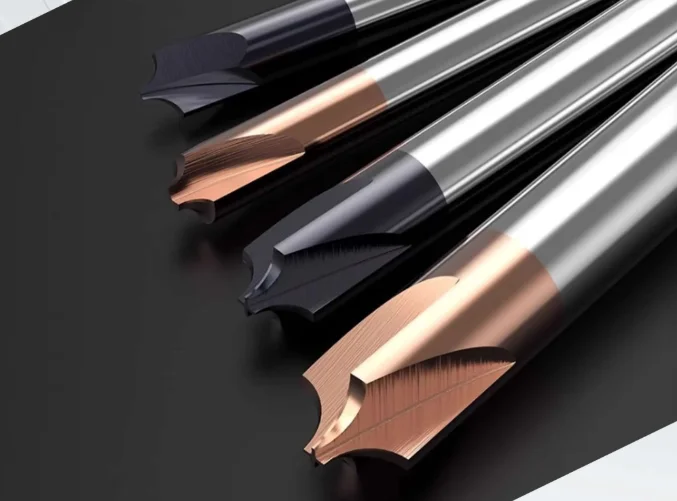
Quand choisir une fraise torique ?
Choisissez la géométrie à partir de la surface à produire et de la façon dont l’outil entre en contact. Une fraise torique conserve une zone frontale plus plane qu’une fraise hémisphérique et remplace l’angle vif d’une fraise à bout plat par un rayon. Pour comparer plate, hémisphérique et torique selon les rayons de pièce et les zones accessibles, voir le guide fraise plate, hémisphérique ou torique : quel profil ?.
| Besoin de la pièce | Famille à étudier | Point de contrôle |
|---|---|---|
| Fond plan et épaulement avec angle intérieur vif | Fraise à bout plat | Une arête vive reste plus exposée à l’écaillage ; vérifier si le plan accepte un raccord |
| Fond, paroi et raccord rayonné | Fraise torique | Rayon d’outil, rayon de pièce, surépaisseur et contact en coin |
| Surface 3D continue et pentes variables | Fraise hémisphérique ou torique selon la zone | Vitesse effective, pas latéral, accessibilité et hauteur de crête |
| Cavité profonde ou paroi haute | Torique à col dégagé ou solution à portée adaptée | Collision, flexion, longueur utile et faux-rond assemblé |
Choisir le rayon à partir du plan et de la trajectoire
Le rayon nominal de la fraise ne suffit pas. Le modèle de pièce, la tolérance du raccord, la matière laissée, la direction de passage et la compensation FAO déterminent le contact réel. Un rayon d’outil trop proche du rayon intérieur final peut accroître la zone de contact et favoriser vibration ou surcoupe.
À confirmer dans la FAO : diamètre effectif, point de contact et dégagement changent avec le rayon et l’orientation de la surface.
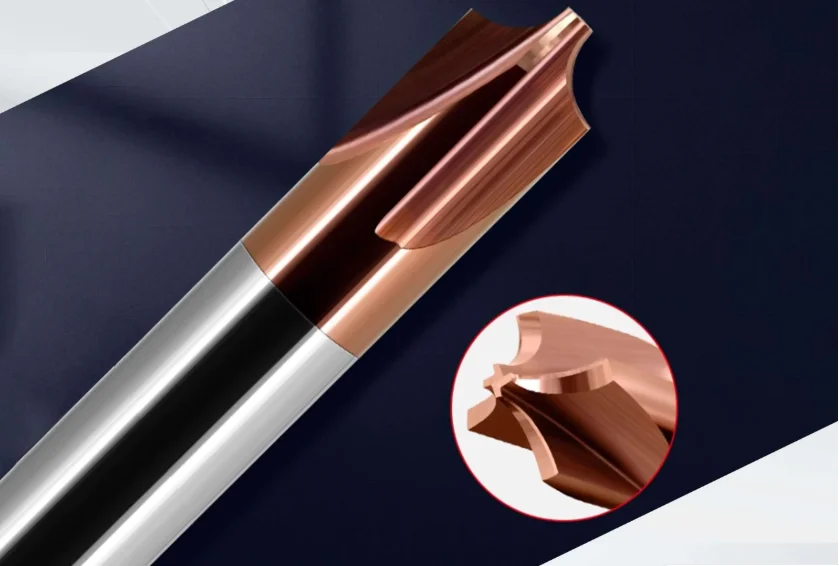
Distinguer rayon de bec et rayon intérieur de la poche
Rayon de bec de la fraise
C’est le rayon en coupe entre la zone frontale et la périphérie de l’outil. Il participe au raccord entre fond et paroi dans une coupe donnée, mais le profil fini dépend aussi de la surépaisseur et de la trajectoire.
Rayon intérieur vu en plan
C’est le virage de la trajectoire au coin d’une poche. Il dépend d’abord du diamètre de fraise et de la trajectoire de son centre ; il ne doit pas être assimilé au petit rayon de bec.
| Zone à vérifier | Question | Risque si elle est confondue |
|---|---|---|
| Fond | Quelle planéité, surépaisseur et marque frontale sont admises ? | Trace de passe ou matière résiduelle |
| Paroi | Quel diamètre, quelle déflexion et quelle hauteur de contact ? | Conicité ou vibration |
| Raccord fond–paroi | Quel rayon de bec et quelle tolérance de profil ? | Surcoupe ou rayon non conforme |
| Coin de poche en vue de dessus | Quel rayon intérieur, quel diamètre d’outil et quel lissage de trajectoire ? | Engagement brutal et surcharge dans le virage |
Définir diamètre, nombre de dents, goujures et portée
Chaque variable doit servir la cavité et le process assemblé. À diamètre, noyau et famille de géométrie comparables, une augmentation du nombre de dents peut accroître le potentiel d’avance, mais laisse généralement moins d’espace par goujure pour les copeaux.
Diamètre de coupe
Il doit accéder au plus petit passage, respecter les rayons voisins et conserver une section compatible avec les efforts.
Nombre de dents
À relier au matériau, à la formation du copeau, à l’engagement radial, au rainurage éventuel et à la puissance disponible.
Volume de goujure
À préserver lorsque les copeaux sont volumineux, adhérents ou confinés dans une poche.
Longueur taillée
Doit couvrir la zone utile sans ajouter inutilement une partie coupante flexible.
Col et portée
Définis depuis les collisions du corps et du porte-outil, avec le minimum nécessaire pour limiter la flexion.
Queue et montage
La queue, le porte-outil, le serrage et le faux-rond mesuré forment un ensemble à valider.
Adapter la géométrie de coupe à la matière réelle
Le nom générique de la matière ne définit pas seul l’arête. Nuance, dureté, état, peau, adhésion, abrasion et traitement thermique influencent substrat, préparation d’arête, hélice, polissage et revêtement.
Aluminium et non-ferreux
Évaluer adhésion, silicium, copeaux et lubrification. Une goujure polie ou un revêtement adapté ne remplace pas une évacuation suffisante.
Aciers et aciers de moule
Préciser nuance, dureté, état avant ou après traitement, croûte et quantité de matière au rayon.
Acier inoxydable
Limiter frottement et recoupe des copeaux ; contrôler engagement, arête, fluide, chaleur et écrouissage.
Fonte et matières abrasives
Documenter abrasion, poussières, interruptions et état de surface du brut avant de choisir substrat et protection d’arête.
Construire une trajectoire qui maîtrise le contact au rayon
Une même fraise peut rencontrer des charges très différentes entre rainurage, contournage, entrée en rampe, poche et reprise de coin. Les paramètres ne doivent pas être transférés sans tenir compte de l’engagement réel.
| Entrée à documenter | Mesure ou information | Décision affectée |
|---|---|---|
| Engagement | Profondeur axiale, largeur radiale, rainure pleine, reprise et angle d’engagement | Dents, goujures, entrée et charge au rayon |
| Trajectoire | Rampe, interpolation, direction, raccords et zones de changement brutal | Répartition des efforts et marques de reprise |
| Montage | Machine, interface, porte-outil, sortie et faux-rond assemblé | Flexion, participation des dents et vibration |
| Évacuation | Air, fluide, MQL, poche ouverte/fermée et chemin du copeau | Recoupe, adhésion, température et état de surface |
| Contrôle | Rayon, profil, planéité, paroi, bavure et fréquence de mesure | Critère d’acceptation et limite de changement |
Vérifier poches, épaulements et profils avant l’usinage
La géométrie torique convient lorsque le plan autorise ou exige un raccord et que l’accès permet une trajectoire maîtrisée. Les zones voisines doivent être vérifiées ensemble.
- Repérer le plus petit rayon intérieur et les dégagements adjacents
- Simuler le corps, le col et le porte-outil dans toute la cavité
- Distinguer ébauche, semi-finition et finition locale
- Prévoir la matière restante sur le fond, la paroi et le raccord
- Associer chaque exigence à une méthode de contrôle
Diagnostiquer vibration, marques ou écaillage du coin
Relevez la zone et le moment d’apparition avant de modifier les paramètres. Inspectez l’outil, le montage, la pièce et les copeaux, puis changez une variable utile à la fois dans une fenêtre sûre.
Vibration dans les coins
Vérifier engagement soudain, rayon trop proche du profil, sortie, porte-à-faux, faux-rond, rigidité et trajectoire.
Écaillage du rayon
Contrôler entrée, recoupe, choc, surépaisseur, préparation d’arête, matière réelle et répartition entre dents.
Marques sur fond ou paroi
Comparer trajectoire, reprise, flexion, participation frontale/périphérique, état du porte-outil et mesure de la pièce.
Adhésion ou bavure
Examiner arête rapportée, polissage, fluide, évacuation, vitesse effective et support de la zone de sortie.
Valider la fraise torique sur des critères mesurables
État initial
Geler plan, matière, surépaisseur, programme, montage, faux-rond, fluide et outil de référence.
Critères
Définir rayon, profil, fond, paroi, bavure, usure et règle d’arrêt avec la méthode de mesure.
Essai
Conserver pièces, photos d’arête, copeaux et relevés comparables ; ne modifier qu’une variable utile à la fois.
Révision
Après validation, figer dessin outil, programme, montage, fréquence de contrôle et critère de changement.
Questions fréquentes sur les fraises toriques
Quelle différence entre une fraise torique et une fraise hémisphérique ?
La torique conserve une zone frontale plus plane reliée à la périphérie par un rayon de coin. L’hémisphérique porte un rayon sur toute l’extrémité. La surface, la pente, le rayon demandé et la trajectoire déterminent le choix.
Comment choisir le rayon d’angle de la fraise ?
Partez du rayon intérieur et de sa tolérance, puis vérifiez surépaisseur, contact, diamètre effectif et trajectoire FAO. Évitez d’assimiler automatiquement rayon d’outil et rayon fini sans simulation.
Une fraise torique peut-elle réaliser un fond plat ?
Elle peut usiner des zones de fond avec sa partie frontale, selon la géométrie et la trajectoire. Planéité, marques admissibles et raccord avec la paroi doivent être précisés.
Combien de dents faut-il choisir ?
Le choix dépend de la matière, du volume de copeau, de l’engagement, du rainurage éventuel, de la puissance et de l’évacuation. Un nombre de dents supérieur n’est pas toujours préférable dans une poche fermée.
Quelles données envoyer pour une fraise torique sur mesure ?
Envoyez le plan ou modèle 3D, le diamètre, le rayon, la longueur utile, la matière et son état, la cavité, l’engagement, la machine, le porte-outil, l’arrosage, le programme actuel et la méthode de contrôle.
Faire étudier votre fraise torique par HC
Transmettez la zone de pièce, le rayon fonctionnel et les conditions réelles. HC vérifie l’architecture, l’accès, la matière, les copeaux, le montage et le plan de validation avant proposition.
Demander une revue technique- Plan ou modèle 3D et révision
- Matière, état et surépaisseur
- Diamètre, rayon et longueur utile
- Machine, montage, fluide et contrôle