
Forets étagés carbure sur mesure
Un foret étagé réunit plusieurs diamètres, épaulements ou chanfreins dans un même outil. La conception HC part du plan de la pièce et vérifie la séquence de coupe, la coaxialité, les copeaux, l’arrosage, la machine et le contrôle avant de regrouper les opérations.


Qu’est-ce qu’un foret étagé industriel ?
Contrairement au foret conique destiné à agrandir des trous dans la tôle, le foret étagé industriel est un outil CNC défini par des diamètres et des longueurs axiales précis. Chaque étage réalise une fonction : perçage pilote, diamètre supérieur, lamage, épaulement ou chanfrein.
- Les fonctions doivent partager un axe et une prise de pièce cohérente.
- Chaque diamètre et chaque longueur restent liés à un référence et à une méthode de mesure.
- Le regroupement n’est utile que si les arêtes partagent une fenêtre de coupe, d’arrosage et de durée d’usage compatible.
Quand combiner plusieurs opérations dans un seul outil ?
Géométrie coaxiale
Les diamètres, épaulements et chanfreins sont reliés au même axe et peuvent être produits sans repositionnement contradictoire.
Fenêtre de coupe compatible
Les étages peuvent travailler avec une vitesse, une avance, un arrosage et une évacuation acceptables pour la matière réelle.
Production répétitive
La réduction des changements et des reprises doit compenser le coût d’étude, de contrôle, de stock et de remise en état.
| Situation | Foret étagé à étudier | Outils séparés à conserver |
|---|---|---|
| Perçage + chanfrein | Si angle, diamètre et position axiale peuvent être contrôlés dans la même prise. | Si le chanfrein exige une correction indépendante ou varie selon la pièce. |
| Perçage + lamage | Si fond, diamètre, profondeur et guidage partagent une séquence stable. | Si une portée plane demande une reprise réglable ou un accès différent. |
| Plusieurs diamètres | Si les copeaux de chaque étage disposent d’un trajet de sortie et si les efforts restent compatibles. | Si un étage surcharge la machine, bloque les copeaux ou impose une fenêtre de coupe opposée. |
| Perçage + finition | Uniquement avec une surépaisseur, une géométrie et une validation définies pour la fonction de finition. | Si diamètre, position ou géométrie doivent être corrigés indépendamment par alésage ou alésoir. |
Concevoir le foret étagé à partir du plan de pièce
Cartographier les fonctions
Identifier pour chaque étage le diamètre, la longueur, la tolérance, l’état de surface, le rayon ou l’angle et la fonction d’assemblage.
Définir l’ordre de coupe
Préciser quel étage centre, lequel guide, lesquels coupent simultanément et comment les efforts évoluent à l’entrée et à la sortie.
Construire le trajet des copeaux
Évaluer le volume produit à chaque niveau, les intersections, le trou borgne ou débouchant et le retour du fluide.
Vérifier la machine
Relier diamètre maximal engagé, puissance, couple, interface, porte-à-faux, faux-rond assemblé et rigidité du montage.
Planifier le contrôle
Associer chaque cote fonctionnelle à un référence, un moyen de mesure et un critère d’acceptation de pièce.
Prévoir le cycle de service
Définir limite d’usure, réaffûtage éventuel, effet sur les longueurs axiales et règle de libération après remise en état.
Carbure, revêtement et arrosage : choix conditionnels
Le carbure monobloc apporte une base rigide pour intégrer plusieurs arêtes, mais la nuance, la préparation d’arête, le revêtement et les goujures doivent être décidés à partir de la matière et de la séquence réelle.
- Acier : qualifier nuance, dureté, peau et longueur de copeau.
- Acier inoxydable : vérifier chaleur, écrouissage et risque de copeaux continus.
- Aluminium corroyé ou moulé : distinguer adhérence, teneur en silicium, abrasion et bavure.
- Fonte : tenir compte de l’abrasion, des interruptions et de la gestion des particules.
Le revêtement visible sur un outil ne suffit pas à prouver son adéquation. La référence finale et les paramètres de départ doivent être associés au matériau, aux diamètres engagés, à la machine et à l’arrosage disponibles.
Vérifier la vitesse de coupe et l’engagement de chaque étage
Les étages tournent à la même vitesse de broche, mais leurs diamètres ne produisent pas la même vitesse de coupe. L’étude doit donc porter sur chaque zone active et sur l’ordre réel des contacts.
Diamètre et vitesse périphérique
Pour une même vitesse de rotation, l’étage de plus grand diamètre travaille à une vitesse de coupe supérieure. Documentez le diamètre actif, la matière et le rôle de chaque étage avant de fixer une fenêtre commune.
Engagement successif ou simultané
Repérez le moment où chaque étage entre et sort de la matière. Vérifiez effort axial, couple, recoupe des copeaux et arrosage lorsque plusieurs zones coupent ensemble.
Critère d’arrêt
Arrêtez l’essai en cas de surcharge machine, copeaux bloqués, écaillage progressif ou dérive mesurable d’une cote fonctionnelle. Une correction sur un étage ne doit pas dégrader les autres.
Risques à vérifier avant l’essai
| Symptôme observable | Contrôles prioritaires | Décision d’essai |
|---|---|---|
| Diamètres conformes mais longueur d’épaulement hors cote | Origine Z, battement axial, longueur outil, usure de l’arête d’épaulement et méthode de mesure. | Corriger une variable à la fois et conserver une pièce témoin. |
| Copeaux retenus entre deux étages | Forme des copeaux, espace de goujure, profondeur, trou borgne, débit, pression et filtration. | Ne pas augmenter l’avance avant d’avoir rétabli un trajet de sortie. |
| Bavure ou marque au changement de diamètre | Transition, angle, séquence d’engagement, rigidité, faux-rond et état des arêtes. | Mesurer l’entrée, la sortie et la transition séparément. |
| Usure dissymétrique après réaffûtage | Géométrie restaurée, relation entre étages, revêtement, faux-rond et rapport de contrôle. | Arrêter si une cote fonctionnelle ou la relation axiale ne peut plus être garantie. |
Foret étagé ou plusieurs outils séparés ?
| Critère | Foret étagé | Outils séparés |
|---|---|---|
| Changements d’outil | Peut regrouper plusieurs fonctions dans une même prise. | Chaque fonction reste indépendante et réglable. |
| Relations coaxiales | Les étages sont fabriqués et utilisés sur un même corps. | La relation dépend des reprises, du guidage et du faux-rond de chaque montage. |
| Mise au point | Une modification peut affecter plusieurs cotes et arêtes. | Une fonction peut être corrigée sans redessiner tout l’outil. |
| Copeaux et paramètres | Les fonctions doivent partager un compromis compatible. | Chaque outil peut recevoir sa propre fenêtre de coupe. |
| Économie réelle | Comparer cycle, stock, contrôle, durée avant limite et coût de service sur pièces acceptées. | Comparer changements, reprises, réglages, contrôle et flexibilité face aux révisions de plan. |
Préparer le réaffûtage et la commande répétée
| Élément à conserver | Pourquoi | Contrôle à la répétition |
|---|---|---|
| Plan de pièce et indice de révision | Évite de reproduire une géométrie devenue obsolète | Comparer l’indice avant lancement |
| Numéro d’outil et plan outil approuvé | Relie les étages, longueurs axiales, angles et tolérances | Vérifier la correspondance commande–plan |
| État après réaffûtage | Les diamètres, longueurs actives et revêtements peuvent évoluer | Enregistrer cotes contrôlées et cycle de service |
| Rapport de validation | Conserve matière, machine, montage et critères acceptés | Revalider si une condition critique change |
Premier contact : envoyez le plan, la matière, les opérations à combiner et la quantité. Les charges machine, le faux-rond assemblé et la stratégie d’arrosage sont complétés pendant la revue technique.
Données nécessaires pour une étude HC
Une demande de foret étagé doit permettre de reconstruire la chaîne fonctionnelle, pas seulement une silhouette d’outil. Envoyez :
- plan 2D ou modèle 3D avec indice de révision et références ;
- diamètres, longueurs, angles, rayons, tolérances et états de surface ;
- matière, nuance, dureté, traitement et état brut ;
- pré-trou ou procédé actuel, trou borgne/débouchant et intersections ;
- machine, interface, porte-outil, faux-rond mesuré et porte-à-faux ;
- arrosage, filtration et évacuation disponibles ;
- volume, cadence, défaut actuel et méthode de contrôle ;
- exigences de validation, identification et répétition de commande.
Ce que HC doit confirmer
La revue technique doit conclure quelles fonctions peuvent être combinées, quelles cotes demandent une opération séparée, comment les copeaux sortiront et comment l’outil et la pièce seront contrôlés.
Aucun délai, paramètre, tolérance ou durée d’usage n’est engagé avant validation de la géométrie et des conditions réelles.
Envoyer le planQuestions fréquentes sur les forets étagés
Qu’est-ce qu’un foret étagé industriel ?
C’est un outil de perçage dont plusieurs diamètres, épaulements ou chanfreins sont intégrés dans une même géométrie. Chaque étage correspond à une caractéristique définie sur le plan de la pièce.
Quand un foret étagé sur mesure est-il pertinent ?
Il devient pertinent lorsque plusieurs opérations coaxiales peuvent partager une même prise, une fenêtre de coupe compatible, un trajet de copeaux maîtrisé et une méthode de contrôle claire. Le volume et le temps de changement d’outil doivent justifier l’étude.
Peut-on combiner perçage, lamage et chanfreinage ?
Oui, sous réserve de vérifier les diamètres, longueurs, angles, efforts, dégagements, copeaux, puissance et critères de mesure. Toutes les fonctions du plan ne sont pas automatiquement compatibles dans un seul outil.
Un foret étagé remplace-t-il un alésoir ?
Pas automatiquement. Un foret crée ou ébauche le trou. Si une cote finale exige une faible surépaisseur contrôlée, une géométrie de finition et une méthode de mesure spécifiques, une opération d’alésage ou un outil combiné foret-alésoir doit être étudié séparément.
Comment contrôler un foret à plusieurs diamètres ?
Le rapport de contrôle doit relier chaque diamètre, longueur axiale, angle, rayon et battement à la révision du plan. Sur la pièce, utilisez les références et moyens de mesure définis pour chaque caractéristique fonctionnelle.
Quelles données faut-il envoyer à HC ?
Joignez le plan 2D ou 3D avec révision, la matière et son état, les tolérances, l’état de surface, le pré-trou, la machine, le porte-outil, l’arrosage, le volume, le cycle actuel et la méthode de contrôle.
Faire étudier un foret étagé par HC
Transmettez le plan, la matière, la machine, le cycle actuel et le volume prévu. HC identifiera les fonctions combinables et les informations manquantes avant chiffrage.
Demander une étude et un devisProduits et guides associés
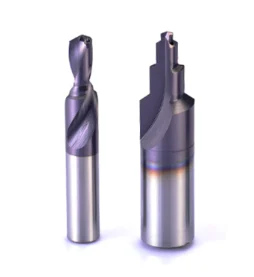
Visuels produit fournis pour cette page. La configuration publiée est illustrative ; la définition finale dépend du plan approuvé et des conditions machine.