
Fraises PCD sur mesure pour aluminium et composites
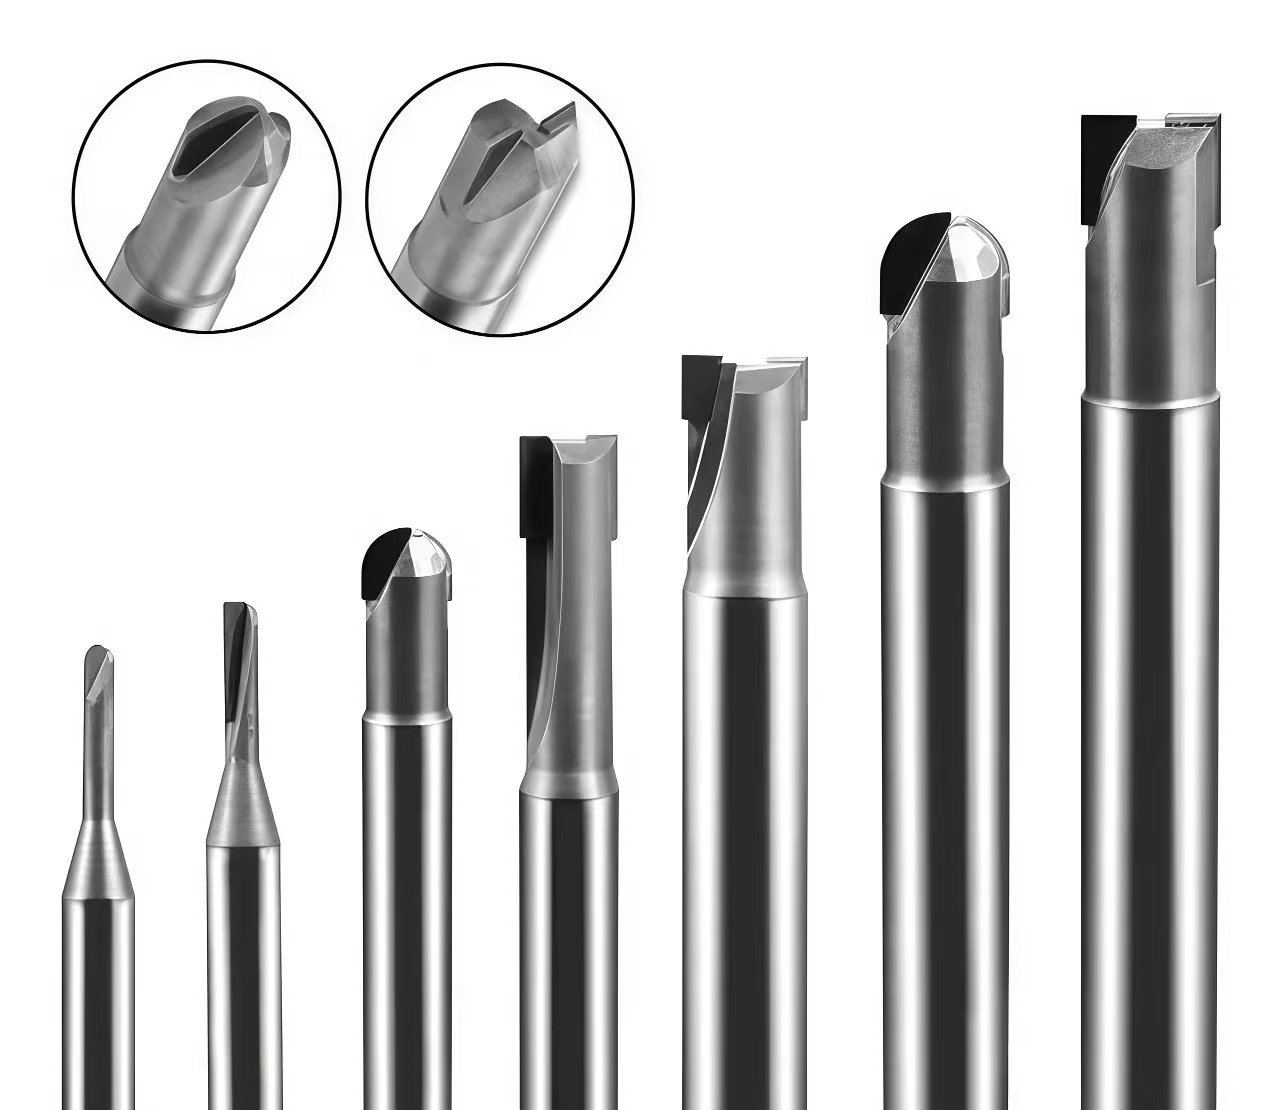
HC étudie des fraises à arêtes PCD pour le surfaçage, l’épaulement, le contournage, la rainure et les profils dans des matériaux non ferreux ou abrasifs compatibles. Le choix dépend de la matière exacte, de la surface à générer, des interruptions, du montage et de la méthode de contrôle.
Quand choisir une fraise PCD ?
Le PCD devient pertinent lorsque l’usure abrasive, la répétitivité de série ou l’état de surface demandé justifient une arête diamant. Il ne constitue pas une réponse universelle : la compatibilité chimique, les chocs, les interruptions et le coût du cycle complet doivent être vérifiés.
| Matière ou situation | PCD à étudier lorsque… | Point de vigilance |
|---|---|---|
| Aluminium corroyé ou moulé | La série, l’abrasion, la bavure ou la finition rendent l’usure du carbure pénalisante | Nuance, silicium, peau de fonderie, inclusions et interruptions |
| CFRP, GFRP et composites chargés | Les fibres ou charges abrasives accélèrent l’usure et la qualité de rive doit rester suivie | Empilage, orientation, délaminage, aspiration et support de pièce |
| Graphite et plastiques abrasifs | Le process exige une arête durable et une géométrie adaptée aux poussières | Aspiration, contamination de la machine et fragilité des détails |
| Cuivre, laiton et autres non-ferreux | La matière, la série et la surface rendent la solution économiquement cohérente | Adhésion, bavure, géométrie d’arête et lubrification |
| Aciers et matières ferreuses usuelles | Ne pas déduire la compatibilité depuis cette page. Le PCD n’est généralement pas la solution de référence pour l’usinage conventionnel des aciers ; une étude d’un autre matériau de coupe est nécessaire. | |
Associer l’opération à l’architecture de fraise
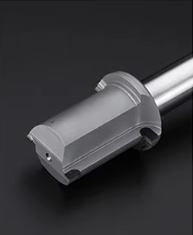
Le nombre d’arêtes n’est pas un classement de qualité. Il doit être relié à la largeur engagée, au volume de copeaux, à la puissance disponible, à la continuité de coupe et au faux-rond assemblé.
Surfaçage
Définir diamètre, largeur balayée, sens de passage, exigence de planéité ou de texture et répartition axiale des arêtes.
Épaulement et contournage
Vérifier la face et le diamètre actifs, l’angle, le rayon d’angle et les profondeurs qui doivent être générés.
Rainure et profils
Préciser largeur, profondeur, forme, sortie des copeaux et possibilité de réaffûtage sans modifier le profil fonctionnel.
Outil combiné
Intégrer plusieurs surfaces seulement si elles partagent une fenêtre compatible de vitesse, charge, arrosage, usure et contrôle.
Qualifier la matière avant de choisir l’arête PCD
« Aluminium », « composite » ou « plastique » ne suffit pas pour définir l’outil. Les charges, fibres, inclusions, états de surface et interruptions changent l’effort, l’abrasion, le risque d’écaillage et l’évacuation.
Limite : une arête PCD ne corrige pas un serrage instable, une collision, un faux-rond excessif ou une trajectoire qui surcharge localement l’outil.

Dimensions, portée et arrosage à confirmer
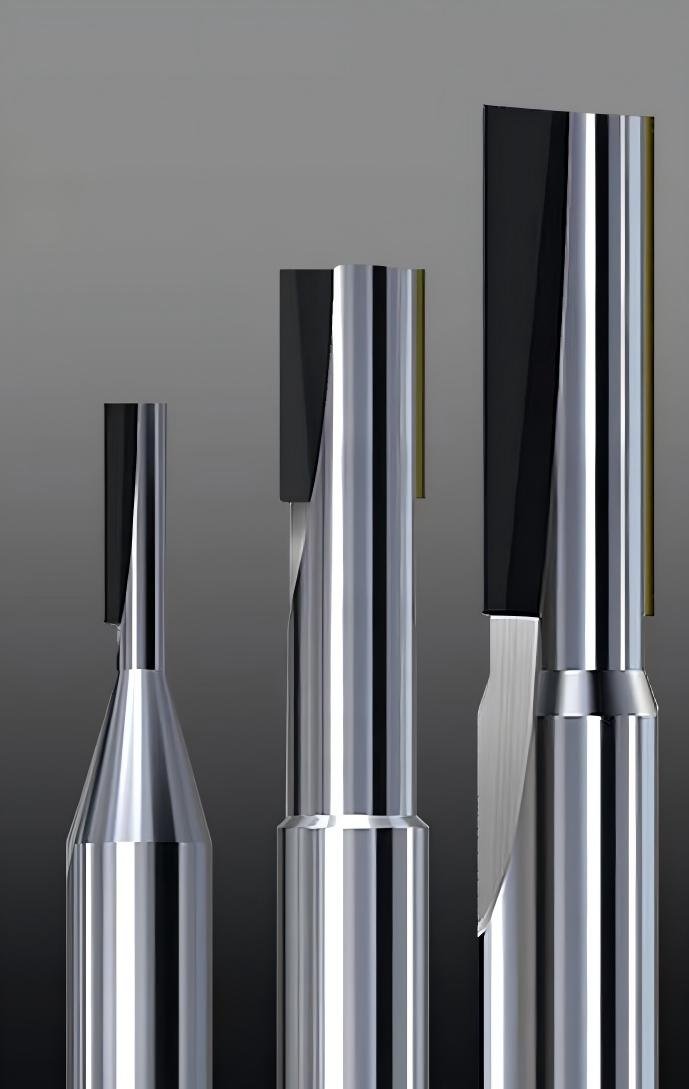
La géométrie finale doit être construite autour de la pièce et du montage disponible. Une longueur inutile augmente la flexion ; une arête trop courte ou un dégagement insuffisant crée un risque de frottement ou de collision.
Données à joindre au dossier
- Plan 2D ou modèle 3D avec révision et surfaces repérées
- Matière exacte, état, charges, fibres ou teneur en silicium si connue
- Machine, interface, porte-outil, dépassement et arrosage
- Surépaisseur, engagement, parcours et interruptions
- Tolérances, texture, bavure et méthode de contrôle
Contrôler le montage, l’usure et la retouche
La décision économique ne se limite pas au prix initial. Définissez comment l’outil sera mesuré, retiré, identifié et réévalué, puis comparez les pièces acceptées dans une fenêtre de production documentée.
Faux-rond assemblé
Mesurer au point convenu avec le porte-outil de production afin de vérifier que les arêtes participent à la coupe comme prévu.
Critère de retrait
Relier l’usure ou l’écaillage à une dimension, une bavure, une texture ou un autre critère observable sur la pièce.
Traçabilité
Identifier outil, révision, lot matière, montage, nombre de cycles ou pièces acceptées et événement de changement.
Retouche possible
Confirmer ce qui peut être repris sans sortir le profil, le diamètre ou la position des arêtes de la définition approuvée.
Contrôle après service
Comparer géométrie, arêtes et faux-rond selon la méthode définie avant de remettre l’outil en production.
Réapprovisionnement
Geler le plan, la révision et les critères de réception après validation afin d’éviter une dérive entre commandes.
Diagnostiquer les défauts avant de modifier l’outil
Localisez le défaut, son moment d’apparition et la zone de coupe concernée. Modifiez ensuite une variable utile à la fois afin de distinguer l’outil du montage, de la matière ou de la trajectoire.
Bavure qui augmente
Vérifier usure de l’arête, matière réelle, sens de sortie, support de pièce, engagement et faux-rond avant de conclure à une géométrie incorrecte.
État de surface irrégulier
Contrôler participation des arêtes, battement axial, vibration, reprise des copeaux et transitions de parcours.
Écaillage localisé
Rechercher choc à l’entrée, interruption, inclusion, collision, surcharge ponctuelle et défaut de serrage.
Échauffement ou adhésion
Confirmer matière, arête, lubrification, évacuation, engagement et vitesse effective dans la zone concernée.
Valider la fraise PCD sur la machine réelle
État initial
Documenter pièce, matière, outil, montage, faux-rond, programme, fluide et méthode de contrôle.
Critères
Définir dimensions, géométrie, texture, bavure, usure et limite d’arrêt avant l’essai.
Essai
Conserver la traçabilité et modifier une variable utile à la fois dans une fenêtre sûre.
Libération
Comparer les pièces acceptées, l’usure et le comportement du process avant de geler la révision.
Questions fréquentes sur les fraises PCD
Le PCD convient-il à tous les alliages d’aluminium ?
Non. La nuance, l’état, la teneur en silicium, la peau de fonderie, les inclusions, les interruptions et la surface demandée doivent être qualifiés avant de retenir la nuance et l’arête.
Peut-on utiliser une fraise PCD dans l’acier ?
Le PCD n’est généralement pas le matériau de coupe de référence pour l’usinage conventionnel des aciers. Il faut étudier la matière, la température et le mécanisme d’usure puis choisir un matériau de coupe compatible.
Plus d’arêtes signifie-t-il toujours plus de productivité ?
Non. Le nombre d’arêtes doit rester compatible avec l’espace copeaux, la largeur engagée, la puissance, le faux-rond, l’équilibre et l’arrosage. Une arête qui ne coupe pas correctement peut dégrader la surface.
Une fraise PCD peut-elle être retouchée ?
Cela dépend de la construction, de l’usure, du profil fonctionnel et de la réserve disponible. Les limites de retouche et la méthode de contrôle doivent être prévues dès la définition de l’outil.
Quelles informations envoyer pour une fraise PCD sur mesure ?
Joignez le plan ou modèle 3D, la matière exacte, les surfaces à usiner, les tolérances et états de surface, la machine, le porte-outil, l’arrosage ou aspiration, la stratégie, le volume et le problème actuel.
Faire étudier votre fraise PCD par HC
Envoyez la pièce et les conditions réelles. HC vérifie d’abord la compatibilité du PCD, puis l’architecture, la portée, les arêtes, l’arrosage et le plan de validation.
Demander une revue technique- Plan ou modèle 3D révisé
- Matière et état exacts
- Surfaces, tolérances et contrôle
- Machine, montage et parcours