
Forets pour trous profonds | Guidage, arrosage et rectitude
Un trou profond doit être préparé comme un processus complet : entrée, guidage, alimentation en fluide, évacuation des copeaux et contrôle de rectitude. Le diamètre seul ne suffit pas à choisir l’outil.
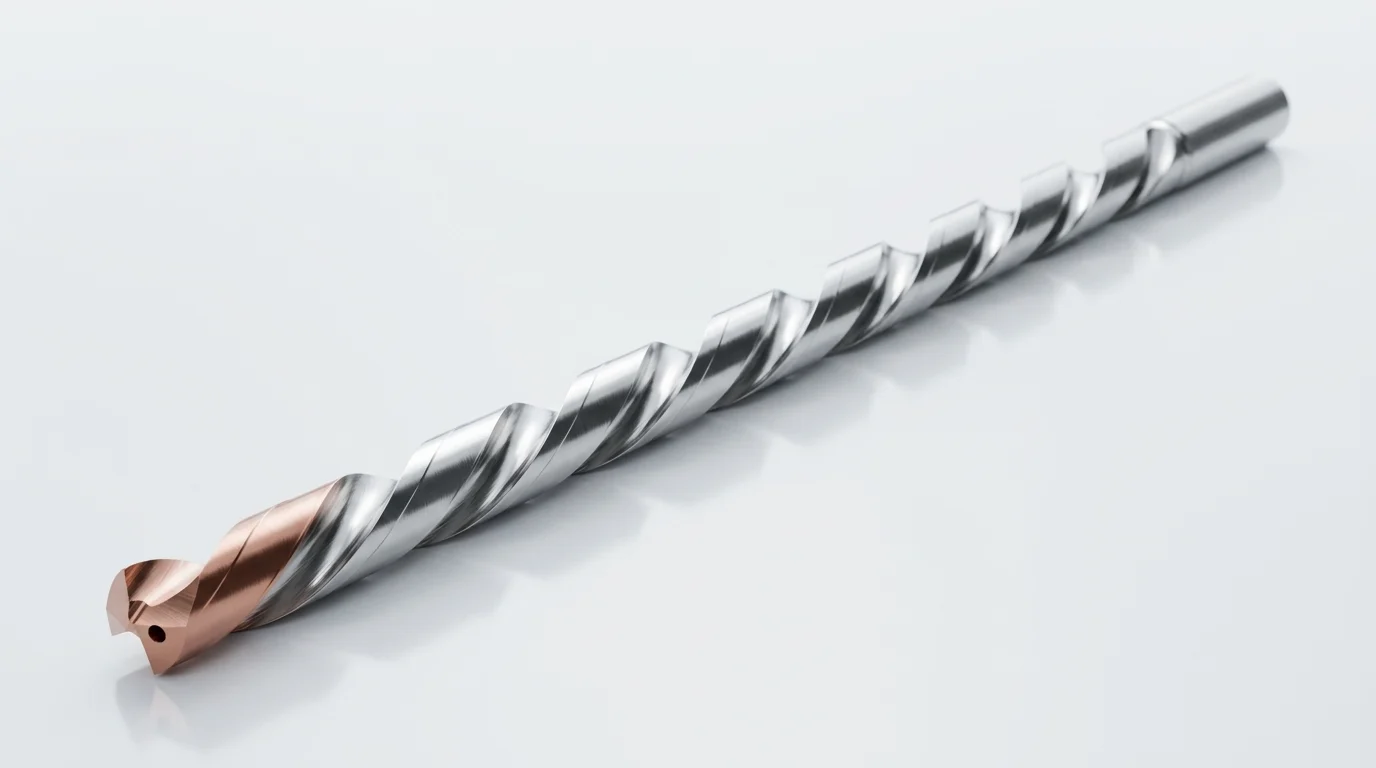
Stabiliser tout le trajet du foret
Lorsque le rapport L/D augmente, la rigidité diminue et le trajet des copeaux s’allonge. La stratégie doit conserver le guidage sans retenir les copeaux dans le trou.
- Préparer une entrée adaptée à la géométrie
- Maintenir un apport de fluide propre jusqu’à la pointe
- Contrôler rectitude, diamètre et état de surface sur la profondeur
Construire le processus de trou profond
Entrée et guidage
Décrire surface d’entrée, avant-trou, pilote ou douille utilisés.
Arrosage et filtration
Préciser pression, débit, filtration, raccords et passage dans le porte-outil.
Cycle et contrôle
Définir avance, éventuels débourrages, profondeur de mesure et critère de rectitude.
Conception orientée trou profond
Un foret profond doit conserver assez de rigidité pour rester guidé tout en réservant un passage continu au copeau et au fluide. La géométrie ne se choisit donc pas séparément : la pointe, l’âme, les goujures, les canaux internes, le substrat et le revêtement forment un seul système.
Longueur utile et porte-à-faux
La longueur doit couvrir le trou et la géométrie d’entrée sans ajouter un porte-à-faux inutile. Une réserve de longueur excessive réduit la rigidité et augmente la sensibilité au faux-rond.
Pointe, centrage et fragmentation
La pointe doit entrer de façon stable, répartir l’effort entre les lèvres et former un copeau compatible avec la section des goujures. Pour un grand L/D, elle travaille avec l’avant-trou plutôt qu’indépendamment.
Profil et état de surface des goujures
Le profil doit relier le volume de copeaux, leur forme et la profondeur parcourue. Une surface régulière limite les zones où les copeaux peuvent accrocher, se compacter ou être recoupés.
Âme et réserve de rigidité
Une âme plus résistante soutient le corps long, mais réduit l’espace disponible pour les copeaux. Le compromis dépend du diamètre, de la matière et du rapport L/D.
Canaux internes réguliers
Le diamètre, la continuité et la symétrie des canaux influencent le débit réellement disponible à la pointe. La pression affichée par la machine ne décrit pas, à elle seule, le refroidissement obtenu.
Substrat, arête et revêtement
Le substrat doit équilibrer résistance à l’usure et ténacité. La préparation d’arête et le revêtement doivent rester compatibles avec la matière, la chaleur, le fluide et les interruptions éventuelles.
Informations à relier au choix de l’outil
| Critère | Données à transmettre | Influence sur la sélection |
|---|---|---|
| Géométrie | Diamètre, profondeur, rectitude, sortie | Détermine L/D, guidage et contrôle |
| Matière | Nuance, dureté, copeau attendu | Influence arête, goujure et conditions |
| Arrosage | Pression, débit, filtration, fluide | Conditionne refroidissement et remontée des copeaux |
| Montage | Broche, porte-outil, faux-rond, accès | Fixe stabilité, raccordement et longueur disponible |
Quelles dimensions confirmer avant la sélection ?
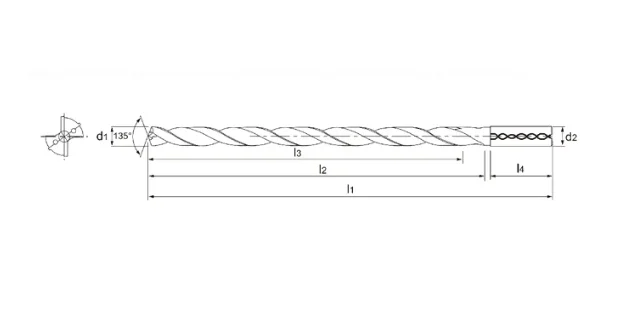
Le diamètre seul ne suffit pas pour définir un foret profond. La profondeur utile, l’entrée du trou, la longueur de serrage et la place disponible autour de la pièce déterminent la longueur réellement nécessaire.
- d1 et d2 : confirmer le diamètre de coupe et le diamètre de queue attendus.
- l1 à l4 : préciser la profondeur du trou, la longueur utile et les contraintes d’encombrement plutôt que de reprendre une cote générique.
- Entrée et sortie : signaler une face inclinée, un trou débouchant, une intersection ou un fond particulier.
- Montage et arrosage : indiquer le porte-outil, le porte-à-faux disponible et l’alimentation interne en fluide.
Comportement matière et trou profond
Aciers
Relier dureté, copeau et chaleur à la longueur de trajet.
Inox
Surveiller écrouissage, copeaux longs et maintien du fluide à la pointe.
Fontes
Prévoir abrasion, particules et stratégie de filtration/nettoyage.
Aluminium
Contrôler volume de copeaux, collage et obstruction sur toute la profondeur.
Longueurs de goujure indicatives — pas profondeurs de trou garanties
Le tableau transmis distingue la longueur de goujure envisageable selon le diamètre du foret et deux groupes de matières. Il sert à cadrer une demande, mais ne remplace pas la vérification de la référence, de la longueur utile, de l’avant-trou, de l’arrosage et de la capacité machine.
| Plage de diamètre D | Alliages d’aluminium, fonte grise ou fonte à graphite sphéroïdal | Autres pièces moulées, pièces en acier ou matières difficiles à usiner |
|---|---|---|
| D ≤ 2 mm | Jusqu’à 10×D | Jusqu’à 10×D |
| 2 < D < 3 mm | Longueur de goujure ≤ 35 mm | Longueur de goujure ≤ 35 mm |
| 3 ≤ D ≤ 4 mm | Longueur de goujure ≤ 80 mm | Longueur de goujure ≤ 66 mm |
| 4 < D < 5 mm | Longueur de goujure ≤ 200 mm | Longueur de goujure ≤ 69 mm |
| 5 ≤ D < 6 mm | Longueur de goujure ≤ 260 mm | Longueur de goujure ≤ 126 mm |
| 6 ≤ D < 7 mm | Longueur de goujure ≤ 260 mm | Longueur de goujure ≤ 143 mm |
| D ≥ 7 mm | Longueur de goujure ≤ 260 mm | Longueur de goujure ≤ 215 mm |
Lecture correcte : la longueur de goujure indiquée n’est pas automatiquement la profondeur de trou utilisable. Il faut retrancher ou ajouter les marges liées à la pointe, à l’entrée, à la sortie et au dégagement, puis confirmer la matière exacte, le diamètre, la série et l’alimentation en fluide.
Cinq applications documentées de perçage profond
Les cinq exemples ci-dessous montrent que le rapport L/D ne permet pas, à lui seul, de choisir le cycle ni d’anticiper la durée de vie. Des diamètres voisins ont été usinés avec des avances, des orientations de machine et des unités de durée de vie différentes. Les conditions doivent rester attachées à la matière, au montage et au système d’arrosage documentés.
| Application | Matière | Trou | L/D calculé | Machine | Arrosage indiqué | Conditions documentées | Résultat documenté |
|---|---|---|---|---|---|---|---|
| Corps d’injecteur haute pression | Acier 1215 | Ø 6,105 × 92 mm | 15,1×D | Centre horizontal | Interne + externe | 2 000 tr/min 80 mm/min fn = 0,040 mm/tr | 1 000 pièces |
| Corps de pompe d’injection | Alliage d’aluminium | Ø 4,3 × 93,5 mm | 21,7×D | Centre vertical | Interne + externe | 2 000 tr/min 120 mm/min fn = 0,060 mm/tr | 800 m de longueur cumulée annoncée |
| Bloc-cylindres diesel | Fonte HT280 | Ø 6 × 185,4 mm | 30,9×D | Centre horizontal | Interne + externe | 3 200 tr/min 384 mm/min fn = 0,120 mm/tr | 400 pièces |
| Carter de transmission | Fonte nodulaire QT600-7 | Ø 6,05 × 109 mm | 18,0×D | Centre vertical | Interne + externe | 2 200 tr/min 120 mm/min Débourrage « Q2 » — code, unité et commande du dossier à confirmer fn ≈ 0,055 mm/tr | 120 m de longueur cumulée annoncée |
| Pince chirurgicale | Acier inoxydable médical, nuance non indiquée | Ø 2,1 × 30 mm | 14,3×D | Centre vertical spécial | Émulsion par canaux internes | 2 000 tr/min 100 mm/min fn = 0,050 mm/tr | 7 heures de fonctionnement annoncé |
Limite de transposition : ces valeurs reprennent les conditions consignées dans le dossier technique fourni. La pression, le débit, la filtration, la géométrie exacte du foret, le revêtement, la tolérance du trou, le nombre de trous par pièce et la méthode de contrôle ne sont pas tous indiqués. Elles ne constituent donc ni des paramètres de départ universels ni une garantie de durée de vie pour une autre application.
| Application | Résultat tel que consigné | Définition encore nécessaire avant comparaison |
|---|---|---|
| Corps d’injecteur | 1 000 pièces | Nombre d’outils, trous par pièce, critère de changement et conformité mesurée. |
| Corps de pompe | 800 m cumulés annoncés | Mesure par outil ou par lot, nombre de trous, arrêt et état final de l’arête. |
| Bloc-cylindres | 400 pièces | Nombre d’outils, trous par pièce, tolérance et méthode de contrôle. |
| Carter QT600-7 | 120 m cumulés annoncés | Définition du cycle « Q2 », commande CN, unité et critère d’arrêt. |
| Pince chirurgicale | 7 heures annoncées | Temps de coupe ou temps machine, nombre d’outils, pièces acceptées et arrêt. |
Relation avec la plage de capacité : ces cas ne prouvent pas que toutes les longueurs de goujure, matières et diamètres du tableau appartiennent à une même série ou utilisent une géométrie identique. La référence d’outil doit être reliée au dossier avant transposition.
Le rapport L/D ne choisit pas le cycle à lui seul
Un débourrage Q2 est mentionné pour le carter QT600-7 à 18×D, alors que les autres applications n’indiquent pas le même cycle. La fragmentation, le trajet du copeau et l’alimentation en fluide doivent être examinés avant de programmer un G83.
Une même famille de diamètre ne donne pas la même avance
Les exemples proches de Ø 6 mm utilisent des avances par tour différentes. La matière, le L/D, le foret, la machine et la stabilité empêchent de transformer une valeur isolée en tableau générique.
L’unité de durée de vie doit être définie
Pièces, mètres cumulés et heures ne sont pas directement comparables. Pour calculer le coût par trou conforme, il faut aussi connaître le nombre de trous par pièce, les changements, les reprises et les rebuts.
La mention « interne + externe » reste incomplète
Pour reproduire un essai, il faut compléter la pression et le débit à l’outil, le fluide, la concentration, la filtration, l’orientation des buses et l’état du circuit interne.
Comparer votre trou aux applications documentées
Décrivez la matière, le diamètre, la profondeur, la machine, l’arrosage, le cycle actuel et le défaut rencontré. HC identifiera les données encore nécessaires avant une sélection.
Ce qu’il faut confirmer avant de reprendre une condition de coupe
- Nuance exacte, dureté et état métallurgique
- Diamètre, profondeur, entrée, sortie et intersections
- Tolérance de diamètre, rectitude et état de surface
- Référence, géométrie, substrat et revêtement du foret
- Diamètre, profondeur et angle de l’avant-trou
- Faux-rond mesuré avec le foret monté
- Orientation de la broche et rigidité du bridage
- Pression et débit mesurés au porte-outil
- Fluide, concentration, filtration et température
- Cycle CNC, retraits et mode de sortie du foret
- Forme, couleur et continuité d’évacuation des copeaux
- Unité de durée de vie et critère de changement
Conditions à décrire
Trou borgne profond
Préciser fond, profondeur utile, volume résiduel et nettoyage.
Trou débouchant
Décrire sortie, bavure, accessibilité et risque de variation d’effort.
Trou croisé
Fournir la position de l’intersection et les exigences de bavure interne.
Questions fréquentes
Quand parle-t-on de trou profond ?
La difficulté augmente avec le rapport profondeur/diamètre et les conditions d’évacuation, pas avec une valeur unique isolée.
Faut-il un avant-trou ?
Cela dépend de la géométrie, de l’entrée, du rapport L/D et de la stratégie recommandée.
Quelle pression d’arrosage utiliser ?
Elle doit être définie avec le diamètre, la profondeur, le fluide, les canaux et la machine.
Les débourrages sont-ils nécessaires ?
Le cycle dépend de la formation des copeaux et de l’efficacité de leur remontée ; il doit être testé.
Comment contrôler la rectitude ?
Indiquez la méthode, la profondeur de mesure, les références de la pièce et la tolérance.
Quelles données joindre ?
Plan de coupe, matière, diamètre, profondeur, rectitude, machine, serrage, pression, débit et quantité.
Définir un processus de trou profond
Décrivez la coupe du trou, la matière, le diamètre, la profondeur, la rectitude, la machine, le serrage, l’arrosage et le cycle actuel.
Demander une étude et un devisPages associées
Données du département d’ingénierie HC, à titre de référence.