
Perçage CNC · Longueur utile · Décision atelier
Foret 3×D, 5×D ou 8×D : choisir la longueur
Choisissez la série la plus courte qui couvre la course réelle de la pointe, en ajoutant la hauteur de pointe et la marge de fond, puis en vérifiant ce qui reste disponible après serrage de la queue. Un 8×D n’est pas une version « plus sûre » d’un 3×D : une longueur non fonctionnelle réduit la rigidité et allonge le trajet des copeaux.
Ce guide transforme la méthode en quatre étapes en fiche de sélection (pointe + limites de serrage). Les cotes exactes restent celles de la référence ; les séries HC.0515 / HC.0115 illustrent L1/L2/L3, mais la hauteur de pointe publiée peut être Unknown si le dessin ne la sépare pas.
Sans plan (diamètre, fond, entrée), sans montage (porte-outil, sortie, faux-rond) et sans mode d’arrosage, seule une liste de données à réunir peut être proposée.
Voir le guide Percage HCQuelle profondeur utile faut-il réellement atteindre ?
Les notations 3×D, 5×D et 8×D classent des familles de longueur. Elles ne remplacent pas la course que la pointe doit parcourir depuis la surface d’entrée. Pour un trou borgne, distinguez au minimum :
- Profondeur cylindrique utile (partie au diamètre nominal).
- Hauteur de pointe — approximation géométrique
h ≈ (D / 2) ÷ tan(θ / 2)pour une pointe symétrique d’angle inclus θ, ou cote du dessin / modèle CAO lorsqu’elle existe. - Marge de fond (paroi résiduelle, collision, fond non fonctionnel).
Puis : Rapport L/D = profondeur totale réellement percée L ÷ diamètre nominal D, avec les mêmes unités et la même origine de L.
Unknown / [NEEDS VERIFICATION] : sur les fiches séries HC.0515.03/05 et HC.0115.03/05/08 consultées pour cette mise à jour, L1 = longueur totale, L2 = longueur de queue, L3 = longueur de goujure sont publiés ; une hauteur de pointe séparée n’est pas toujours publiée. Ne pas inventer h : marquer Unknown et confirmer sur le plan coté de la référence.
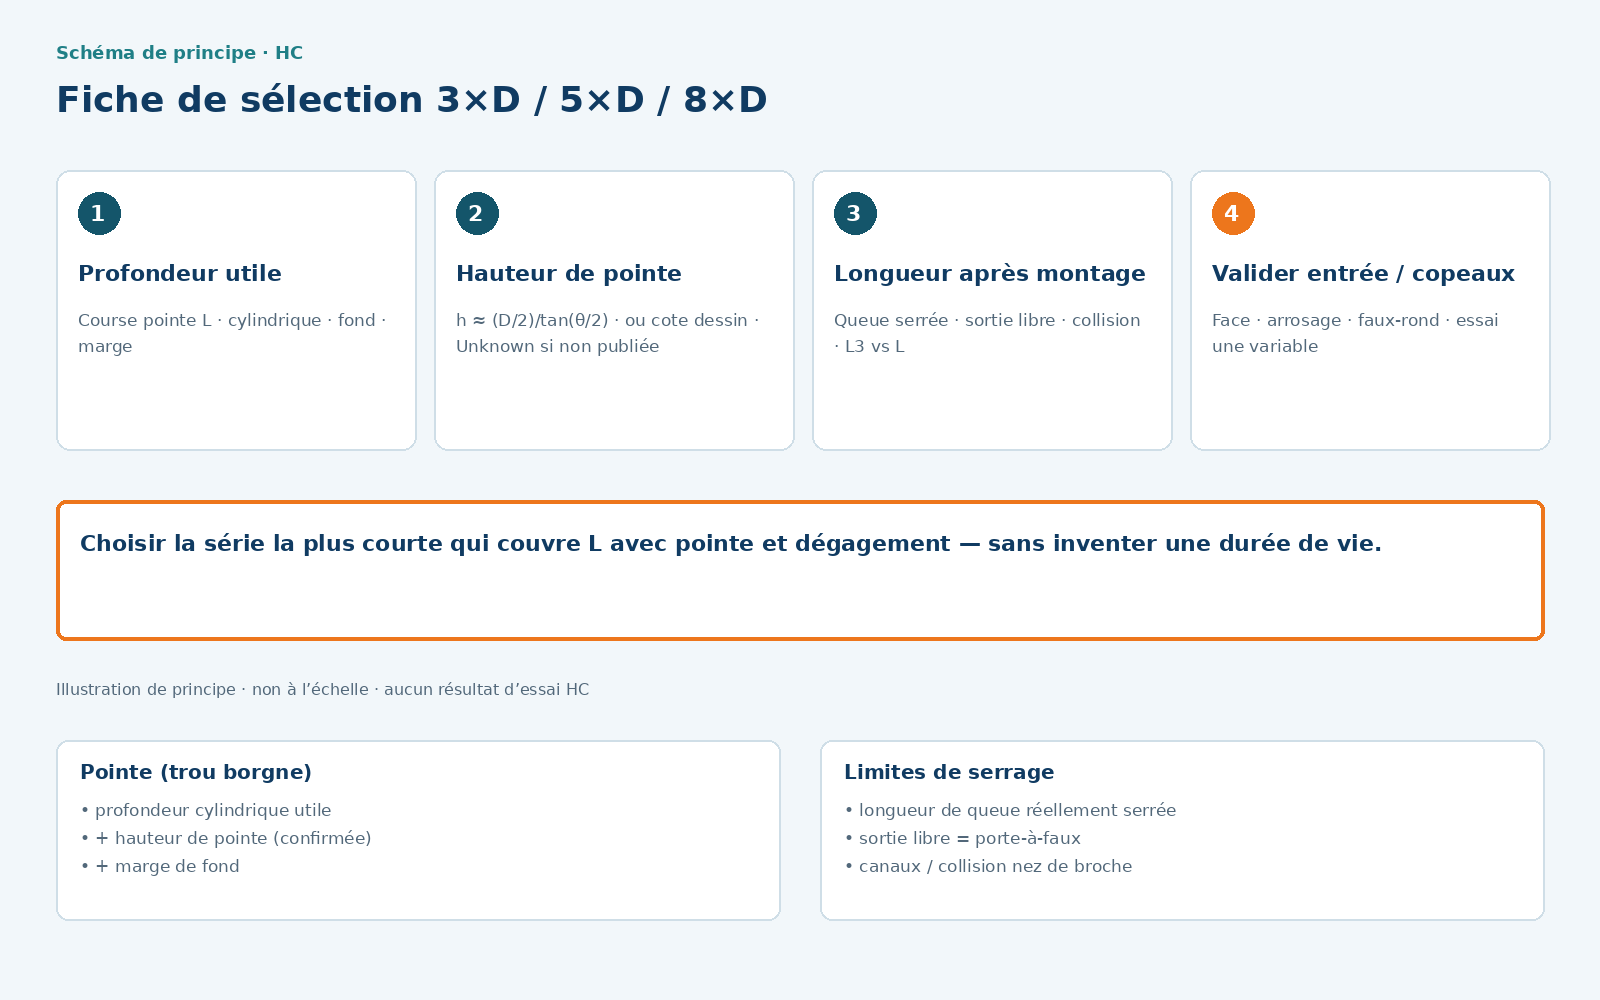
Ordre utile
- Calculer L (pointe incluse).
- Présélectionner la série la plus courte.
- Vérifier L3 / L1 / queue sur la référence.
- Valider montage et évacuation.
Que signifient 3×D, 5×D et 8×D pour la référence ?
La désignation commerciale oriente la présélection ; la longueur utile publiée, la goujure et le dégagement décident. Le tableau ci-dessous est une logique de départ, pas un catalogue de performances [1][4].
| Situation | Série à étudier | Pourquoi | Vérification |
|---|---|---|---|
| L/D ≤ ~3 | 3×D | Porte-à-faux réduit | Pointe + sortie |
| ~3 < L/D ≤ ~5 | 5×D | Portée sans 8×D inutile | L3 réel, copeaux, fluide |
| ~5 < L/D ≤ ~8 | 8×D | Profondeur plus importante | Faux-rond, arrosage, filtration |
| L/D > 8 | Hors série courte | Processus trou profond | Pilote / procédure fabricant |
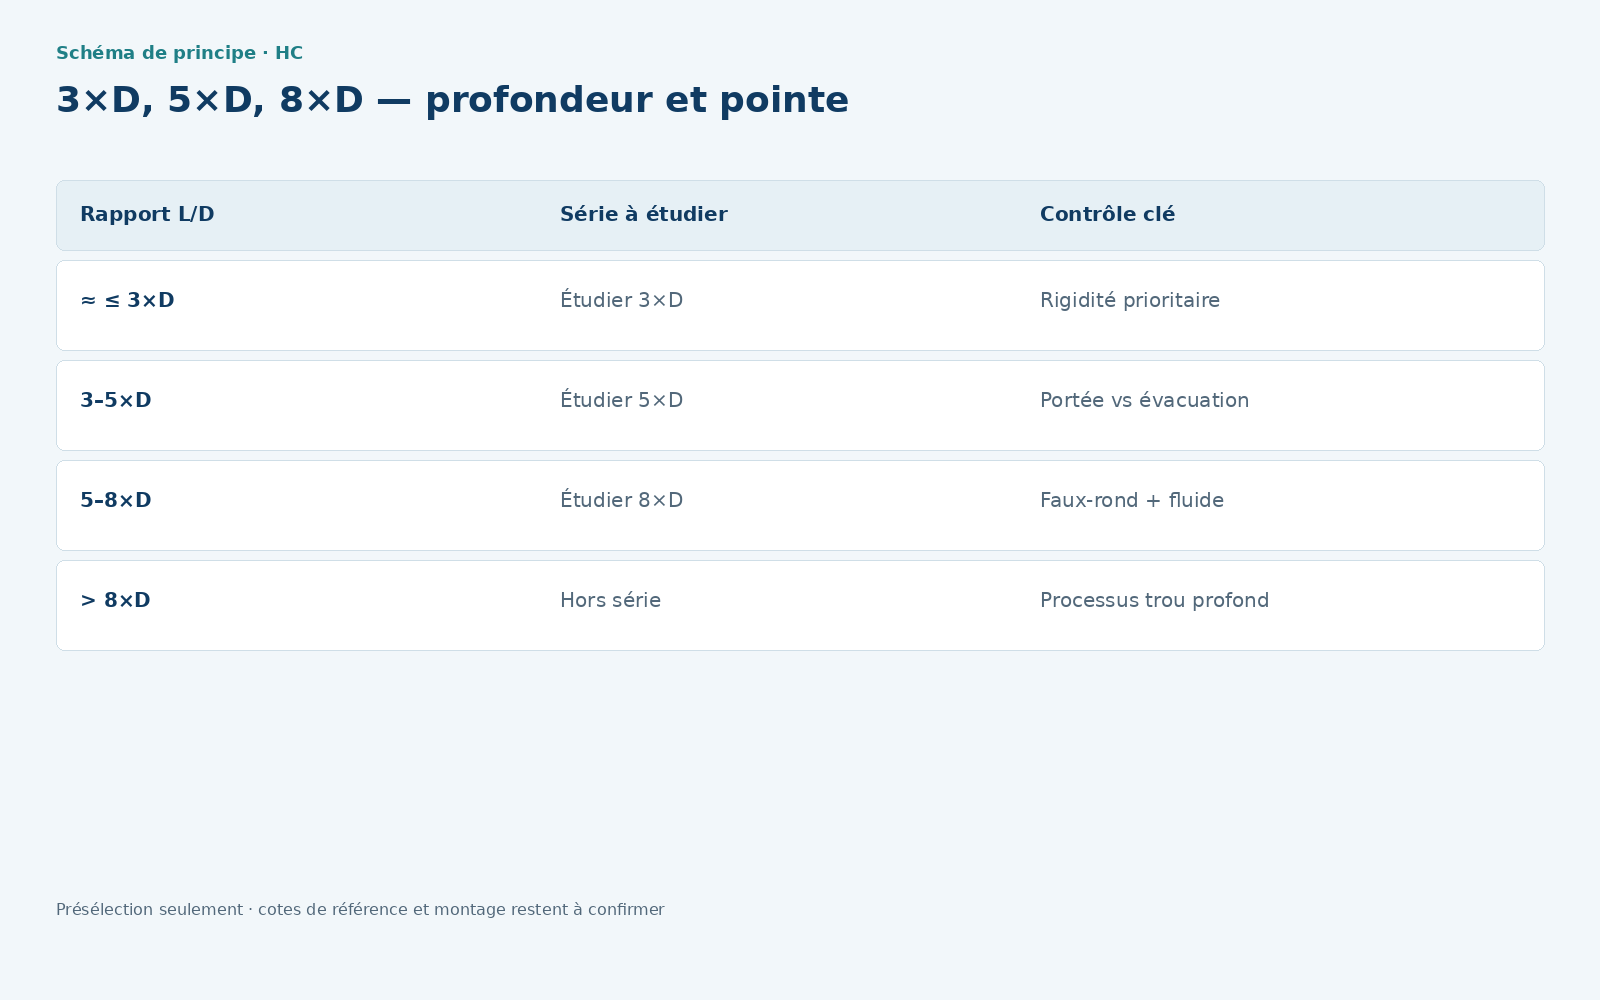
Les paramètres de coupe ne sont pas transférables automatiquement d’un 3×D vers un 8×D : certains fabricants publient des conditions différentes selon la longueur [3]. Partir de la fiche de la référence exacte.
Pour replacer la famille produit : forets carbure standard.
Quelle longueur reste disponible après montage ?
Le porte-à-faux réel compte plus que l’étiquette. Mesurez la distance entre la face du porte-outil et la zone de coupe engagée. Vérifiez que la queue est serrée sur une longueur suffisante et que les sorties d’arrosage ne sont pas masquées.
| Limite de serrage / encombrement | Question à documenter | Effet si ignorée |
|---|---|---|
| Longueur de queue réellement serrée | L2 disponible vs capacité pince / mandrin | Glissement, faux-rond, longueur de jauge instable |
| Sortie libre | Face porte-outil → lèvres | Rigidité perdue alors que la série paraît « courte » |
| Collision nez / montage | L1 + porte-outil vs brides / parois | 8×D inutilisable malgré L/D OK |
| Canaux d’arrosage | Passage porte-outil + filtration | Fluide affiché ≠ fluide à la pointe |
Le guide contrôler débit et pression à l’outil détaille le circuit ; ici, l’enjeu est l’impact sur le choix de longueur.
Comment valider entrée, sortie et évacuation ?
Une face inclinée, une sortie oblique ou un trou croisé transforme la coupe. Une série plus courte aide la rigidité, mais ne remplace pas la géométrie et la stratégie [1][2].
- Définir la qualité demandée (diamètre, position, bavure, préparation taraudage/alésage).
- Contrôler faux-rond outil monté, pas seulement porte-outil vide.
- Observer copeaux, charge et plusieurs trous — pas un seul résultat favorable.
- Une casse n’implique pas automatiquement une mauvaise série : voir diagnostiquer casse / copeaux bloqués.
Fiche de sélection (pointe + serrage)
Remplissez cette fiche avant d’acheter ou de changer de série. Les cases Unknown restent Unknown — ne les remplacez pas par 0.
| Champ | Valeur / unité | Source | Statut |
|---|---|---|---|
| D nominal | … mm | Plan | obligatoire |
| Profondeur cylindrique utile | … mm | Plan | obligatoire |
| Hauteur de pointe h | … mm | Dessin / formule / CAO | F / Unknown |
| Marge de fond | … mm | Plan / sécurité | à noter |
| Course L totale | … mm → L/D | Calcul | obligatoire |
| Série présélectionnée | 3 / 5 / 8×D | Tableau ci-dessus | provisoire |
| L3 / L1 / L2 référence | … mm | Fiche série | confirmer |
| Queue serrée / sortie libre | … mm | Mesure montage | obligatoire |
| Arrosage | interne / externe | Machine + outil | obligatoire |
| Décision | référence / essai / stop | Atelier | daté |
Exemple illustratif
Exemple illustratif (non un essai HC) : trou borgne Ø8 mm, profondeur cylindrique 30 mm. Si la géométrie ajoute ≈1,1 mm de pointe, L≈31,1 mm → ≈3,89×D. Une présélection 3×D basée sur 30÷8 sous-estime déjà le trajet ; étudier 5×D, puis confirmer L3, marge de fond et serrage. Aucune durée de vie ni % n’est associé à cet exemple.
Données à préparer
- Plan : diamètre, fond, entrée/sortie, tolérances, fonction du trou.
- Matière / état ; machine, porte-outil, faux-rond, arrosage.
- Cotes L1/L2/L3 de la référence envisagée ; hauteur de pointe si publiée.
- Mesure de sortie libre et longueur de queue serrée.
Faire vérifier avec HC
Action principale : remplir la fiche de sélection ci-dessus. Ensuite : contrôler débit et pression à l’outil. Série : voir les produits adaptés.
Vérifier la longueur utile de mon foret
Lorsque le plan, L/D, le montage et l’arrosage sont prêts — pas avant d’avoir lu la fiche.
Questions fréquentes
Un foret 5×D peut-il percer un trou de 3×D ?
Il peut atteindre cette profondeur si ses cotes sont compatibles, mais ce n’est pas le choix prioritaire. Une 3×D offre généralement moins de porte-à-faux.
La profondeur 5×D inclut-elle la pointe ?
La désignation commerciale ne remplace pas le tableau dimensionnel. Pour un trou borgne, séparez profondeur cylindrique et course totale de la pointe.
Un 8×D exige-t-il toujours un pilote ?
Non. Suivez la procédure de la référence et contrôlez la face d’entrée, le centrage et l’arrosage.
Faut-il toujours l’arrosage interne à 5×D ou 8×D ?
Cela dépend de la référence, de la matière et de l’évacuation. Confirmez débit, pression, filtration et étanchéité du circuit.
Peut-on copier Vc/fn de 3×D vers 8×D ?
Ne le supposez pas. Utilisez les conditions de la référence exacte, puis validez charge, copeaux et qualité du trou.
Sources et contenus associés
- FAQs perçage / arrosage externe (Seco Tools, FR)
- Réussir le perçage dans différentes matières (Sandvik Coromant)
- Catalogue DRA MagicDrill — recommandations selon profondeur (Kyocera)
- Forets carbure monobloc — familles et profondeurs (Kennametal, FR)
- Connaissance perçage (Sandvik Coromant, FR)
Aucun prix HC, aucune durée de vie inventée. Associés : Percage · Forets standard · Arrosage interne · Casse / copeaux · Angle de pointe.