
Forets pour le perçage CNC : choisir selon votre pièce
Choisissez la famille de foret à partir de la matière réelle, du trou coté, de la machine et du circuit d’arrosage. Une série n’est retenue qu’après vérification de ses dimensions, de ses limites d’application et du plan de validation.
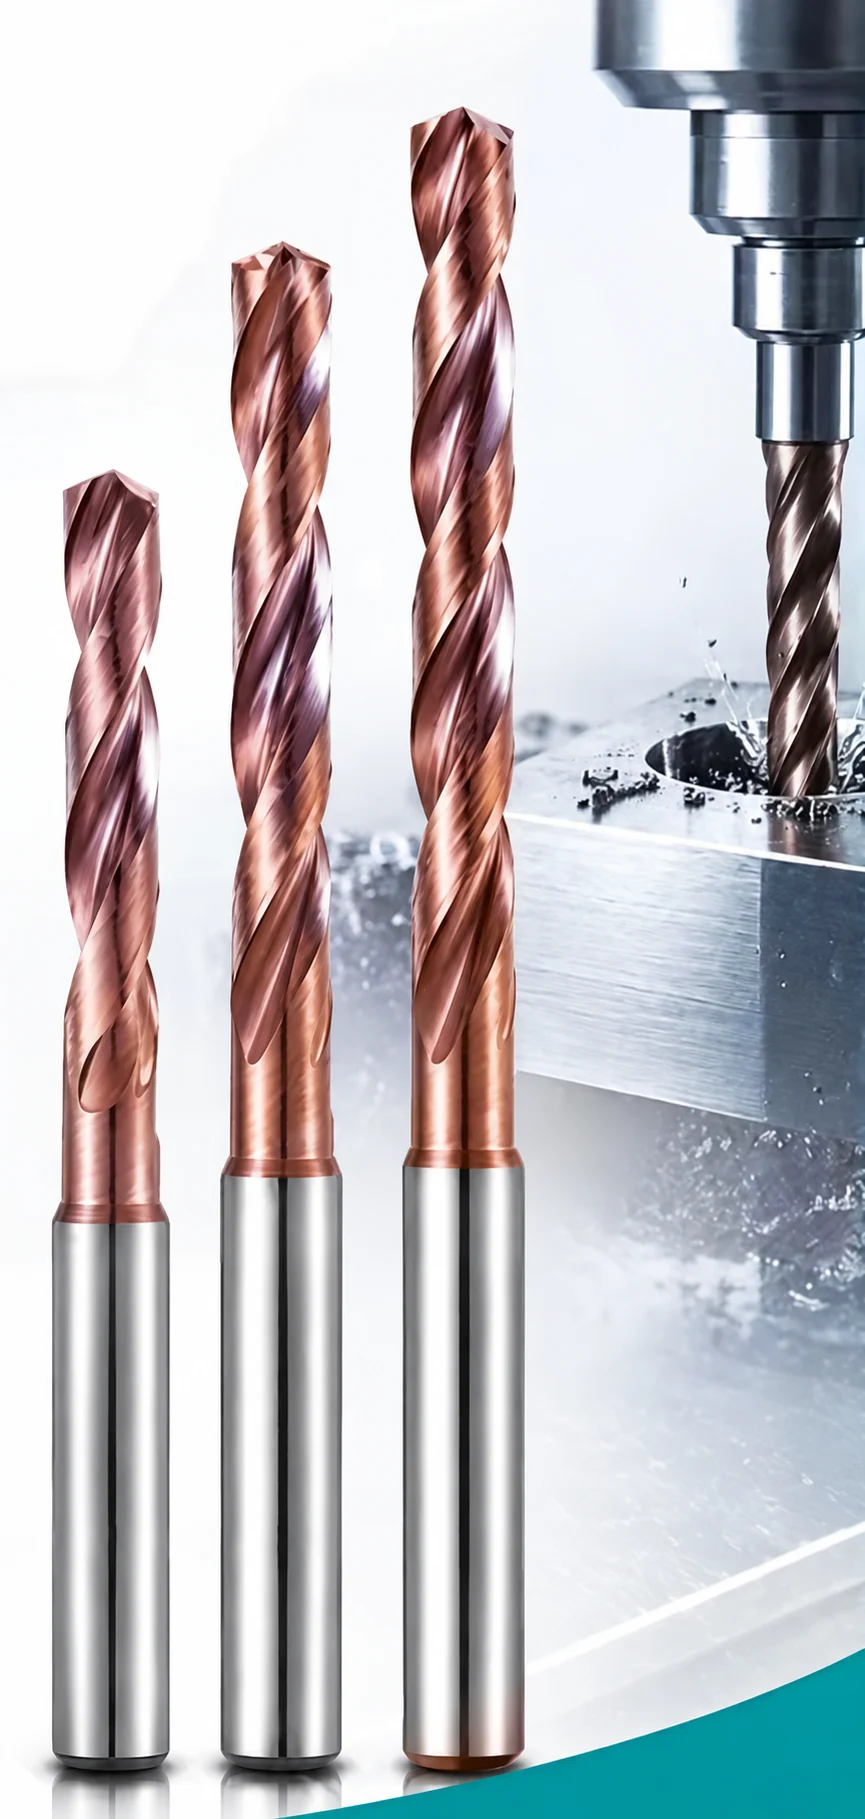
Matière et état métallurgique
La désignation « acier », « inox » ou « aluminium » ne suffit pas. Nuance, état, dureté, peau de fonderie, silicium, inclusions, revêtement de pièce ou empilage peuvent changer l’arête, le revêtement et la famille à étudier.
Nuance, dureté et surface d’entrée
- Distinguer aluminium corroyé, moulé et alliage chargé en silicium.
- Identifier la nuance d’acier ou d’inox et son état de traitement.
- Signaler peau brute, interruption, trou croisé ou empilage de matériaux.
- Ne pas orienter le PCD vers un acier ou un inox conventionnel sans revue d’application.
Informations matière à joindre
- Désignation normalisée ou fiche matière du lot.
- État métallurgique et dureté mesurée si disponibles.
- Photo de la face d’entrée et du brut.
- Présence de peau, revêtement, vide, inclusion ou changement de matière.
Diamètre, profondeur et fond du trou
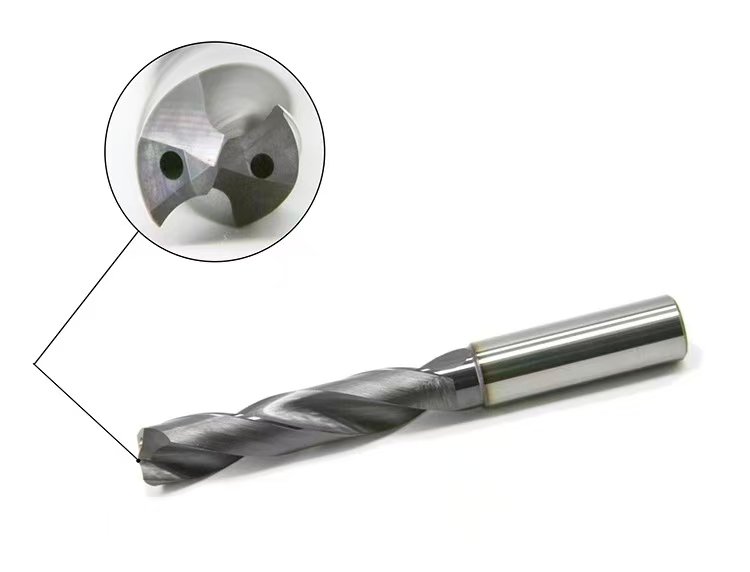
Le diamètre nominal ne définit pas seul l’outil. Profondeur mesurée depuis la face d’entrée, fond plat ou conique, sortie libre, intersections, tolérance, position et état de surface déterminent la route de perçage et la finition éventuelle.
Géométrie, accès et fonction du trou
- Mesurer la profondeur utile et la profondeur totale avec la forme de pointe.
- Distinguer trou borgne, débouchant, croisé, incliné ou interrompu.
- Vérifier l’accès avant la face et le dégagement en sortie.
- Prévoir alésage ou alésoir si le foret seul ne peut satisfaire la géométrie finie.
Cotes et exigences à joindre
- Plan coté avec références fonctionnelles et indice.
- Diamètre, profondeur, forme du fond et chanfrein d’entrée.
- Tolérance, position, état de surface et méthode de contrôle.
- Avant-trou existant, surépaisseur ou défaut actuel s’il s’agit d’une reprise.
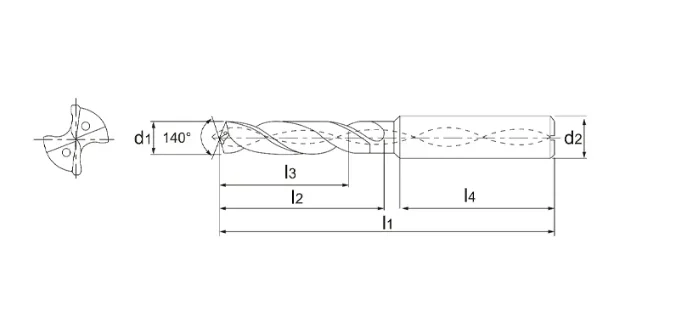
Limite : l’étiquette 3×D, 5×D ou 8×D n’est pas une profondeur utile universelle. Vérifiez L1, L2, L3, D1 et D2 dans le tableau dimensionnel de la série avant de confirmer le montage.
Monobloc, PCD ou plaquettes
La bonne famille est celle qui répond au matériau, au diamètre, à la profondeur, au volume et à l’organisation de maintenance. Aucune architecture n’est automatiquement supérieure dans toutes les conditions.
| Famille | Quand l’étudier | Quand elle n’est pas la première option | Vérification suivante |
|---|---|---|---|
| Foret monobloc carbure | Trous exigeant une géométrie compacte, une bonne rigidité et une série dimensionnelle compatible avec la pièce. | Lorsque le diamètre, la longueur, l’accès, la maintenance ou la géométrie sortent de la série vérifiée. | Choisir la série matière/profondeur, puis contrôler dimensions, queue, arrosage et porte-à-faux. |
| Foret PCD sur mesure | Aluminium et matières non ferreuses ou abrasives compatibles, pour un volume et une pièce qui justifient une étude dédiée. | Acier ou inox conventionnel, matière inconnue, coupe très interrompue non validée ou projet sans données de pièce. | Faire examiner matière, silicium/abrasivité, interruptions, géométrie, quantité et critère d’usure. |
| Foret à plaquettes indexables | Diamètres et conditions compatibles avec un corps remplaçable, la puissance machine, l’interface et le dégagement des copeaux. | Très petit diamètre, manque de rigidité, accès insuffisant ou trou dont la finition demandée exige une opération complémentaire. | Associer corps, plaquettes centrale/périphérique, attachement, puissance et contrôle du trou obtenu. |

Forets monoblocs carbure
Séries standard, matière, micro et trous profonds, avec tableaux de dimensions à consulter.
Comparer les séries monoblocs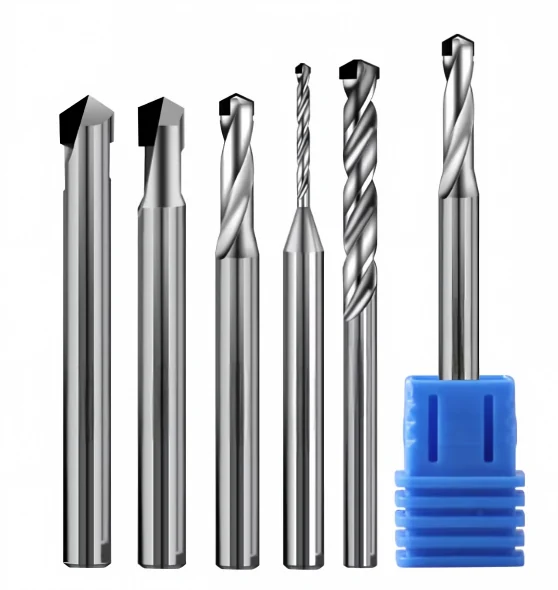
Forets PCD
Solutions sur mesure pour matières compatibles, sans promesse de performance hors dossier validé.
Étudier les forets PCD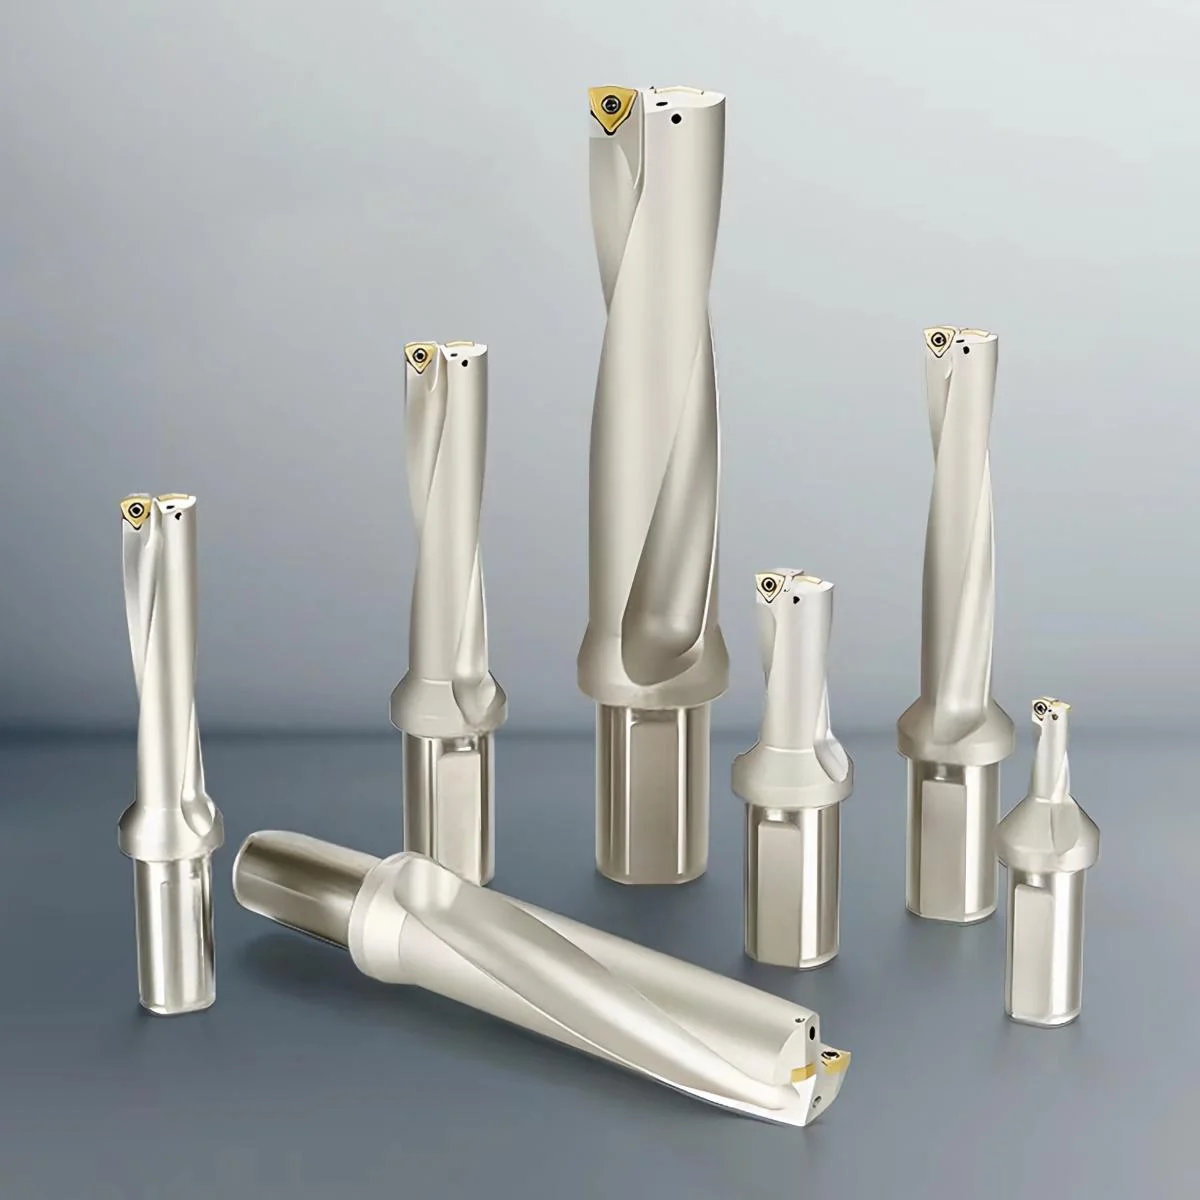
Forets à plaquettes
Corps et plaquettes à configurer avec diamètre, profondeur, machine et organisation de remplacement.
Voir les forets U indexablesArrosage et machine
Le foret, le porte-outil, la broche, la pièce et le fluide forment un système. Un canal interne n’est utile que si l’interface transmet correctement le fluide et si copeaux et retour disposent d’un chemin réel.
Circuit, rigidité et enveloppe
- Comparer arrosage externe et interne selon profondeur, trou borgne/débouchant et forme des copeaux.
- Vérifier broche, attachement, porte-outil, porte-à-faux et faux-rond assemblé.
- Contrôler collision, entrée inclinée, maintien de pièce et évacuation en sortie.
- Ne pas appliquer une pression, un débit ou une vitesse générique à toutes les références.
Données machine à fournir
- Modèle de machine, broche, attachement et limite de vitesse disponible.
- Porte-outil, serrage de queue et porte-à-faux prévu.
- Arrosage externe/interne, fluide, filtration et valeur mesurée si connue.
- Programme actuel, stratégie d’entrée, cycle de débourrage et symptômes observés.

Guides de choix et essais
La sélection devient exploitable lorsqu’elle est reliée à une fiche de série, un montage défini, un essai contrôlé et une mesure du trou. Une photographie seule ne valide ni la référence ni le résultat.
Comparer les fiches
Vérifier dimensions, construction, mode d’arrosage et statut standard, sur mesure ou à confirmer.
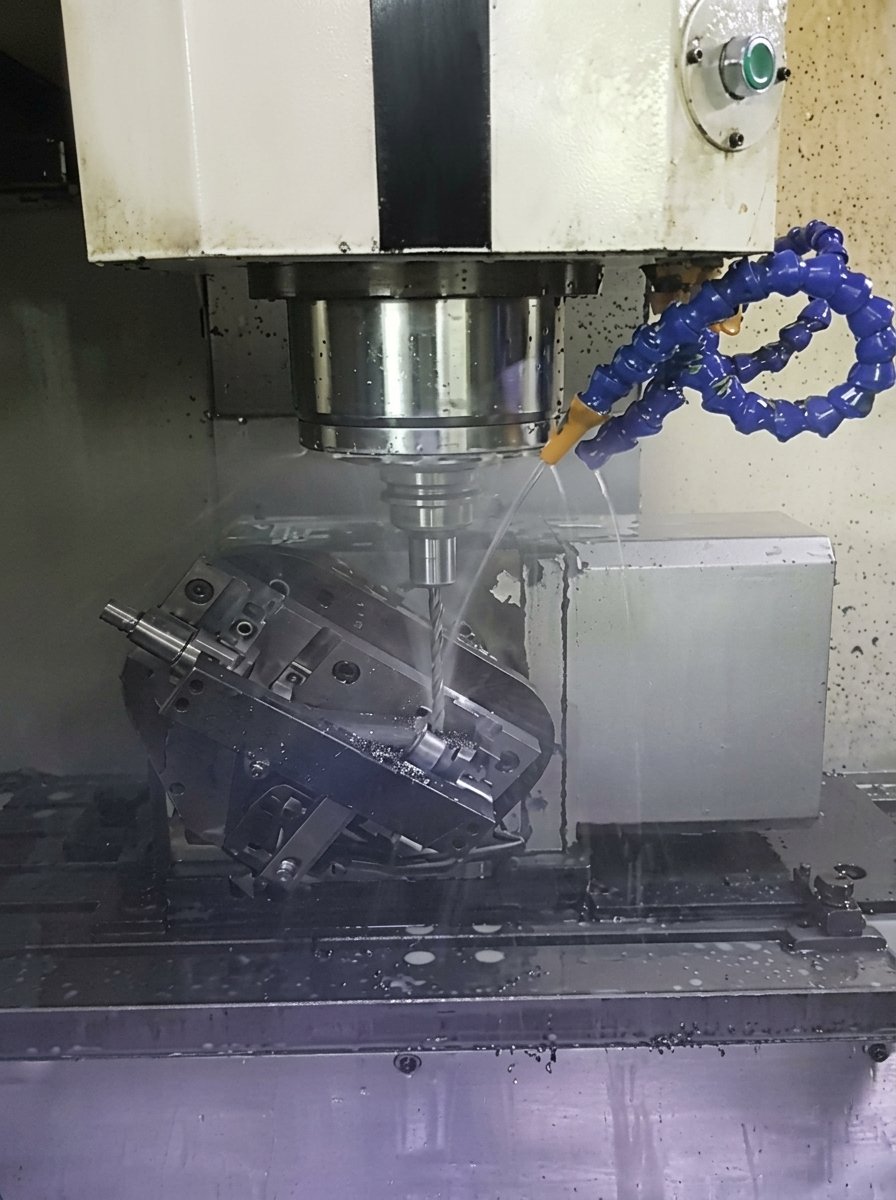
Définir l’essai
Fixer matière, trou, machine, montage, condition initiale et variables qui ne changeront pas.
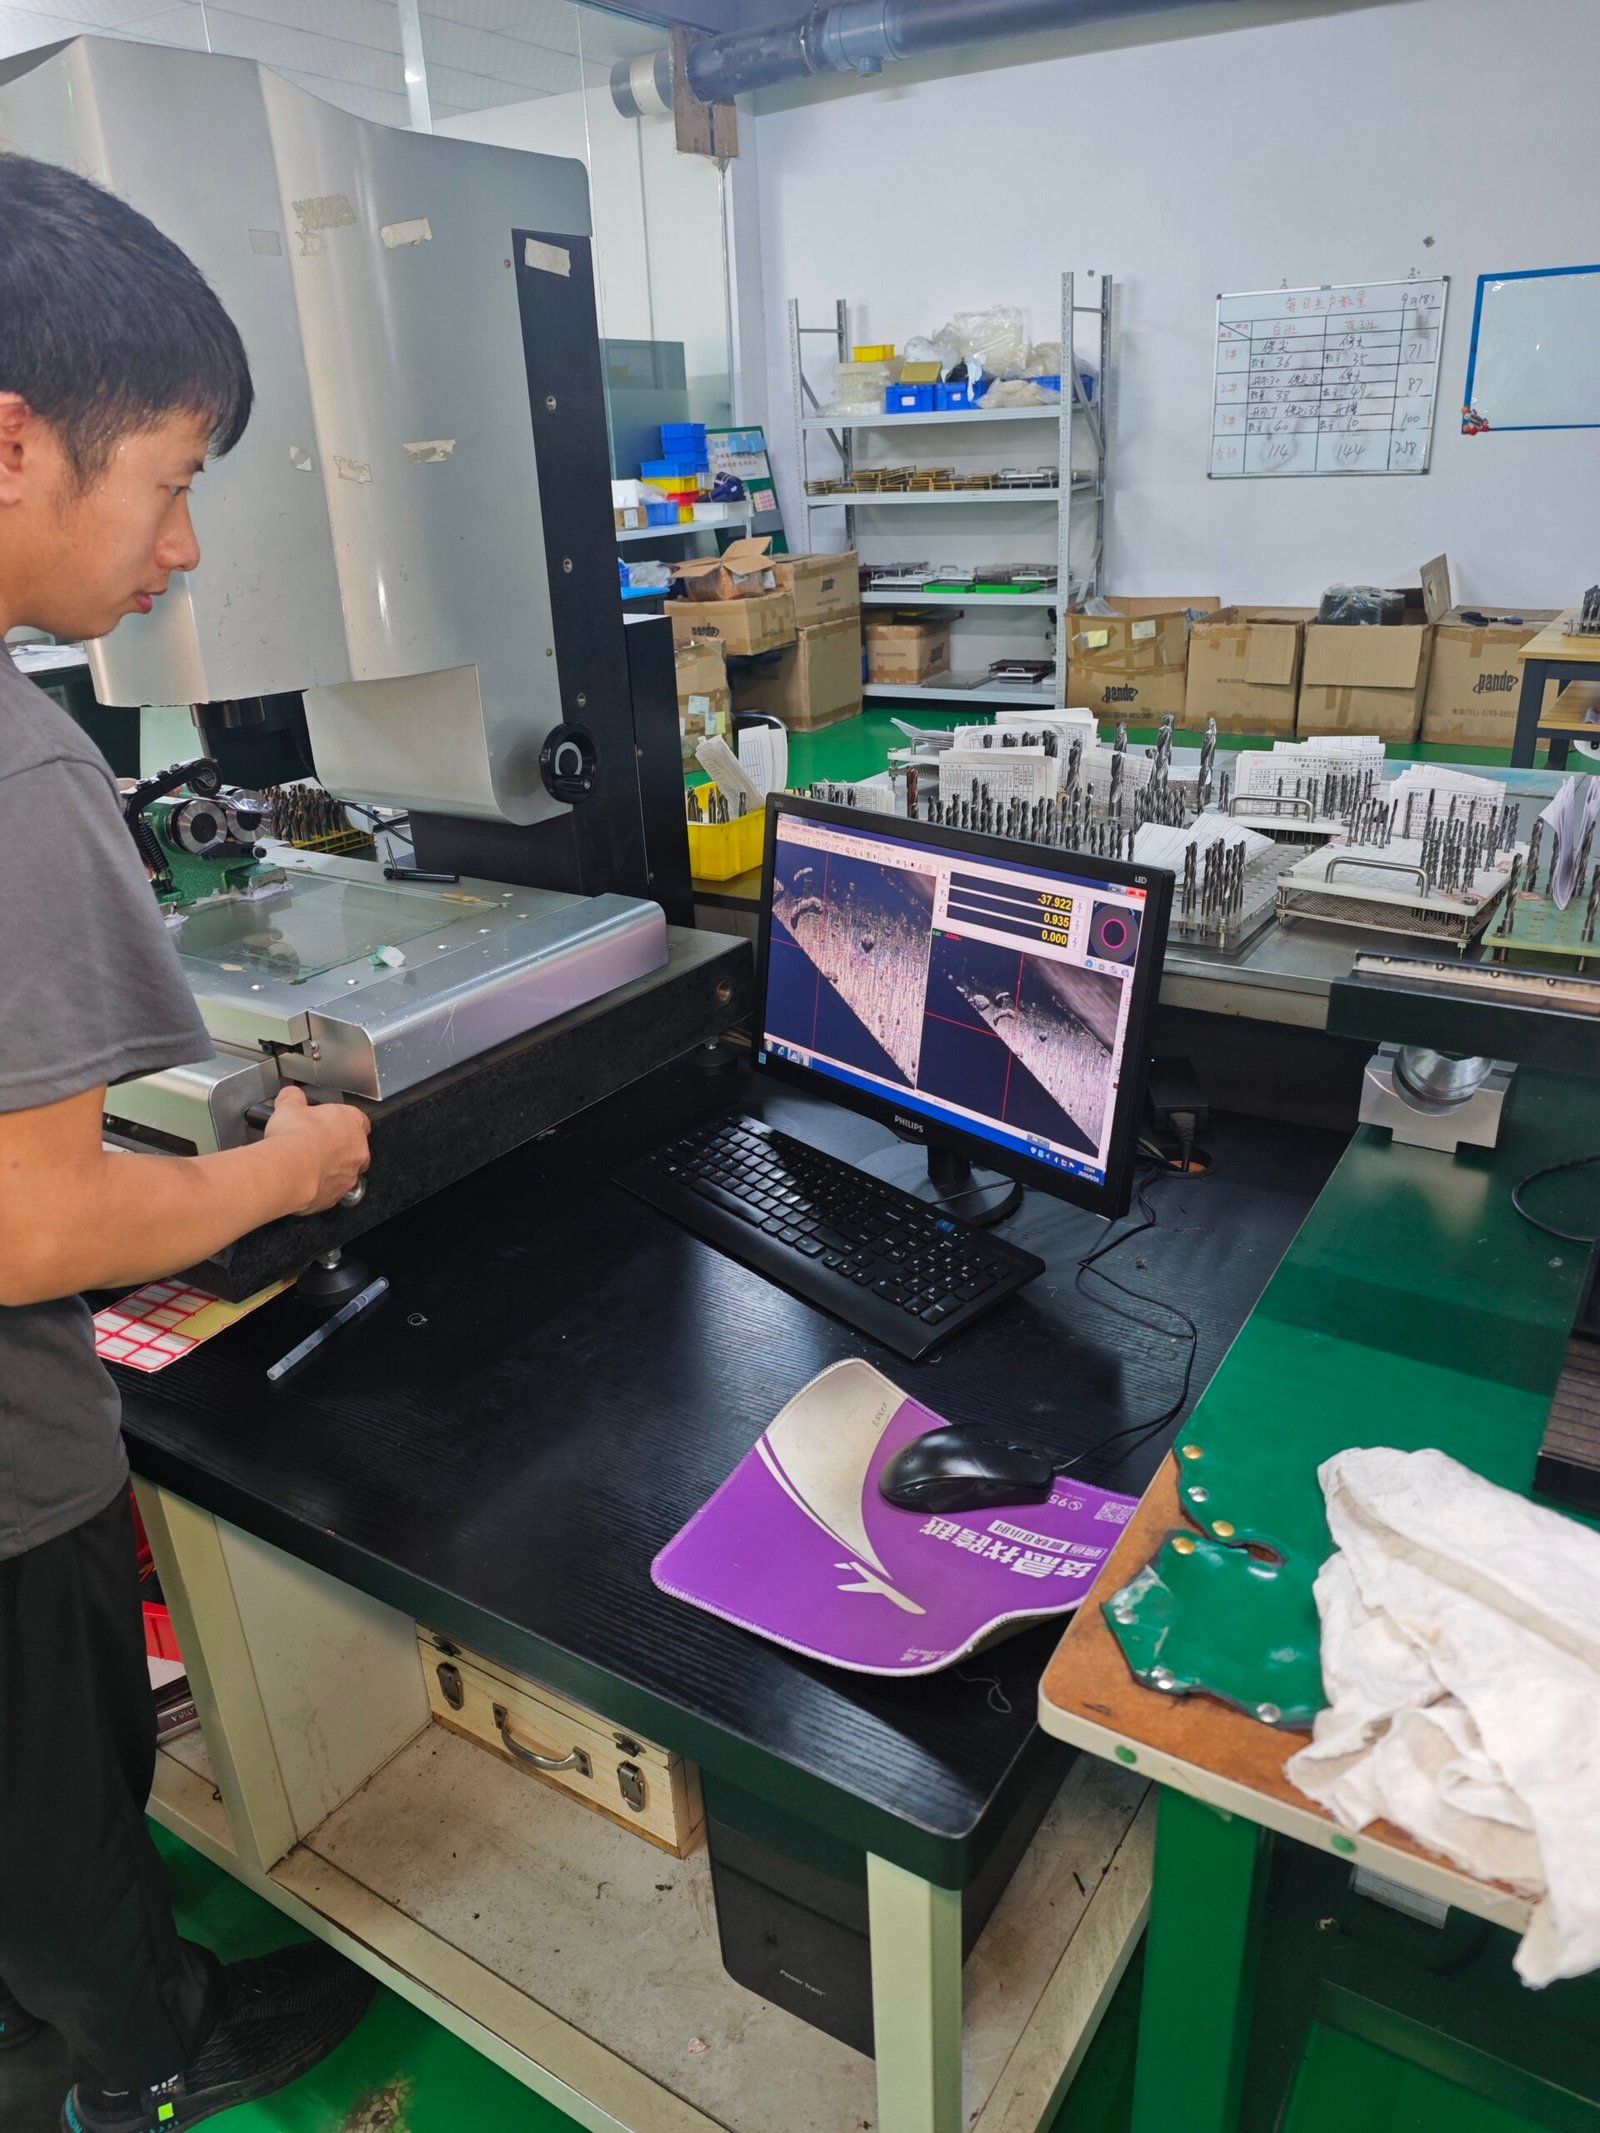
Observer et mesurer
Enregistrer copeaux, bruit, effort disponible, usure, diamètre, position, géométrie et surface selon le plan.
Décider
Accepter, corriger une seule variable, changer de famille ou arrêter si l’outil, la machine ou le trou sortent du domaine vérifié.
Critères d’acceptation à préparer
Définir les caractéristiques du trou, les références, l’instrument, la fréquence de mesure, le critère d’usure et la condition d’arrêt avant l’essai.
Enregistrements à transmettre
Joindre fiche de réglage, photos des copeaux et des arêtes, relevés dimensionnels, défauts localisés et identification de la pièce testée.
Fiche technique — catalogue perçage
Le catalogue version 3.0 regroupe les références des forets carbure monobloc 3×D et 5×D, à arrosage interne et externe, avec diamètre de coupe D h7, longueur de goujure FL, longueur totale TL et diamètre de queue SD h6. Il sert de référence pour comparer une fiche de série avant essai.
Demander une sélection de forets
HC vérifie la cohérence entre matière, trou, famille, dimensions, machine, arrosage et méthode de validation avant de proposer une référence ou une étude sur mesure.
Faire vérifier mon choix d’outilPièces du dossier de sélection
- Plan et indice de la pièce ou du trou
- Matière, état et dureté disponibles
- Machine, porte-outil et arrosage
- Volume, processus actuel et défaut observé
- Caractéristiques à mesurer et essai souhaité
Confirmation nécessaire : les références disponibles, dimensions, conditions de coupe et engagements de service sont confirmés par l’équipe technique pour le dossier transmis.