
Forets à plaquettes indexables pour perçage CNC
Un foret U associe un corps réutilisable, une plaquette centrale et une plaquette périphérique pour le perçage dans le plein. HC sélectionne l’ensemble selon le diamètre, la profondeur, la matière, la forme du trou, la rigidité machine et l’arrosage disponible.
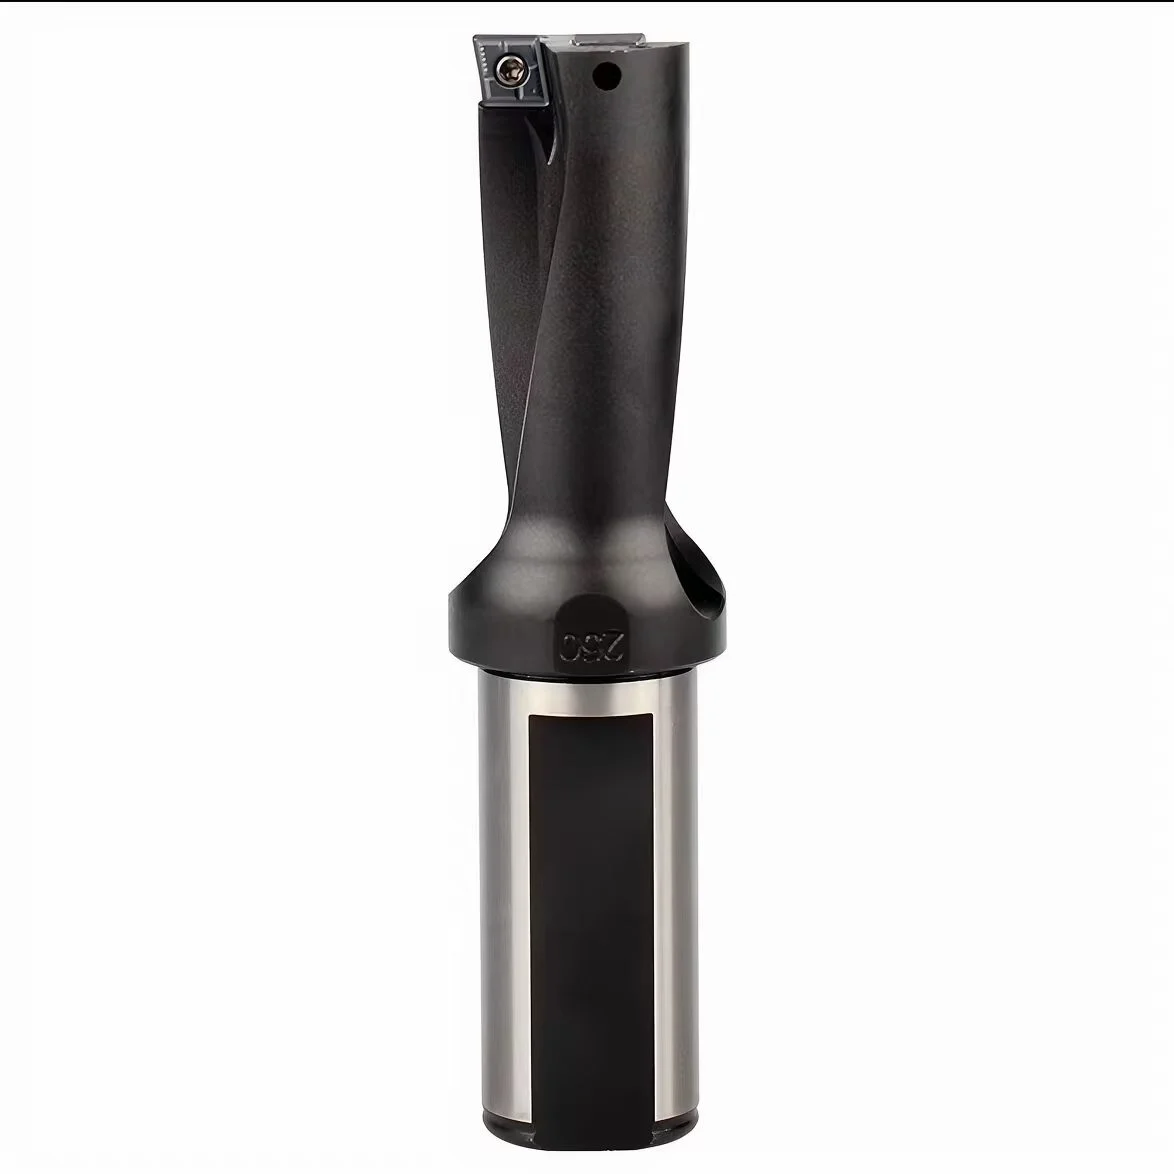
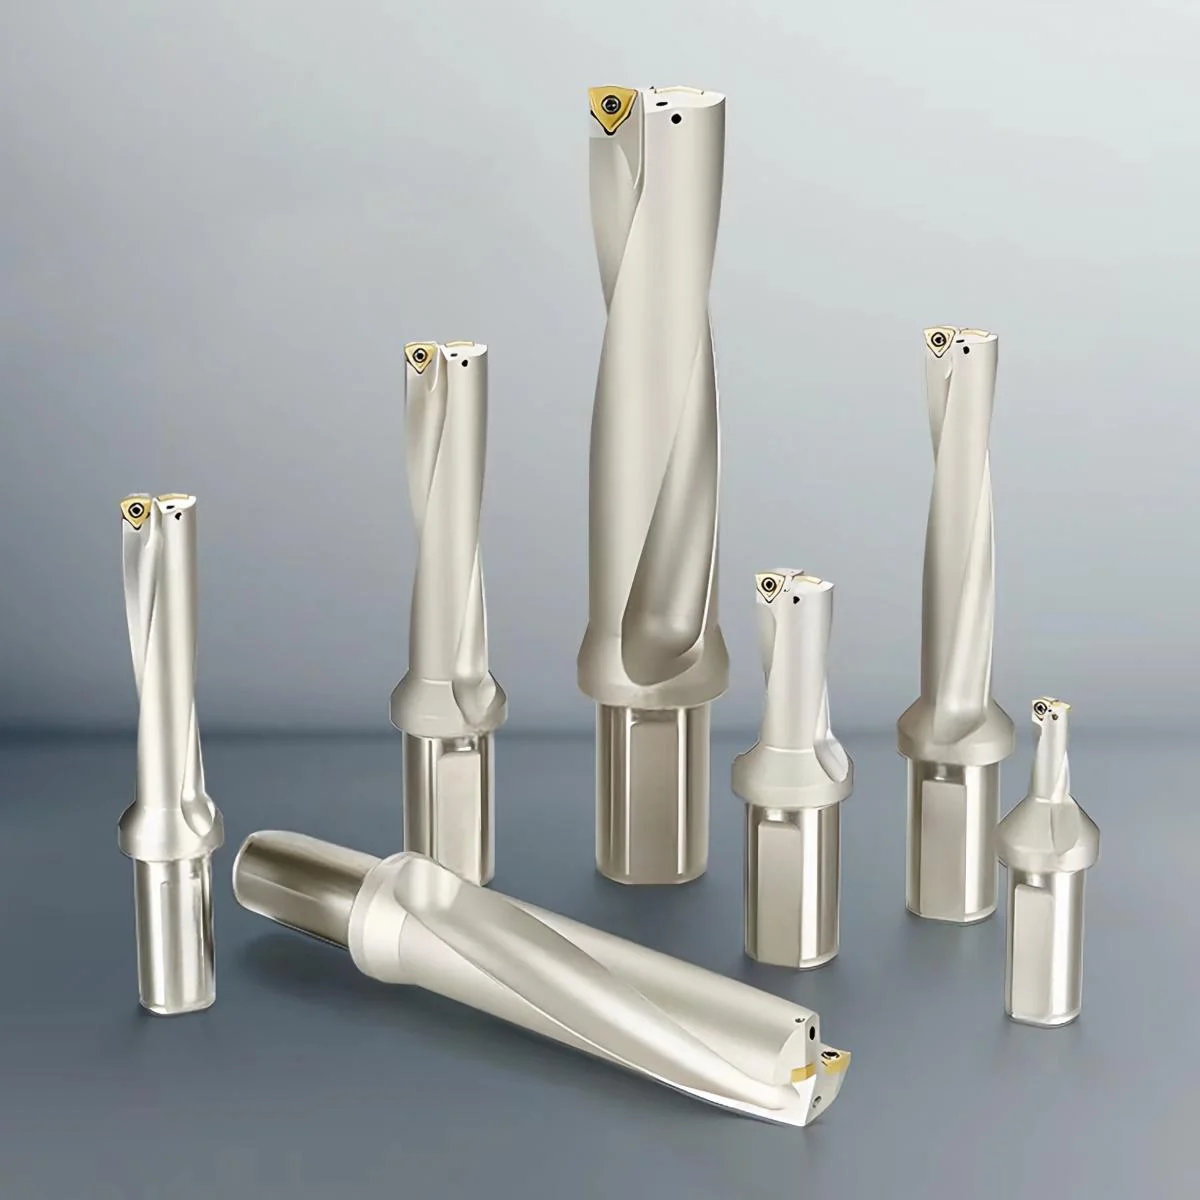
Qu’est-ce qu’un foret U à plaquettes indexables ?
Le terme « foret U » désigne couramment un foret à plaquettes indexables conçu pour créer un trou sur centre d’usinage ou tour. La plaquette intérieure coupe près de l’axe ; la plaquette extérieure forme le diamètre et la paroi. Les goujures et les conduits d’arrosage transportent ensuite copeaux et chaleur hors de la zone de coupe.
- Le corps, les logements, les vis et les plaquettes forment un seul système.
- Le foret crée ou ébauche le trou ; il ne remplace pas automatiquement une opération d’alésage ou de finition.
- La qualité obtenue dépend aussi du faux-rond assemblé, du porte-à-faux, du serrage et de la machine.
Dans quels cas choisir un foret U ?
Diamètre et coût d’usure
Le corps peut rester en production tandis que les arêtes usées sont indexées ou remplacées. Comparez toutefois le coût par trou, pas seulement le prix des plaquettes.
Production répétitive
Le système devient intéressant lorsque le changement d’arête, le stock et la remise en route peuvent être standardisés sans modifier la longueur réglée.
Machine compatible
Puissance, couple, rigidité, interface, faux-rond et capacité d’arrosage doivent supporter le diamètre et la matière visés.
Choisir le corps, la profondeur et les plaquettes
La désignation 2D, 3D, 4D ou 5D exprime un rapport entre longueur utile et diamètre ; elle ne prouve pas que toutes ces longueurs sont disponibles pour chaque diamètre ou corps. Retenez le corps confirmé le plus court qui atteint la profondeur, avec l’approche, le dégagement et la sécurité nécessaires.
Corps et interface
Confirmer diamètre, profondeur utile, queue, porte-outil, sens de montage, porte-à-faux et passage de fluide.
Plaquettes et matière
Associer la position centrale/périphérique, la géométrie de coupe, le brise-copeaux et la nuance à la matière et à son état réel.
Trou et contrôle
Définir trou borgne ou débouchant, fond, entrée, sortie, tolérance, état de surface et méthode de mesure.
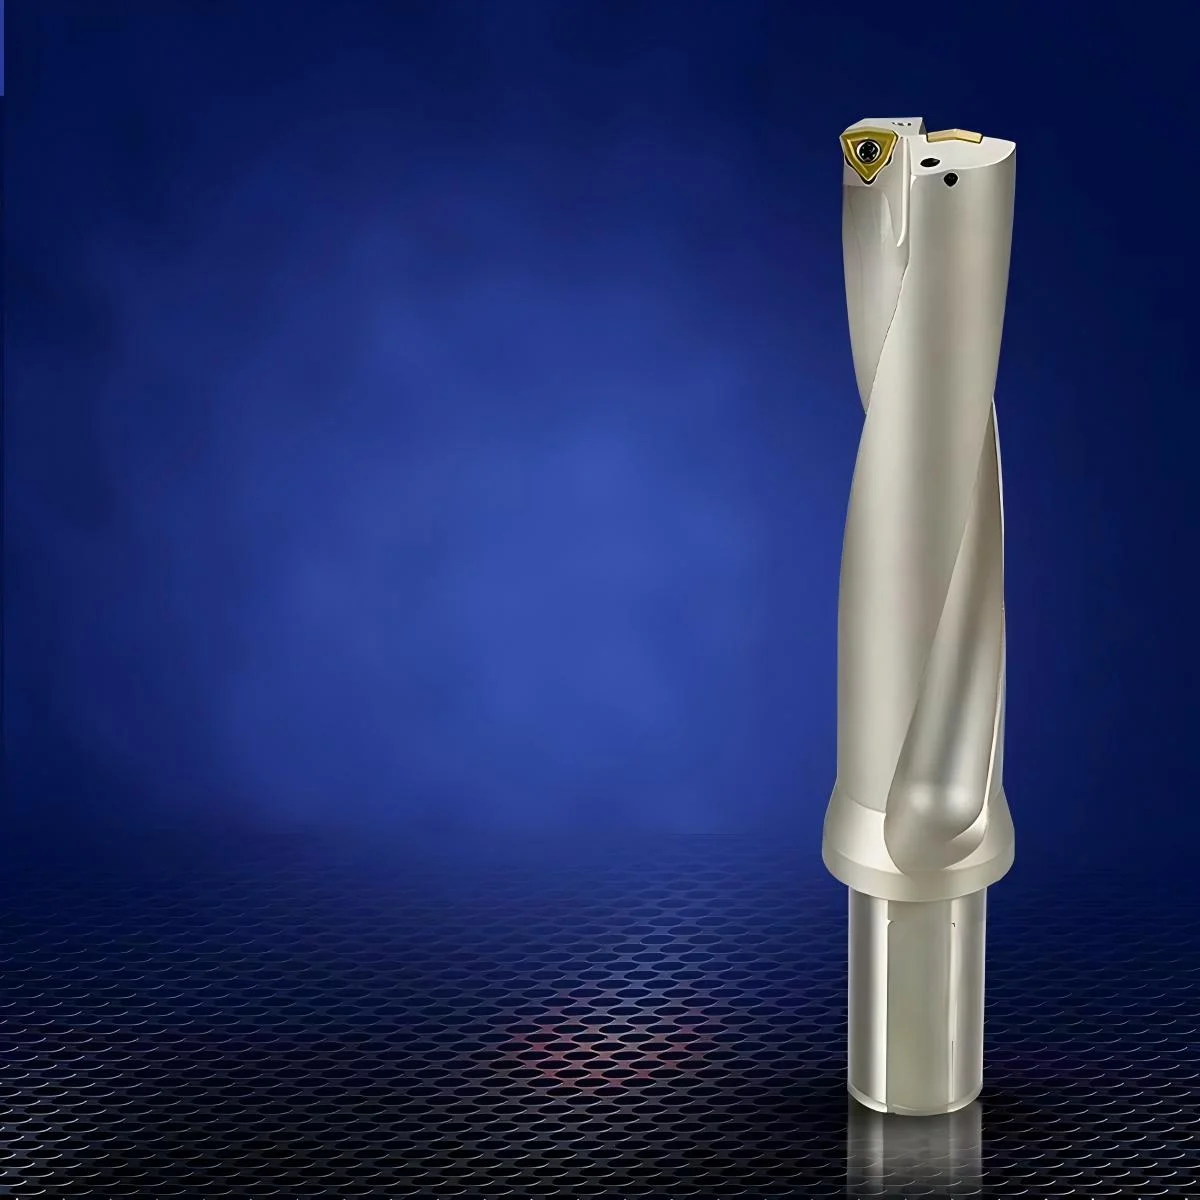
Plaquette centrale et périphérique : fonctions différentes
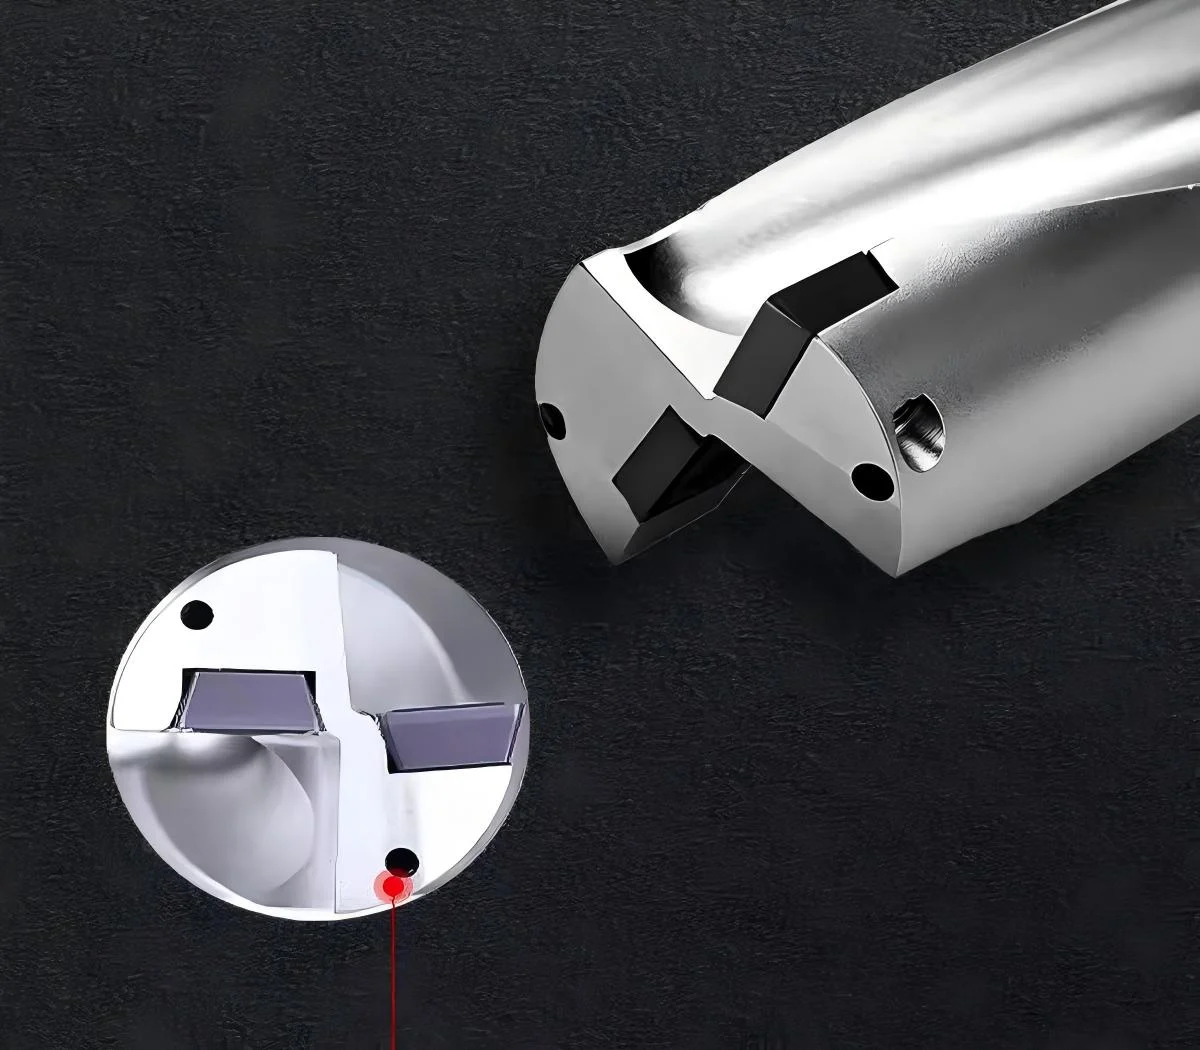

Plaquette centrale
Elle travaille près de l’axe, là où la vitesse de coupe diminue. Sa géométrie doit favoriser la pénétration et une formation de copeau compatible avec l’espace disponible.
Plaquette périphérique
Elle définit le diamètre extérieur et influence la paroi, la bavure de sortie et l’effort radial. Son usure doit être suivie séparément.
Logements et vis
Nettoyer les appuis, inspecter les vis, identifier chaque position et appliquer la procédure de serrage prévue avant de relancer le cycle.
Arrosage interne, copeaux et stabilité machine
| Point à vérifier | Observation en production | Action avant d’augmenter les paramètres |
|---|---|---|
| Formation des copeaux | Copeaux longs, paquet compact ou retour irrégulier | Vérifier matière, géométrie, avance, vitesse, état des arêtes et arrivée du fluide. |
| Évacuation | Copeaux retenus dans les goujures ou marques sur la paroi | Contrôler profondeur, orientation du trou, débit, pression, filtration et dégagement. |
| Vibrations | Bruit, variation de diamètre ou usure dissymétrique | Mesurer faux-rond assemblé, réduire le porte-à-faux et inspecter serrage, logements et rigidité pièce. |
| Échauffement | Coloration, arête rapportée ou usure rapide | Confirmer la nuance matière, la géométrie de plaquette et l’alimentation réelle en fluide. |
Entrée de sélection des forets à plaquettes indexables
| Champ | Information à confirmer | Réponse attendue de HC |
|---|---|---|
| Corps ou série | Référence actuellement proposée ou besoin sur plan. | Modèle chiffrable ou statut « à étudier ». |
| Diamètre et profondeur | Diamètre du trou, profondeur utile, fond et sortie. | Corps et rapport L/D réellement disponibles ; 2D–5D ne vaut pas promesse de stock. |
| Queue, interface et arrosage | Machine, porte-outil, longueur sortie, débit, pression et filtration. | Compatibilité de montage et chemin du fluide. |
| Plaquettes centrale et périphérique | Matière, état, position de plaquette et forme de copeau. | Références correspondantes pour chaque position, non supposées interchangeables. |
| Pièces de maintenance | Vis, clé, procédure de serrage et état des logements. | Liste de pièces et mode d’obtention avec le corps retenu. |
| Utilisation machine | Outil tournant sur centre d’usinage ou outil fixe au tour avec pièce tournante. | Montage, orientation, arrosage, rigidité et conditions de mise au point propres au mode choisi. |
Foret U ou foret carbure monobloc ?
| Critère | Foret U à plaquettes | Foret carbure monobloc |
|---|---|---|
| Élément remplacé | Plaquettes indexées ou remplacées ; corps conservé s’il reste conforme. | Outil complet remplacé ou réaffûté selon le programme prévu. |
| Décision économique | À étudier pour diamètres et séries où le coût des arêtes et le temps de changement dominent. | À comparer lorsque précision, rigidité, petit diamètre ou géométrie intégrale dominent. |
| Qualité du trou | Dépend des deux positions de plaquettes, des logements, du faux-rond et de la stabilité. | Dépend de la géométrie intégrale, du faux-rond, de l’usure et des conditions machine. |
| Maintenance | Gestion des références de plaquettes, vis, logements, nettoyage et couple de serrage. | Gestion de l’usure, du réaffûtage éventuel, du revêtement et de la longueur après service. |
| Choix final | Comparer sur une même pièce : diamètre, profondeur, matière, exigence du trou, temps de cycle, arrosage, durée avant limite et coût par trou accepté. | |
Données nécessaires pour une sélection HC
Une demande exploitable permet de choisir l’architecture sans transformer une hypothèse en recommandation. Joignez le plan ou un croquis coté et précisez :
- diamètre, profondeur et nombre de trous ;
- trou borgne ou débouchant, entrée, sortie et forme du fond ;
- matière, nuance, dureté, peau ou interruption ;
- tolérance, état de surface et méthode de contrôle ;
- machine, puissance, couple, interface, serrage et faux-rond mesuré ;
- arrosage disponible : interne/externe, débit, pression et filtration ;
- outil actuel, type de copeau, usure observée, cycle et volume prévu.
Réponse technique attendue
HC peut alors comparer le corps, la longueur utile, les positions de plaquettes, l’interface et les conditions de validation. Les paramètres chiffrés restent des points de départ liés à la référence retenue, à la matière et à la machine.
Envoyer le plan et les conditionsQuestions fréquentes sur les forets U
Quelle différence entre un foret U et un foret carbure monobloc ?
Le foret U utilise un corps réutilisable et des plaquettes remplaçables. Il est souvent étudié pour les diamètres où le coût de remplacement du foret complet devient important. Le foret carbure monobloc reste à comparer lorsque le diamètre, la précision, la rigidité ou l’état de surface demandé l’exigent.
Un foret U peut-il percer directement dans le plein ?
Oui, si le corps et les plaquettes sont prévus pour le perçage dans le plein et si la machine, le serrage, l’arrosage et les conditions d’entrée sont compatibles. Une surface inclinée, une croûte ou une interruption doivent être signalées avant la sélection.
Les plaquettes centrale et périphérique sont-elles interchangeables ?
Pas systématiquement. Le centre travaille à faible vitesse de coupe tandis que la périphérie définit le diamètre et la paroi du trou. La référence, la nuance et la géométrie doivent être confirmées pour chaque position.
Comment choisir entre 2D, 3D, 4D ou 5D ?
Choisissez la longueur utile la plus courte compatible avec la profondeur réelle, l’approche et la sortie. Une longueur supérieure augmente le porte-à-faux et rend la rigidité, l’arrosage et l’évacuation des copeaux plus critiques. Les rapports disponibles doivent être confirmés pour le corps retenu.
Quel arrosage faut-il pour un foret U ?
Le débit, la pression et la filtration nécessaires dépendent du diamètre, de la profondeur, de la matière, de la géométrie des copeaux et des conduits du corps. HC vérifie ces données avec les capacités réelles de la machine avant de proposer un réglage.
Quelles données transmettre pour obtenir une sélection ?
Indiquez diamètre, profondeur, trou borgne ou débouchant, forme du fond, matière et dureté, tolérance, état de surface, machine, puissance, couple, interface, faux-rond mesuré, arrosage, volume et difficulté actuelle.
Obtenir une recommandation de foret U
Envoyez le plan, la matière, le diamètre, la profondeur, la machine, l’arrosage et le défaut actuellement observé. HC vous répondra avec les points à confirmer avant essai.
Demander une étude et un devisProduits et guides associés
Photos produit fournies pour cette page. La configuration finale dépend du plan, de la matière et des conditions machine.