
Usinage de carters de réducteur et composants robotiques
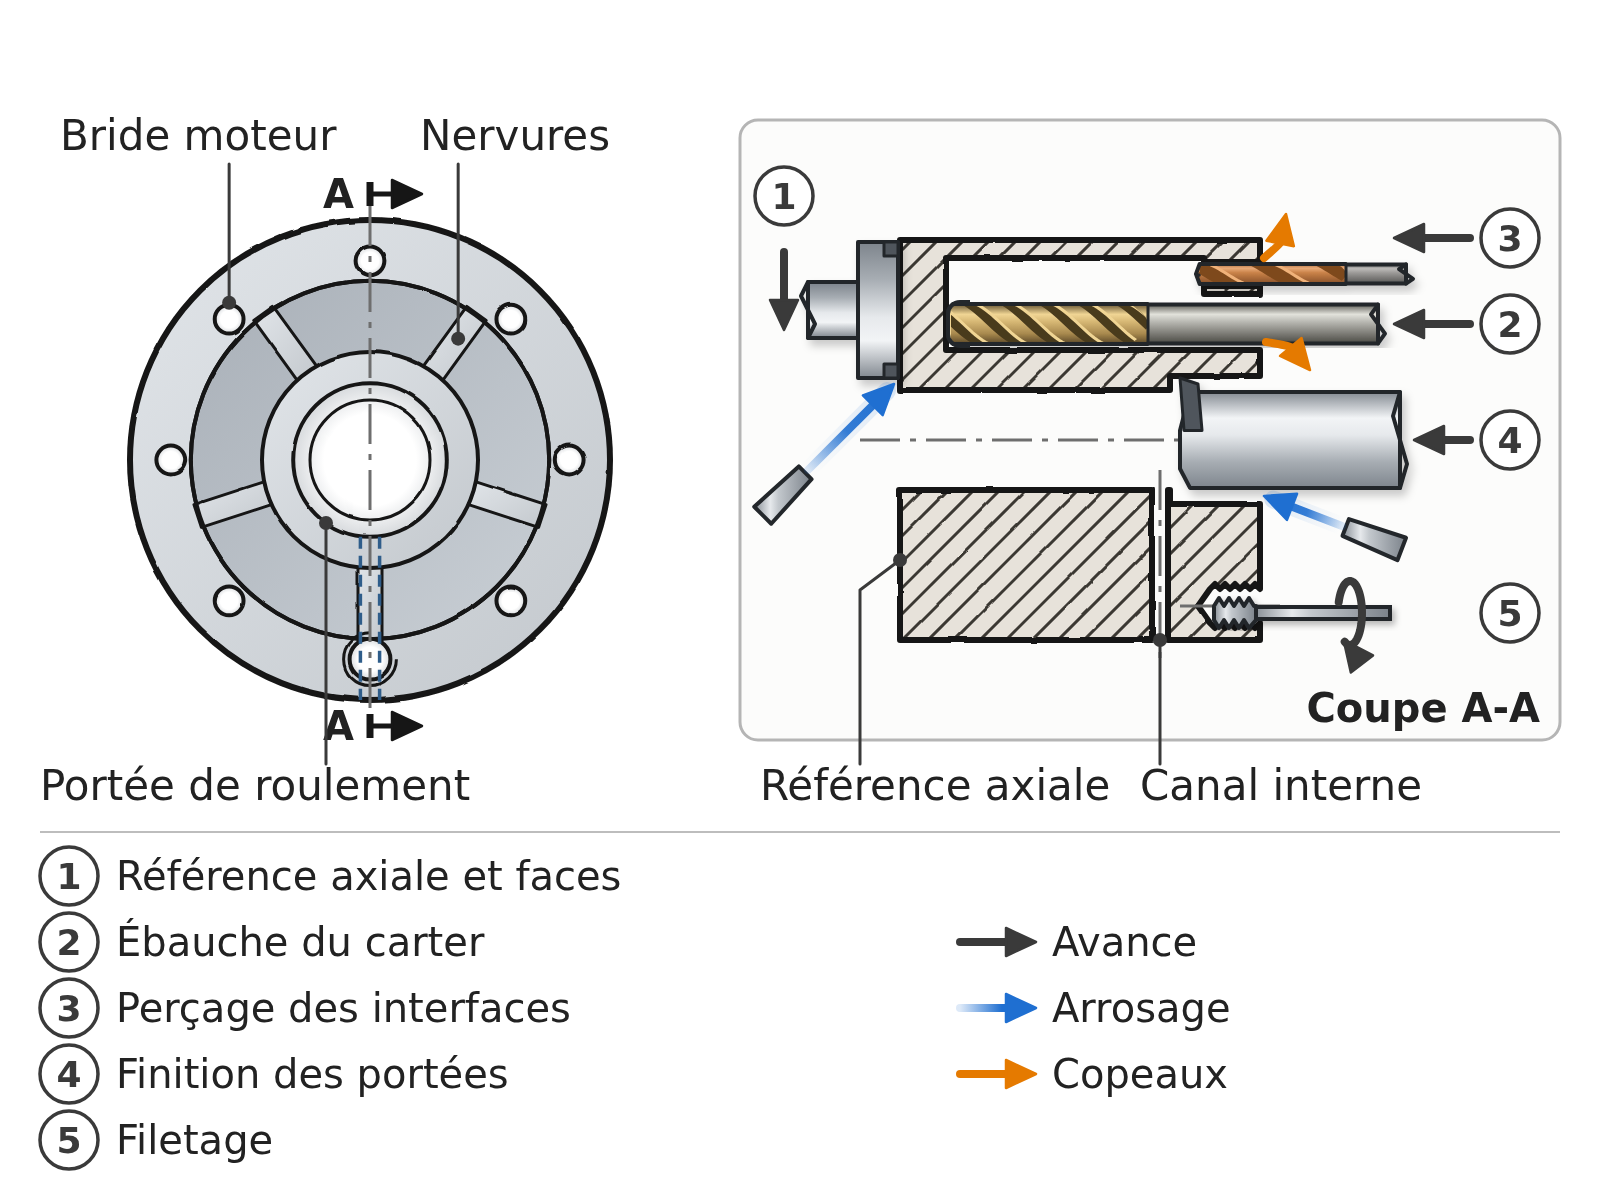
Les articulations robotiques exigent une relation stable entre portées de roulement, interfaces moteur et structures allégées. La gamme doit équilibrer rigidité de pièce, coaxialité et accessibilité.
Relations d’interface à conserver
Relier les portées du réducteur, la bride du moteur, les surfaces de capteur et les motifs de fixation à des références d’usinage communes.
Articulation robotique centrée sur une chaîne d’axes
Les opérations sont ordonnées autour des portées et interfaces qui déterminent la précision du mouvement. Les poches d’allègement viennent soutenir, et non perturber, cette chaîne.
Les nuances, états matière, tolérances et volumes indiqués par le client restent déterminants pour la sélection finale.
Profil technique de la pièce
Pièces et matières
- Carter de réducteur et articulation
- Bras et support allégé
- Flasque moteur et interface capteur
Matières à confirmer : aluminium, fonte, acier allié ou inox selon la fonction
Caractéristiques à usiner
- Alésages concentriques et épaulements
- Poches profondes et nervures
- Motifs de fixation et passages de câble
Qualité à contrôler
- Coaxialité des portées
- Position de l’interface moteur
- Déformation des parois allégées
Conditions machine
- Montage référencé sur l’axe fonctionnel
- Accès du porte-outil simulé
- Contrôle de température pour les alésages
Symptômes à diagnostiquer avant de choisir l’outil
Les causes ci-dessous sont des hypothèses de diagnostic ; elles doivent être vérifiées sur la pièce, la machine et le montage.
| Opération | Symptôme observable | Causes possibles | Données à contrôler | Direction de travail |
|---|---|---|---|---|
| Alésage de carter | Diamètre conique ou axe décalé | Porte-à-faux, température, référence | Profil diamètre, axe, pré-trou, montage | Finir avec outil et référence stables |
| Poche allégée | Vibration de nervure | Paroi libérée trop tôt, effort radial | Épaisseur, séquence, fréquence, serrage | Conserver du support et réduire engagement |
| Motif moteur | Position cumulée hors tolérance | Origine pièce, dérive, reprise | références fonctionnelles, carte de position, ordre | Usiner depuis la même référence |
| Passage de câble | Bavure interne | Sortie inaccessible, foret usé | Trajet, sortie, inspection, matière | Prévoir direction et ébavurage |
Gamme type d’un carter d’articulation
Créer le plan de position et l’axe fonctionnel
Créer le plan de position puis l’axe fonctionnel qui établissent ensemble la référence d’usinage du réducteur, du moteur et des interfaces associées.
Famille : Fraises de surfaçage
Contrôler le plan par rapport au montage réel.
Ébaucher le carter
Retirer la matière en gardant de la rigidité autour des portées.
Famille : Fraises toriques
Le rayon de coin améliore la robustesse sans remplacer l’étude des raccords.
Percer les interfaces
Réaliser motifs et passages après fixation des références fonctionnelles.
Famille : Forets carbure standard
Adapter la famille à la matière et à la profondeur.
Finir les portées
Ajuster diamètre et coaxialité des roulements.
Famille : Outils d’alésage de précision
Une tête réglable peut permettre une correction contrôlée.
Finir les filetages
Choisir une méthode compatible avec paroi et accès.
Famille : Fraises à fileter
Valider interpolation, diamètre minimal et contrôle du filet.
Deux décisions spécifiques à cette application
Chaîne d’axes d’une articulation
L’axe mécanique, l’interface moteur et le capteur peuvent former une seule chaîne de tolérances.
- Identifier l’axe fonctionnel principal
- Relier les références fonctionnelles du plan au montage
- Contrôler les relations après débridage
Rigidité d’un bras allégé
Les nervures et parois se libèrent pendant l’usinage ; la stratégie doit conserver une structure provisoire.
- Ébaucher symétriquement lorsque possible
- Reporter la finition des parois
- Limiter la sortie de l’outil
Vérifier la pièce serrée puis libérée
Mesure sous bridage
Relever position des axes, planéité et épaisseur dans l’état utilisé pour la finition. Consigner montage, appuis et effort de serrage.
Mesure après débridage
Répéter les mêmes caractéristiques après stabilisation, sans inventer de tolérance générique. L’écart observé oriente la séquence, les appuis et la matière restante.
Plan de validation recommandé
Axes fonctionnels
Mesurer coaxialité, battement de face et position de l’interface moteur.
Déformation
Comparer la géométrie bridée et libre des zones allégées.
Répétabilité montage
Réaliser plusieurs reprises représentatives avant de conclure sur la stabilité.
Questions fréquentes de l’ingénieur méthodes
Alésoir ou tête d’alésage pour une portée ?
L’alésoir favorise une dimension répétitive depuis un bon pré-trou ; la tête permet une correction réglable. Le plan et le volume décident.
Comment limiter le cône dans un alésage ?
Vérifier alignement, porte-à-faux, usure, surépaisseur, température et évacuation.
Quand finir les parois allégées ?
Après les enlèvements majeurs, avec une séquence qui évite de perdre les références.
Comment positionner un motif moteur ?
À partir des références fonctionnelles fonctionnels, avec contrôle de la dérive sur la série.
Quels contrôles transmettre ?
Rapports de diamètre, coaxialité, planéité et position, plus la méthode de montage.
Envoyez le plan de votre pièce
Joignez le plan fonctionnel, les tolérances d’axes, la matière et le montage pour définir une première gamme d’outillage.
Joignez si possible : plan ou modèle, nuance matière, dimensions et profondeurs, tolérances, état de surface, machine, interface, refroidissement, outil actuel et volume prévu.
Soumettre le projetProduits et ressources associés
Données du département d’ingénierie HC, à titre de référence.