
Fraises carbure 3 dents pour fraisage CNC
Une fraise à trois dents peut réunir davantage d’arêtes qu’une deux dents tout en conservant plus d’espace copeaux qu’une quatre dents. Le bon choix dépend toutefois de la matière, du volume de copeaux, de l’engagement, de la forme d’extrémité et du montage réel.
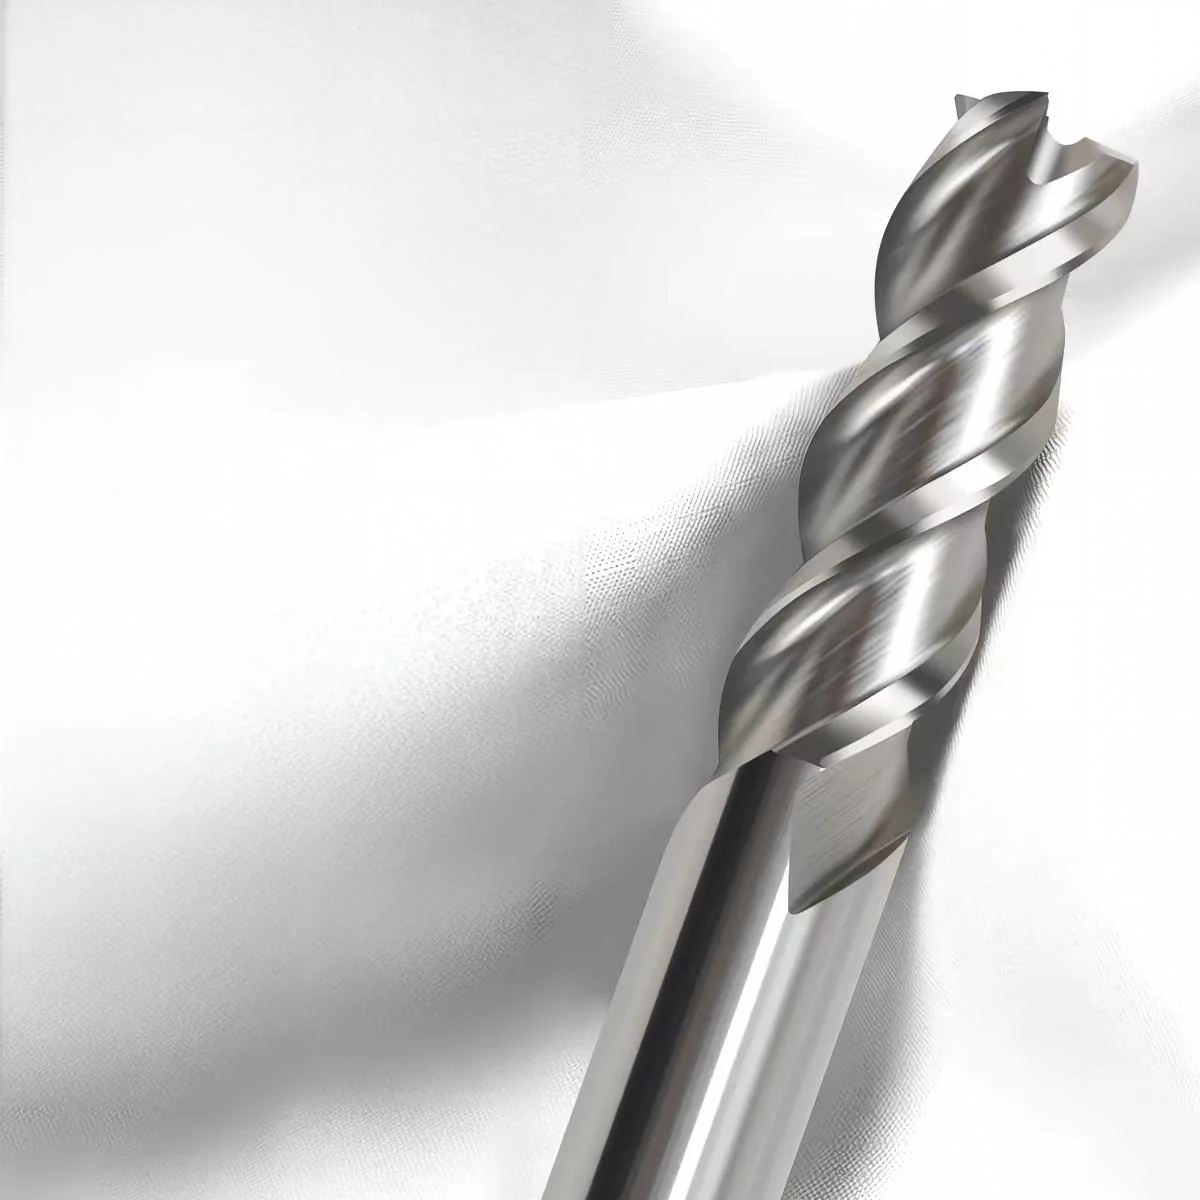
Quand choisir une fraise carbure à trois dents ?
Étudiez trois dents lorsqu’une opération demande simultanément une fréquence de passage supérieure à deux dents et un volume de goujure supérieur à quatre dents. Ce compromis peut convenir au rainurage, aux poches et au contournage, mais il ne remplace pas la vérification de la coupe au centre, de l’hélice, du noyau et de l’évacuation.
Rainure et poche
Confirmer profondeur, largeur engagée, entrée et trajet réel de sortie du copeau.
Contour et épaulement
Relier engagement radial, qualité de paroi, rigidité et charge répartie entre les dents.
Production sur plan
Définir diamètre, longueur taillée, forme d’extrémité, queue et contrôle avec la pièce.
Comparer 2, 3 et 4 dents selon l’opération
Le nombre de dents ne désigne pas un gagnant universel. Comparez les options sur la même matière, le même engagement, la même sortie et le même critère d’acceptation.
| Configuration | Tendance géométrique | Questions avant choix |
|---|---|---|
| 2 dents | Davantage d’espace par goujure, moins de passages par tour | Le copeau volumineux et le rainurage pleine largeur dominent-ils ? |
| 3 dents | Compromis entre espace copeaux, noyau et fréquence de coupe | La matière, l’engagement et la machine exploitent-ils ce compromis ? |
| 4 dents | Davantage d’arêtes, espace par goujure généralement plus réduit | L’engagement contrôlé et l’évacuation permettent-ils les dents supplémentaires ? |
À ne pas déduire : augmenter le nombre de dents n’autorise pas automatiquement une avance totale supérieure. La charge par dent, la puissance, la rigidité et les copeaux doivent rester compatibles.
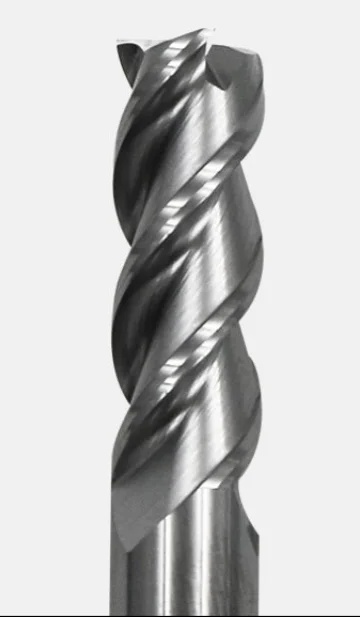
Lire goujures, noyau, hélice et longueur taillée
La géométrie doit équilibrer section du noyau, passage du copeau et longueur réellement engagée. Une longueur taillée ou une sortie inutile augmente la flexion sans améliorer l’accès.
Choisir bout plat, rayon de coin ou profil spécial
L’extrémité répond à la forme fonctionnelle de la pièce. La coupe au centre est nécessaire pour certaines entrées axiales ou rampes, mais doit être confirmée sur la référence retenue.
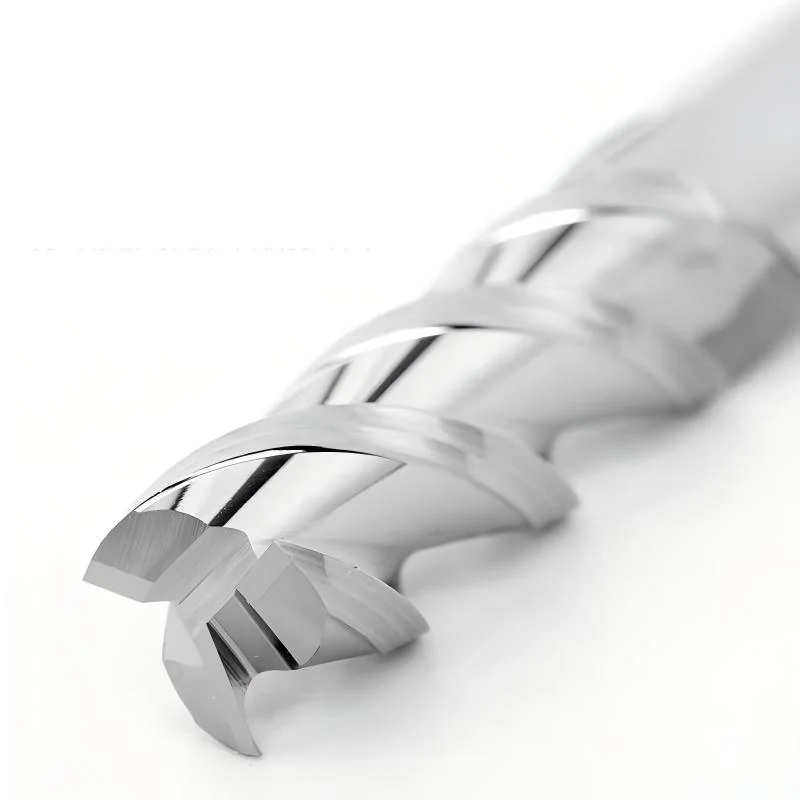
Adapter arête, goujures et finition à la matière
« Trois dents » ne définit ni un outil universel pour l’aluminium ni une géométrie pour tous les aciers. La nuance, l’état, l’adhésion, l’abrasion, la dureté et la forme de copeau guident l’arête et la surface de l’outil.
Aluminium et non-ferreux
Évaluer adhésion, polissage des goujures, volume de copeaux, arrosage et risque de rayure.
Aciers
Préciser nuance, dureté, surépaisseur, stabilité et besoin de protection thermique.
Aciers inoxydables
Contrôler écrouissage, chaleur, frottement, engagement et évacuation avant sélection.
Plastiques et composites
Relier fusion, bavure, fibres, poussières et maintien de la pièce à une géométrie vérifiée.
Relier engagement, trajectoire et évacuation des copeaux
La fraise voit des charges différentes en rainure pleine, en contournage à faible engagement ou dans une poche avec reprise de trajectoire. Définissez les zones de charge avant de choisir la géométrie et avant d’augmenter l’avance.
| Situation | Risque à observer | Contrôle utile |
|---|---|---|
| Rainurage | Goujures pleines, recoupe, montée en température | Profondeur, entrée, sortie du copeau et débit disponible |
| Contournage | Vibration, variation de charge dans les angles | Engagement radial, trajectoire, sortie et rigidité |
| Poche | Accumulation au fond et reprises de copeaux | Stratégie d’entrée, recouvrement et nettoyage |
| Finition | Marques périodiques, bavure ou dent dominante | Faux-rond, état d’arête, passe finale et contrôle de paroi |
Maîtriser faux-rond, porte-à-faux et serrage
La géométrie de la fraise ne corrige pas une pince contaminée, une queue marquée, une sortie excessive ou une broche instable. Mesurez l’ensemble monté avant d’attribuer une usure inégale au nombre de dents.
Queue et pince
Nettoyer les surfaces, contrôler les traces et utiliser une zone de serrage adaptée.
Faux-rond assemblé
Mesurer avec une méthode définie et comparer à l’échelle du diamètre de coupe.
Sortie minimale
Conserver seulement la longueur nécessaire à l’accès et à l’absence de collision.
Machine et broche
Vérifier vitesse disponible, puissance, échauffement, rigidité et état du porte-outil.
Arrosage ou air
Diriger l’apport pour évacuer le copeau sans le repousser dans la coupe.
Contrôle pièce
Définir dimension, profil, bavure, paroi et méthode d’inspection avant l’essai.
Diagnostiquer vibration, bavure et usure irrégulière
Relevez le moment d’apparition, l’état des copeaux, la marque de paroi et les trois arêtes. Modifiez une variable à la fois ; aucune vitesse ou avance universelle n’est publiée sans matière, diamètre, géométrie, machine et montage vérifiés.
Figer l’état initial
Plan, matière, outil, sortie, serrage, trajectoire, arrosage et méthode de mesure.
Observer le symptôme
Bruit, copeau, bavure, marque, dent dominante, usure ou casse et instant d’apparition.
Contrôler dans l’ordre
Montage, faux-rond, collision, évacuation, engagement puis paramètres.
Valider l’acceptation
Mesurer la pièce, documenter l’état d’arête et définir le critère de changement.
Limite : une fraise à trois dents ne compense pas une pièce mobile, une collision, une broche instable, un porte-outil endommagé ou une évacuation insuffisante.
Questions fréquentes sur les fraises 3 dents
Une fraise 3 dents est-elle toujours préférable pour l’aluminium ?
Non. Elle peut convenir si le volume de goujure, l’arête, l’hélice, la surface, l’engagement et l’évacuation répondent à l’alliage et au montage réels.
Quelle différence entre une fraise 2 dents et 3 dents ?
La deux dents offre généralement plus d’espace par goujure ; la trois dents ajoute une arête et modifie noyau, fréquence de coupe et espace copeaux. Le choix reste conditionnel.
Une fraise 3 dents peut-elle plonger axialement ?
Uniquement si sa géométrie coupe au centre et si l’entrée, la profondeur et l’évacuation sont compatibles. Vérifiez la référence avant programmation.
Pourquoi une seule dent s’use-t-elle davantage ?
Un faux-rond assemblé, une arête endommagée, un serrage imparfait ou une charge variable peut concentrer l’effort. Contrôlez le montage avant de modifier les paramètres.
Quelles données envoyer à HC pour une fraise 3 dents ?
Envoyez plan et révision, matière, opération, diamètre, profondeur, forme d’extrémité, machine, porte-outil, sortie, arrosage, volume et méthode de contrôle.
Faire étudier votre fraise 3 dents par HC
HC relie la pièce, la matière, l’engagement, les copeaux, le montage et le contrôle avant de proposer une géométrie standard adaptée ou une solution sur plan.
Demander une revue technique- Plan, révision et matière
- Opération, engagement et accès
- Machine, porte-outil, sortie et arrosage
- Critères de pièce et méthode de contrôle