
Fraises hémisphériques carbure pour surfaces 3D
Une fraise boule ne se choisit pas uniquement par son diamètre. Le rayon accessible, la pente, la zone de contact, le pas latéral, la surépaisseur et le porte-à-faux déterminent ensemble la stabilité et l’état de surface. HC étudie les outils standard ou spéciaux à partir de votre pièce et du process réel.
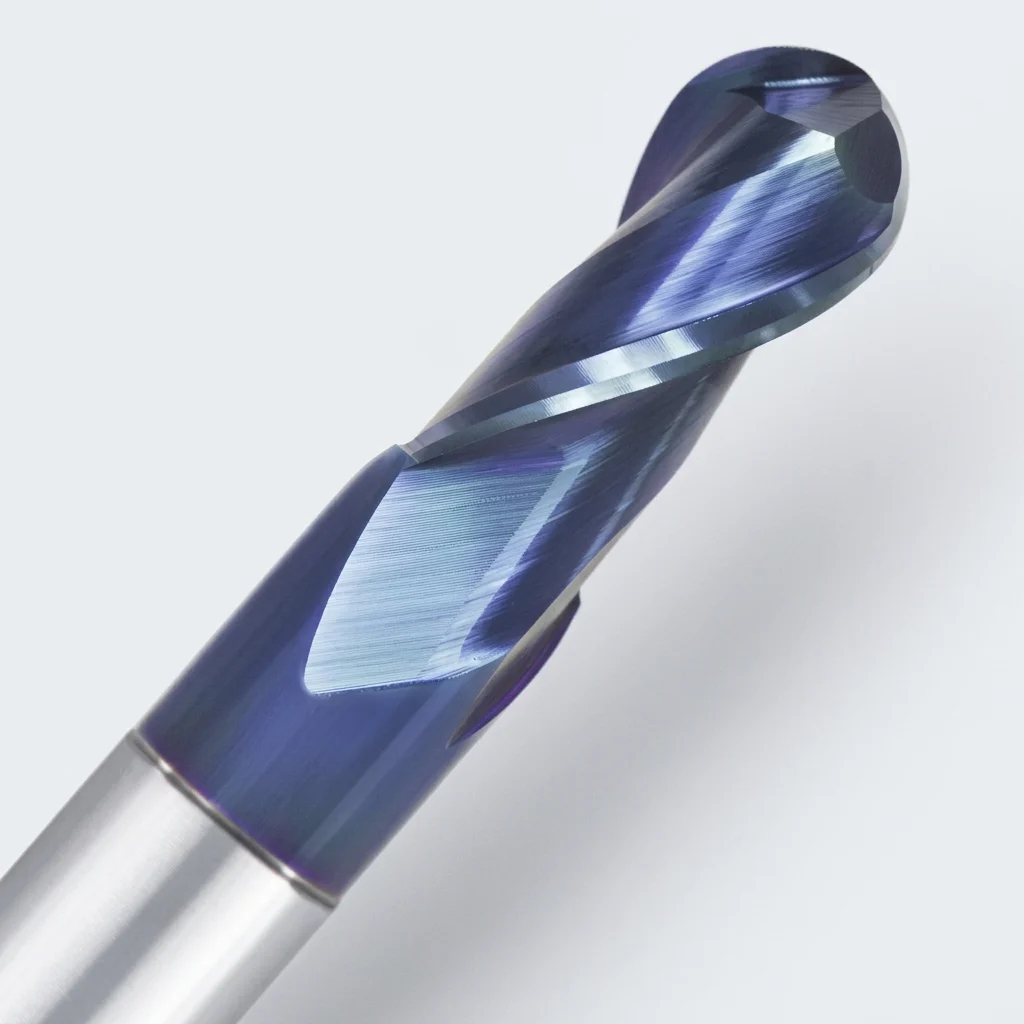
Quand choisir une fraise hémisphérique ?
La boule suit les formes libres et les raccordements sans imposer un fond plat. Elle devient pertinente quand la continuité de surface et l’accès priment ; une autre forme peut toutefois être plus productive lorsque la géométrie de la pièce le permet. Pour situer la boule face à une fraise plate ou torique, voir le guide fraise plate, hémisphérique ou torique : quel profil ?.
| Besoin de la pièce | Forme à étudier | Contrôle prioritaire |
|---|---|---|
| Surfaces 3D, moules, empreintes et rayons continus | Fraise hémisphérique | Pente, point de contact, pas latéral et rayon minimal accessible |
| Fonds plans, rainures ou épaulements droits | Fraise à bout plat | Coupe au centre, évacuation des copeaux et rayon d’angle autorisé |
| Contournage avec rayon d’angle et forte part cylindrique | Fraise torique | Rayon de bec, engagement radial et hauteur de crête |
| Détails très fins ou accès étroit | Microfraise ou col long | Rigidité, faux-rond, collision et longueur strictement nécessaire |

Rayon, pente et zone de contact : les variables qui changent la coupe
Au voisinage du centre de la boule, la vitesse périphérique utile diminue. Sur une pente, le contact se déplace vers une zone de plus grand diamètre effectif. Deux parcours réalisés avec la même fraise peuvent donc produire des efforts, une chaleur et une texture différents.
Éviter le frottement au centre
Orientez le parcours, si la géométrie, le bridage et les axes machine le permettent, pour ne pas maintenir longtemps le sommet de la boule dans une zone de faible vitesse effective. Sur une machine ou une surface qui ne permet pas de déplacer la zone de contact, adaptez plutôt la stratégie, l’engagement et la validation.
Relier rayon et accès
Le rayon de l’outil doit entrer dans les concavités sans contact parasite du col, du corps ou du porte-outil.
Point de validation : contrôlez le faux-rond assemblé, car une arête dominante peut dégrader la surface malgré une trajectoire correcte.
Construire la trajectoire pour maîtriser la hauteur de crête
Le pas latéral, l’orientation du parcours et la surépaisseur de semi-finition doivent être définis ensemble. Réduire seulement le pas peut allonger le cycle sans corriger une déflexion, une zone de frottement ou une reprise de matière irrégulière.
Semi-finition régulière
Laissez une matière homogène avant la passe finale afin de limiter les variations d’effort sur les changements de pente.
Parcours cohérent
Comparez les directions de balayage avec la forme, l’accès et la méthode de contrôle de l’état de surface.
Transitions maîtrisées
Évitez les entrées, sorties et changements brusques qui chargent momentanément l’outil ou marquent la surface.
Mesure documentée
Associez la texture visée à une zone, une direction et une méthode de mesure plutôt qu’à une appréciation générale.
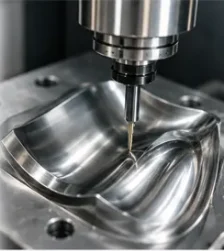
Relier diamètre effectif, hauteur de crête et contrôle de surface
La géométrie théorique prépare le pas latéral ; elle ne remplace pas la mesure de la pièce usinée.
| Variable | Interprétation | Contrôle |
|---|---|---|
| Diamètre nominal D et rayon R | Pour une extrémité en demi-sphère complète, D = 2R. Une forme spéciale ou tronquée doit être définie sur plan. | Référence outil, profil mesuré et modèle FAO |
| Diamètre effectif | Diamètre de la zone réellement en contact, dépendant de la pente et de la position sur la boule. | Simulation de contact et observation du parcours |
| Hauteur de crête théorique | Résultat géométrique lié au rayon et au pas latéral dans le cas modélisé. | Calcul ou simulation avec hypothèses enregistrées |
| État de surface réel | Inclut aussi faux-rond, vibration, déflexion, matière, arête, usure et stratégie. | Mesure selon le critère du plan ; ne pas assimiler automatiquement la crête à Ra |
Choisir la géométrie selon la matière et la portée
Le carbure monobloc est la base de construction ; l’arête, le nombre de dents, l’hélice, le dégagement et le revêtement doivent encore être adaptés à la matière et à l’engagement réel.
Aciers et aciers trempés
Précisez la nuance, la dureté et l’état de la pièce. La tenue d’arête, la chaleur et l’abrasion n’imposent pas la même solution selon la passe.
Inox, titane et alliages réfractaires
Documentez l’écrouissage, la stabilité, l’arrosage et la longueur sortie pour éviter frottement, échauffement et écaillage.
Aluminium et non-ferreux
Privilégiez une géométrie qui libère les copeaux et limite l’adhésion ; indiquez l’alliage, le lubrifiant et la stratégie.
Graphite et composites
L’abrasion, la poussière et la qualité de rive demandent une étude spécifique du substrat, de la protection de surface et de l’aspiration.
Portée standard
Utilisez la longueur coupante et le dépassement les plus courts compatibles avec la pièce et les dégagements.
Col long ou spécial
Réservez la portée supplémentaire aux zones qui l’exigent et vérifiez flexion, collision, serrage et trajectoire avant fabrication.

Dimensions à confirmer sur le plan et dans le montage
Une liste de diamètres ne suffit pas pour sécuriser l’application. HC vérifie les cotes de l’outil avec la pièce, le porte-outil et le chemin d’accès afin de distinguer une référence standard d’une adaptation.
Transformer les cotes en demande exploitable
Pour une fraise spéciale, joignez le modèle 3D ou le plan révisé de la pièce et marquez les surfaces à usiner. Le schéma outil seul ne révèle ni les obstacles, ni le sens d’approche, ni la méthode de contrôle.
- Matière, nuance, dureté et état d’ébauche
- Rayon minimal, profondeur et zones de collision
- Surépaisseur, parcours prévu et finition attendue
- Machine, broche, porte-outil, dépassement et arrosage
- Volume, durée de vie actuelle et critère d’acceptation
À confirmer : les paramètres de coupe ne sont proposés qu’après identification de la matière, du diamètre, de la portée et de la stratégie.

Diagnostiquer les défauts avant de changer d’outil
Une marque, une vibration ou une usure rapide ne prouve pas à elle seule que le carbure est inadapté. Localisez le défaut et contrôlez l’ensemble outil–porte-outil–pièce–trajectoire.
Facettes ou hauteur de crête excessive
Contrôler pas latéral, direction de balayage, rayon, déflexion et surépaisseur de la passe précédente.
Zone polie ou échauffée
Vérifier si le centre de la boule frotte, puis l’arrosage, l’usure, la vitesse effective et la charge réelle.
Vibrations et marques périodiques
Mesurer le faux-rond assemblé, réduire le porte-à-faux si possible et contrôler serrage, engagement et transitions.
Écaillage ou casse
Rechercher collision, surcharge locale, accumulation de copeaux, entrée brutale et variation de matière avant de modifier plusieurs paramètres.
Limite : une nouvelle fraise ne corrige pas un porte-outil endommagé, une pièce instable, une collision FAO ou une évacuation impossible.
Valider la solution sur la machine réelle
Documenter
Noter pièce, matière, outil, porte-outil, faux-rond, trajectoire, arrosage et état initial.
Définir
Fixer les zones mesurées, la surface attendue, les dimensions et la limite d’usure.
Tester
Modifier une variable utile à la fois et conserver les pièces ou relevés comparables.
Décider
Comparer les pièces acceptées et l’usure dans la fenêtre testée, sans extrapoler hors contexte.
Questions fréquentes sur les fraises hémisphériques
Quelle différence entre une fraise hémisphérique et une fraise torique ?
La fraise hémisphérique porte un rayon sur toute son extrémité et suit bien les formes 3D. La fraise torique conserve une partie frontale plus plane avec un rayon d’angle ; elle peut être plus productive sur certains fonds et contournages. La géométrie de la pièce et la trajectoire tranchent le choix.
Pourquoi éviter de finir longtemps avec le centre de la boule ?
La vitesse périphérique utile diminue vers le centre. Selon la matière et la pente, cette zone peut davantage frotter que couper. L’orientation du parcours doit être étudiée pour déplacer le contact vers une zone plus favorable.
Comment choisir le diamètre et le rayon ?
Partez du plus petit rayon concave, de l’accès, de la rigidité et de la hauteur de crête visée. Un petit outil accède à davantage de détails mais devient plus sensible au faux-rond et à la flexion.
Une fraise longue améliore-t-elle l’accès sans contrepartie ?
Elle peut atteindre une zone profonde, mais augmente aussi le porte-à-faux et la déflexion. Utilisez seulement la longueur nécessaire et vérifiez le col, le corps, le porte-outil et les collisions.
Quelles données envoyer pour une fraise hémisphérique sur mesure ?
Joignez le plan ou le modèle 3D, la matière et sa dureté, les rayons à atteindre, la profondeur, la surépaisseur, la machine, le porte-outil, l’arrosage, le volume et le critère d’acceptation.
Faire étudier votre fraise hémisphérique par HC
Envoyez la pièce et les conditions réelles. HC identifie les données manquantes puis compare une référence standard, une adaptation de portée ou une géométrie spéciale.
Demander une revue technique- Plan ou modèle 3D révisé
- Matière, dureté et surépaisseur
- Rayons, profondeur et accès
- Machine, montage et contrôle final