
Percer un trou croisé : gérer la coupe interrompue
Pour percer un trou qui débouche dans un autre perçage, il faut maîtriser la sortie de matière, le passage dans le vide et le réengagement éventuel du foret dans la paroi opposée. La décision dépend de la géométrie de l’intersection, de l’ordre des opérations et de l’aptitude de la référence de foret à travailler en coupe interrompue.
Réduire l’avance peut faire partie d’une stratégie recommandée pour un outil précis, mais ne valide pas à elle seule le procédé. Il faut aussi contrôler les arêtes de coupe, le diamètre, la position, les surfaces fonctionnelles et les bavures internes. Un cycle terminé sans rupture ne garantit pas une pièce conforme.
Transmettez la matière, les deux diamètres, l’angle, le décalage, la profondeur et la fonction des trous pour une première orientation.
Réponse rapide : modélisez les deux séquences A puis B et B puis A, identifiez quel foret rencontre le trou déjà ouvert, puis comparez la transition, l’accès d’ébavurage et les critères de contrôle. Si les diamètres diffèrent, commencer par le plus grand trou est une séquence candidate documentée par Sandvik Coromant ; elle doit toutefois être confirmée avec la référence d’outil et un essai sur la pièce.
Identifier l’intersection
Distinguer un débouché d’une traversée avec réengagement
Deux configurations doivent être séparées dès la lecture du plan. Dans la première, le nouveau trou débouche dans un conduit existant et s’arrête sans usiner la paroi opposée. La zone critique comprend alors la sortie de matière et l’arête créée à l’intersection. Dans la seconde, le foret traverse le conduit existant puis reprend la coupe dans la paroi opposée : il faut analyser la sortie, le passage dans le vide et le réengagement.
La perte de contact n’est pas nécessairement totale. Selon les diamètres, l’angle et le décalage entre les axes, une partie des arêtes peut rester engagée pendant qu’une autre traverse le vide. Une intersection oblique ou décentrée peut donc produire un engagement dissymétrique. Ce guide traite des intersections à l’intérieur de la pièce ; le perçage sur une face extérieure inclinée relève d’une analyse différente.
Relever les dimensions qui changent la décision
| Donnée | Ce qu’elle permet de vérifier |
|---|---|
| Diamètres de A et B | Importance relative de l’ouverture rencontrée par chaque foret. |
| Angle entre les axes | Forme et étendue de la zone de coupe interrompue. |
| Décalage des axes | Engagement dissymétrique et position des arêtes internes. |
| Profondeur depuis une référence | Position de la transition dans le parcours de l’outil. |
| Trajectoire après l’intersection | Arrêt dans le conduit ou reprise dans la paroi opposée. |
| Tolérances et fonction | Variation de la zone rencontrée et exigences de surface, d’arête et de propreté. |
Le rapport des diamètres aide à comparer les configurations, mais ne remplace pas une coupe du modèle. Deux pièces présentant le même rapport peuvent imposer des conditions différentes si leurs axes sont décalés. Lorsque le dessin ne montre pas clairement l’intersection, préparez une coupe dans le plan des axes ou plusieurs vues du modèle 3D ; repérez la matière restante et le parcours réel de la pointe.
Choisir l’ordre des opérations
L’ordre détermine quel outil rencontre un trou déjà ouvert, quelles surfaces peuvent être affectées et quelle arête restera à ébavurer. Comparez les deux gammes sur la même géométrie et avec les mêmes exigences finales.
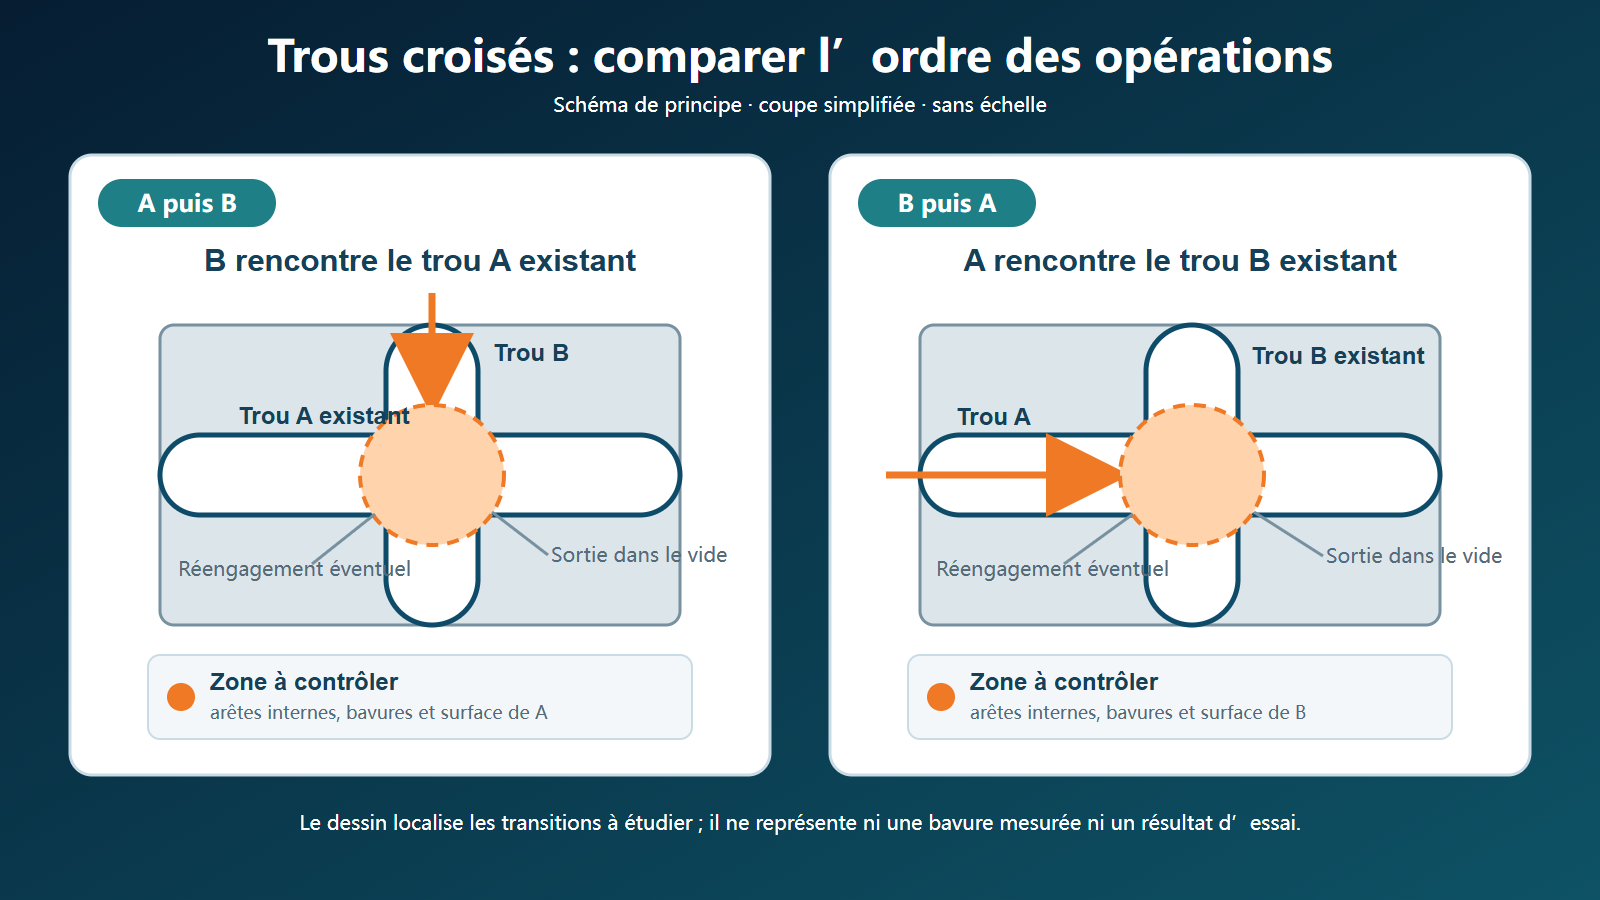
Lire le schéma
A puis B : le foret de B est soumis à l’intersection existante ; contrôlez aussi les surfaces de A après le second perçage.
B puis A : le foret de A rencontre B ; les arêtes et surfaces de B deviennent la zone aval à vérifier.
Dans les deux cas : prévoir la finition, l’ébavurage, le nettoyage et le moyen d’observer la zone utile.
| Point à comparer | Séquence A puis B | Séquence B puis A |
|---|---|---|
| Premier perçage | A avant l’ouverture de B | B avant l’ouverture de A |
| Outil en coupe interrompue | Foret de B | Foret de A |
| Transition à étudier | Débouché de B dans A, puis reprise éventuelle | Débouché de A dans B, puis reprise éventuelle |
| Contrôle après le second trou | Intersection et surfaces de A susceptibles d’être affectées | Intersection et surfaces de B susceptibles d’être affectées |
| Opérations restantes | Finition, ébavurage et nettoyage à définir | Finition, ébavurage et nettoyage à définir |
Faut-il commencer par le plus grand diamètre ?
Pour des trous de diamètres différents, Sandvik Coromant recommande dans son webinaire de perçage de réaliser le plus grand diamètre en premier afin de limiter la formation de bavures. Cette règle constitue une séquence candidate à évaluer, pas une validation automatique pour tout foret et toute intersection. Avant de la retenir, vérifiez que le second outil accepte l’interruption, que son éventuel réengagement reste dans son domaine d’application et que la séquence respecte les surfaces fonctionnelles.
L’ordre peut aussi être contraint par les reprises de bridage, les références de position ou une finition. Une séquence rapide au perçage peut perdre son intérêt si elle rend les bavures difficiles à retirer ou à inspecter. Le deuxième perçage ne supprime pas automatiquement les bavures du premier : il peut enlever une partie de matière tout en créant une nouvelle arête interne.
Adapter l’outil et préparer un essai contrôlé
Vérifier une référence de foret précise
La désignation « foret carbure » ne suffit pas à confirmer l’aptitude aux trous croisés. La validation doit porter sur une référence ou un plan d’outil précis, avec sa géométrie et ses conditions d’utilisation. Communiquez la matière et son état métallurgique, les diamètres, l’angle, la position, la profondeur, la longueur sortie, le porte-outil, le faux-rond mesuré, l’arrosage et la présence d’un réengagement.
Une géométrie de pointe, un revêtement ou un guidage particulier ne constitue pas une preuve suffisante indépendamment de ces conditions. La page forets carbure monobloc standard donne le cadre de sélection ; une adaptation à la pièce peut être étudiée parmi les forets sur mesure HC.
Définir la zone de transition à partir de l’outil
L’intersection des axes n’est pas la position où toutes les arêtes commencent à rencontrer le vide. La transition dépend aussi de la forme de pointe, du diamètre et de la géométrie locale de l’ouverture. Les tolérances de la pièce peuvent déplacer les premiers et derniers contacts.
- Repérez le premier contact des arêtes avec l’ouverture existante.
- Identifiez la phase de coupe partielle ou de passage dans le vide.
- Repérez le réengagement éventuel dans la paroi opposée.
- Déterminez le retour à l’engagement prévu après l’intersection.
- Vérifiez ces positions avec la géométrie réelle de l’outil et les références du programme.
Les positions programmées et les conditions de coupe doivent être validées pour le montage concerné. Une valeur de réduction d’avance publiée pour une famille de forets ne doit pas être transférée indistinctement à une autre référence. Si les copeaux ou l’arrosage deviennent le facteur limitant, complétez l’analyse avec le guide perçage continu ou débourrage.
Séparer choix de gamme et réglage des paramètres
Comparer A puis B à B puis A revient à comparer deux gammes : l’outil soumis à l’interruption, les arêtes produites et les opérations de finition changent. Une fois la gamme retenue, modifiez les paramètres de façon à identifier l’effet de chaque variable. Évitez de changer simultanément l’avance, la vitesse, le porte-outil et l’arrosage, car un résultat différent deviendrait difficile à interpréter.
Avant l’essai, définissez les critères d’acceptation et les conditions d’arrêt. Une évolution inhabituelle du bruit, de la charge machine, des vibrations ou de l’évacuation justifie une interruption selon la procédure de l’atelier, suivie d’une inspection. Ces signaux sont des alertes ; ils ne prouvent pas à eux seuls une cause précise.
Intégrez temps de cycle, ébavurage, contrôle, retouches, usure et pièces acceptées avant de retenir A→B ou B→A.
Contrôler les bavures et les arêtes internes
Le nettoyage ne remplace pas l’ébavurage. Inversement, une opération d’ébavurage ne démontre pas que tous les copeaux et résidus ont été évacués. À l’intersection, plusieurs observations doivent être distinguées avant de choisir une action corrective.
| Observation | Question à résoudre |
|---|---|
| Bavure encore attachée | Dépasse-t-elle la limite admise et peut-elle se détacher en service ? |
| Copeau libre ou retenu | Le nettoyage et le contrôle de propreté peuvent-ils le détecter et l’éliminer ? |
| Arrachement de matière | Affecte-t-il une dimension, une surface ou une fonction exigée ? |
| Arrondi d’ébavurage | Reste-t-il compatible avec le profil d’arête demandé ? |
| Rayure dans le trou principal | Se situe-t-elle sur une surface fonctionnelle et respecte-t-elle ses exigences ? |
Définir l’acceptation à partir de la fonction
Un passage de fluide, une surface de guidage ou une zone proche d’un organe sensible ne présentent pas les mêmes exigences. Le plan ou la spécification doit préciser les critères pertinents : dépassement admissible, profil d’arête, absence de particules détachables, dimensions, état de surface ou propreté. Évitez la seule mention « sans bavure » si aucune méthode ne permet de décider ce qui est acceptable.
Un endoscope peut aider à localiser une bavure ou une détérioration, mais ne fournit pas automatiquement une mesure dimensionnelle exploitable. Lorsque l’accès est insuffisant, une pièce témoin sectionnée ou une autre méthode validée peut être nécessaire. Un essai de débit complète parfois la validation d’un conduit ; il ne démontre pas à lui seul l’absence de bavure attachée.
Pour séparer casse, échauffement et évacuation insuffisante, utilisez aussi le guide de résolution des problèmes de perçage. Une arête ébréchée après l’essai ne prouve pas que le réengagement est l’unique cause : rapprochez sa localisation des défauts de pièce, des positions du programme et des observations enregistrées.
Valider la gamme sur la pièce
Une première pièce conforme confirme uniquement le résultat observé sur cette pièce. La validation d’une série doit examiner l’évolution avec l’usure et les variations pertinentes du procédé. Utilisez la même pièce, les mêmes critères et des méthodes comparables pour éviter de confondre l’effet de la séquence avec celui d’une autre variable.
Fiche de comparaison A/B
| Élément à consigner | Essai de référence | Essai modifié |
|---|---|---|
| Pièce, indice de plan et lot matière | À renseigner | À renseigner |
| Diamètres, angle, décalage et profondeur | À renseigner | À renseigner |
| Ordre des opérations et finitions | À renseigner | À renseigner |
| Foret, porte-outil, sortie et faux-rond | Référence et valeurs | Référence et valeurs |
| Arrosage, vitesse, avance et unités | À renseigner | À renseigner |
| Positions et paramètres de transition | À renseigner | À renseigner |
| Bavures, méthode, mesure et photo | Résultat observé | Résultat observé |
| Dimensions, surface et propreté | Résultat observé | Résultat observé |
| Nombre de pièces, cycle et reprises | Valeurs mesurées | Valeurs mesurées |
| Décision et réserves | Accepter, ajuster ou arrêter | Accepter, ajuster ou arrêter |
Inspectez les arêtes avant et après l’essai et reliez tout défaut au moment d’apparition. S’il est visible dès la première intersection, examinez géométrie, montage, transition programmée et état initial. S’il évolue progressivement, documentez aussi usure, dépôts éventuels et changement d’évacuation.
Questions fréquentes
Faut-il toujours percer le plus grand trou en premier ?
Non. C’est une recommandation de départ documentée pour des trous croisés de diamètres différents. Elle doit être confrontée à la référence de foret, à la géométrie, aux finitions et aux moyens de contrôle. Elle ne dispense pas d’un essai.
Pourquoi le foret peut-il s’ébrécher après avoir traversé le trou existant ?
Le réengagement peut imposer un contact progressif ou dissymétrique avec la paroi opposée. Vérifiez aussi le faux-rond, la longueur sortie, l’état des arêtes, le montage et les conditions de coupe. La seule position du dommage ne suffit pas à identifier sa cause.
Une réduction d’avance suffit-elle ?
Pas nécessairement. Elle ne corrige ni une géométrie hors du domaine d’application, ni un montage défectueux, ni une évacuation insuffisante. Son niveau et sa zone d’application doivent être déterminés avec les recommandations de l’outil concerné.
Le deuxième perçage élimine-t-il les bavures du premier ?
Il peut en enlever une partie, mais peut aussi créer une nouvelle bavure à l’intersection. L’état final doit être contrôlé après les opérations prévues, y compris finition, ébavurage et nettoyage.
Quand faut-il une étude spécifique avant l’essai ?
Lorsqu’une intersection est oblique, décentrée, proche d’une paroi mince ou suivie d’un réengagement difficile à caractériser. Elle est également utile si le foret n’a pas de domaine d’application confirmé ou si les exigences internes ne peuvent pas être contrôlées avec les moyens disponibles.
Quelles données transmettre à HC ?
Préparez le plan à jour et une coupe montrant l’intersection, la nuance matière et son état, les diamètres, l’angle, le décalage, les profondeurs, les tolérances, les exigences d’arête ou de propreté, la machine, le porte-outil, la longueur sortie et l’arrosage. Ajoutez l’ordre actuel des opérations, les outils, les paramètres, la taille des lots et les critères de validation.
Pour un problème existant, joignez des photos repérées de l’intersection et des arêtes du foret, le nombre de trous réalisés avant l’apparition du défaut et la méthode de mesure. Les plans et données confidentielles doivent être transmis selon le circuit convenu avec HC.
Faire vérifier la séquence sur votre pièce
Téléversez le plan et indiquez matière, géométrie A/B, ordre actuel, outil, montage, arrosage, défaut observé et contrôle prévu.
Références et limites
Sandvik Coromant, webinaire sur les bonnes pratiques de perçage présente le plus grand diamètre en premier comme recommandation pour limiter les bavures dans des trous sécants. Les pourcentages de paramètres cités par le fabricant ne sont pas convertis ici en règle HC universelle.
Le schéma A→B/B→A est une construction éditoriale sans échelle. Il sert à préparer l’analyse de l’intersection et ne reproduit ni un plan client, ni une bavure réelle, ni une performance mesurée. Toute gamme finale exige la géométrie réelle de la pièce, la référence d’outil et une validation documentée.