
Percer une surface inclinée en CNC sans dévier le foret
Une entrée oblique charge d’abord une partie de la pointe : le foret peut glisser, fléchir ou écailler une arête avant d’être entièrement engagé. La bonne réponse n’est donc pas une réduction d’avance universelle, mais le choix entre entrée directe documentée, méplat, pointage, trou pilote ou géométrie à fond plat.
Ce guide explique comment choisir la stratégie, préparer l’essai, mesurer la position du trou et transmettre à HC les données nécessaires à une solution standard ou sur mesure.
Auteur : Kevin Zeng · Mise à jour : 6 octobre 2026
Soumettre la géométrie d’entréeComparer les stratégiesRéponse courte : faut-il percer directement ou préparer une surface ?
Le perçage direct n’est retenu que si le foret, l’angle d’entrée, la profondeur et la tolérance sont couverts par une recommandation documentée ou un essai. Lorsque la position du trou est critique, que la pente est importante, que la sortie d’outil est longue ou que la pièce manque de rigidité, créer un méplat ou une entrée adaptée réduit le risque avant même de modifier les paramètres.
Pourquoi un foret dévie-t-il sur une surface inclinée ?
Au premier contact, une lèvre coupe tandis que l’autre n’est pas encore engagée. Cette dissymétrie produit un effort radial et un moment de flexion. La réaction dépend de la pente, de la largeur de contact, du diamètre, de la longueur sortie, du faux-rond assemblé et de la rigidité de la pièce.
- Déviation dès l’entrée : vérifier pointage, géométrie de pointe, faux-rond, porte-outil et serrage.
- Erreur qui augmente avec la profondeur : contrôler longueur utile, guidage, évacuation des copeaux et arrosage.
- Écaillage d’un seul côté : inspecter le moment du premier contact et les traces sur chaque lèvre.
- Bavure ou arrachement en sortie : traiter séparément la géométrie de sortie et la réduction de soutien de la matière.
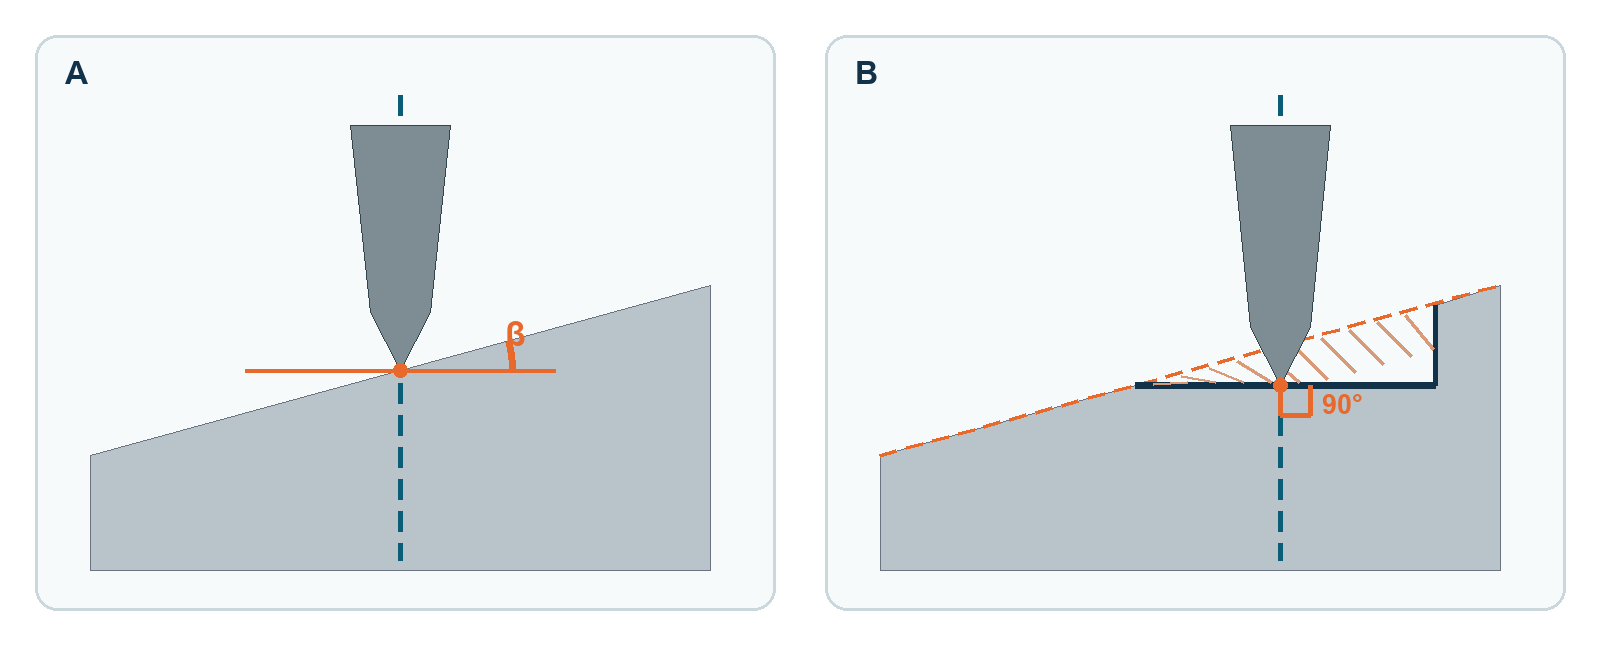
Choisir entre perçage direct, méplat, pointage et trou pilote
La stratégie doit préserver l’axe défini par le plan. Incliner la pièce ou créer une surface locale n’est acceptable que si la relation avec les références fonctionnelles reste conforme.
| Situation observée | Stratégie à examiner | Condition de validation |
|---|---|---|
| Position ou trajectoire très contrainte | Méplat ou stratégie pilote coordonnée | Définir le plan de mesure avant le premier essai. |
| Pente importante, surface courbe ou entrée interrompue | Méplat ou foret à fond plat qualifié | Ne pas transférer les limites d’une autre géométrie. |
| Trou profond ou grande sortie d’outil | Outil court de préparation puis trou pilote si nécessaire | Faire correspondre diamètre, profondeur et forme du fond au foret principal. |
| Trou court, montage rigide, pente faible | Perçage direct à évaluer | Contrôler position, trajectoire, entrée et état des arêtes. |
| Méplat impossible à cause d’une paroi ou d’un contour | Foret à fond plat ou outil spécial | Vérifier collision, épaisseur résiduelle, copeaux et arrosage. |
Pointage, centrage et trou pilote ne remplissent pas la même fonction
Pointage CNC
Il crée une entrée courte pour la pointe du foret suivant. L’angle et le diamètre pointé doivent éviter un premier contact uniquement sur les coins de coupe.
Centrage
Il produit une forme destinée à un montage entre pointes ou à une exigence de dessin. Il ne doit pas être utilisé automatiquement comme préparation d’un trou CNC.
Trou pilote
Il crée un guidage cylindrique. Son diamètre, sa profondeur, son faux-rond et la forme du fond doivent être compatibles avec le foret long ou de plus grand diamètre.
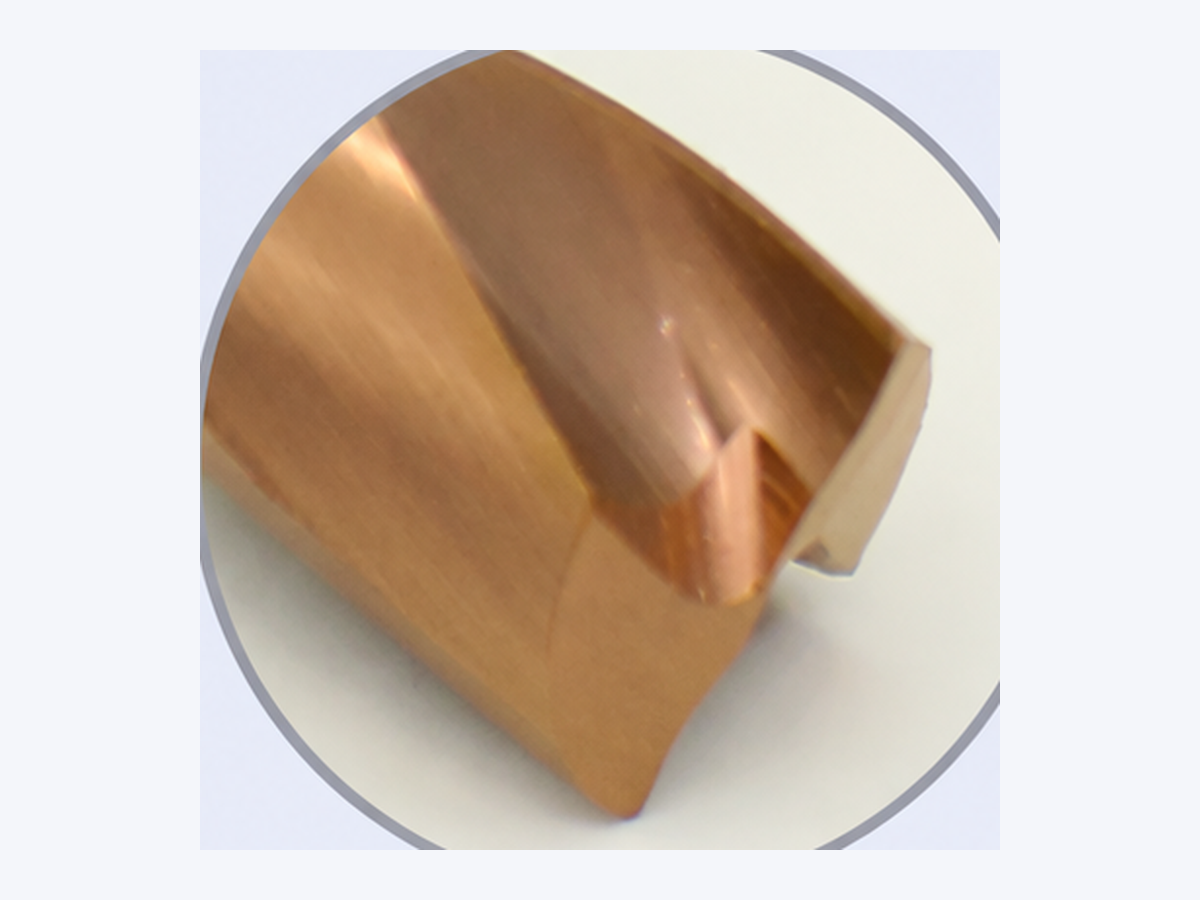
Quand examiner un foret à fond plat ?
Une pointe proche de 180° peut réduire la différence d’engagement entre les lèvres et intégrer, dans certaines applications, une opération de surfaçage et de perçage. Elle est pertinente lorsque le méplat séparé augmente le nombre d’outils ou lorsqu’une surface courbe ou interrompue empêche l’emploi d’un foret hélicoïdal standard.
La décision porte aussi sur le diamètre, la longueur taillée, la sortie d’outil, le revêtement, la forme des goujures, l’arrosage et la zone de dégagement. Pour les trous plus profonds, consultez le guide 3×D, 5×D ou 8×D.
Évaluer un foret sur mesureAjuster l’entrée sans créer une règle universelle
Des fabricants publient des réductions d’avance propres à certaines géométries et plages d’angle. Ces valeurs ne se combinent pas et ne se transfèrent pas à un autre foret. Conservez la vitesse et l’avance comme deux variables distinctes et partez des données de la référence réellement utilisée.
- Programmer séparément l’entrée asymétrique et la phase où tout le diamètre coupe.
- Éviter une avance si faible que les arêtes frottent au lieu de former un copeau.
- Vérifier que le fluide atteint la zone de contact et que les copeaux ne repassent pas sous l’arête.
- Photographier les deux lèvres après les premiers trous pour repérer une usure unilatérale.
Références publiques utiles : recommandations spécifiques du fabricant du foret ; support Sandvik sur les entrées non planes ; données Sumitomo MDF pour forets à fond plat. Une donnée de catalogue reste liée à la série concernée.
Cas HC : suppression d’un fraisage préalable sur une entrée oblique
Le cas ci-dessous illustre une décision de procédé, pas une promesse universelle de tolérance ou de durée de vie.
| Donnée | État documenté |
|---|---|
| Pièce et caractéristique | Vilebrequin automobile, perçage d’huile avec entrée inclinée. |
| Matière | 42CrMn, 28–30 HRC. |
| Trou et outil indiqué | Profondeur 10 mm ; spécification client D5,02 × 28 × 66 × D6. |
| Machine et fluide | Centre d’usinage, arrosage interne. |
| Procédé initial | Fraisage d’une surface locale, puis perçage avec un second outil. |
| Décision HC | Foret à fond plat défini pour l’entrée directe dans cette géométrie. |
| Résultat confirmé | L’opération de fraisage séparée et son outil ont été supprimés. |
| Limite de preuve | La tolérance ≤ 0,01 mm était une exigence client. Aucun résultat chiffré de durée de vie, de temps de cycle ou de capabilité n’est revendiqué sans rapport de mesure. |
Pour comparer économiquement les options, additionnez temps machine, changements d’outil, contrôle, rebut et retouche sur une même série. Comparez ensuite le coût par pièce conforme, pas seulement le prix du foret.
Préparer un essai documentéPréparer et arrêter l’essai au bon moment
Séquence de validation
- Confirmer plan, références, axe, diamètre, profondeur et tolérances.
- Mesurer le faux-rond avec le montage complet et limiter la sortie d’outil.
- Programmer séparément l’entrée, le perçage pleinement engagé et la sortie.
- Fabriquer un premier lot court, mesurer puis modifier une seule variable.
- Documenter copeaux, bruit, arêtes, position, trajectoire et diamètre.
Critères d’arrêt
- Écaillage visible ou usure unilatérale qui progresse rapidement.
- Bruit instable, vibration marquée ou mouvement de la pièce.
- Dérive croissante de position ou de trajectoire.
- Accumulation de copeaux ou interruption de l’arrosage.
- Écart entre la méthode de mesure et la caractéristique du plan.
Contrôler la position, la trajectoire et l’état de l’entrée
Un diamètre conforme ne prouve pas que l’axe du trou est correctement positionné. Le moyen de contrôle doit correspondre à la caractéristique du dessin.
| Caractéristique | Contrôle possible | À enregistrer |
|---|---|---|
| Position par rapport aux références | Mesure tridimensionnelle ou calibre validé | Références, stratégie de palpage, résultat et incertitude si requise. |
| Trajectoire ou rectitude | Mesures à plusieurs profondeurs, scan ou tomographie selon accès | Profondeurs mesurées, méthode et déviation maximale. |
| Diamètre et forme | Alésomètre, mesure pneumatique ou stratégie 3D validée | Sections, température, étalonnage et résultat. |
| Entrée et arêtes | Contrôle visuel ou microscopie reproductible | Bavure, éclat, côté affecté, nombre de trous et motif d’arrêt. |
Données nécessaires pour une revue HC
Transmettez le plan avec révision, la matière et son état, l’angle et la forme de la surface, le diamètre, la profondeur, les tolérances de position, de forme et d’état de surface, la machine, le porte-outil, le faux-rond mesuré, la sortie d’outil, le serrage, le type d’arrosage, la taille de série, le procédé actuel et les photos du défaut ou des arêtes.
HC peut alors comparer une référence standard, un méplat préparatoire, un foret à fond plat ou une géométrie sur mesure. Les dimensions finales et la fenêtre d’utilisation sont confirmées après revue technique et essai.
Envoyer les données de la pièceQuestions fréquentes
Peut-on utiliser un foret carbure standard sur une surface inclinée ?
Seulement si la géométrie du foret et ses données d’application couvrent cette entrée, puis après validation sur la pièce. La pente, la profondeur, la rigidité, le porte-outil et la tolérance de position peuvent rendre une préparation locale ou un foret à fond plat préférable.
Faut-il toujours réduire l’avance à l’entrée ?
Une réduction peut être prescrite pour un outil précis, mais il n’existe pas de pourcentage universel. Utilisez la recommandation du fabricant pour la géométrie, le diamètre et la matière concernés, puis observez la charge, le bruit, le copeau et l’état des arêtes.
Un foret à fond plat empêche-t-il toute déviation ?
Non. Il réduit certaines sollicitations d’entrée, mais il ne corrige pas un montage instable, un faux-rond excessif, une grande sortie d’outil ou une pièce qui se déforme. La position et la trajectoire du trou doivent être mesurées pendant l’essai.
Quelle différence entre pointage et trou pilote ?
Le pointage crée une entrée courte adaptée à la pointe du foret suivant. Un trou pilote crée un guidage cylindrique dont le diamètre, la profondeur et le fond doivent être compatibles avec le foret principal. Les deux opérations ne sont pas interchangeables.
Quelles données transmettre à HC ?
Envoyez le plan et sa révision, la matière et son état, l’angle et la forme de la surface, le diamètre et la profondeur, les tolérances, la machine, le porte-outil, le faux-rond mesuré, le serrage, l’arrosage, la série et le défaut actuel.
Faire vérifier une entrée inclinée
Indiquez la matière, l’angle, le diamètre, la profondeur, les tolérances, la machine, le montage et l’arrosage. HC vous dira quelles données manquent avant de comparer foret standard, préparation locale et outil sur mesure.
Demander une analyse et un devisDiagnostiquer un défaut de perçage