
Perçage continu ou débourrage : choisir le cycle
Réponse courte : choisissez le retrait selon le problème à résoudre (briser le copeau ou dégager), la documentation du contrôleur/foret, puis validez avant série. Ne généralisez pas G73/G83 hors de la machine documentée. Si casse ou blocage : analyser une casse de foret.
Le choix ne commence pas par un code G. Il commence par la notice du foret, la matière, la forme des copeaux, la profondeur utile, le type de trou et la manière dont le fluide atteint l’arête. Si le fabricant du foret autorise une avance continue et que les copeaux sortent sans s’accumuler, le perçage continu évite des réengagements inutiles. Si le problème est seulement de fragmenter un copeau long, un retrait court peut suffire. Si les copeaux restent dans les goujures ou au fond du trou, il faut étudier un retrait de dégagement plus important — mais uniquement après avoir vérifié que l’outil accepte cette stratégie.
Le rapport profondeur/diamètre fait partie du diagnostic, sans constituer à lui seul une règle de bascule. Un trou supérieur à 3×D n’impose pas automatiquement un G83, et un trou plus court n’exclut pas un problème de copeaux. La nuance, la géométrie du foret, l’arrosage, le faux-rond, l’inclinaison d’entrée ou de sortie et la commande numérique peuvent changer la décision.
Périmètre. Ce guide concerne le perçage industriel des métaux sur machine CNC. La section G73/G83 décrit une fraiseuse Haas dans le contexte des documents cités. Elle ne fournit pas un programme universel et ne remplace ni le manuel de la machine, ni la documentation du foret, ni la simulation et la validation selon les procédures de l’atelier.
Quel choix examiner en premier ?
| Situation observée | Stratégie à examiner en premier | Contrôle avant essai |
|---|---|---|
| Le fabricant autorise l’avance continue et les copeaux sortent sans accumulation | Perçage continu | Confirmer la référence du foret, l’arrosage, la charge et la qualité du trou |
| Le copeau reste long mais circule dans les goujures | Retrait court pour brise-copeaux, seulement si le foret l’autorise | Vérifier la valeur réelle du retrait et l’état des arêtes après réengagement |
| Les copeaux se tassent dans les goujures ou au fond du trou | Retrait de dégagement, après contrôle de l’outil et du fluide | Confirmer la position de dégagement, l’évacuation obtenue et le chemin de retour |
| La notice impose un trou pilote et une avance continue | Procédure du fabricant, sans ajouter de retrait non validé | Contrôler guidage, entrée, arrosage, profondeur et séquence de sortie |
Quel problème le retrait doit-il résoudre ?
Avant de modifier le cycle, il faut observer ce qui se passe et à quel moment. Un copeau long en sortie, une accumulation dans les goujures et une hausse de charge au fond du trou ne décrivent pas le même phénomène. La première observation oriente vers le fractionnement du copeau ; les deux autres peuvent signaler une difficulté d’évacuation, un débit insuffisant, une géométrie inadaptée, une usure ou une combinaison de ces facteurs.
Critères à relever
- nuance exacte et état métallurgique de la matière ;
- diamètre, profondeur utile et rapport longueur/diamètre du trou ;
- trou débouchant ou borgne, fond exigé, trou croisé, entrée ou sortie inclinée ;
- référence et révision du foret, longueur de coupe, porte-à-faux, arrosage interne ou externe et état des arêtes ;
- forme des copeaux, endroit où ils s’accumulent et profondeur à laquelle l’anomalie commence ;
- charge de broche, bruit, vibrations et évolution de ces signaux avec la profondeur ;
- débit, pression disponible, filtration, concentration et orientation du fluide, selon les exigences du foret.
Les copeaux et le foret ne doivent être examinés qu’après l’arrêt sécurisé de la machine, conformément aux règles de l’atelier. Une porte ouverte ou un copeau retiré à la main pendant un mouvement ne fait jamais partie d’une méthode de diagnostic.
| Observation | Données à relever | Conséquence pour le choix | Conclusion à ne pas tirer trop vite |
|---|---|---|---|
| Copeaux longs qui s’enroulent, mais goujures non chargées | Forme, matière, avance par tour, profondeur d’apparition | Vérifier d’abord la formation du copeau et la possibilité d’un retrait court | « Il faut obligatoirement un débourrage complet » |
| Copeaux tassés dans les goujures ou au fond du trou | Position, volume, état du fluide, charge et profondeur | Examiner la capacité d’évacuation et, si le foret l’autorise, un retrait de dégagement | « Un retrait court a forcément nettoyé le trou » |
| Charge, bruit ou température qui dérive avec la profondeur | Courbe de charge, usure, faux-rond, débit et longueur engagée | Contrôler l’ensemble outil–porte-outil–arrosage avant de changer seulement le cycle | « La profondeur est la seule cause » |
| Ébréchure au passage d’un trou croisé ou d’une sortie inclinée | Position sur le plan, état de chaque lèvre, avance au passage | Traiter l’interruption et le réengagement comme une condition spécifique | « Un G83 corrigera la géométrie de la pièce » |
Le guide Foret 3×D, 5×D ou 8×D : comment choisir la bonne longueur ? traite la longueur utile, la rigidité et l’accessibilité. Il ne décide pas du cycle à la place de la notice du foret. Pour un problème déjà observé, le diagnostic Pourquoi un foret casse, chauffe ou évacue mal les copeaux ? aide à séparer l’usure, le faux-rond, le refroidissement et l’évacuation.
Retrait court ou dégagement complet : quelle différence ?
Le mot « débourrage » peut masquer des mouvements très différents. Il faut donc décrire la trajectoire réelle plutôt que de s’arrêter au nom du cycle dans le logiciel de FAO.
Trois stratégies fonctionnelles
| Stratégie | Mouvement à confirmer | Objectif possible | Point de contrôle principal |
|---|---|---|---|
| Perçage continu | Avance jusqu’à la profondeur finale sans retrait périodique | Maintenir une coupe et une évacuation continues | Autorisation du fabricant, forme des copeaux, fluide et charge |
| Retrait court pour brise-copeaux | Petit recul entre deux segments d’avance, sans sortie complète programmée du trou | Interrompre le copeau et détendre la charge | Valeur réelle du retrait, copeau obtenu et choc au réengagement |
| Débourrage avec retrait de dégagement | Retour vers une position de dégagement définie, puis nouvelle approche | Donner davantage d’espace à l’évacuation des copeaux | Position atteinte, chemin de retour, copeaux encore présents et temps ajouté |
Un retrait court peut casser un copeau sans le transporter hors du trou. Inversement, un retrait plus grand ne garantit pas que les goujures soient propres : un copeau peut rester collé, retomber dans un trou vertical ou être recoupé au retour. L’effet doit être observé sur le trou, les copeaux, la charge et les arêtes.
Chaque retrait ajoute aussi un réengagement. Selon la matière, le foret et l’état du copeau, ce retour peut modifier la charge sur les lèvres, marquer la paroi ou endommager une arête. Il serait donc incorrect de conclure que « davantage de retraits est toujours plus sûr ». La fiche d’un foret profond peut même imposer un trou pilote, une entrée à vitesse réduite, un arrosage interne et une avance continue jusqu’à la profondeur finale. Pour la référence RT 100 T 30×D citée, la procédure Guhring indique qu’un cycle de débourrage n’est pas nécessaire. Cette indication reste limitée au produit et aux conditions décrits ; elle ne prouve ni une interdiction générale des retraits ni l’admissibilité de la même stratégie pour un foret HC [S5].
La stratégie est donc choisie dans cet ordre :
- lire la procédure du foret et identifier les mouvements interdits ou obligatoires ;
- confirmer la trajectoire produite par la commande et le postprocesseur ;
- observer si le besoin concerne le fractionnement ou l’évacuation du copeau ;
- comparer les solutions dans un essai contrôlé avec des critères d’arrêt.
Exemple illustratif : G73 et G83 sur une fraiseuse Haas
Exemple illustratif — trajectoires et libellés selon la documentation Haas consultée ; une autre commande CNC peut différer. Consignez la version du contrôleur et l’option logicielle avant de conclure.
Dans les documents Haas pour fraiseuse, G73 désigne un cycle de perçage avec débourrage grande vitesse et G83 un cycle de débourrage normal [S1–S3]. Cette correspondance ne doit pas être transposée automatiquement à une autre commande, à un tour ou à un postprocesseur différent. Par exemple, HEIDENHAIN décrit le brise-copeaux et le dégagement dans le cycle 203 avec ses propres paramètres et sa propre séquence [S4].
Ce qu’il faut vérifier sur la Haas concernée
- modèle de fraiseuse et génération de commande ;
- version du logiciel et révision du manuel utilisé ;
- cycle effectivement sorti par la FAO et le postprocesseur ;
- adresses programmées pour le cycle, sans mélanger les variantes ;
- position du plan R, profondeur Z et mode de retour de fin de cycle ;
- valeurs actives des réglages qui modifient le retrait ou l’approche ;
- dégagement des brides, de la pièce et de toute géométrie voisine.
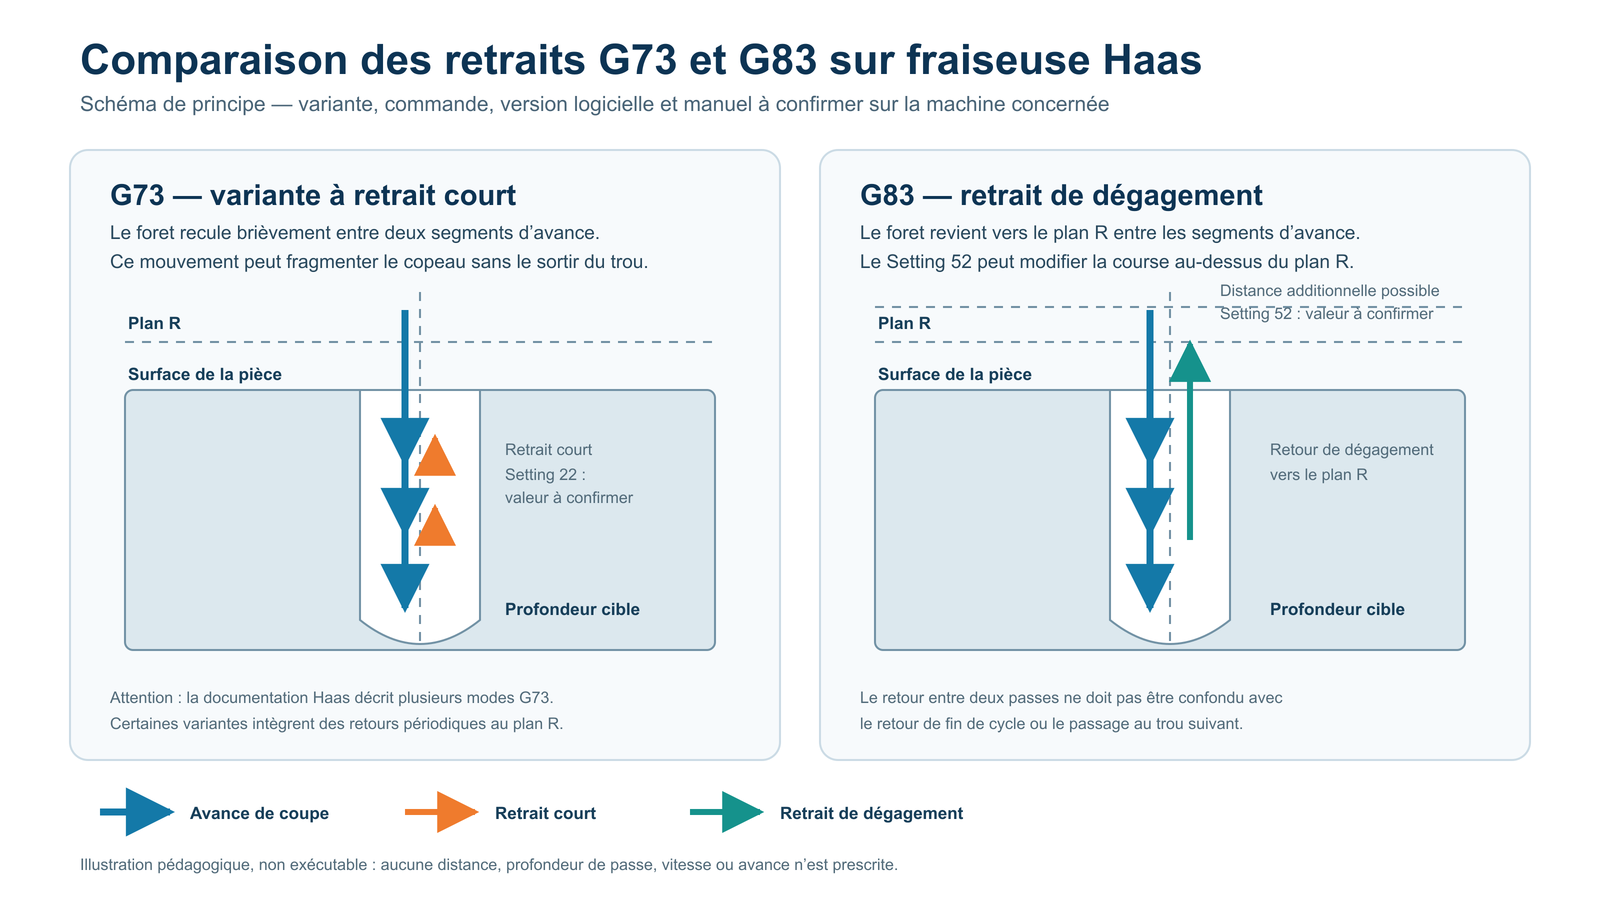
Lire le trajet avant de choisir un code
La colonne G73 illustre uniquement la variante à retrait court retenue pour la comparaison. La documentation Haas décrit aussi d’autres modes, dont certains comportent des retours périodiques au plan R.
La colonne G83 représente un retour de dégagement. Les distances, les segments, le plan R et les réglages restent à confirmer sur la machine.
Schéma de principe : comparaison fonctionnelle d’une variante G73 à retrait court et d’un G83 avec retour de dégagement sur fraiseuse Haas. Les distances et réglages ne sont pas des valeurs de programmation. Sources de mouvement : documentation Haas [S1–S3, S6].
G73 : un retrait court, avec plusieurs variantes documentées
Dans sa documentation de commande, Haas relie le petit retrait de la variante G73 considérée au Setting 22 [S2]. Séparément, la note d’application S6 limite son exemple de perçage grande vitesse au cas d’un arrosage à travers l’outil. Cette condition de refroidissement appartient à l’application décrite ; elle ne transforme pas G73 en preuve qu’un foret donné accepte ce cycle.
La page G73 actuelle documente cependant plusieurs modes selon les adresses utilisées. Dans certaines variantes, des retours périodiques au plan R sont intégrés à la séquence [S2]. Il ne faut donc pas écrire que « G73 ne sort jamais du trou ». Il faut noter la variante choisie, la version de la commande et la trajectoire obtenue.
G83 : un retour de dégagement à caractériser
La documentation Haas G83 décrit un mouvement de débourrage qui revient au plan R pour favoriser l’évacuation. Le Setting 52 peut ajouter une distance au-dessus de ce plan lors du mouvement de dégagement [S3]. La position R n’est donc pas un simple libellé : elle influence la course, les dégagements et le temps de cycle. Le retour entre deux trous, notamment via les modes G98/G99, doit être distingué des retraits effectués pendant le perçage.
| Point comparé sur une fraiseuse Haas | G73, variante à retrait court | G83, retrait de dégagement | Vérification obligatoire |
|---|---|---|---|
| But du retrait entre segments | Principalement briser le copeau | Créer un mouvement de dégagement plus ample | Observer le copeau et confirmer la trajectoire |
| Position intermédiaire | Petit retrait défini pour la variante sélectionnée, lié au Setting 22 dans la documentation citée | Retour au plan R, modifiable dans sa course par les réglages documentés | Manuel correspondant à la commande et réglages actifs |
| Réengagement | Après le petit retrait de la variante sélectionnée | Après le mouvement de dégagement | Copeaux résiduels, charge et risque de recoupe |
| Fin du cycle et passage au trou suivant | Dépend aussi du mode de retour programmé | Dépend aussi du mode de retour programmé | Ne pas confondre retrait de passe et retour de fin de cycle |
Cette comparaison explique des mouvements, pas des valeurs de programmation. Aucun pas, retrait, plan R, vitesse ou avance ne peut être repris sans connaître la machine, la pièce, l’outil et les dégagements. Le programme doit être relu, simulé et validé selon les procédures de l’atelier avant tout essai de coupe.
Que dit la documentation du contrôleur et du foret ?
Deux documents répondent à deux questions différentes :
- le manuel de la machine et de la commande indique comment une instruction est interprétée et quels réglages modifient la trajectoire ;
- la documentation du fabricant du foret indique si l’outil accepte une avance continue, un retrait court ou un débourrage complet, et sous quelles conditions de guidage et de refroidissement.
Le fait qu’une commande sache exécuter G73 ou G83 ne prouve pas que le foret monté doive utiliser ce cycle. Inversement, une notice recommandant une avance continue n’indique pas à elle seule comment la programmer sur la machine disponible.
Revoir le procédé avant de choisir un autre cycle
Il faut interrompre le raisonnement « continu ou débourrage » et revenir au procédé lorsque :
- le foret présente une lèvre ébréchée, une usure dissymétrique ou un collage important ;
- l’arrosage interne est absent, instable, mal filtré ou non conforme aux exigences du foret ;
- le faux-rond assemblé, le porte-à-faux ou le bridage n’est pas maîtrisé ;
- le trou comporte une entrée inclinée, une sortie oblique, une paroi mince, un trou croisé ou une interruption non couverte par la notice ;
- un petit diamètre ou une grande longueur rend les réengagements particulièrement sensibles ;
- le foret profond exige un trou pilote et une séquence d’entrée ou de sortie dédiée ;
- la commande, le logiciel ou le postprocesseur a changé depuis la dernière validation.
Les forets pour trous profonds doivent être sélectionnés à partir du diamètre, de la profondeur, de la matière, du guidage, de la machine et du circuit de fluide. Le remplacement d’un foret standard par un foret long ne suffit pas à corriger un manque de débit, un mauvais guidage ou une trajectoire inadaptée.
Pour cadrer la famille de foret avant de discuter du cycle, consulter aussi Choisir un foret pour l’usinage CNC. Les calculs de vitesse et d’avance sont traités séparément dans Comment calculer la vitesse de rotation et l’avance en usinage ?.
Comment valider le cycle avant série ?
Le bon cycle n’est pas celui qui paraît le plus rapide sur une simulation isolée. C’est celui qui respecte la notice de l’outil et produit des trous acceptés, des copeaux maîtrisables et une usure compatible avec le critère de changement, dans une fenêtre répétable.
Ordre de validation
- Figer le point de départ. Relever la pièce, le lot matière, le foret, le montage, le faux-rond, le fluide, le programme et les résultats actuels.
- Vérifier la trajectoire hors coupe. Selon la procédure de l’atelier, contrôler les coordonnées, le plan R, la profondeur, les dégagements, les réglages actifs et le comportement du postprocesseur.
- Définir le changement. Indiquer s’il s’agit de passer au continu, d’ajouter un retrait court ou d’utiliser un mouvement de dégagement. Enregistrer toute adaptation associée au fluide ou aux conditions de coupe.
- Maintenir la comparaison. Conserver les autres conditions identiques lorsqu’elles peuvent l’être. Si une liaison technique impose plusieurs changements, les consigner ensemble au lieu de prétendre isoler une seule variable.
- Examiner un échantillon prévu. Comparer la forme et l’évacuation des copeaux, la charge, le diamètre, la surface si elle est spécifiée, la bavure, l’état des arêtes et le temps de cycle.
- Appliquer les arrêts. Stopper l’essai en cas de hausse anormale de charge, bruit inhabituel, perte de fluide, copeaux bloqués, marque nouvelle sur la paroi ou dommage du foret.
- Élargir seulement après acceptation. Une première pièce conforme ne démontre pas encore la répétabilité sur le lot, la durée d’outil ou une autre machine.
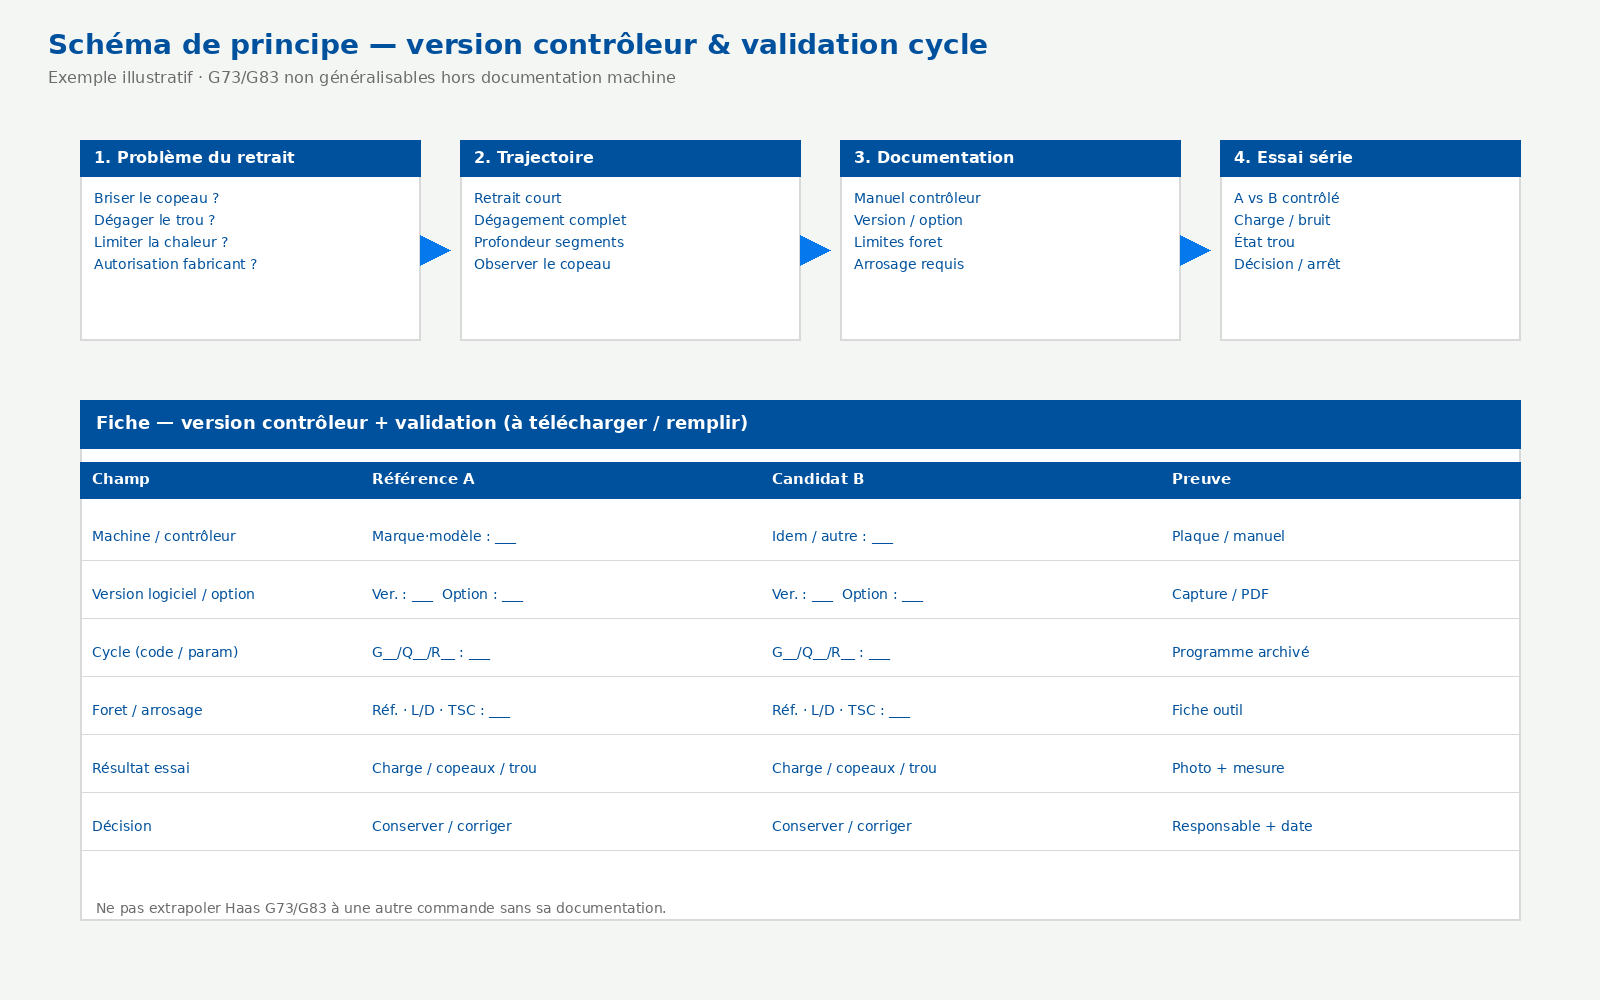
Fiche de validation du cycle
La fiche suivante peut être copiée pour comparer un cycle de référence A et un cycle candidat B. Une case non connue reste marquée « à mesurer » ; elle ne doit pas être remplacée par une estimation non identifiée.
| Champ à renseigner | Référence A | Candidat B | Résultat, unité et méthode | Décision |
|---|---|---|---|---|
| Pièce et échantillon | N° de pièce/lot : ___ | N° de pièce/lot : ___ | Matière/état : ___ ; taille d’échantillon : ___ | Comparable : oui / non |
| Version contrôleur / option | Ver. : ___ · Option : ___ | Ver. : ___ · Option : ___ | Source : manuel / capture écran | Documenté : oui / non |
| Trou et exigence | Ø ___ mm ; profondeur ___ mm ; type ___ | Ø ___ mm ; profondeur ___ mm ; type ___ | Tolérance, surface, bavure ou autre critère : ___ | Critère applicable : ___ |
| Outil | Référence/révision : ___ ; trous déjà usinés : ___ | Référence/révision : ___ ; trous déjà usinés : ___ | Porte-à-faux ___ mm ; état des deux lèvres : ___ | Outils comparables : oui / non |
| Machine et commande | Machine/commande/version : ___ | Machine/commande/version : ___ | Porte-outil : ___ ; faux-rond assemblé ___ mm, méthode ___ | Configuration acceptée : ___ |
| Cycle et trajectoire | Cycle/variante : ___ ; segment : ___ mm ; retrait : ___ mm | Cycle/variante : ___ ; segment : ___ mm ; retrait : ___ mm | Plan R : ___ mm ; mode de retour : ___ ; réglages actifs : ___ | Trajectoire vérifiée : oui / non |
| Conditions de coupe | Rotation ___ tr/min ; avance ___ mm/tr ou ___ mm/min ; mode ___ | Rotation ___ tr/min ; avance ___ mm/tr ou ___ mm/min ; mode ___ | Fluide : ___ ; pression ___ bar et débit ___ l/min si mesurés | Conditions comparables : oui / non |
| Copeaux et charge | Forme/évacuation : ___ ; charge : ___ | Forme/évacuation : ___ ; charge : ___ | Source de charge : ___ ; moment/profondeur de l’observation : ___ | Amélioration confirmée : oui / non |
| Contrôle du trou | Mesure A : ___ | Mesure B : ___ | Instrument/méthode : ___ ; identifiant de mesure : ___ | Conforme A/B : ___ |
| Usure et temps | Usure : ___ ; temps ___ s/trou | Usure : ___ ; temps ___ s/trou | Méthode d’observation et critère de changement : ___ | Accepter / corriger / arrêter |
| Libération | Responsable : ___ ; date : ___ | Responsable : ___ ; date : ___ | Écart ou action restante : ___ | Résultat final : ___ |
Cette fiche ne doit pas contenir de résultat prérempli. Le nombre de pièces, les mesures et les seuils d’acceptation viennent du plan, du plan de contrôle et du niveau de risque du procédé.
Questions fréquentes
Quel problème le retrait doit-il résoudre ?
Briser le copeau, dégager le trou, limiter l’échauffement, ou respecter une limite fabricant. Sans clarifier l’objectif, le choix entre retrait court et dégagement complet reste arbitraire.
Retrait court ou dégagement complet : quelle différence ?
Un retrait court vise surtout à segmenter le copeau ; un dégagement plus ample évacue et refroidit davantage, au prix du temps cycle. Observez la trajectoire réelle sur votre commande, pas seulement le code.
G73 et G83 ont-ils le même comportement partout ?
Non. Même sur une famille Haas, les variantes et options comptent. Sur une autre CNC, les libellés diffèrent. Consignez marque, modèle, version logiciel et documentation avant d’extrapoler.
Faut-il débourrer dès 3×D ?
Pas automatiquement. La profondeur utile, la matière, l’arrosage et l’autorisation du fabricant du foret priment. Un seuil unique sans ces entrées reste Unknown.
Quelles données transmettre à HC ?
Matière, profondeur, référence foret, cycle (code et paramètres), version contrôleur, arrosage, symptômes (casse, copeaux, charge), et résultats A/B. Joignez extraits de programme si possible.
Quelles données transmettre à HC ?
Pour faire examiner une opération, transmettez d’abord :
- la nuance et l’état de la matière ;
- le diamètre, la profondeur, le type de trou et les exigences principales ;
- la machine, la commande et, si possible, la version logicielle ;
- le volume de production ;
- le problème observé ou la stratégie que vous souhaitez comparer.
Pour un diagnostic, ajoutez la référence du foret, le porte-à-faux, le cycle et les réglages actifs, la vitesse, l’avance et leurs unités, le mode d’arrosage, le faux-rond disponible, ainsi que des photographies des copeaux et des deux lèvres. Les plans et documents sensibles sont reçus selon les modalités de confidentialité convenues avant l’envoi.
Références
S1. Haas Automation, Manuel de l’utilisateur de la fraiseuse — 2023, section « Cycles préprogrammés de perçage », p. 173. Consulter le manuel officiel en français. Cette source décrit la commande Haas ; elle ne définit pas la stratégie admissible pour un foret HC.
S2. Haas Automation, G73 High-Speed Peck Drilling Canned Cycle (Group 09). Consulter la page officielle G73. Source utilisée pour les variantes G73 et le lien avec le Setting 22.
S3. Haas Automation, G83 Normal Peck Drilling Canned Cycle (Group 09). Consulter la page officielle G83. Source utilisée pour le retour au plan R et le Setting 52.
S4. HEIDENHAIN, TNC 640 — Manuel utilisateur, Programmation des cycles, cycle 203 « Perçage universel », édition 10/2023. Consulter le manuel officiel. Cette source montre qu’une autre commande décrit le brise-copeaux avec une séquence et des paramètres propres.
S5. Guhring, RT 100 T, série 6513, foret carbure 6 mm 30×D à arrosage interne, procédure de perçage profond. Consulter la fiche fabricant. Exemple limité à la référence et à la procédure indiquées ; il ne prouve pas qu’un autre foret accepte le même cycle.
S6. Haas Automation, High-Speed Peck Drilling. Consulter la note technique officielle. Source utilisée pour distinguer le petit retrait G73 du dégagement G83 dans l’exemple Haas et pour la condition d’arrosage à travers l’outil.