
Choix de trajectoire en fraisage CNC
Fraisage trochoïdal ou rainurage pleine largeur ?
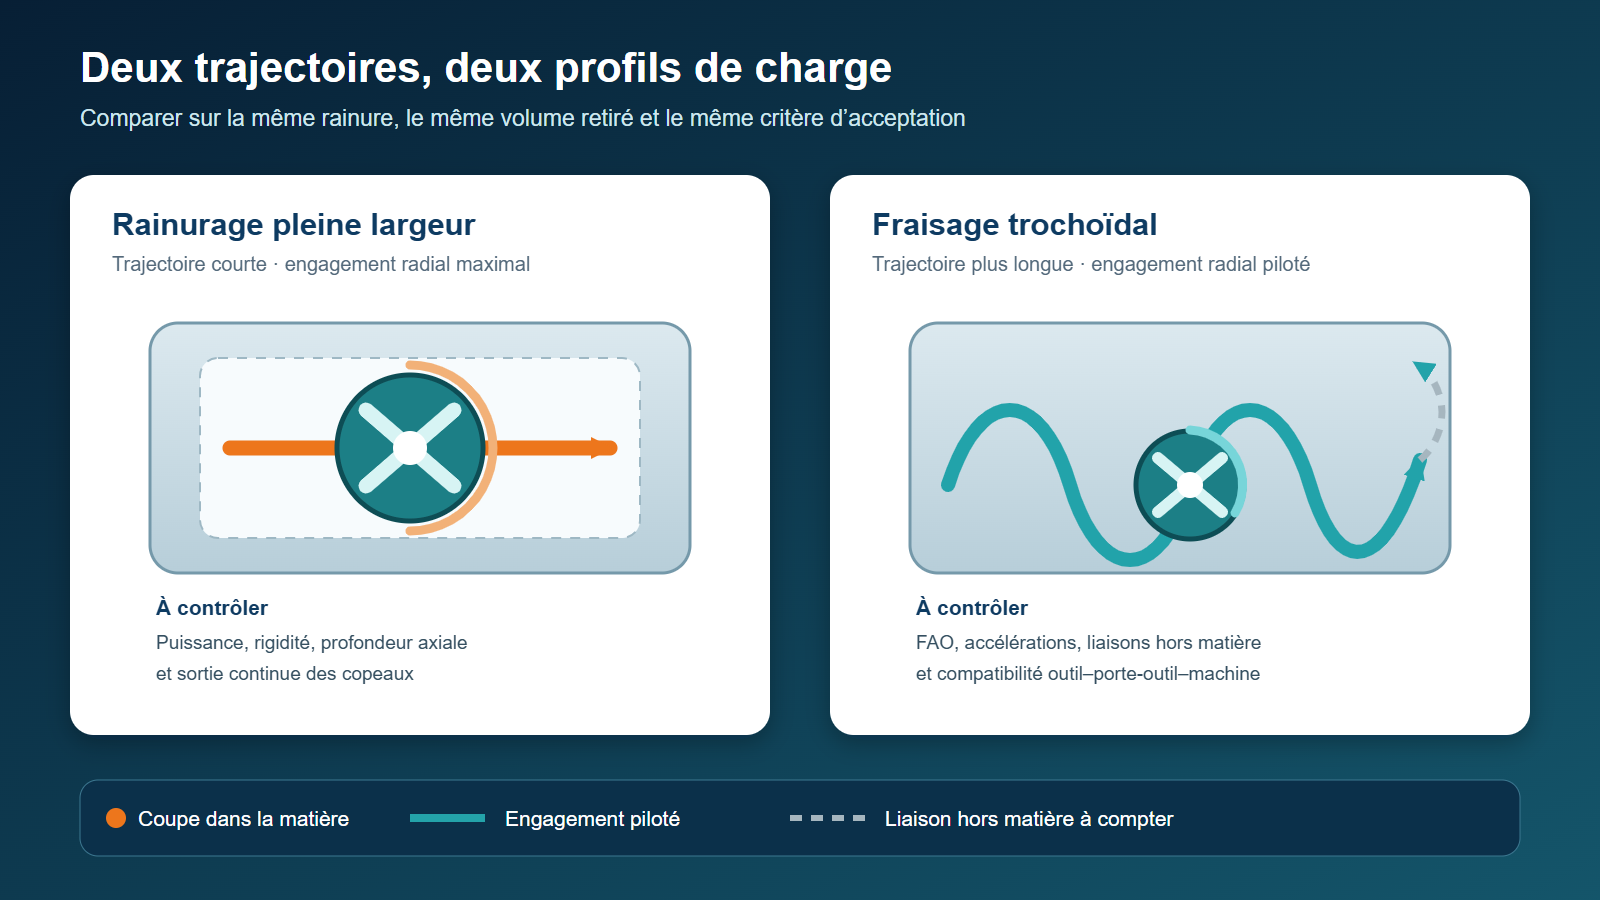
Le fraisage trochoïdal est un candidat lorsque la rainure est plus large que la fraise, que l’engagement radial doit être limité et que la machine comme la FAO peuvent exécuter une trajectoire dense sans ralentissements pénalisants. Le rainurage pleine largeur reste pertinent pour une rainure courte ou peu profonde, avec une fraise adaptée, une chaîne rigide et une évacuation des copeaux maîtrisée. Aucune stratégie ne gagne sans comparer le temps total par pièce et le résultat accepté.
Cette comparaison ne fournit pas de paramètres universels. Les valeurs de largeur, d’engagement ou de profondeur publiées par un fabricant restent liées à son outil, à sa matière d’essai et à ses conditions.
Voir les fraises carbure monobloc pour fraisage CNCDéfinir la rainure et la machine
Commencez par la fonction de la rainure : largeur et tolérance, profondeur, longueur, extrémités ouvertes ou fermées, rayons, état du fond et des parois, matière et volume à enlever. Ajoutez la machine, la commande, la broche, le couple disponible dans la plage utilisée, les accélérations, le porte-outil, le porte-à-faux, le bridage et le mode d’évacuation.
Sandvik décrit le rainurage en bout dans le plein comme une opération exigeante et demande de relier profondeur axiale, rigidité et évacuation des copeaux à la méthode choisie [1]. Sa page sur le trochoïdal définit au contraire une interpolation circulaire accompagnée d’un mouvement d’avance, destinée notamment aux rainures avec un arc d’engagement contrôlé [2].
Données minimales avant de programmer
- géométrie complète de la rainure et surépaisseur ;
- matière, état et peau éventuelle ;
- machine, commande, porte-outil et porte-à-faux ;
- fraise exacte, dents, longueur taillée et limite fabricant ;
- air, fluide ou MQL et chemin réel des copeaux.
Si la commande lisse mal les petits segments, si la machine ralentit fortement dans les changements de direction ou si le post-processeur n’est pas qualifié, la trajectoire trochoïdale prévue dans la FAO peut devenir une autre opération sur la machine. Ce point doit être vérifié par simulation du code post-traité et, si nécessaire, par un essai à vide sécurisé.
Comparer les trajectoires
Le choix porte sur une chaîne complète, pas seulement sur l’avance programmée. Seco relie le trochoïdal à une faible profondeur de coupe radiale, une profondeur axiale élevée et à une machine disposant d’une accélération, d’un couple, d’une FAO et d’un serrage compatibles [3]. La trajectoire, la géométrie d’outil et les alternances coupe/hors coupe doivent ensuite être validées dans les conditions réelles.
| Condition | Premier candidat | Pourquoi le conserver | À vérifier avant décision |
|---|---|---|---|
| Rainure courte, peu profonde, largeur égale à la fraise | Pleine largeur | Trajectoire simple, peu de liaisons et programmation directe | Puissance, flexion, copeaux, charge broche, fond et parois |
| Rainure plus large que la fraise | Trochoïdal à étudier | La FAO peut piloter l’engagement radial au lieu d’enterrer toute la largeur de l’outil | Espace de boucle, rayon minimal, finition séparée et temps de liaison |
| Rainure profonde ou matière sensible à la charge | Essai trochoïdal contrôlé | Répartir l’utilisation de l’arête sur une longueur axiale plus grande peut être utile | Outil autorisé, stabilité, température, copeaux et limite fabricant |
| Machine à accélérations limitées ou programme très segmenté | Pleine largeur ou autre stratégie plus simple | La vitesse réelle peut rester loin de la vitesse programmée sur les boucles et liaisons | Temps machine, suivi de trajectoire, mémoire, look-ahead et surface |
| Évacuation instable dans une rainure confinée | Aucune décision avant correction | Les copeaux recoupés peuvent invalider les deux stratégies | Direction des jets, volume, aspiration, sorties et observation des copeaux |
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Le trochoïdal n’est pas une recommandation automatique pour une rainure trop étroite pour la boucle, une machine qui ne suit pas la trajectoire, un post-processeur non vérifié, un outil non autorisé pour la profondeur axiale choisie, un porte-outil instable ou une évacuation insuffisante. La pleine largeur n’est pas à retenir par habitude lorsque puissance, porte-à-faux, profondeur, matière ou recoupe des copeaux rendent la charge non maîtrisable.
Une rainure avec parois ou fond fonctionnels peut demander une passe de finition distincte dans les deux cas. Si le besoin porte d’abord sur le sens de coupe le long d’un contour, consulter le guide fraisage en avalant ou en opposition : cette question ne remplace pas le choix entre pleine largeur et engagement radial piloté.
Relier engagement et évacuation
En pleine largeur, la fraise coupe des deux côtés de la rainure et laisse peu de volume libre autour d’elle. Le contrôle doit porter sur le chemin des copeaux, leur recoupe, la charge broche, la flexion et l’état des arêtes. Sandvik demande explicitement une bonne évacuation dans la rainure et relie les limites aux forces de coupe, au porte-à-faux et aux vibrations [1].
Le trochoïdal réduit l’engagement radial à chaque boucle, mais ajoute des alternances d’entrée, de sortie et de repositionnement. Les limites chiffrées publiées par Sandvik ou Seco sont des recommandations propres à leurs pages et à leurs outils ; elles servent à formuler les questions de validation, pas à fixer un programme HC universel [2][3].
Essai A/B à résultat comparable
- Geler le plan, le lot matière, le volume retiré, le montage, la machine, le porte-outil et la méthode de contrôle.
- Définir avant l’essai les critères d’acceptation : largeur, profondeur, fond, parois, bavure, intégrité de l’arête et temps de cycle.
- Préparer deux programmes post-traités et simuler toutes les entrées, sorties, liaisons, retraits et zones de matière restante.
- Utiliser un état d’outil comparable et modifier une seule famille de variables à la fois dans une fenêtre approuvée.
- Conserver le temps machine réel, la charge, les copeaux, les mesures de pièce, les photos d’arête et le motif de tout arrêt.
Arrêter l’essai en cas de déplacement du montage, collision potentielle, prise de passe imprévue, charge anormale, vibration inhabituelle, bourrage ou recoupe persistante, détérioration rapide de l’arête ou première pièce non conforme.
Une stratégie ne corrige pas un faux-rond assemblé, un serrage endommagé, une pièce insuffisamment soutenue, une erreur de modèle, une surépaisseur non maîtrisée ou une machine hors état. Si vibration ou écaillage domine, utiliser le diagnostic vibrations et usure d’une fraise CNC avant d’augmenter la charge.
Comparer le temps total par pièce
Une avance de coupe plus élevée ne prouve pas un cycle plus court. La documentation Autodesk distingue l’engagement visé de l’Adaptive Clearing et les politiques de liaison ou de retrait ; ces choix modifient la trajectoire réellement exécutée et peuvent laisser de la matière à reprendre [4]. Mastercam présente de son côté la réduction des mouvements dans le vide comme un objectif de ses trajectoires dynamiques ; il s’agit d’une affirmation sur sa technologie, pas d’un résultat transposable sans mesure [5].
| Donnée à comparer sur machine | Pleine largeur | Trochoïdal |
|---|---|---|
| Volume réellement retiré | À compléter | À compléter |
| Temps de coupe dans la matière | À compléter | À compléter |
| Entrées, sorties, liaisons et retraits | À compléter | À compléter |
| Passe de finition ou reprise de matière restante | À compléter | À compléter |
| Changement d’outil, nettoyage et contrôle | À compléter | À compléter |
| Pièces acceptées avant le critère de changement | À compléter | À compléter |
| Temps total par pièce acceptée | À calculer | À calculer |
Modèle de décision : temps total par pièce acceptée = temps machine + changements et réglages répartis + nettoyage/évacuation + contrôle + reprises + coût-temps des pièces non conformes. Utiliser les mêmes frontières de calcul pour les deux programmes.
Intégrer le coût de changement
Passer au trochoïdal peut exiger une licence ou une stratégie FAO compatible, un post-processeur qualifié, une simulation supplémentaire, une fraise et un porte-outil différents, du temps de programmation, un essai matière, une validation qualité et une formation opérateur. Conserver la pleine largeur peut rester rationnel lorsque la rainure est simple, le cycle déjà capable, la série courte ou le gain mesuré insuffisant.
Déployer par étapes : simulation du code post-traité, essai unitaire, petit lot, comparaison des pièces acceptées, puis introduction partielle. Revenir au programme de référence si les critères de charge, qualité, évacuation, temps total ou usure ne sont pas atteints.
Quelles données faut-il transmettre à HC ?
Pour un premier examen, transmettez la matière et son état, la géométrie de la rainure et les exigences critiques, la machine et la commande, le porte-outil, le lot prévu et le problème actuel. Ajoutez si possible les deux trajectoires FAO ou le code post-traité, le volume de matière à retirer, la fraise complète, les limites fabricant, les temps séparés coupe/hors matière, le mode d’évacuation et les mesures des pièces. Les plans sont reçus selon le processus de confidentialité convenu.
Faire vérifier cette solution pour ma pièce
HC peut examiner la géométrie, la trajectoire, la fraise et le protocole comparatif avant un essai. Une demande initiale peut rester simple ; les données manquantes seront précisées pendant l’échange.
Sources techniques et limites d’utilisation
- Sandvik Coromant — Fraisage de rainures et gorges : contraintes du rainurage dans le plein, rigidité, porte-à-faux et évacuation. Les valeurs et outils cités restent ceux de Sandvik.
- Sandvik Coromant — Méthodes d’effeuillage et fraisage trochoïdal : définition, arc d’engagement et plages recommandées dans le système Sandvik ; aucune valeur n’est reprise comme paramètre HC universel.
- Seco Tools — Fraisage de rainures trochoïdales : relation rainure/outil, machine, FAO, accélération et serrage ; recommandations limitées aux conditions Seco indiquées.
- Autodesk Inventor HSM 2019 — Parameter Reference : définitions d’Optimal Load, rayon minimal, liaisons et retraits pour cette version du logiciel ; vérifier la version FAO réellement utilisée.
- Mastercam — Dynamic Motion Technology : engagement dynamique et réduction visée des mouvements dans le vide ; les gains chiffrés de la page ne sont pas utilisés comme résultat général.