
Filetage CNC · Sélection taraud · Décision atelier
Choisir un taraud pour trou borgne ou débouchant
La première décision est la destination des copeaux : les pousser dans un trou débouchant, ou les extraire d’un trou borgne. Ensuite seulement viennent matière, profondeur filetée, avant-trou, synchronisation et contrôle.
Ce guide sépare le tableau de sélection des trois causes classiques de casse, et ajoute une fiche téléchargeable de décomposition de profondeur pour trou borgne. Les exemples sont illustratifs ; aucune durée de vie ni pourcentage n’est inventé.
Sans norme de filet, type de trou, matière et profondeur utile, seule une liste de données à réunir peut être proposée.
Voir le guide Filetage HCOù doivent aller les copeaux ?
Dans un trou débouchant, les copeaux peuvent être poussés vers la sortie si elle est libre. Dans un trou borgne, ils doivent généralement remonter vers l’entrée : un outil qui les pousse au fond ferme augmente le couple à l’inversion [1][2].
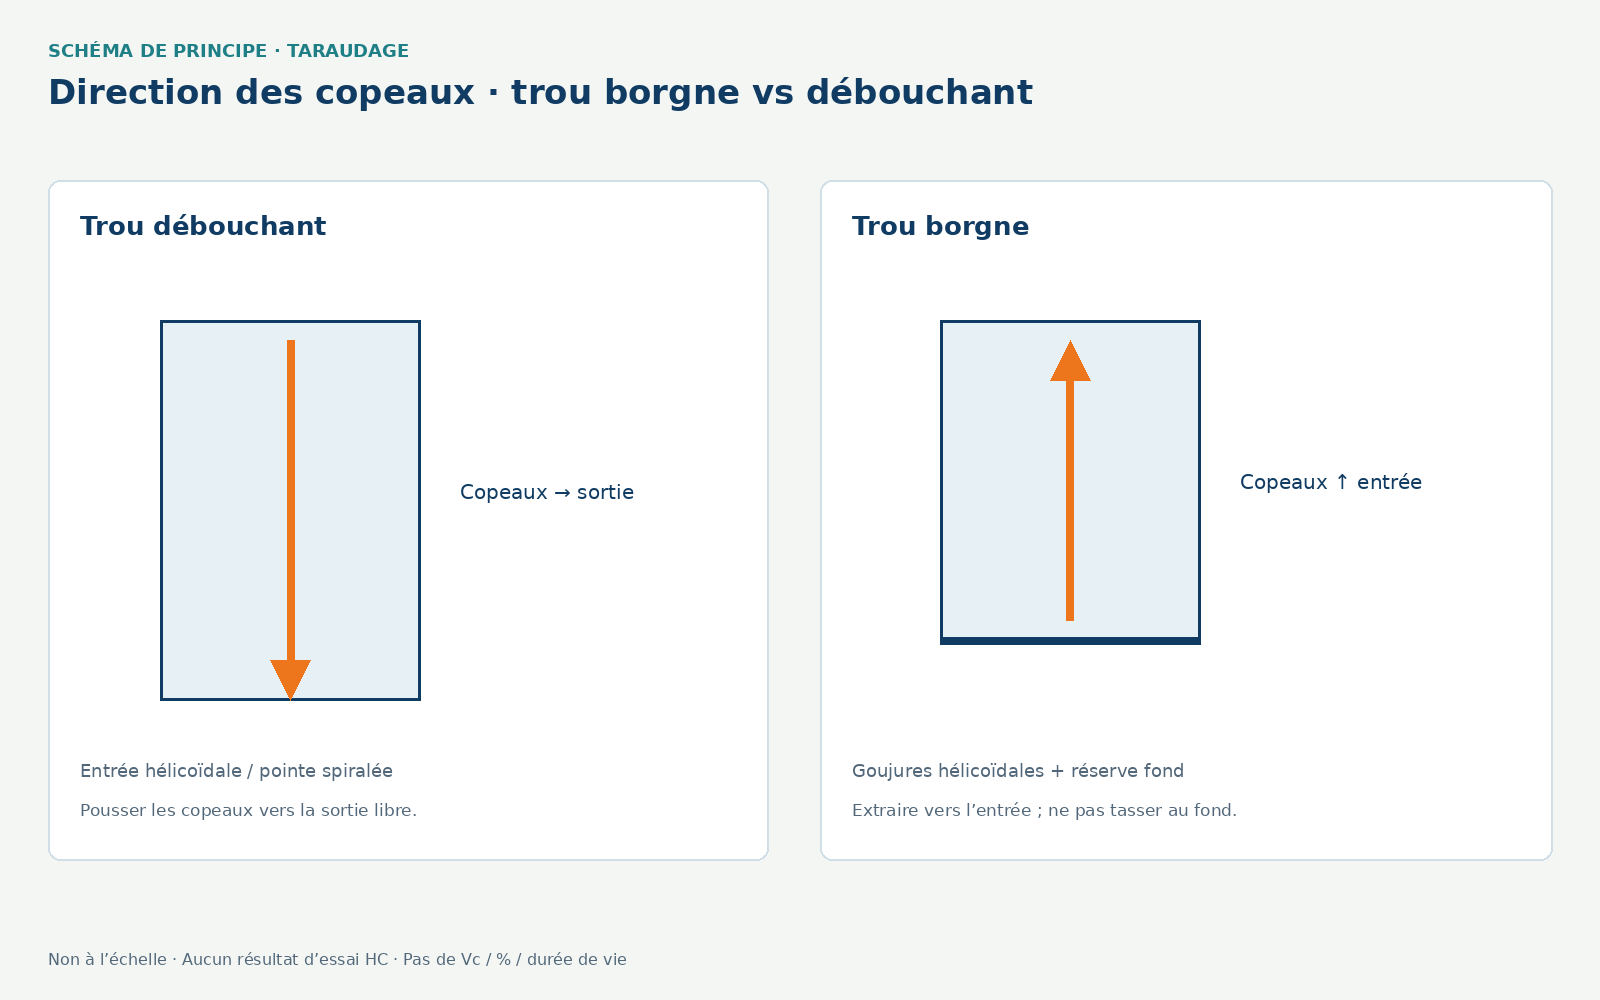
Ordre utile
- Lire borgne / débouchant sur le plan.
- Choisir la direction des copeaux.
- Puis seulement : matière, profondeur, avant-trou.
- Réserver la casse à une section séparée.
Les tarauds à goujures hélicoïdales illustrent la logique d’extraction souvent recherchée en borgne ; la photo produit ne valide pas à elle seule l’angle, l’entrée et la profondeur disponible.
Quand envisager coupe, refoulement ou fraisage ?
Le tableau ci-dessous est une présélection de famille, pas un diagnostic de casse. Les trois causes de rupture sont traitées plus bas, volontairement à part.
| Situation | Direction des copeaux | Famille à examiner | Contrôles |
|---|---|---|---|
| Débouchant | Vers la sortie | Taraud à entrée hélicoïdale / pointe spiralée | Sortie libre, bavure, longueur d’entrée |
| Borgne | Vers l’entrée | Taraud à goujures hélicoïdales | Réserve fond, profondeur utile, bourrage, inversion |
| Matière ductile compatible | Pas de copeau de coupe | Taraud à refouler | Avant-trou spécifique, couple, lubrification |
| Accès / reprise / stabilité | Copeaux courts par interpolation | Fraise à fileter | Ø accès, interpolation CNC, gestion d’un bris |
Pour le diamètre d’avant-trou selon coupe ou refoulement, voir Avant-trou : taraud coupant ou à refouler ?. Pour une comparaison de procédés sur la même tâche, la matrice fraisage / taraudage sera traitée sur sa propre page lorsqu’elle sera publiée.
Comment décomposer la profondeur d’un trou borgne ?
La cote « profondeur » du plan n’est pas toujours la course que le taraud peut produire. Séparez au minimum :
- Longueur de filet complet exigée par la fonction.
- Zone de filets incomplets liée à l’entrée du taraud.
- Pointe du foret d’avant-trou et marge de fond / volume copeaux.
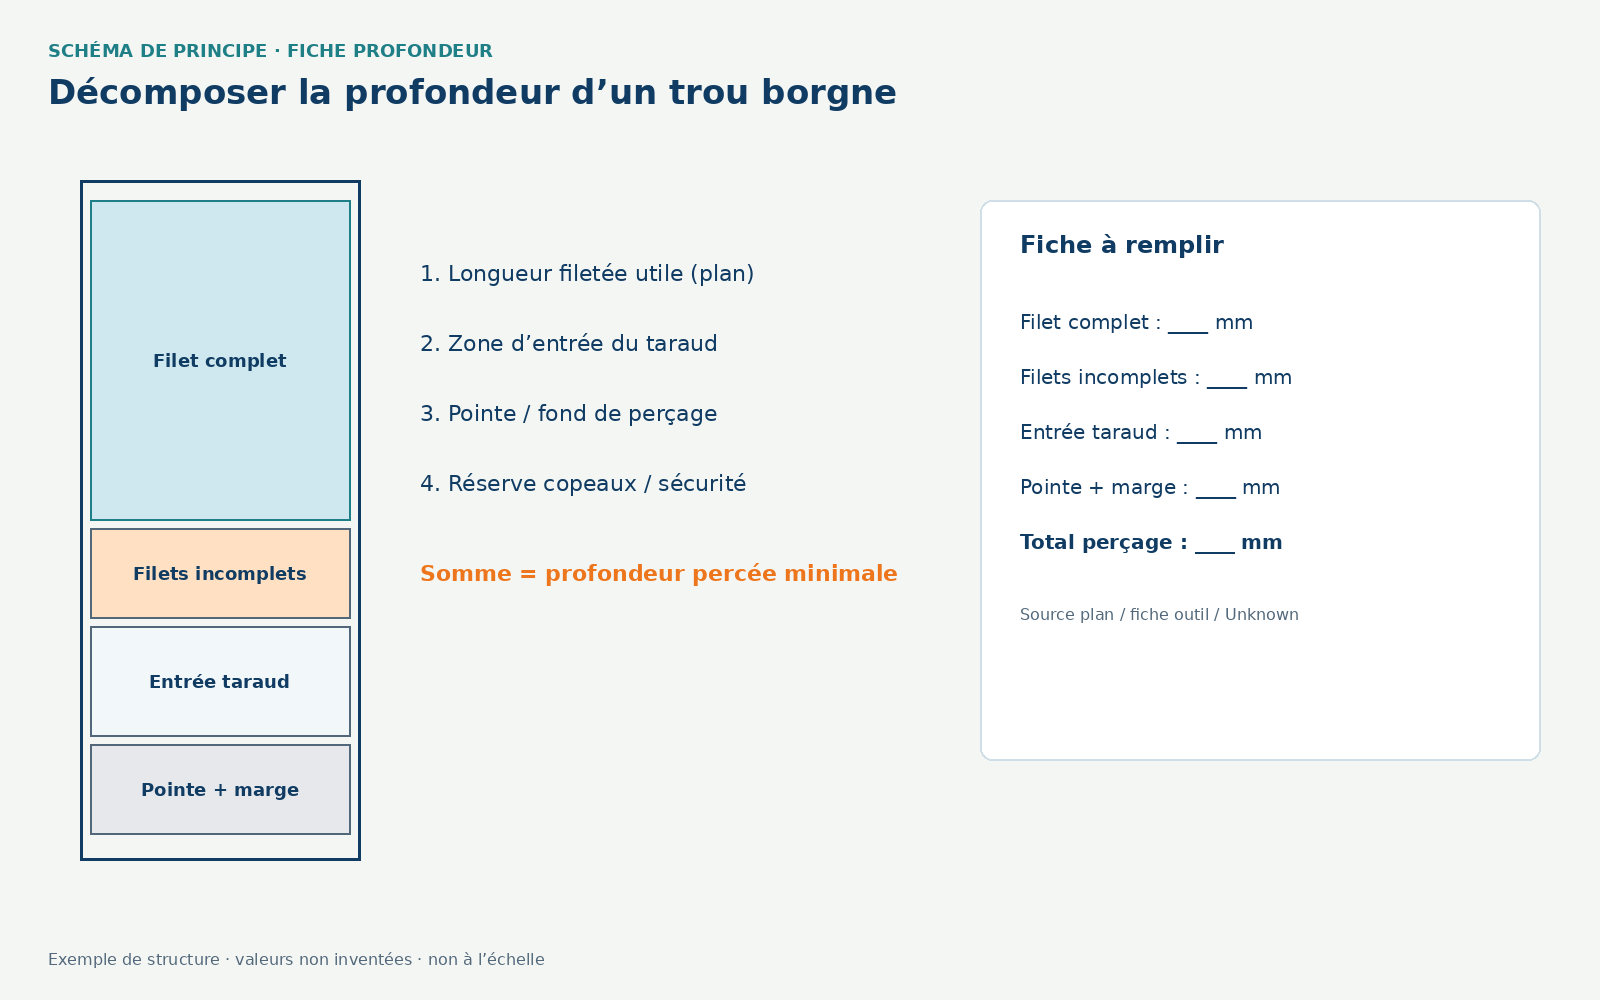
Fiche téléchargeable
- Remplir avant de programmer.
- Unknown reste Unknown (pas 0).
- Télécharger le modèle CSV
| Champ | Valeur / unité | Source | Statut |
|---|---|---|---|
| Filet complet | … mm | Plan | obligatoire |
| Filets incomplets / entrée | … mm | Fiche taraud | confirmer |
| Pointe foret + marge | … mm | Plan / sécurité | à noter |
| Total perçage minimal | … mm | Somme | obligatoire |
| Famille présélectionnée | hélicoïdal / entrée / refouler / fraise | Tableau sélection | provisoire |
Limite : la fiche structure la décision ; elle ne remplace ni le plan coté ni la plage d’avant-trou du taraud exact.
Trois causes classiques de casse (hors tableau)
Ces causes expliquent des ruptures ; elles ne choisissent pas la famille d’outil. Gardez-les séparées du tableau de sélection.
| Cause | Lecture | Action | Arrêt |
|---|---|---|---|
| Copeaux au mauvais endroit | Poussée dans un fond fermé | Revoir direction / goujures / cycles d’inversion | Couple en pic à l’inversion |
| Avant-trou incorrect | Section trop forte ou plage formage ignorée | Mesurer l’avant-trou ; suivre la référence | Hors plage fabricant |
| Désynchronisation | Vf ≠ n × P en taraudage rigide | Recaler régime / avance / compensateur | Profil dégradé ou traction axiale |
Le guide calculer vitesse et avance rappelle la relation pas–régime–avance.
Quels contrôles faire avant la série ?
- Confirmer norme, pas, classe et longueur de filet complet.
- Mesurer l’avant-trou réel (pas seulement le Ø nominal du foret).
- Vérifier réserve de fond et lubrification / filtration.
- Définir jauge ou mesure, profondeur contrôlée, critères d’arrêt couple.
- Libérer après quelques pièces tracées — pas après une seule pièce « qui passe ».
Condition d’arrêt : couple anormal, bourrage, filet hors jauge, ou avant-trou hors plage liée à la référence.
Exemple illustratif
Exemple illustratif (non un essai HC) : trou borgne M8×1,25, filet complet 12 mm. Si l’entrée du taraud et la pointe/marge ajoutent environ 6 mm, la profondeur percée minimale n’est plus 12 mm. La fiche ci-dessus force à écrire chaque terme avant de choisir un taraud à goujures hélicoïdales. Aucune durée de vie ni % n’est associé.
Données à préparer
- Plan : norme, pas, classe, borgne/débouchant, profondeur filetée utile.
- Matière / état ; machine (rigide ou compensateur) ; lubrification.
- Avant-trou mesuré ou à définir ; fiche taraud envisagée.
- Fiche profondeur remplie (CSV ou tableau ci-dessus).
Faire vérifier avec HC
Action principale : remplir le tableau de sélection et la fiche profondeur. Ensuite : vérifier l’avant-trou avant taraudage. Série : voir les produits adaptés.
Présélectionner le taraud pour mon trou
Lorsque plan, matière, type de trou et fiche profondeur sont prêts — pas avant d’avoir lu les tableaux.
Questions fréquentes
Peut-on utiliser un taraud pour trou borgne dans un trou débouchant ?
Cela peut être possible dans certains contextes, mais ce n’est pas une règle universelle. Vérifiez la géométrie, la longueur d’entrée, la matière et la direction des copeaux.
Quelle profondeur percer avant de tarauder un trou borgne ?
La profondeur doit couvrir le filet complet, l’entrée du taraud, la pointe de perçage et un dégagement de sécurité. Remplissez la fiche de décomposition avant de programmer.
Quand choisir un taraud à refouler ?
Lorsque la matière est suffisamment ductile, que l’absence de copeaux est avantageuse et que machine, lubrification, diamètre d’avant-trou et exigence du filet sont compatibles.
Faut-il toujours une fraise à fileter si le trou est borgne ?
Non. Un taraud à goujures hélicoïdales reste souvent adapté si la réserve au fond et l’évacuation sont maîtrisées. La fraise intervient surtout quand l’accès, la reprise ou l’interpolation l’exigent.
La fiche profondeur remplace-t-elle le plan ?
Non. Elle structure la lecture du plan et de la fiche outil. Les cotes exactes restent celles du dessin et de la référence du taraud.
Sources et contenus associés
- Manuel technique perçage et filetage (Walter Tools)
- Threading application — coupe / formage (Seco Tools)
- How to choose the right threading tap (Seco Tools)
- Gewindeformer Kernloch (Gühring)
- Connaissance filetage (Sandvik Coromant, FR)
Aucun prix HC, aucune durée de vie inventée. Associés : Filetage · Goujures hélicoïdales · Tarauds machine · Avant-trou coupe/refoulement · Vitesse et avance.