
Usinage CNC · Économie d’outil · Décision atelier
Calculer le coût par pièce conforme en usinage
Le prix d’achat ne décide pas seul : comparez le coût rapporté à chaque pièce conforme, avec un modèle recalculable. Cadrez le dénominateur, les postes déjà comptés, les rebuts/reprises/maintenance, puis testez quelle sensibilité peut inverser la décision — sans prix publics ni durée de vie inventée.
Ce n’est pas une procédure d’essai outil (traitée ailleurs), ni un devis chiffré HC. Aucun tableau ci-dessous ne publie de prix catalogue, de ROI ou de pourcentage de vie « garanti ». Les cases □ …… sont des placeholders à remplir en interne.
Limites d’usage : sans prix outil, sans durée de vie mesurée et sans définition de conformité, seule une liste de données à réunir peut être proposée ; ne double-comptez pas le même arrêt machine ; n’attribuez pas tous les rebuts à l’outil sans preuve.
Voir les outils coupants sur mesure HCDu plan à la validation
Avant de « choisir l’outil le moins cher », transformez la question en coût par pièce conforme. Les cinq étapes structurentes la lecture HC ; elles ne remplacent ni votre comptabilité industrielle ni un essai contrôlé.
- Définir le périmètre. Quels postes entrent dans le coût outil de cette opération ? Qu’est-ce qui est exclu (frais généraux hors atelier, autre opération) ?
- Rassembler les entrées atelier. Prix outil (interne), cycle, temps de changement, taux machine, critère de conformité.
- Intégrer la durée de vie et les changements. Pièces conformes par vie outil mesurée ; coût d’arrêt de changement — sans double comptage.
- Comment intégrer rebuts, reprises et maintenance ? attribuables. Seulement ceux liés à l’outil / process candidat, avec preuve.
- Quelle sensibilité peut inverser la décision ? sur la même base. Même pièce, même opération, mêmes critères — puis décider essai, revision ou écart.
Condition d’arrêt : si le prix outil, la durée de vie mesurée ou la définition de « pièce conforme » manquent ; si les rebuts ne sont pas traçables à l’outil ; ou si les scénarios ne partagent pas la même base — arrêtez. Ne publiez pas de conclusion chiffrée inventée.
La procédure d’essai avant série reste un guide voisin. Ici, l’enjeu est le cadre de calcul qui rend deux options comparables.
Quel est le bon dénominateur de coût ?
Quels critères changent réellement la décision ? Ce qui est inclus ou exclu du périmètre.
Ce qui entre typiquement dans le coût outil / pièce conforme
- Acquisition outil (ou arête / plaquette) : prix d’achat interne — case □ …… € / outil (jamais un prix public HC sur cette page).
- Reconditionnement si applicable (réaffûtage, recoat) : coût unitaire interne, sans l’ajouter deux fois à l’acquisition.
- Temps machine du cycle de l’opération étudiée : cycle (min) × taux machine (€/h) — case □ ……
- Changements d’outil : temps d’arrêt × taux — réparti sur les pièces de la vie.
- Rebuts / retouches attribuables à l’outil ou au process candidat — voir section dédiée.
Les cadres fabricants d’économie d’usinage rappellent que le coût par composant combine outil, temps machine et pertes qualité [1][2]. Ils ne fournissent pas vos chiffres atelier.
Ce qu’il faut exclure pour éviter le double comptage
- le même arrêt machine compté à la fois en « changement » et en « rebut » ;
- les rebuts dus au montage, à la matière ou à une autre opération, sans preuve d’attribution outil ;
- les frais généraux hors du périmètre écrit de l’étude ;
- une « vie catalogue » non mesurée sur la pièce.
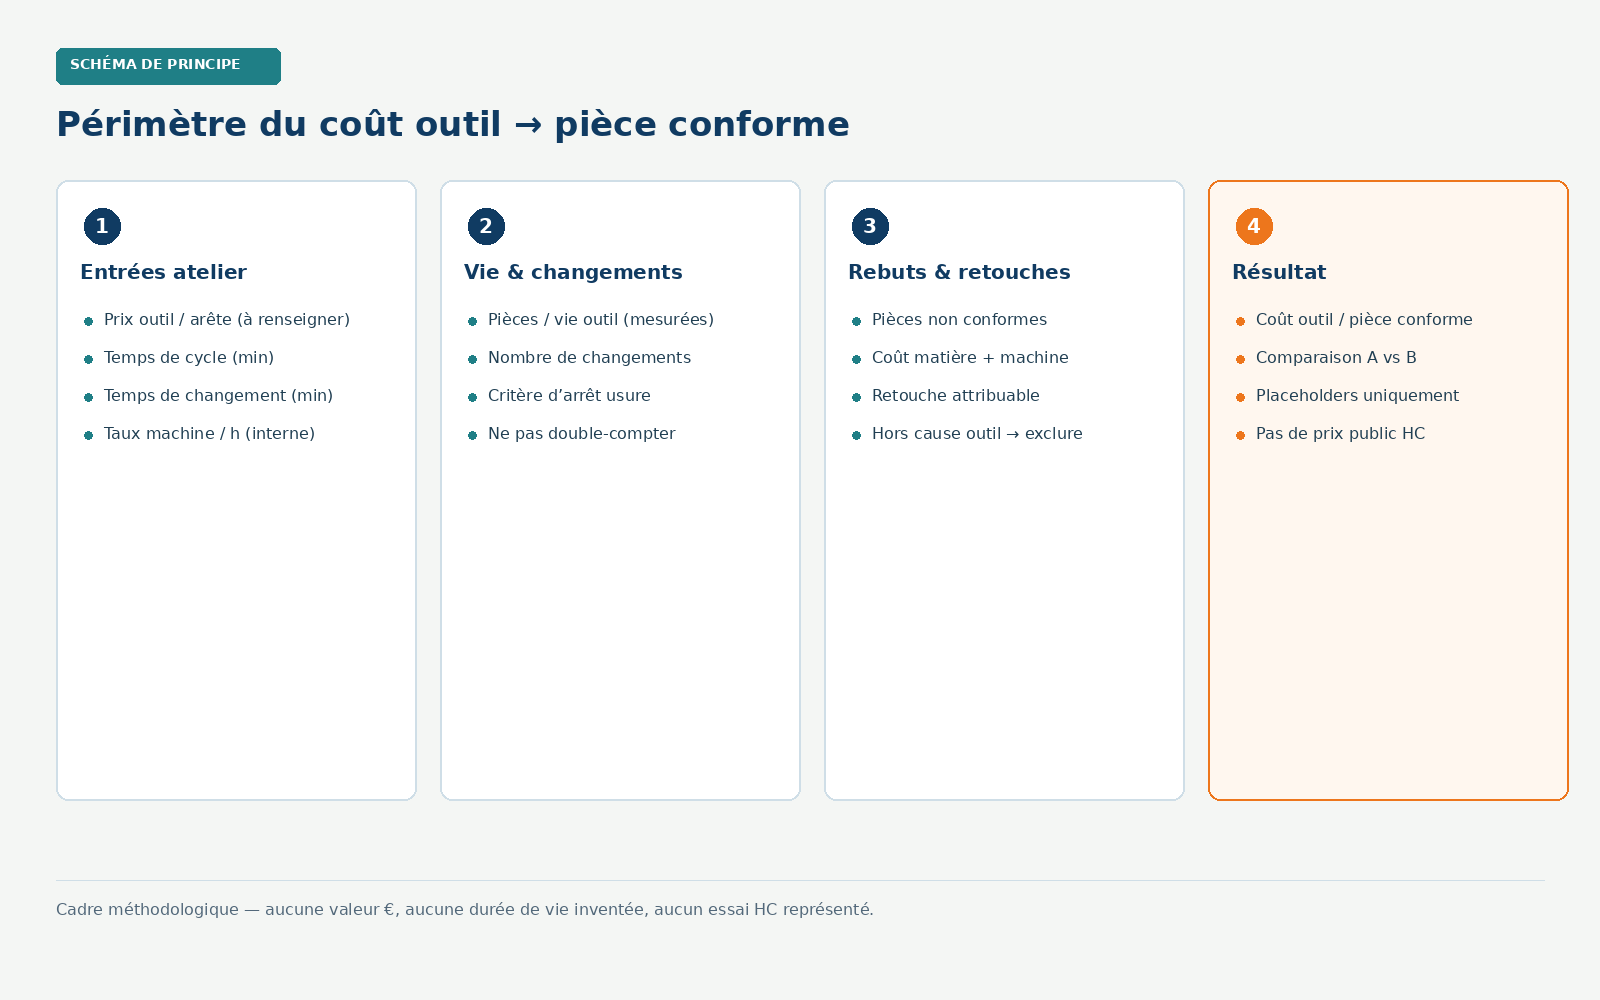
Livrable de cette étape
- Périmètre écrit : postes inclus / exclus.
- Unités : €, min, pcs, €/h — homogènes.
- Limite : le schéma localise ; il ne calcule pas à votre place.
Quels achats, changements et temps sont déjà comptés ?
Comment passer du prix outil à un coût par pièce sans inventer une durée de vie ?
Durée de vie = pièces conformes mesurées, pas une promesse
Enregistrez séparément :
- Critère d’arrêt (usure, cassure, dérive dimensionnelle / surface) ;
- Nombre de pièces conformes produites jusqu’à ce critère — case □ …… pcs / vie ;
- Nombre d’arêtes réellement utilisables si outil multi-arêtes (vérifié, pas nominal seul) [3].
Formulation cadre (à renseigner) :
Coût acquisition / pièce ≈ (prix outil ou coût arête) ÷ (pièces conformes / vie).
Coût changement / pièce ≈ (temps changement × taux machine) ÷ (pièces conformes / vie).
Les guides de coût par pièce soulignent que comparer deux outils sur le seul prix d’achat fausse la décision [2][4].
Conditions où la recommandation ne s’applique pas
- vie outil non mesurée sur la même pièce / même critère ;
- changement d’outil non chronométré (estimation « à la louche ») ;
- taux machine inconnu ou non homogène entre scénarios ;
- mélange de plusieurs opérations dans un seul dénominateur.
Comment intégrer rebuts, reprises et maintenance ?
Pourquoi une pièce « sortie machine » ne suffit pas comme dénominateur ?
Ne compter que ce qui est attribuable
Pour chaque rebut ou retouche :
- cause documentée (outil, matière, montage, autre) ;
- coût unitaire interne (matière + machine + reprise) — case □ …… € / événement ;
- répartition sur le lot étudié, puis par pièce conforme du lot.
Les approches « cost of ownership » outillage incluent scrap et downtime comme postes séparés [4][5]. Si la cause n’est pas l’outil, n’alourdissez pas le coût outil.
Formule cadre (placeholders)
| Poste | Unité | Valeur (à renseigner) | Règle anti double-comptage |
|---|---|---|---|
| Prix outil / arête | € | □ …… | Ne pas additionner réaffûtage déjà inclus dans ce prix |
| Pièces conformes / vie | pcs | □ …… | Mesurées ; pas une vie% catalogue |
| Temps de cycle | min / pièce | □ …… | Même opération dans A et B |
| Temps de changement | min / événement | □ …… | Ne pas recompter dans rebuts |
| Taux machine | € / h | □ …… | Taux interne homogène |
| Rebuts / retouches attribuables | € / lot ou pcs | □ …… | Cause outil documentée |
| Coût outil / pièce conforme | € / pcs conforme | □ calcul | (acquisition + changements + rebuts attribuables + part cycle si dans le périmètre) ÷ conformes |
Adaptez la ligne « part cycle » selon que votre périmètre inclut ou non le temps machine de l’opération — mais documentez le choix une fois pour A et B.
Quelle sensibilité peut inverser la décision ?
Comment décider sans fausser la base de comparaison ?
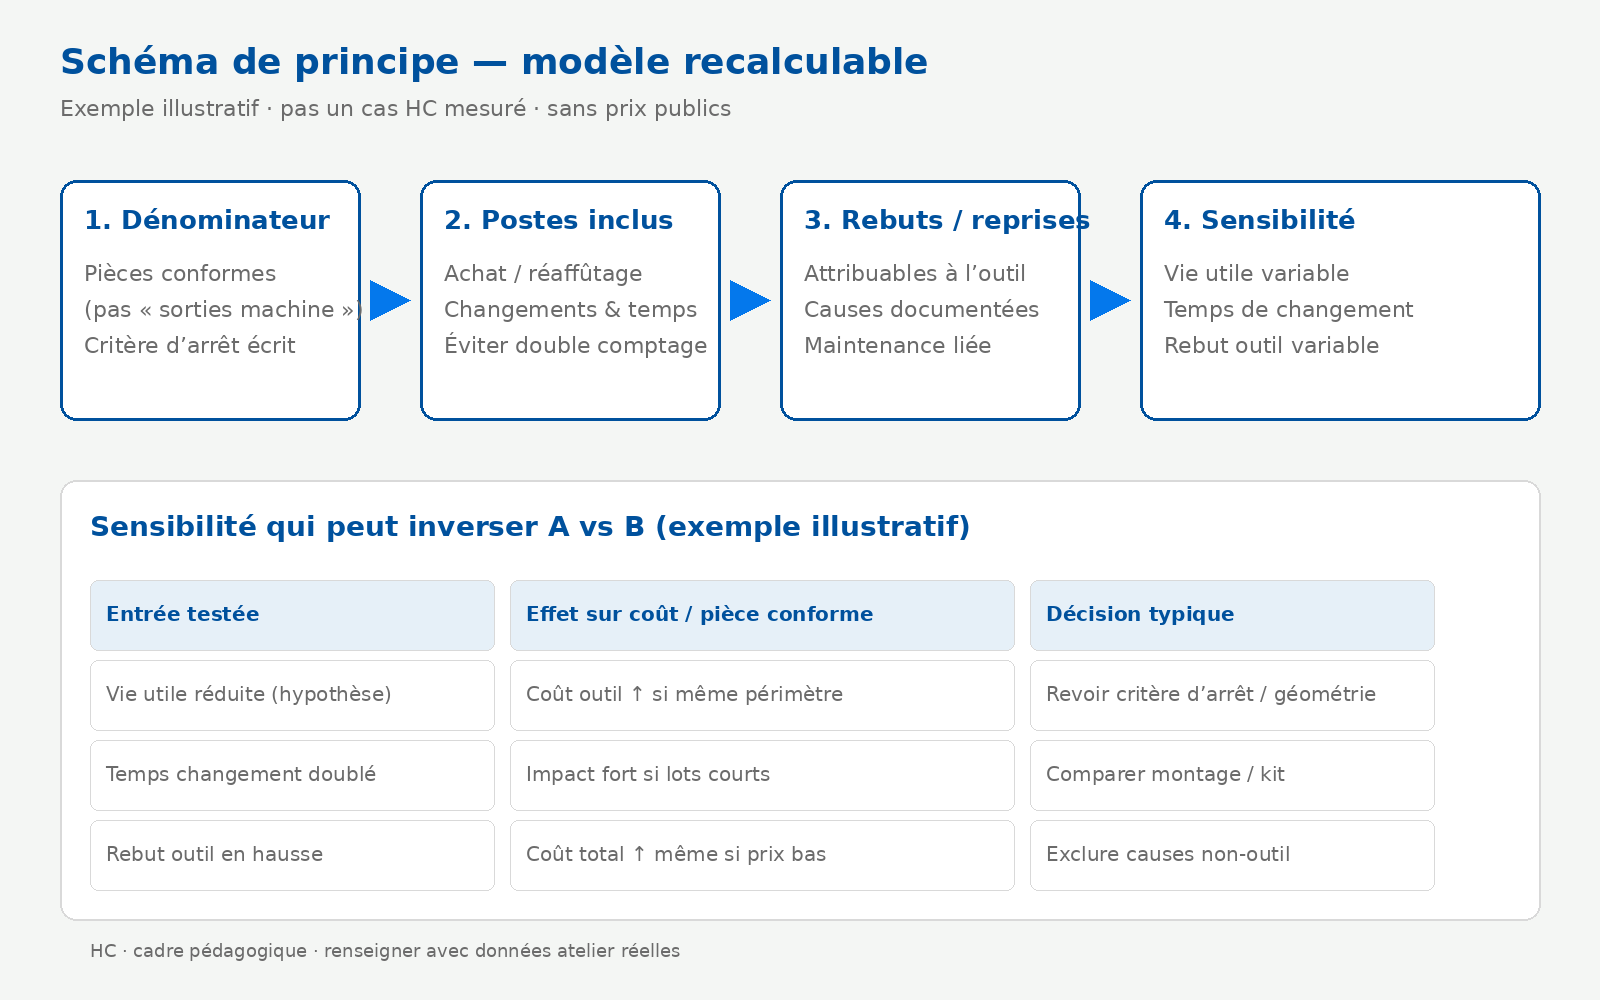
Ce que le modèle doit rendre vérifiable
- Dénominateur : pièces conformes selon critère d’arrêt écrit, pas « sorties machine ».
- Postes déjà comptés : éviter de double-compter le même arrêt ou le même réaffûtage.
- Sensibilité : faire varier vie utile, temps de changement et rebut outil pour voir si A/B s’inverse.
Les écarts ± ci-dessous sont des exemples illustratifs pour la méthode ; ils ne sont pas des résultats d’atelier HC.
Même base, deux jeux d’entrées
Scénario A = solution actuelle ; scénario B = candidat. Obligatoire :
- même pièce / même opération / mêmes critères de conformité ;
- même période ou même taille de lot de référence ;
- mêmes unités et même périmètre écrit.
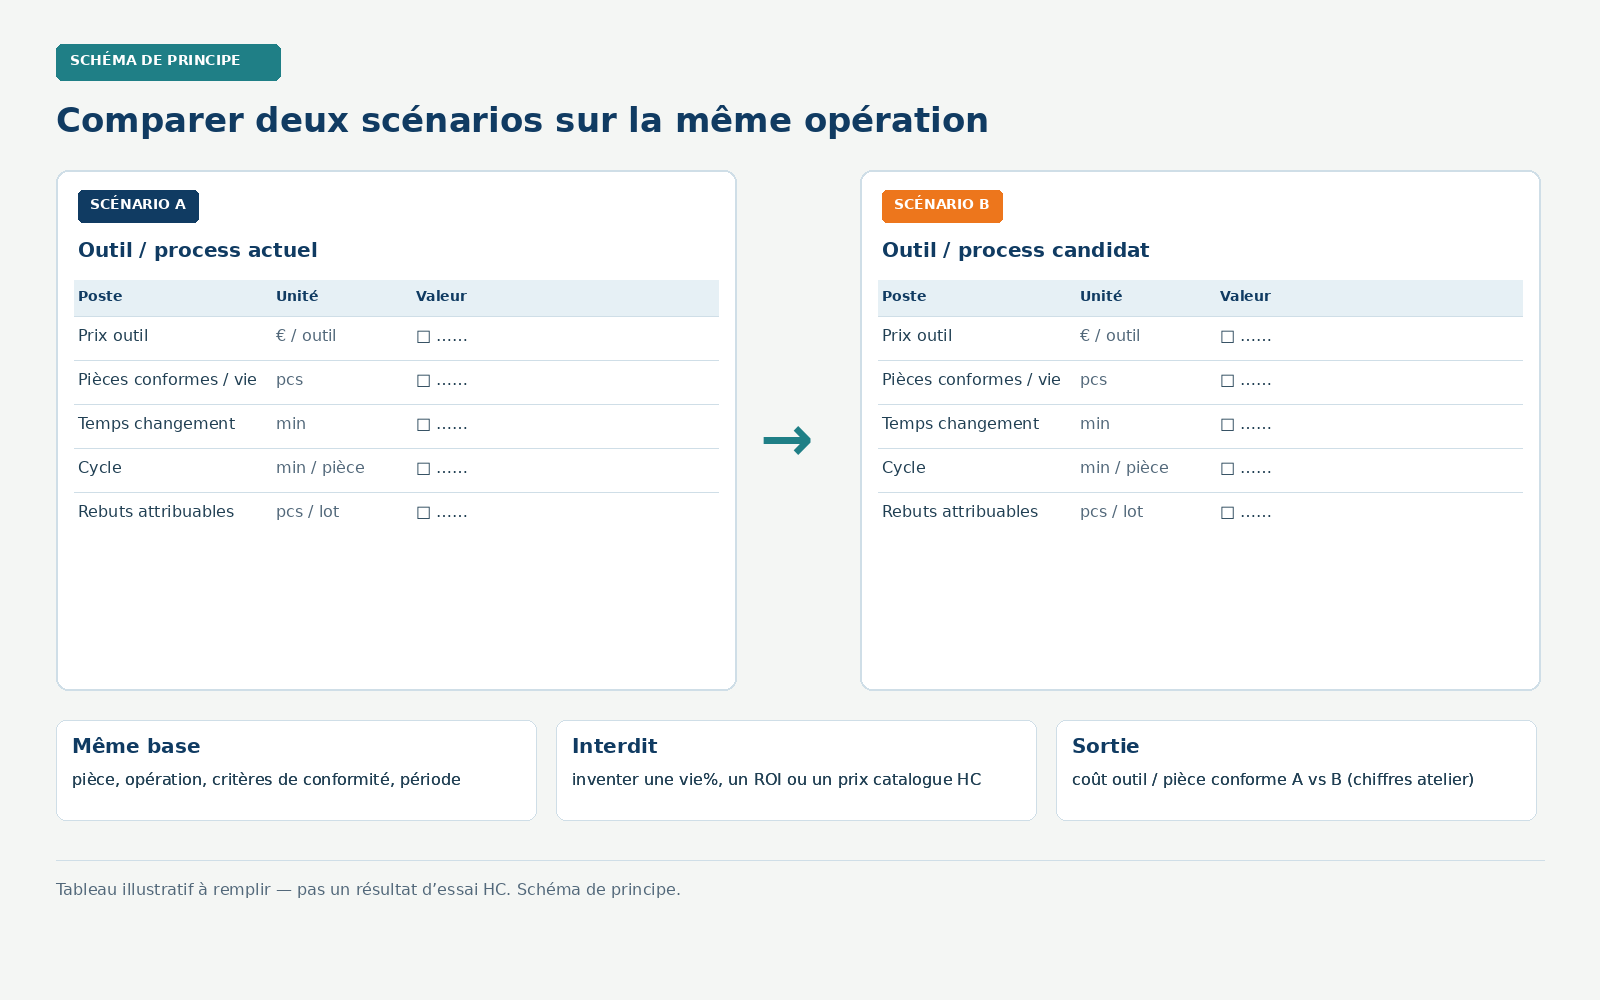
Ce que la comparaison montre
- Un prix d’outil plus bas peut perdre si la vie mesurée chute ou si les changements explosent.
- Un outil plus cher peut gagner si les conformes / vie et le cycle s’améliorent — si les chiffres sont mesurés.
- Sans données, la sortie est une liste de mesures à faire, pas un vainqueur.
Exemple illustratif : même diamètre, deux lectures
Situation pédagogique (pas un cas HC mesuré) : deux ateliers comparent un outil actuel (A) et un candidat (B) sur la même opération. Les chiffres ci-dessous sont des symboles, pas des valeurs réelles.
| Critère | Lecture A | Lecture B | Pourquoi ça change la décision |
|---|---|---|---|
| Prix outil | □ bas | □ plus élevé | Seul, insuffisant |
| Conformes / vie | □ mesuré | □ à mesurer en essai | Dénominateur du coût / pièce |
| Changements | □ fréquents | □ à chronométrer | Coût d’arrêt |
| Rebuts attribuables | □ connus | □ inconnus avant essai | Qualité dans le coût |
Limite : cet exemple n’autorise aucune conclusion « B est X % moins cher ». Remplissez d’abord les cases avec des mesures atelier, puis comparez.
Quelle action selon la situation ?
Lecture → action → condition d’arrêt.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Périmètre et données A complets ; B partiel | Comparaison biaisée | Compléter mesures B (vie, changements, rebuts) | Ne pas déclarer un vainqueur |
| Données homogènes A et B | Coût / pièce conforme calculable | Comparer ; décider essai élargi ou maintien | Ne pas extrapoler hors du lot mesuré |
| Rebuts non attribués | Coût outil pollué | Séparer causes matière / montage / outil | Ne pas tout charger à l’outil |
| Seul le prix d’achat est connu | Décision non économique | Lancer plan de mesure + essai contrôlé | Pas de ROI inventé |
Données à préparer avant l’échange technique
Pour un échange utile avec HC ou en interne :
- Plan pièce, indice, matériau / état, opération CNC concernée.
- Exigences de conformité (cotes, surface, autres) qui définissent « conforme ».
- Outil actuel : référence, prix d’achat interne, historique de vie et de changements.
- Machine, porte-outil, montage, cycle actuel, lot / cadence.
- Rebuts et retouches avec causes si disponibles ; photos / rapports.
- Périmètre écrit de l’étude de coût (inclus / exclus) ; ce que vous autorisez à faire varier.
Les plans et pièces jointes suivent le circuit confidentialité. Voir aussi le guide sur les documents à fournir pour un devis.
Faire examiner la solution par HC
HC peut aider à clarifier quelles géométries et quelles conditions d’essai méritent d’être confrontées à votre cadre de coût — sans publier de prix sur cette page. Produit de référence : Outils coupants sur mesure pour usinage CNC.
Faire vérifier cette solution pour ma pièce
Matériau, cotes / exigences critiques, machine, lot, problème actuel — plans en pièce jointe selon le circuit confidentialité. Demander un échange technique et commercial.
Questions fréquentes
Le prix d’achat suffit-il pour choisir un outil ?
Non. Sans durée de vie mesurée, temps de changement et rebuts attribuables, le prix d’achat seul ne donne pas le coût par pièce conforme.
Peut-on utiliser une durée de vie catalogue ?
Non comme preuve seule. La vie utile ici est le nombre de pièces conformes jusqu’au critère d’arrêt, mesuré sur votre opération.
Faut-il toujours inclure le temps machine du cycle ?
Seulement si votre périmètre écrit l’inclut. L’important est d’appliquer la même règle aux deux scénarios et de documenter le choix.
Comment traiter les rebuts non liés à l’outil ?
Documentez la cause et excluez-les du coût outil. Les mélanger fausse la comparaison A / B.
Quelles données transmettre à HC pour une revue de coût ?
Plan et indice, définition de conformité, outil actuel et historique de vie / changements, cycle, machine, lot, rebuts avec causes, périmètre de coût, et ce que vous autorisez à faire varier.
Sources techniques et ressources associées
Sources consultées pour la rédaction du 28 octobre 2026. Les indications des fabricants et éditeurs restent propres à leurs publications. Les schémas HC sont des aides de méthode ; aucun essai HC chiffré n’est présenté. Part de données numériques substantielles issues de sites d’autorité dans le corps : N/A (cadre de calcul sans jeu de mesures publiées). Aucun prix HC n’est publié.
- Sandvik Coromant — Productivity and economy — Cadre productivité / économie en usinage (hors chiffres HC).
- Mentor — Cost per part in machining — Structure coût machine + outil + changement + rebuts (exemple pédagogique éditeur).
- Mentor CNC — Cutting tool ROI calculator — Formules coût / pièce et arêtes effectives (outil éditeur, pas une prescription HC).
- Fabrico — Tooling cost of ownership — Postes d’ownership (achat, downtime, scrap) et anti double-comptage.
- Sandvik Coromant — Manufacturing economics calculator — Cadre coût par composant / profit (application fabricant).
- Kennametal — Understanding cutting tool costs — Lecture pédagogique des coûts outils (hors devis HC).
À lire aussi : Comment tester un nouvel outil coupant avant la production en série ? · Quelles informations fournir pour obtenir un devis d’outil coupant ? · Alésoir PCD ou carbure : quels critères de choix ? · Outils coupants sur mesure · Quand réaffûter un foret carbure et comment le requalifier ? · Choisir un fournisseur d’outils coupants pour la série · Calculer vitesse de rotation et avance en CNC · Foret 3×D, 5×D ou 8×D : choisir la longueur · Fraisage de filetage ou taraudage en CNC ? · Avant-trou : taraud coupant ou à refouler ?