
Filetage CNC · Comparaison de procédés · Matrice atelier
Fraisage de filetage ou taraudage en CNC ?
Sur une même tâche de filetage, comparez d’abord les contraintes qui excluent un procédé : diamètre d’accès, trou borgne, capacité d’interpolation, volume et conséquence d’une casse. Le choix n’est pas « quel outil est meilleur » en absolu.
Cette page livre une matrice de décision à même périmètre. Elle ne remplace pas le guide de sélection taraud borgne/débouchant ni le dimensionnement d’avant-trou. Aucun coût, durée de vie ou pourcentage inventé.
Sans plan (filet, profondeur, type de trou), état machine (synchro / interpolation) et volume prévisionnel, seule une liste de données à réunir peut être proposée.
Voir le guide Filetage HCQuelles contraintes peuvent exclure un procédé ?
Commencez par les impossibilités, pas par les préférences [1][2].
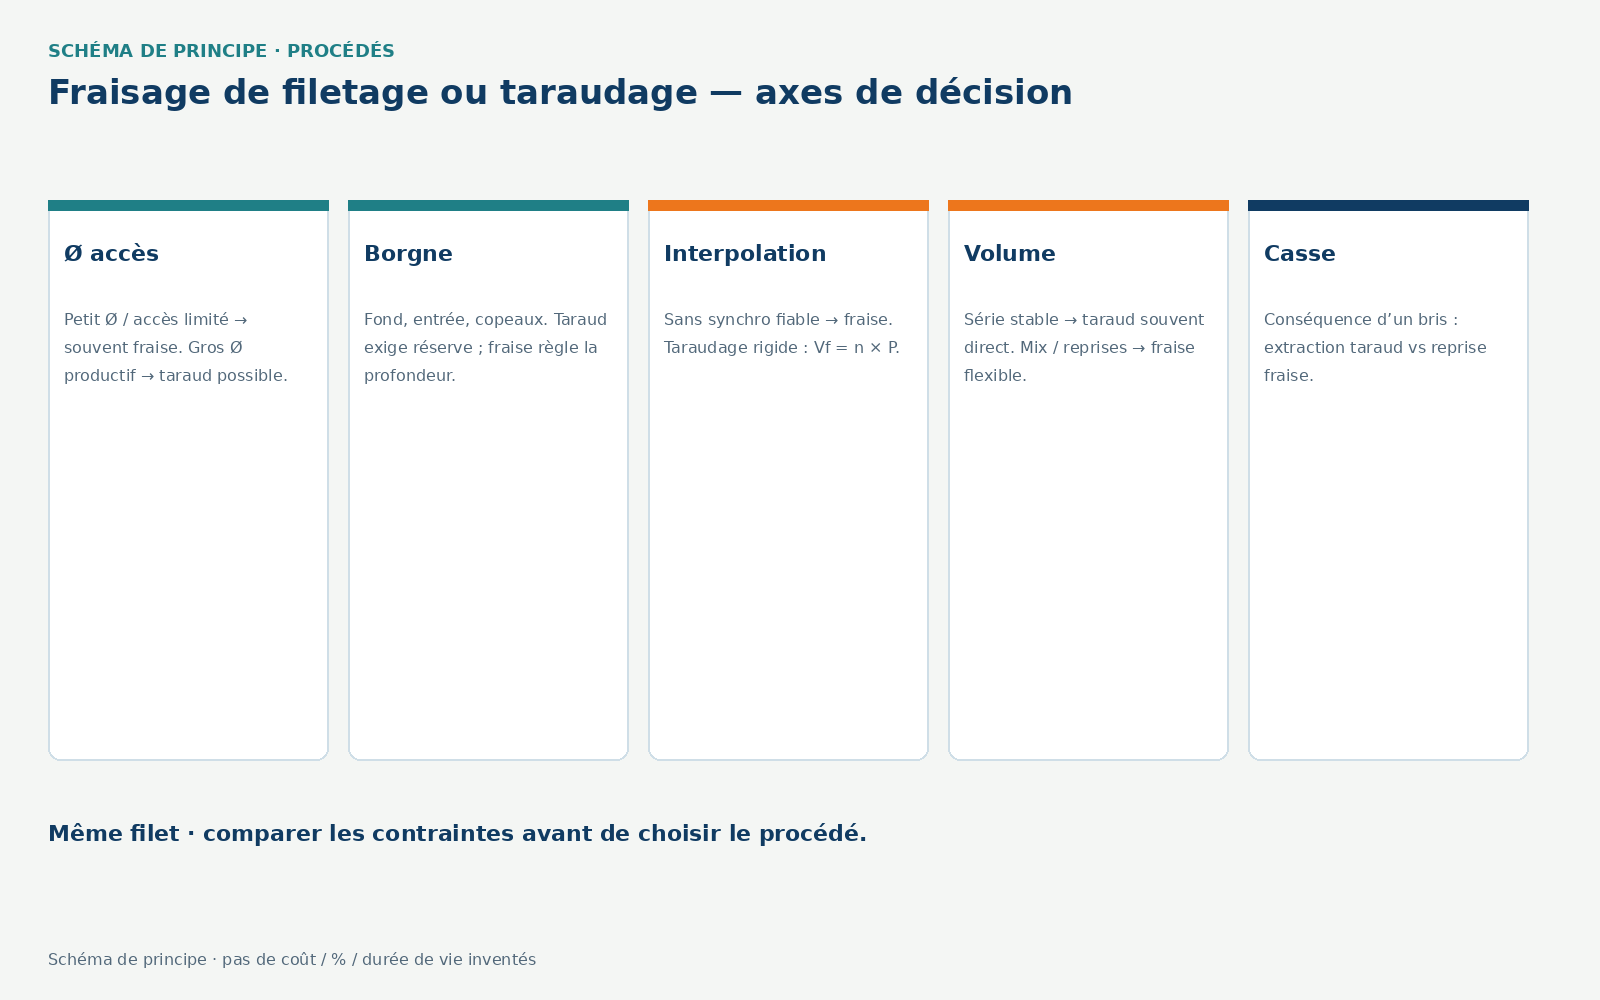
Exclusions fréquentes
- Pas d’interpolation hélicoïdale → fraisage exclu.
- Pas de synchro / compensateur fiable → taraudage rigide risqué.
- Ø / accès hors capacité outil → procédé exclu.
- Fond borgne sans réserve → taraud à revoir.
- Lire le filet (norme, pas, profondeur, borgne/débouchant).
- Vérifier machine : taraudage synchrone et/ou interpolation.
- Mesurer l’accès réel (poche, paroi, porte-outil).
- Estimer volume et mix de références.
- Écrire la conséquence d’un bris dans la pièce.
Condition d’arrêt : aucune capacité machine pour le procédé envisagé, ou pièce non récupérable en cas de casse sans stratégie de reprise.
Comment comparer accès, copeaux et risque de casse ?
| Critère | Lecture taraudage | Lecture fraisage | Preuve à noter |
|---|---|---|---|
| Ø / accès | Productif si accès libre | Petit Ø, poche, reprise locale | Ø outil vs dégagement |
| Copeaux / fond | Direction goujures / entrée critique en borgne | Copeaux courts ; profondeur programmable | Type de trou + réserve |
| Casse | Extraction souvent difficile | Reprise souvent plus simple | Coût pièce / criticité |
Le choix de famille taraud (borgne/débouchant, coupe/refoulement) reste sur choisir un taraud pour trou borgne ou débouchant et avant-trou coupe ou refoulement. Ici, on compare procédés.
Quels coûts de programme et d’essai ajouter au cycle ?
N’ajoutez le coût qu’après une voie techniquement possible. Séparez :
- temps de cycle unitaire ;
- temps de programme / réglage / essai ;
- arrêts (casse, reprise, rebut) ;
- transition si vous changez de procédé.
Le détail de comptage est dans coût par pièce conforme — sans inventer de montants ici [4].
Matrice décision (Ø, borgne, interpolation, volume, casse)
Gain de cette page : une matrice à même périmètre pour une tâche filetage donnée.
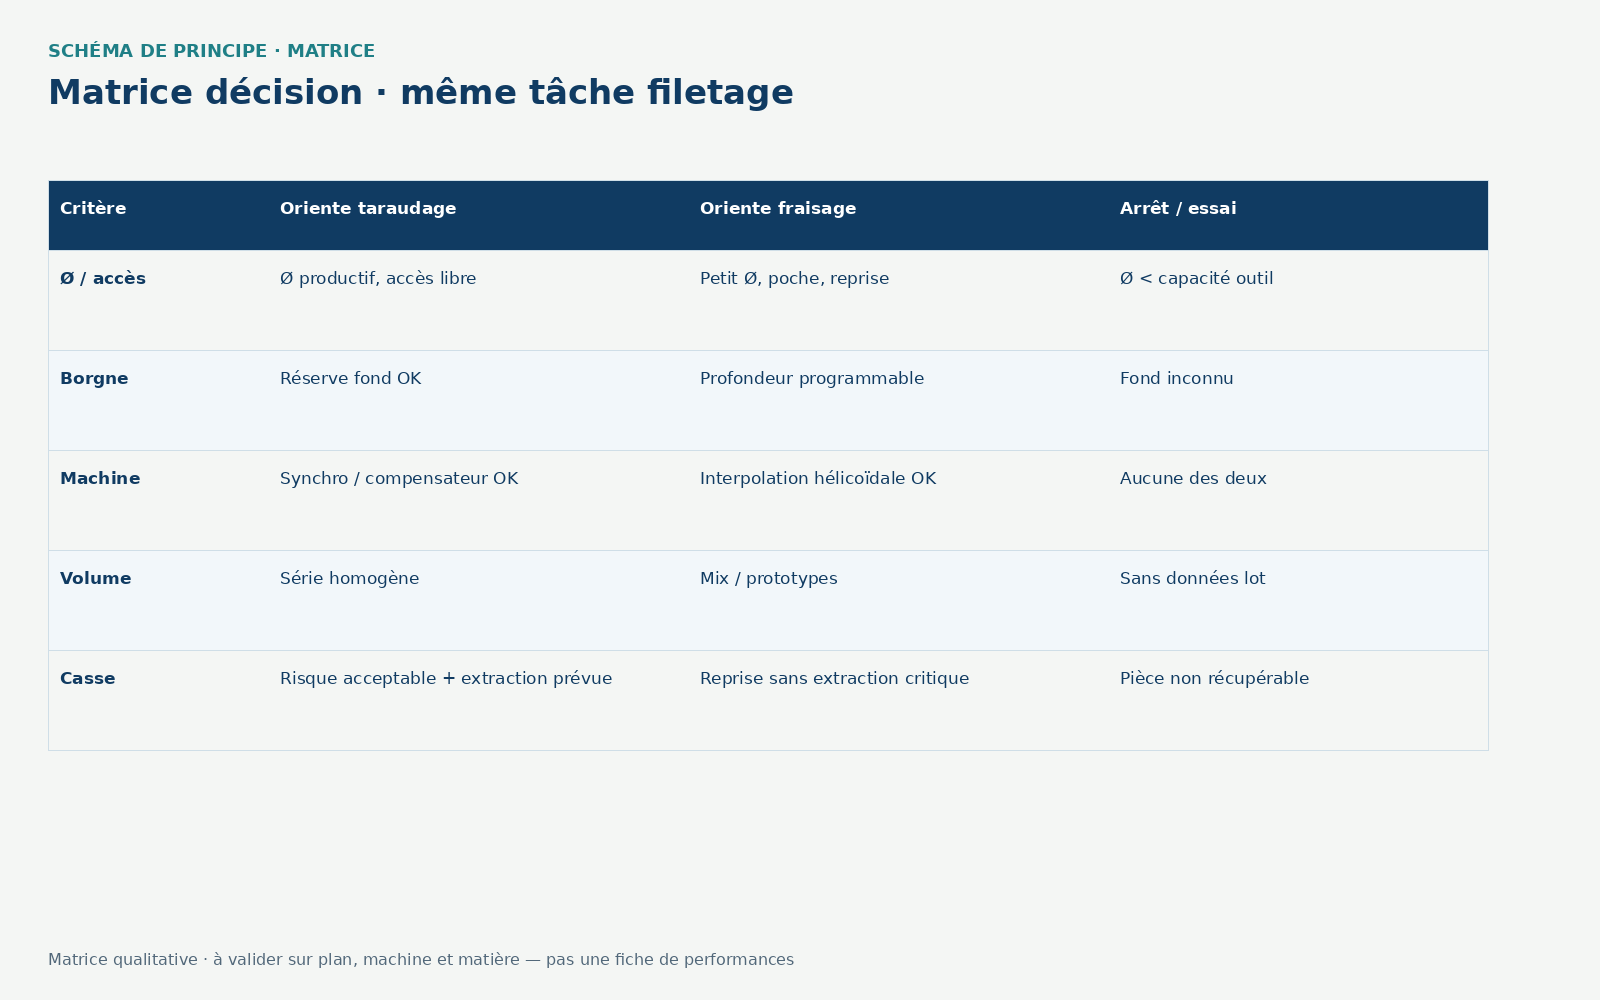
| Critère | Oriente taraudage | Oriente fraisage | Arrêt / essai |
|---|---|---|---|
| Ø / accès | Ø productif, accès libre | Petit Ø, poche, reprise | Ø < capacité outil |
| Borgne | Réserve fond OK | Profondeur programmable | Fond inconnu |
| Machine | Synchro / compensateur OK | Interpolation hélicoïdale OK | Aucune des deux |
| Volume | Série homogène | Mix / prototypes | Sans données lot |
| Casse | Risque acceptable + extraction prévue | Reprise sans extraction critique | Pièce non récupérable |
Séries : tarauds machine · fraises à fileter.
Quand conserver, adapter ou changer le procédé ?
| Décision | Quand | Action |
|---|---|---|
| Conserver | Procédé actuel conforme, stable, coût acceptable | Documenter la matrice remplie ; ne pas changer pour la nouveauté |
| Adapter | Même procédé, mais famille/paramètres à revoir | Revenir aux guides taraud / avant-trou |
| Changer | Exclusion claire ou casse/accès/volume défavorables | Essai contrôlé sur le nouveau procédé ; compter transition une seule fois |
Exemple illustratif
Exemple illustratif (non un essai HC) : deux filets M6 borgnes dans une poche étroite, pièces chères, machine avec interpolation. La matrice coche accès difficile + conséquence de casse élevée → étudier le fraisage. Un lot de M12 débouchants sur centre avec synchro, série longue → taraudage reste candidat. Aucun % ni durée de vie associés.
Données à préparer
- Plan filet(s) : Ø, pas, profondeur, borgne/débouchant, criticité.
- Capacités machine : synchro taraudage, interpolation hélicoïdale.
- Volume / mix ; historique casse ou rebut si disponible (sinon Unknown).
- Outils envisagés (références) sans inventer des performances.
Faire vérifier avec HC
Action principale : remplir la matrice ci-dessus. Ensuite : calculer le coût par pièce conforme. Série : voir les produits adaptés.
Comparer les deux procédés pour mon filet
Lorsque plan, machine et volume sont documentés — pas avant d’avoir exclu les impossibilités.
Questions fréquentes
Le taraudage est-il toujours plus rapide que le fraisage de filetage ?
Pas automatiquement. Sur une série homogène avec synchro fiable, le taraudage est souvent plus direct. Dès que l’accès, les reprises ou le mix de pièces dominent, le fraisage peut réduire les arrêts malgré un cycle unitaire plus long.
Faut-il une machine spéciale pour fraiser un filetage ?
Il faut une interpolation hélicoïdale fiable et un porte-outil adapté. Sans cette capacité, le fraisage n’est pas une option réaliste — documentez l’arrêt plutôt que de forcer le procédé.
Que faire si le taraud casse dans un trou borgne critique ?
Anticipez la conséquence avant de choisir. Si l’extraction met la pièce au rebut, la matrice oriente souvent vers le fraisage ou une stratégie de reprise. Aucun pourcentage de casse n’est inventé ici.
Peut-on mélanger les deux procédés sur une même pièce ?
Oui si les filets, diamètres ou accessibilités diffèrent. Traitez chaque tâche avec la matrice ; ne copiez pas les paramètres d’un trou à l’autre.
Comment entrer le coût dans la décision ?
Seulement après conformité. Le guide coût par pièce conforme aide à compter cycle, arrêts et transition — sans remplacer la matrice technique.
Sources et contenus associés
- Thread milling (Sandvik Coromant)
- Thread milling vs tapping (Kennametal)
- Threading application (Seco Tools)
- Connaissance filetage (Sandvik Coromant, FR)
- Manuel perçage et filetage (Walter Tools)
Aucun prix HC, aucune durée de vie inventée. Associés : Filetage · Fraises à fileter · Taraud borgne/débouchant · Avant-trou · Coût / pièce conforme.