
Alésage CNC · Métrologie · Rugosité · Préparation du contrôle
Ra et Rz dans un alésage : préparer la mesure
Ra et Rz ne se substituent pas l’un à l’autre, et une valeur affichée ne suffit pas à accepter un alésage. La décision dépend du paramètre coté sur le plan, de la version de norme, des filtres, de la direction de mesure et de l’accessibilité du palpeur. Documentez ces conditions avant de comparer deux rapports ou de corriger l’outil.
En français, « alésage » peut désigner l’opération ou le trou. Cet article traite de la préparation du contrôle de rugosité d’un trou fini à l’alésoir (après avant-trou). Il ne traite pas le diagnostic des rayures ou défauts d’outil, ni le contrôle de diamètre / circularité / cylindricité, ni les structures borgnes ou interrompues — sujets couverts par les guides voisins.
Limites d’usage : ne remplacez pas une procédure écrite et un métrologue qualifié ; n’appliquez pas de tableau de conversion Ra↔Rz « universel » ; ne confondez pas état de surface et conformité dimensionnelle ; sans plan, sans norme/version et sans conditions de mesure, seule une liste de données à réunir peut être proposée.
Voir les alésoirs machine HCDu plan à la validation
Avant de lancer un palpeur de rugosité dans un alésage, transformez le plan en questions vérifiables. Les cinq étapes ci-dessous structurent la préparation HC ; elles ne remplacent ni le laboratoire métrologique ni l’autorité de libération qualité.
- Lire l’exigence sur le plan. Paramètre (Ra, Rz, autre), zone du trou, références éventuelles, norme / version si indiquée.
- Distinguer ce qui doit être prouvé. Ra n’est pas Rz ; un filtre ou une longueur d’évaluation différents changent la lecture.
- Définir une méthode candidate et l’accessibilité. Moyen, stylet, orientation, sections, propreté, opérateur formé.
- Exécuter un essai contrôlé de mesure. Conditions écrites, enregistrement des réglages, pas de « chiffre machine » isolé.
- Relier le rapport à la décision. Conforme / à reprendre / méthode à revoir — seulement si A–F du rapport sont cohérents avec le plan.
Condition d’arrêt : si le plan ne précise pas le paramètre, si la norme/version ou les filtres sont ambigus, si l’accès au trou fausse la mesure, ou si le rapport ne permet pas de relier résultat et conditions — arrêtez. Ne « validez » pas l’outil sur une rugosité ambiguë.
Les défauts d’usinage (rayure, vibration, écaillage) et le contrôle dimensionnel / de forme restent traités ailleurs. Ici, l’enjeu est la préparation et l’interprétation du contrôle de rugosité du trou fini.
Quelle exigence Ra ou Rz figure au plan ?
Quels critères changent réellement la décision ? Ce qui est écrit sur le plan prime sur l’habitude d’atelier.
Repérer le paramètre, la zone et la norme
Enregistrez séparément :
- Paramètre coté : Ra, Rz, ou autre (Rq, Rt, Rmax, paramètres de motif, etc.) — sans assimilation automatique.
- Zone du trou : entrée, milieu, fond, longueur contrôlée, zones interdites (chanfrein, rainure, croisement).
- Cadre normatif : famille de normes et version (ex. profil selon ISO 21920 ou cadres historiques ISO 4287 / règles d’évaluation ISO 4288) [1][2].
- Conditions de filtrage si indiquées : λc, λs, type de filtre, longueur d’évaluation / nombre de sections.
Les guides fabricants de rugosimètres rappellent que les paramètres et filtres doivent être cohérents avec la cotation [2][3]. Ils ne remplacent pas le plan de la pièce.
Ce que le plan ne dit pas (et qu’il faut clarifier)
Si le plan indique seulement « rugosité » sans paramètre, ou un Ra sans conditions, formalisez une question à la conception / qualité avant de mesurer. Une méthode « par défaut machine » n’est pas une exigence écrite.
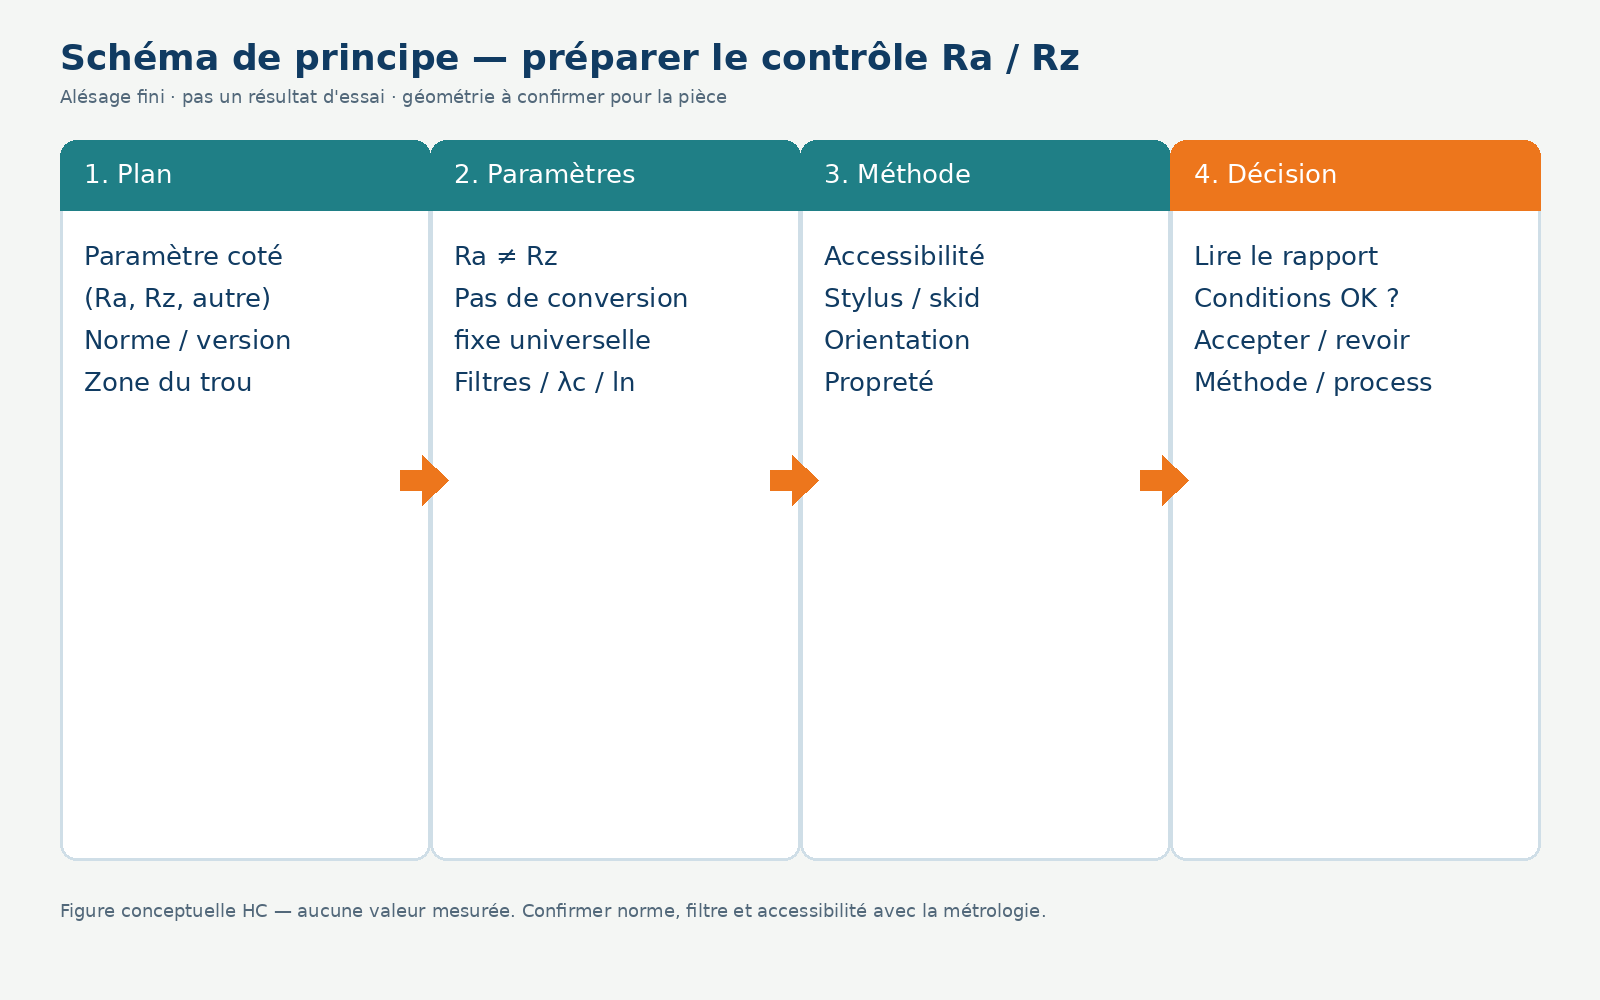
Livrable de cette étape
- Exigence écrite : paramètre + zone + norme/version si connue.
- Liste des inconnues : filtres, accessibilité, règle d’acceptation.
- Limite : le schéma localise ; il ne prouve pas la conformité.
Quels filtres, directions et conditions conserver ?
Pourquoi Ra et Rz ne se « traduisent » pas par une règle unique ?
| Condition | À enregistrer | Comparable si… | Non comparable si… |
|---|---|---|---|
| Paramètre | Ra ou Rz (et norme / version) | Même paramètre et même zone | Convertir Ra↔Rz pour accepter |
| Palpeur / accès | Type, rayon, profondeur atteinte | Zone cotée réellement atteinte | Mesure sur zone accessible « à défaut » |
| Direction | Axiale / circonférentielle / autre | Même direction que l’exigence ou l’essai de référence | Changer de direction entre lots |
| Filtres / λc / longueur | λc, Lc, filtre, unités | Même jeu de filtres documenté | Rapport sans filtres ni longueur |
| Nettoyage / état | Procédure pièce avant mesure | État maîtrisé et noté | Comparer copeaux / huile / sec mélangés |
Ra et Rz décrivent des aspects différents du profil
De façon pédagogique (définitions exactes = norme / version applicables) :
- Ra : moyenne arithmétique des écarts du profil de rugosité — peu sensible aux pics isolés.
- Rz : hauteur maximale moyenne (selon la définition de la version utilisée) — plus sensible aux extrema locaux.
Les documentations Mitutoyo et les présentations ISO 21920 rappellent ces distinctions et le rôle des longueurs / filtres [1][2][3]. Interdit ici : publier ou appliquer un tableau de conversion Ra↔Rz comme règle universelle d’acceptation.
Conditions qui rendent une comparaison invalide
Écartez la comparaison directe lorsque :
- les paramètres cotés diffèrent (Ra vs Rz) ;
- les filtres, λc, longueurs d’évaluation ou versions de norme diffèrent ;
- les zones du trou (entrée vs fond) ne sont pas les mêmes ;
- l’un des rapports omet les conditions de mesure.
Les bases usinage (ex. rappels Sandvik sur l’état de surface) situent la rugosité dans le process, sans substituer une métrologie écrite [4].
Le palpeur et la méthode peuvent-ils atteindre la zone ?
Quels moyens et quelles conditions méritent d’être candidats pour un alésage ?
Choisir un moyen adapté à l’accès
À confronter avec la métrologie de l’atelier ou du laboratoire :
- Rugosimètre portable (skid) : utile si l’accès et le diamètre le permettent ; vérifier orientation et appui.
- Palpeur / bras dédié, machine de forme / rugosité : lorsque la procédure et l’étalonnage couvrent la tâche.
- Réplique / méthode optique : seulement si validées pour le paramètre et la zone exigés — pas par défaut.
Les constructeurs (Mitutoyo, Hommel-Etamic / Jenoptik, etc.) publient des cadres matériels et logiciels [3][5][6]. Ces cadres ne désignent pas, à eux seuls, le moyen obligatoire pour votre cotation.
Conditions d’accessibilité et d’arrêt
Suspendez ou écartez une méthode lorsque :
- le diamètre, la profondeur ou un obstacle empêchent un parcours représentatif ;
- le stylet / skid n’est pas adapté à la courbure ou à la zone ;
- la propreté, la température ou l’opérateur ne sont pas maîtrisés ;
- les réglages machine ne peuvent pas reproduire les filtres exigés ;
- aucune procédure écrite n’existe pour la tâche.
Le contexte de finition (avant-trou, montage, contrôle) reste décrit sur la page alésoirs machine ; le contrôle de rugosité du trou fini reste une responsabilité qualité distincte du choix d’outil.
Quand les résultats sont-ils comparables ?
Pourquoi un chiffre « sous la limite » ne clôt pas toujours le dossier ?
Lire ce que le rapport prouve réellement
Vérifiez sur le document :
- paramètre et unité (Ra, Rz, …) ;
- norme / version et filtres (λc, λs, ln / n) ;
- zone et orientation de la mesure ;
- moyen, stylet, procédure, date, opérateur ;
- résultat face à la règle d’acceptation écrite.
Les instituts de métrologie rappellent le rôle de la traçabilité et des interfaces surface [7]. Le GUM cadre l’expression de l’incertitude lorsque la décision est serrée [8].
Décider : accepter, reprendre ou revoir la méthode
Trois issues utiles :
- Accepter — paramètre exigé prouvé avec conditions cohérentes et règle d’acceptation claire.
- Reprendre le process / l’outil — écart réel après contrôle de la méthode (pas seulement un réglage machine douteux).
- Revoir la méthode — rapport incomplet, conditions non comparables, accessibilité insuffisante.
Ne transférez pas automatiquement un écart de rugosité vers un changement d’alésoir sans vérifier avant-trou, montage, mesure et procédure. Lorsque la géométrie d’outil doit être adaptée après un dossier clair, les alésoirs sur mesure peuvent être examinés — après les preuves, pas à la place.
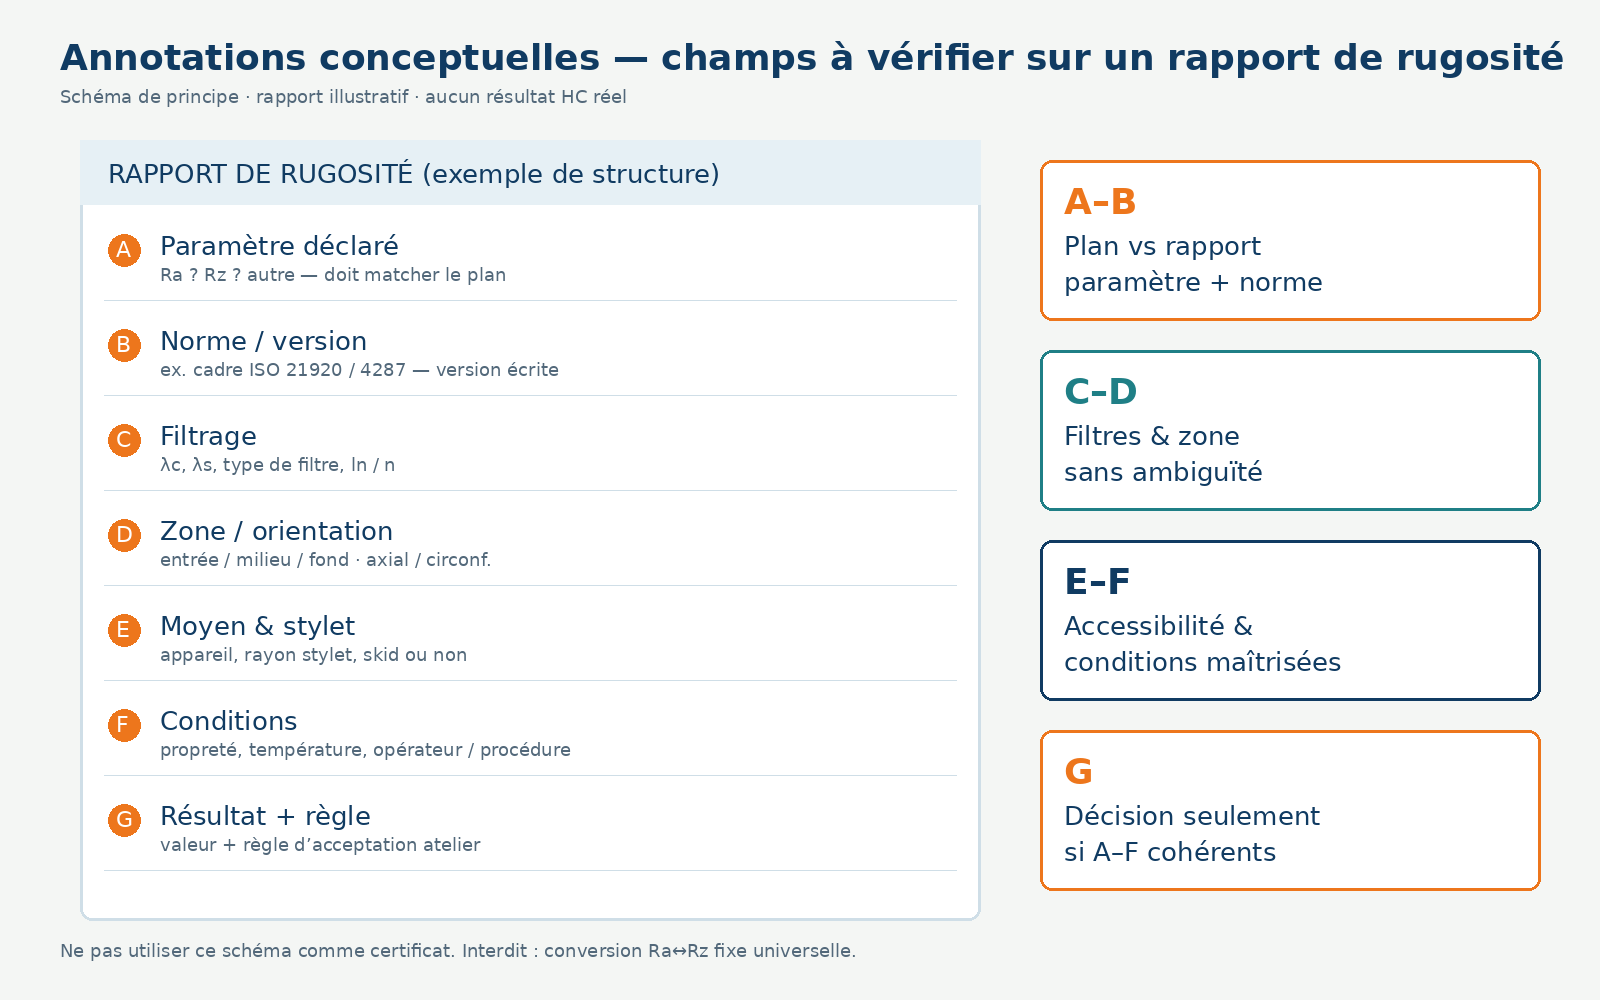
Livrable
- Checklist A–G du rapport.
- Verdict seulement si A–F cohérents.
- Pas de conversion Ra↔Rz fixe.
Si la surface est hors critère après une mesure comparable, reliez d’abord le défaut via le diagnostic d’alésage ; pour diamètre et forme, utilisez le guide de mesure géométrique. Côté outil aluminium / PCD, voir les alésoirs PCD.
Exemple illustratif : deux lectures pour un même trou
Exemple de cadrage — pas un essai HC mesuré. Deux pièces de même Ø nominal peuvent exiger des contrôles de rugosité différents si l’une cote Ra et l’autre Rz, ou si les zones et filtres diffèrent.
| Point | Pièce A (illustratif) | Pièce B (illustratif) |
|---|---|---|
| Exigence plan | Ra sur zone milieu | Rz près de l’entrée |
| Conditions | Filtre / ln selon procédure A | Filtre / ln selon procédure B |
| Accessibilité | Parcours axial possible | Obstacle près de l’entrée à gérer |
| Ce qui ne se transfère pas | Un Ra OK en A ne valide pas un Rz en B | Même Ø ≠ même plan de rugosité |
Limite : aucune cote, aucun verdict HC ni conversion chiffrée n’est inventé ici. La capacité réelle dépend de l’étalonnage, de la procédure et de l’opérateur.
Quelle action selon la situation ?
Table de décision conditionnelle — à adapter au plan et à la qualité de votre site.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Plan clair (paramètre + zone) | Méthode candidate identifiable | Écrire filtres, accès, procédure | Ne pas mesurer « au feeling » |
| Ra coté, atelier lit Rz (ou inverse) | Paramètres non équivalents | Réaligner sur le plan / clarification conception | Pas de conversion fixe universelle |
| Filtres ou version de norme absents | Rapports non comparables | Figer conditions écrites avant verdict | Ne pas libérer sur chiffre isolé |
| Accès insuffisant | Mesure non représentative | Changer moyen / stratégie / laboratoire | Ne pas forcer un OK/NOK ambigu |
| Avant-trou ou montage non maîtrisés | Rugosité peu interprétable pour l’outil | Rétablir la base process avant juger l’alésoir | Ne pas attribuer tout écart à l’outil |
Données à préparer avant l’échange technique
Réunissez au minimum :
- Plan pièce et indice ; exigence de rugosité (paramètre, zone, norme/version si connue).
- Matière, état, dureté connue si disponible.
- Avant-trou, surépaisseur, gamme et ordre d’usinage.
- Machine, porte-outil, portée, montage, arrosage.
- Moyen de rugosité actuel, procédure, filtres, sections, accessibilité.
- Rapports annotés, photos, lot et problèmes observés.
- Périmètre modifiable (outil, process, contrôle) et critères de validation.
Les plans sont reçus selon le circuit de confidentialité HC. Aucun format d’upload automatique ni signature électronique n’est promis sans vérification.
Faire examiner la solution pour votre pièce avec HC
HC peut aider à relier le dossier de rugosité à une géométrie d’alésoir candidate : lire le plan et les exigences, clarifier ce qui doit être prouvé avant de changer d’outil, et formuler une proposition à valider — sans promettre une durée de vie, un pourcentage de capacité ou un prix public. Les familles disponibles sont présentées sur les alésoirs machine et, si une adaptation géométrique est justifiée, sur les alésoirs sur mesure.
Faire vérifier cette solution pour ma pièce
Matériau, cotes / exigences critiques, machine, lot, problème actuel — plans en pièce jointe selon le circuit confidentialité. Demander un échange technique et commercial.
Questions fréquentes
Peut-on convertir Ra en Rz pour accepter un alésage ?
Non comme règle universelle. Ra et Rz ne mesurent pas la même chose ; filtres, longueurs et versions de norme changent la lecture. Alignez le paramètre mesuré sur le plan, sans tableau de conversion fixe.
Un Ra conforme suffit-il si le plan cote Rz ?
Non. Le paramètre coté doit être prouvé. Un résultat Ra ne remplace pas une exigence Rz (et inversement), sauf accord écrit de conception / qualité.
Faut-il toujours le même filtre λc ?
Non. Le filtre et les longueurs d’évaluation suivent le plan et la procédure écrite. Des réglages machine « par défaut » ne remplacent pas une exigence documentée.
La rugosité remplace-t-elle le contrôle de diamètre ou de forme ?
Non. État de surface et acceptation dimensionnelle / de forme sont des exigences distinctes. Voir le guide voisin sur diamètre, circularité et cylindricité pour l’acceptation géométrique.
Quelles données transmettre à HC si l’écart apparaît seulement en fond de trou ?
Plan et indice, paramètre et zone, filtres / norme, méthode et accessibilité, rapport complet, avant-trou et outil, lot, photos et historique des essais déjà faits.
Sources techniques et ressources associées
Sources consultées pour la rédaction du 28 octobre 2026. Les indications des fabricants et instituts restent propres à leurs publications. Les schémas HC sont des aides de méthode ; aucun essai HC mesuré n’est présenté. Part de données numériques substantielles issues de sites d’autorité dans le corps : N/A (guide de méthode sans jeu de mesures publiées). Les pages catalogue ISO.org peuvent être inaccessibles selon le réseau ; des aperçus / guides fabricants sont utilisés en complément.
- ISO 21920-2:2021 — aperçu paramètres de texture de surface (profil) — Cadre moderne des paramètres de profil (échantillon / aperçu éditeur ; confronter à la norme acquise).
- Mitutoyo — Quick Guide to Surface Roughness — Paramètres (cadre EN ISO 4287) et évaluation (EN ISO 4288) ; documentation fabricant.
- Mitutoyo — Surftest Quick Guide — Paramètres, filtres et longueurs côté instrumentation.
- Sandvik Coromant — Surface finish — Rappels pédagogiques état de surface en usinage (hors prescription HC).
- Jenoptik — Industrial metrology — Cadre fabricant métrologie industrielle / surface.
- Hommel-Etamic — Cadre fabricant rugosité / forme (hors prescription HC).
- NIST — Surface and Interface Metrology — Cadre institut national (interfaces / surface).
- BIPM — Guide to the expression of uncertainty in measurement (GUM) — Référence internationale pour l’expression de l’incertitude.
À lire aussi : Diamètre, circularité et cylindricité : contrôler un alésage · Alésoir ou tête à aléser pour corriger un trou · Aléser un trou borgne · Alésage interrompu : rainures et trous transversaux · Alésoirs machine · Alésoirs sur mesure · Défauts d’alésage : mesurer avant de corriger