
Alésage CNC · Trou borgne · Profondeur et copeaux
Aléser un trou borgne en maîtrisant profondeur et copeaux
Pour finir un trou borgne à l’alésoir, vérifiez d’abord que la géométrie réelle de l’outil peut atteindre la longueur cylindrique exigée sans toucher le fond. Confirmez ensuite le retour des copeaux et l’arrivée du fluide à la coupe. Le diamètre nominal, le sens d’hélice ou la pression affichée à la pompe ne suffisent pas à qualifier la gamme [1][2].
Ce guide concerne les avant-trous borgnes dans les aciers et alliages d’aluminium. Il aide à préparer une décision et un essai ; il ne donne pas un cycle CNC ni une pression universelle. Les fonds fonctionnels, parois minces, trous très profonds, entrées inclinées et interruptions demandent une étude de la configuration réelle.
Voir les alésoirs à arrosage interne HCDécider avant de lancer la gamme
Avant de choisir un diamètre, une hélice ou une pression de pompe, classez les conditions d’accès et d’évacuation. Le parcours ci-dessous est une aide à la décision HC, à compléter avec le plan, la référence d’outil et l’essai.
| Vérification | Si elle est satisfaite | Sinon |
|---|---|---|
| Le plan autorise la profondeur totale et la matière restante | Étudier l’enveloppe du foret et de l’alésoir | Arrêter ; faire valider une autre géométrie ou gamme |
| Le plein diamètre atteint la fin de la zone utile sans collision | Vérifier aussi les épaulements, le nez et les tolérances | Revoir la longueur d’entrée ou la préparation du fond |
| La référence d’outil convient au trou et à son arrosage | Préparer un essai avec contrôle des copeaux | Consulter sa documentation ; ne pas déduire l’usage de la seule hélice |
| La position de l’avant-trou est déjà acceptable | Qualifier la finition à l’alésoir | Étudier une préparation ou un alésage à l’outil |
Pour situer les architectures disponibles, consultez les alésoirs et outils de finition des trous. La décision traitée ici porte sur l’accès au fond et l’évacuation pendant une finition borgne. Elle ne remplace pas le guide voisin sur le fond plat au foret ou à la fraise. Si le trou comporte des rainures ou des trous transversaux, la validation porte plutôt sur le guidage et le croisement : voir Alésage interrompu : rainures et trous transversaux.
Condition d’arrêt : si la profondeur autorisée ne permet pas l’enveloppe, si un contact avec le fond est suspecté, si l’évacuation se bloque, si l’outil se dégrade ou si le contrôle ne permet pas de conclure — arrêtez. Recherchez la cause avant une nouvelle passe.
Distinguer la cote fonctionnelle et la course de l’outil
Le plan peut coter plusieurs profondeurs et définir un fond particulier. Identifiez explicitement la face de référence, le début et la fin de la zone cylindrique exigée, la limite totale de perçage et l’épaisseur résiduelle à conserver. Ne supposez pas que la cote de profondeur autorise à percer davantage.
Le chanfrein de la pièce, situé à l’entrée du trou, est distinct de l’entrée de coupe de l’alésoir. La première géométrie prépare l’accès ; la seconde relie le diamètre avant de l’outil à son plein diamètre. Elles doivent figurer séparément dans le dossier.
| Symbole | Définition utilisée dans le modèle |
|---|---|
| Lu | Distance depuis la face de référence jusqu’au dernier plan où le plein diamètre est exigé ; modèle sans décalage de départ fonctionnel |
| Lc | Longueur axiale entre le plan de plein diamètre et l’extrémité avant simplifiée de l’entrée de coupe |
| Lt | Profondeur totale du pré-perçage jusqu’à la pointe du foret |
| h | Hauteur du cône de fond laissé par le foret, calculée avec le diamètre réel du pré-perçage |
| g | Dégagement axial entre l’extrémité avant de l’alésoir et le début du cône, pour le modèle conservateur retenu |
Dans ce modèle seulement, l’outil est maintenu entièrement au-dessus du cône : son extrémité atteint Lu + Lc et le début du cône est à Lt − h. La vérification s’écrit donc :
Lt − h − (Lu + Lc) ≥ g, soit Lt ≥ Lu + Lc + g + h.
Cette condition géométrique est une construction HC, pas une consigne de perçage. Elle suppose un fond conique idéal et une entrée de coupe sans autre dépassement. Elle ne constitue pas le minimum universel : une autre forme de nez ou une pénétration dans le cône exige une vérification complète des profils. Inversement, un dépassement supplémentaire du corps impose de l’ajouter au contrôle.
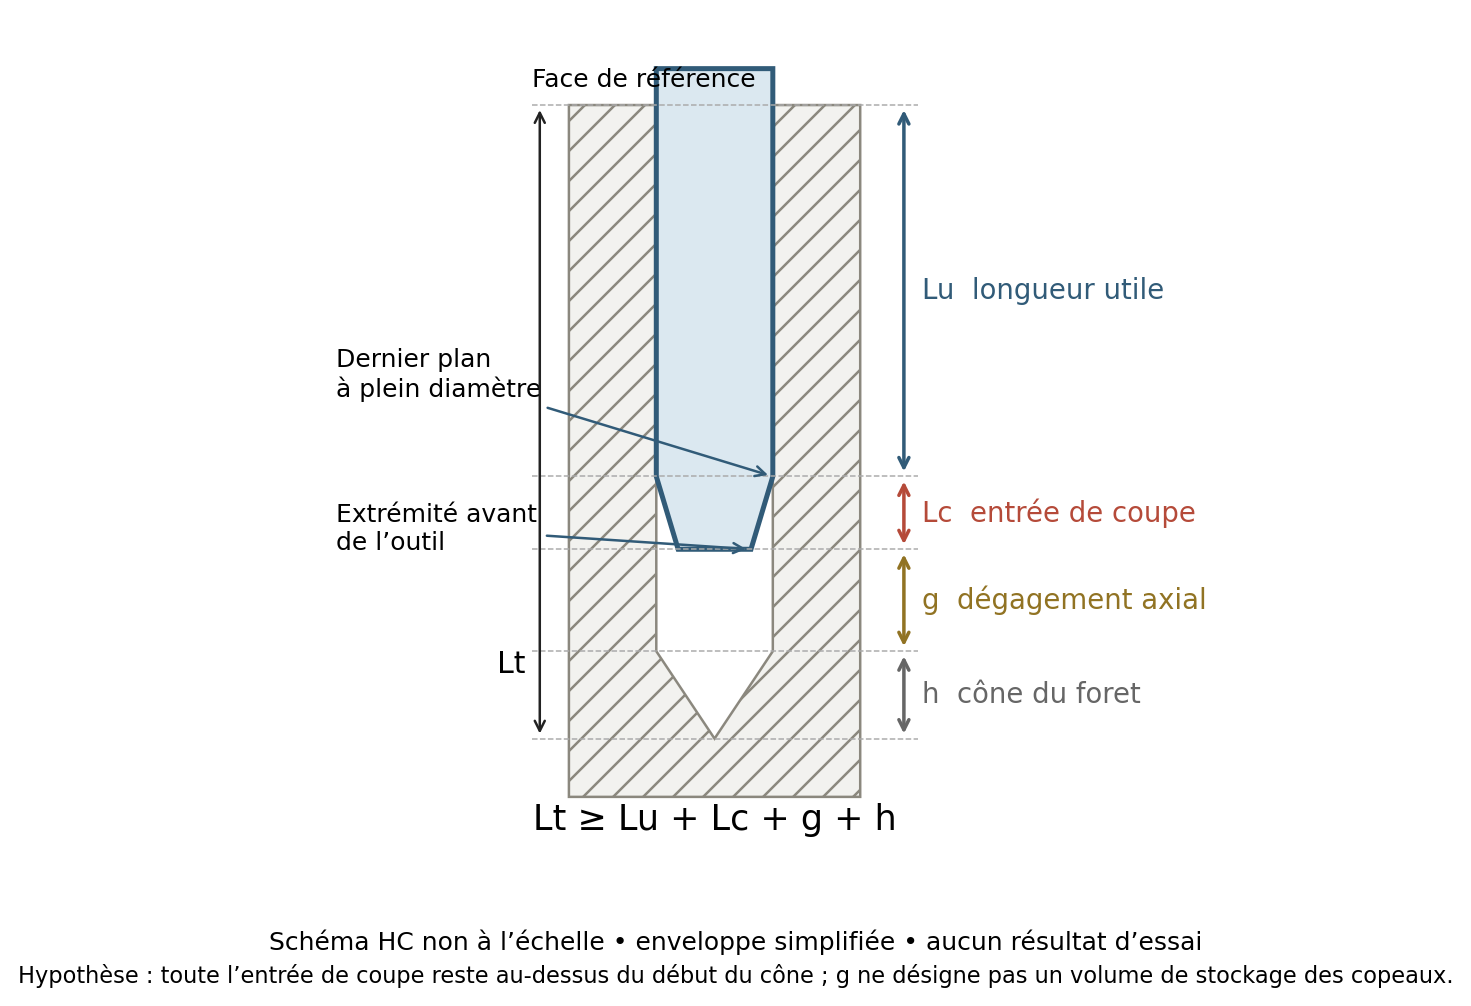
Ce que le schéma fixe
- Lu : zone au plein diamètre exigée.
- Lc + g + h : espace nécessaire au-delà de Lu dans ce modèle.
- Limite : ne pas confondre dégagement axial et réserve de copeaux.
Le dégagement g ne remplace pas un chemin de retour des copeaux. Il ne doit pas être défini comme une réserve destinée à se remplir pendant chaque cycle. Une accumulation durable doit conduire à revoir l’évacuation plutôt qu’à augmenter arbitrairement la profondeur.
Une longueur Lu inférieure à Lc ne rend pas automatiquement le trou impossible. Ce qui compte est la possibilité de faire avancer l’extrémité au-delà de la zone utile, sans collision et dans les limites autorisées du plan.
Recalculer un exemple sans en faire un paramètre machine
Exemple fictif : diamètre fini D = 12,00 mm, diamètre initial d₀ = 11,80 mm, Lu = 25,00 mm. On suppose une entrée conique avec diamètre avant d₁ = 9,60 mm, angle α = 45° mesuré par rapport à l’axe, un foret à angle de pointe inclus β = 118° et un dégagement g = 0,80 mm. Ces valeurs ne décrivent ni un outil HC confirmé ni un essai ; g doit être établi pour la configuration réelle.
Pour ces géométries idéales : Lc = (D − d₁) / (2 tan α) ; h = d₀ / (2 tan(β / 2)). Le diamètre final intervient dans Lc, mais le diamètre du foret intervient dans h.
| Calcul | Résultat de démonstration |
|---|---|
| Lc = (12,00 − 9,60) / (2 tan 45°) | 1,20 mm |
| h = 11,80 / (2 tan 59°) | Environ 3,545 mm |
| Lu + Lc + g + h | Environ 30,545 mm |
Ce résultat est une enveloppe de vérification pour le modèle, pas une instruction « percer à 31 mm ». Il faut le confronter à la profondeur maximale autorisée et ajouter les marges définies par l’étude de procédé, les dispersions et les incertitudes pertinentes. Si l’espace autorisé est insuffisant, faites étudier une entrée de coupe plus courte, un fond préparé autrement ou un autre procédé ; ne modifiez pas librement la cote du plan.
Pour fixer la matière à enlever avant finition, utilisez le guide surépaisseur avant alésage. La surépaisseur diamétrale et le dégagement axial sont deux vérifications différentes.
Choisir la référence plutôt qu’une règle d’hélice universelle
Le sens de coupe, le sens d’hélice et la position des sorties de fluide sont des caractéristiques distinctes. Vérifiez le domaine borgne ou débouchant sur la référence, puis examinez la direction de transport des copeaux dans le montage réel.
Deux exemples montrent pourquoi une règle unique serait trompeuse. Gühring présente une référence à goujures droites, avec arrosage interne, dont le domaine d’application est indiqué sur la fiche produit [5]. Fervi indique pour son A212/08.00 une coupe à droite et une hélice à gauche, principalement destinées aux trous débouchants, tout en permettant les trous borgnes grâce à une entrée courte [6]. Ces indications ne se transfèrent pas à d’autres outils et ne constituent pas des modèles HC.
Une mention DIN n’est pas une validation d’application. La présentation publique de DIN 212-1 concerne les alésoirs machine à queue cylindrique continue et leurs dimensions [7]. Elle ne suffit pas à justifier une obligation générale « hélice droite pour tout borgne ». Les prescriptions particulières doivent venir du document et de la référence réellement applicables.
| Candidat | À confirmer | Limite à garder |
|---|---|---|
| Alésoir pour trou borgne | Entrée réelle, géométrie, matière, profondeur et chemin des copeaux | Une hélice seule ne qualifie pas le procédé |
| Alésoir à goujures droites avec arrosage interne | Sorties de fluide, passage disponible et retour | Ne pas le réserver arbitrairement aux seuls trous courts en fonte |
| Alésage à l’outil | Besoin de correction, matière restante, rigidité et accès | La longueur et les copeaux restent déterminants [4] |
Lorsque le circuit de fluide conditionne le choix, préparez les données de la page alésoirs à arrosage interne. Si l’avant-trou doit être repositionné, examinez plutôt les outils d’alésage de précision avec un contrôle de la matière disponible, ou la page alésoirs machine pour la finition d’un avant-trou déjà placé.
Valider un retour des copeaux pendant la coupe
L’évacuation se vérifie comme un circuit : alimentation machine, interfaces, passages internes, sorties au voisinage des arêtes et retour vers l’entrée. Sandvik rappelle l’importance de l’arrivée du fluide à la coupe et d’une préparation adaptée du trou [1]. Un réglage de pression ne prouve pas que le débit disponible traverse correctement cet ensemble.
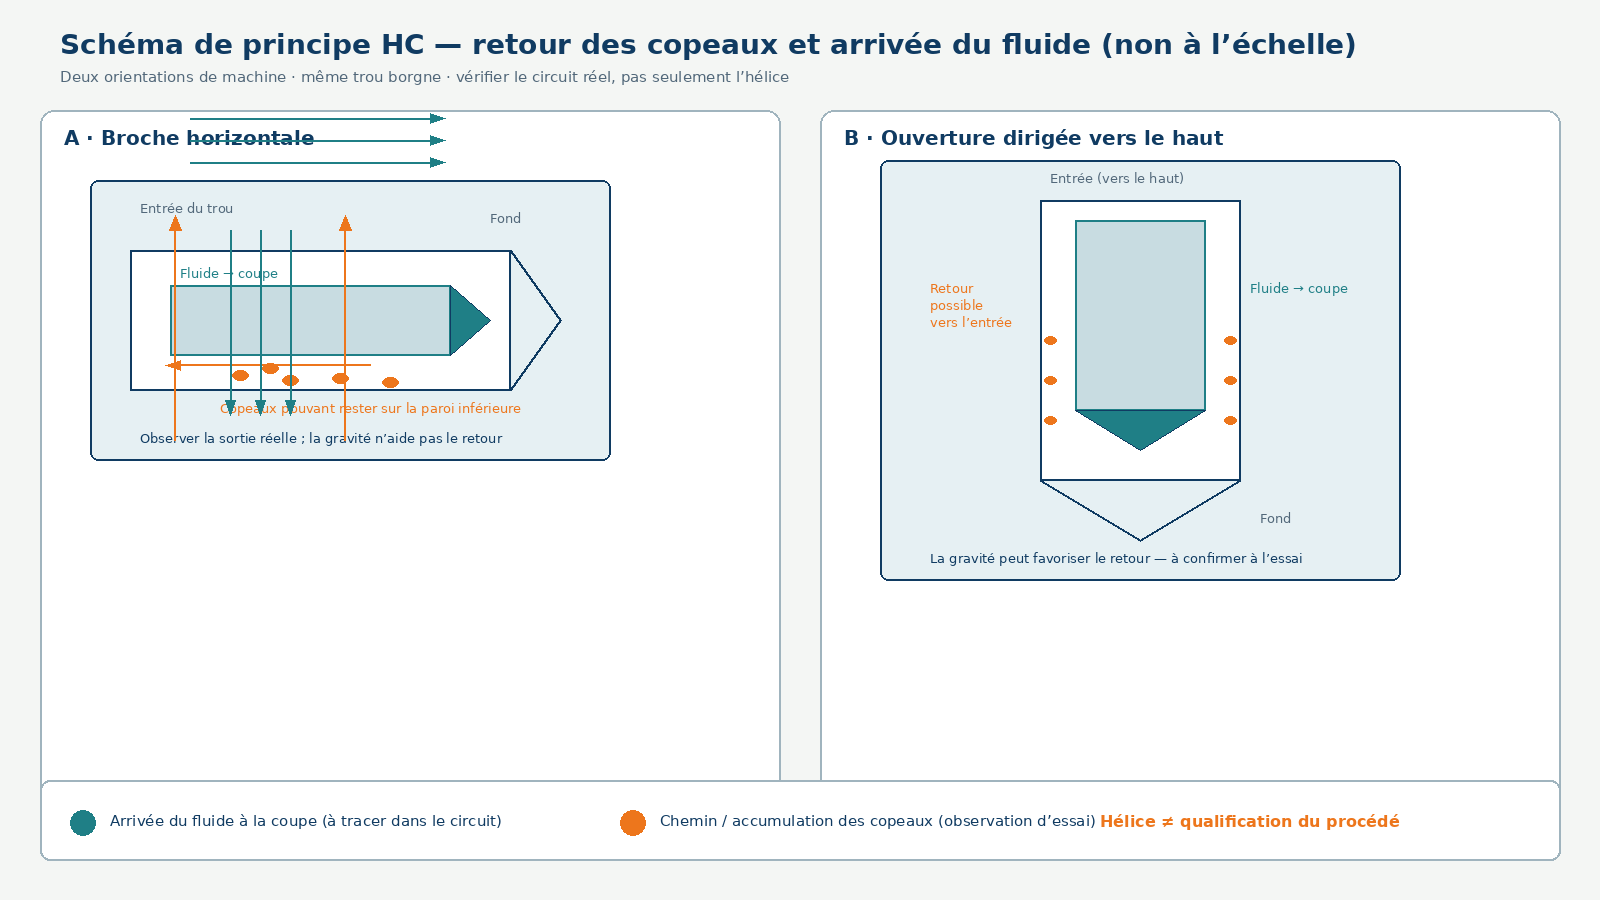
Ce que l’essai doit montrer
- Fluide : arrivée réelle à la coupe, pas seulement la pression pompe.
- Copeaux : sortie observée ; accumulation durable = revoir l’évacuation.
- Orientation : horizontale vs verticale change la gravité — à confirmer.
Il n’existe pas ici de seuil universel de profondeur imposant l’arrosage interne. Le rapport profondeur sur diamètre sert à décrire l’accès, mais il doit être relié à la matière, aux copeaux, aux sections de passage et à la référence d’outil. Sur broche horizontale, les copeaux peuvent rester sur la paroi inférieure ; sur une ouverture dirigée vers le haut, la gravité peut favoriser leur retour au fond. Dans les deux cas, observez leur sortie réelle.
Préparez un avant-trou propre et contrôlez l’absence de débris avant la finition, avec les moyens autorisés pour la pièce. Pendant l’essai, surveillez le retour, les marques sur la paroi, l’état des arêtes et l’évolution de la charge disponible sur la machine. Évitez de laisser les goujures se bloquer [2].
Ne prescrivez pas systématiquement des reprises courtes avec dégagement et réengagement. Vérifiez si ce cycle est autorisé par le fabricant et s’il respecte l’état de surface demandé. Un cycle de perçage ne devient pas un cycle d’alésage à l’alésoir par simple changement d’outil.
Mesurer avant d’attribuer le défaut aux copeaux
Un défaut près du fond est un indice, pas la preuve d’un bourrage. Les causes possibles incluent le montage, le faux-rond, l’outil, la surépaisseur, le fluide et la déformation. Sandvik recommande d’examiner le système complet et de modifier un paramètre à la fois [3]. Le tableau suivant est une séquence HC de vérification, à adapter au plan.
| Observation | Vérification initiale | Avant de corriger |
|---|---|---|
| Diamètre variant avec la profondeur | Cartographier le diamètre ; vérifier montage, outil et avant-trou | Distinguer tendance géométrique et variation de mesure |
| Rayures près du fond | Examiner copeaux, propreté, arêtes et arrivée du fluide | Ne pas réduire le diamètre de l’outil sur ce seul indice |
| Longueur au plein diamètre insuffisante | Comparer géométrie du nez, position axiale et profil du fond | Recalculer l’enveloppe avec les mêmes références |
| Position ou rectitude hors exigence | Contrôler l’avant-trou dans le repère du plan | Ne pas compter sur l’alésoir pour déplacer l’axe [1] |
Définissez un contrôle du diamètre à plusieurs profondeurs accessibles, de la longueur au plein diamètre, des caractéristiques de forme et de la texture sur les zones fonctionnelles. L’entrée, le milieu et la proximité du fond peuvent servir de premiers repères ; ils ne garantissent pas à eux seuls la détection de tous les défauts. Le détail des sections, de l’incertitude et du rapport de contrôle est développé dans Diamètre, circularité et cylindricité : contrôler un alésage. Pour préparer Ra/Rz sur les zones de texture, voir Ra ou Rz dans un alésage : préparer le contrôle.
Pour la profondeur, précisez ce que touche le palpeur ou la tige. Un contact sur le cône ne donne pas directement la longueur cylindrique finie. Un appui sur la face d’entrée ne suffit pas non plus : le moyen doit identifier la fin de la zone au plein diamètre. La qualité choisit un moyen compatible avec l’accès et l’incertitude requise ; ne déduisez pas la capacité de mesure du seul nom de l’instrument.
Pour poursuivre le diagnostic du diamètre ou de la surface, consultez défauts d’alésage et ordre des vérifications. Si la question est plutôt « percer ou aléser », voir Percer ou aléser un trou ; pour une reprise d’axe, Alésoir ou tête à aléser.
Préparer la validation et les données pour HC
Avant la première pièce, méthodes et qualité fixent les critères d’acceptation, le contrôle et la règle d’arrêt. Vérifiez aussi ce que le changement de solution impose : interface et porte-outil, programme et correction de longueur, réglage, essai, inspection et temps d’arrêt. Comparez ces charges pour le même résultat accepté, sans annoncer une économie avant mesure.
| Donnée | Contenu à transmettre |
|---|---|
| Plan | Indice, références, diamètre, longueur fonctionnelle, profondeur totale maximale et fond autorisé |
| Matière | Nuance, état, dureté connue, parois minces et intersections |
| Avant-trou | Diamètre réel, profondeur, angle ou profil du fond, position et dispersion |
| Outil | Référence ou dessin, plein diamètre, longueur d’entrée, nez, hélice et sens de coupe |
| Entrée de la pièce | Angle et diamètre du chanfrein de pièce, séparés de l’entrée de coupe |
| Machine et fluide | Interface, orientation, portée, alimentation, débit connu et sorties de fluide |
| Validation et lot | Moyens de mesure, limites d’acceptation, lot, cadence et coûts observés |
Commencez par une pièce, puis étendez la validation seulement après acceptation selon le plan. Arrêtez si la profondeur autorisée ne permet pas l’enveloppe, si un contact avec le fond est suspecté, si l’évacuation se bloque, si l’outil se dégrade ou si le contrôle ne permet pas de conclure.
Faire étudier une configuration par HC
HC propose des familles d’alésoirs et d’outils de finition. Transmettez les données connues et signalez les inconnues pour préparer la sélection. La référence, sa géométrie et ses limites doivent être confirmées ; cette page n’annonce pas de performance ou de rattrapage garanti.
Prochaine étape
Présenter mon trou borgne à HC. Joignez le plan et les observations disponibles selon les modalités convenues. Si le dossier est confidentiel, convenez des conditions de transmission avant envoi.
Questions fréquentes
Faut-il toujours percer plus profond que la longueur utile ?
Une entrée de coupe et le profil du fond peuvent demander un espace supplémentaire. Calculez l’enveloppe réelle et vérifiez la profondeur totale autorisée. Le calcul ne donne jamais le droit de dépasser le plan.
Une longueur utile plus courte que l’entrée de coupe est-elle impossible ?
Non. La faisabilité dépend de la possibilité de placer le plein diamètre à la fin de la zone utile tout en laissant passer l’extrémité avant, sans collision et dans l’espace autorisé.
Faut-il une hélice à droite pour tous les trous borgnes ?
Non. Le domaine dépend de la référence et de l’évacuation prévue. Les exemples officiels à goujures droites ou à hélice gauche montrent que l’étiquette borgne ne peut pas être décidée par une règle unique [5][6].
L’arrosage interne devient-il obligatoire à une profondeur fixe ?
Aucun seuil universel n’est prescrit dans ce guide. Confirmez la configuration, la matière, le circuit de fluide et le résultat d’essai. Une pression à la pompe ne suffit pas à établir la capacité d’évacuation.
Un défaut de fond prouve-t-il un problème de copeaux ?
Non. Contrôlez aussi l’outil, le montage, l’avant-trou, la position axiale et la mesure. Le contrôle doit départager les hypothèses avant une correction [3].
Un alésoir corrige-t-il un trou mal positionné ?
Ne comptez pas sur l’alésoir pour corriger position ou rectitude de l’avant-trou [1]. Une exigence serrée reste compatible avec l’alésoir si la préparation est déjà capable ; sinon, étudiez la préparation nécessaire.
Sources et contenus associés
Sources consultées pour la révision du 23 octobre 2026. Les spécifications des fabricants restent propres à leurs produits. Les calculs, le schéma et les tableaux de préparation sont des aides HC ; aucun essai HC n’est présenté.
- Sandvik Coromant — How to ream a hole — Sections : Stock removal ; Cutting fluid ; Reaming a pre-machined hole.
- Sandvik Coromant — What is reaming — Sections : Initial considerations ; General tips and tricks.
- Sandvik Coromant — Troubleshooting for reaming — Sections : Whole system ; One parameter at a time ; défauts de diamètre et de surface.
- Sandvik Coromant — How to apply boring — Sections : Successful chip control in boring ; Tips and hints.
- Gühring — HR500D, réf. 9010400650000 — Straight fluted ; internal coolant ; domaine indiqué sur la fiche (exemple de libellé produit, pas un modèle HC).
- Fervi — Machine reamer A212/08.00 — Right-hand cut, left-hand helix ; primarily through holes ; short mouth also permits blind holes.
- DIN Media — DIN 212-1:2020-12 — Présentation publique : machine reamers with parallel/continuous shank ; texte intégral non consulté.
À lire aussi : Définir la surépaisseur avant finition · Diagnostiquer un défaut de diamètre ou de surface · Percer ou aléser un trou · Alésoir ou tête à aléser · Familles d’alésoirs et d’outils de finition · Alésoirs à arrosage interne · Choisir un taraud pour trou borgne ou débouchant · Trou H7 : choisir le procédé et le contrôle