
Alésage CNC · Rainures · Trous transversaux · Validation
Alésage interrompu : rainures et trous transversaux
Une rainure ou un trou transversal ne suffit pas, à lui seul, à valider ou à exclure l’alésage à l’alésoir. La décision dépend de la position et de l’étendue de l’interruption, du guidage disponible, de la matière, de la surépaisseur et des exigences au croisement. La géométrie retenue doit être vérifiée par un essai contrôlé.
En français, « alésage » peut désigner l’opération ou le trou lui-même. Cet article traite de la finition à l’alésoir d’un trou pré-usiné comportant des interruptions (rainure, gorge, trou transversal). Il ne traite pas l’alésage à l’outil à une seule arête (tête à aléser). Pour le choix alésoir versus tête lorsque la position doit être corrigée, voir le guide voisin ; pour un fond borgne, voir le guide profondeur et copeaux.
Limites d’usage : ne décidez pas sur le seul diamètre du trou transversal ou la seule largeur de rainure ; l’alésoir ne corrige pas une position, une rectitude ou un montage déjà hors tolérance ; aucune promesse d’absence de bavure, d’écaillage ou de durée de vie universelle ; sans plan et sans enregistrement d’essai, seule une géométrie candidate à valider peut être proposée.
Voir les alésoirs machine HCDu plan à la validation
Avant de figer une référence d’alésoir ou un paramètre machine, transformez le plan en questions vérifiables. Les cinq étapes ci-dessous structurent la préparation HC ; elles ne remplacent ni l’étude de procédé ni le contrôle qualité.
- Repérer les interruptions sur le plan. Position, dimensions, orientation et ordre d’usinage de chaque ouverture.
- Examiner le guidage et le réengagement des arêtes. État de contact de la coupe et des appuis avant, pendant et après le passage de l’ouverture.
- Définir une géométrie candidate et un essai. Enregistrer la solution, les variables contrôlées, les contrôles et les critères d’arrêt.
- Contrôler le trou et la zone de croisement. Paroi continue et bords du croisement, pas seulement un diamètre nominal.
- Confirmer, modifier ou écarter la solution. Élargir la validation seulement si les critères convenus sont tenus ; sinon réviser sur preuves.
Condition d’arrêt : si le plan ne permet pas de localiser les interruptions, si l’avant-trou ou le montage restent hors contrôle, si l’essai ne peut pas être instrumenté, ou si le contrôle au croisement ne départage pas les hypothèses — arrêtez. Ne passez pas à une autre géométrie sans enregistrer la cause.
Les diagnostics généraux de vibration, de rayure ou de diamètre hors tolérance restent traités dans les guides de défauts et de choix d’outil. Ici, l’enjeu est la correspondance entre anomalie et position d’interruption.
Cartographier les interruptions
Quelles informations du plan changent réellement le jugement ? Une mention « trou interrompu » est insuffisante : chaque type d’ouverture modifie autrement l’appui et le réengagement.
Distinguer rainure longitudinale, gorge annulaire et trou transversal
Enregistrez séparément :
- Rainure longitudinale : direction, largeur, profondeur, étendue axiale.
- Gorge annulaire : position axiale, largeur, profondeur, distances à l’entrée et aux épaulements.
- Trou transversal : diamètre, angle d’intersection, décalage, nombre et positions axiales.
- Ouvertures multiples : distances entre ouvertures et éventuelle superposition dans une même section.
Ces distinctions servent l’analyse. Elles ne désignent pas, à elles seules, une géométrie d’alésoir universelle. Un fabricant peut publier des indications d’application pour les coupes interrompues et les petits trous transversaux [1] ; ces indications restent propres à sa documentation et doivent être confrontées à la pièce réelle, puis validées par essai.
Reporter les interruptions sur une vue développée du trou
Préparez une coupe longitudinale et une vue développée de la paroi, avec le même repère axial et circonférentiel. Annotez les plages d’ouverture, les segments de paroi continue, le sens d’avance et les positions de contrôle prévues. Complétez le dossier avec nuance et état matière, diamètre et forme de l’avant-trou, surépaisseur, épaisseur de paroi, profondeur utile et exigences qualité.
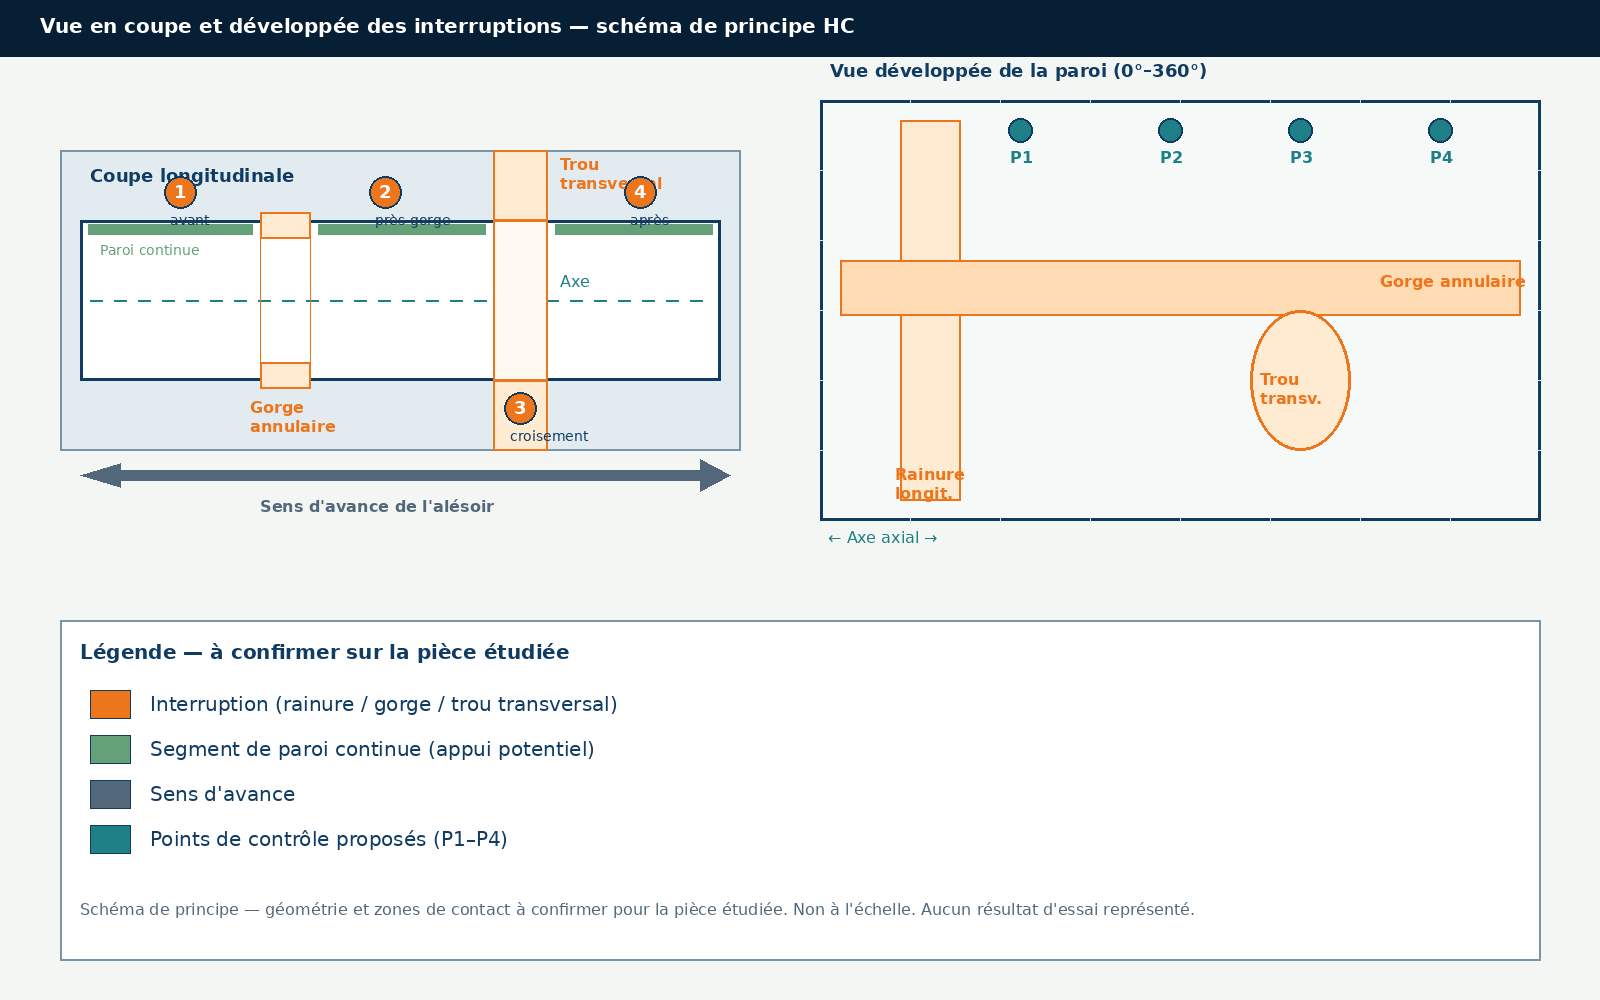
Livrable de cette étape
- Carte d’entrée : une figure unique pour photos, mesures et anomalies.
- Paroi continue : segments où un appui peut encore exister.
- Limite : la vue développée localise ; elle ne prouve pas un guidage réel.
Les croisements complexes peuvent exiger une coupe supplémentaire ou un modèle 3D. Sans cette cartographie, les photos d’arêtes et les mesures restent difficiles à relier.
Évaluer guidage et arêtes
Lors du passage d’une interruption, quelles conditions de coupe et d’appui faut-il examiner ? L’objectif est d’identifier quels contacts peuvent changer, non de conclure par une formule du type « plus la longueur de contact est longue, plus c’est stable ».
Examiner l’appui disponible pendant le passage
Sur la structure réelle de l’outil (alésoir monobloc multi-dents ou structure à bandes de guidage), vérifiez :
- la position relative de la zone de coupe et des appuis face à l’ouverture ;
- le contact avant, pendant et après le franchissement ;
- la portée, le montage outil et le maintien de la pièce ;
- les défauts d’avant-trou ou d’assemblage susceptibles d’ajouter un déséquilibre.
Ne transférez pas l’analyse d’une architecture à une autre sans relecture. Les considérations générales de rigidité, de faux-rond et de surépaisseur restent nécessaires [2][3]. Si l’avant-trou, le montage ou l’arrosage ne sont pas encore maîtrisés, n’attribuez pas toutes les anomalies à l’interruption.
Relier les marques sur les arêtes à la position du croisement
Documentez, pour chaque essai :
- écaillage, adhérence et usure par dent ;
- concentration éventuelle sur une dent ou une zone axiale ;
- traces sur la paroi avant, au niveau ou après le croisement ;
- indices de copeaux retenus ou réintroduits dans la coupe.
Les photos d’arêtes doivent porter le numéro d’outil, le numéro de dent, le sens de prise de vue et l’étape d’essai. En l’absence de preuves, notez des facteurs à vérifier, pas une cause confirmée. Le diagnostic système — un paramètre à la fois — reste la méthode de base [3].
Livrable : un tableau position → symptôme → facteurs à vérifier.
Choisir la géométrie et l’essai
Quelles caractéristiques méritent un essai, et comment éviter une recommandation sans base ? Partez du plan et de la carte d’interruptions, pas d’une règle d’hélice ou de nombre de dents universelle.
Sélectionner les caractéristiques à faire vérifier
L’ingénieur de procédé confronte au plan :
- relation entre l’entrée de coupe et les bords d’interruption ;
- nombre de dents, pas, goujures droites ou hélicoïdales ;
- préparation d’arête, matière outil et revêtement ;
- forme et position des appuis / bandes de guidage ;
- espace copeaux et sorties de fluide ;
- éventuel changement d’ordre d’usinage ou de traitement des bords du croisement.
Pour chaque candidat, écrivez la chaîne : problème visé → changement candidat → nouvelle contrainte → preuve d’essai. N’affirmez pas qu’une hélice convient toujours aux trous transversaux, qu’augmenter le nombre de dents améliore forcément le guidage, ou qu’une matière d’outil est universellement supérieure à une autre. Les familles disponibles chez HC (alésoirs machine, solutions sur mesure) se choisissent après cette analyse ; consultez les alésoirs machine pour le contexte de finition, puis les alésoirs sur mesure lorsque la géométrie doit être adaptée à la carte d’interruptions.
Préparer un essai contrôlé avec critères d’arrêt
L’essai n’est pas un « essai de coupe » libre. Enregistrez au minimum :
| Rubrique | Contenu à consigner |
|---|---|
| Base de référence | Outil actuel, indice du plan, gamme, exigences et problèmes connus |
| Conditions contrôlées | Matière, avant-trou, montage, arrosage, méthode de mesure |
| Changement testé | Géométrie ou procédé réellement modifié ; si plusieurs leviers, les nommer |
| Acceptation et arrêt | Dimensions, forme, surface, bavures, état des arêtes, conditions d’arrêt anormal |
- Sans source, ne remplissez pas de valeurs de coupe fixes.
- N’imposez pas une réduction d’avance ou de vitesse « par principe » sans essai.
- Toute modification d’avant-trou, d’ordre d’usinage ou d’ébavurage est un changement distinct.
- Un premier article conforme ne prouve ni la durée de vie ni la stabilité de série.
- Taille du lot de validation, fréquence de contrôle et autorité de libération suivent le risque et le cahier des charges client.
Livrable : une fiche d’essai exécutable, pas seulement une intention de « tester ».
Examiner le résultat au croisement
Pourquoi un diamètre nominal conforme ne suffit-il pas à clore l’acceptation ? Parce que l’ouverture peut masquer un défaut local ou invalider une prise de mesure. Pour organiser diamètre, circularité et cylindricité côté métrologie, voir Diamètre, circularité et cylindricité : contrôler un alésage.
Contrôler le diamètre et la forme de part et d’autre de l’interruption
Prévoyez des positions avant, au voisinage et après le croisement, avec le sens circonférentiel noté. Clarifiez :
- le contrôle dimensionnel et de forme sur paroi continue ;
- l’état de contact du palpeur près de l’ouverture et la validité du résultat ;
- la capacité de la méthode à détecter une anomalie locale ;
- la répétabilité et la propreté de la pièce au moment de la mesure.
Ne traduisez pas automatiquement une lecture anormale « à cheval » sur l’ouverture en variation réelle de diamètre. Les systèmes de palpage et de métrologie dimensionnelle aident à structurer le contrôle [4] ; le moyen exact reste à valider avec la qualité.
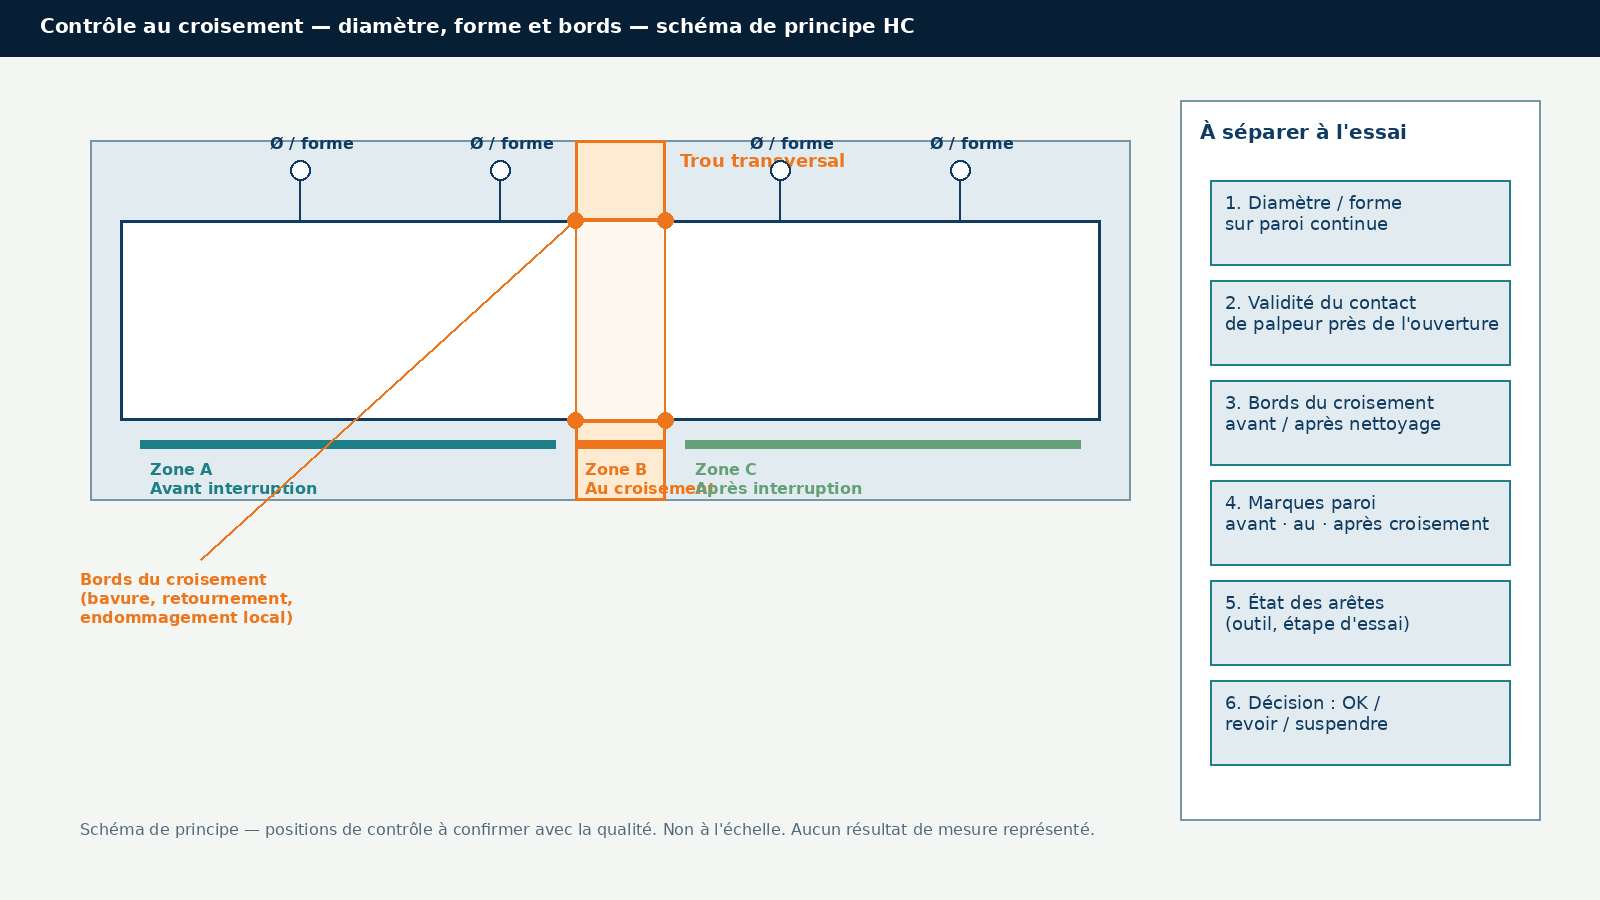
Ce que l’acceptation doit séparer
- Paroi : diamètre / forme hors ouverture.
- Bords : bavure, retournement, endommagement.
- Arêtes : nouvel endommagement lié à l’essai.
Inspecter les bords du croisement et l’état des arêtes
Contrôlez séparément :
- bavures, retournements ou dommages locaux sur les bords du croisement ;
- rayures ou évolution de surface sur la paroi voisine de l’ouverture ;
- nouvel endommagement des arêtes après l’essai, mis en regard de la carte de positions ;
- état des bords avant et après nettoyage (copeaux, corps étrangers).
Frontières d’acceptation : une photo visuelle ou endoscopique ne remplace pas l’ensemble des contrôles dimensionnels et de forme ; une rugosité conforme ne prouve pas l’exigence de bavure ou de fonction ; l’alésage à l’alésoir ne réalise pas automatiquement l’ébavurage du trou transversal — s’il faut une opération dédiée, nommez-la et validez-la. Pour préparer paramètres, filtres et accessibilité du contrôle de rugosité, voir Ra ou Rz dans un alésage : préparer le contrôle.
Livrable : décision conforme / à revoir après modification / solution suspendue, avec les preuves associées.
Deux pièces de même diamètre, deux validations différentes
Exemple illustratif — pas un essai HC mesuré. Deux pièces partagent le même diamètre cible de trou ; les structures d’interruption diffèrent.
| Critère | Pièce A | Pièce B |
|---|---|---|
| Structure | Un trou transversal dont le croisement se situe à mi-longueur du trou cible | Rainure longitudinale allant jusqu’à l’entrée, avec un épaulement voisin |
| Paroi continue | Segments amont et aval encore étendus | Appui réduit dès l’entrée ; épaulement à intégrer |
| Passage outil | Coupe et appuis franchissent surtout une ouverture locale | Contact modifié dès l’engagement, puis le long de la rainure |
| Candidat à étudier | Géométrie et essai centrés sur le croisement médian | Géométrie, entrée et maintien à revoir avec l’épaulement |
| Contrôle | Mesures de part et d’autre du croisement + bords | Contrôle près de l’entrée, le long de la rainure, et aux bords |
| Transfert d’essai | Les conclusions de A ne s’appliquent pas à B sans nouvelle cartographie | Idem : même diamètre ≠ même validation |
Limite : aucune cote numérique ni résultat d’essai n’est inventé ici. Sans dossier pièce, ne déduisez pas une référence d’outil ni un paramètre machine.
Quelle action selon la situation ?
Tableau de décision conditionnelle — à adapter au risque et au cahier des charges.
| Observation | Action candidate | Limite | Étape suivante |
|---|---|---|---|
| Structure et conditions claires, géométrie analysable | Lancer un essai contrôlé | Pas de promesse de performance série | Figer fiche d’essai et critères d’acceptation |
| Ouverture qui fragilise le guidage, ou interruptions concentrées | Revoir structure d’outil et gamme | Ne pas recopier une sélection « trou lisse » | Compléter plan, coupes et montage |
| Anomalies concentrées au croisement | Croiser paroi, bords et arêtes | Une trace seule ne confirme pas la cause | Vérifications séparées, un levier à la fois |
| Diamètre conforme, bavure au croisement | Vérifier exigence fonctionnelle et filière d’ébavurage | Alésage conforme ≠ croisement conforme | Acceptation dédiée des bords |
| Avant-trou ou montage hors contrôle | Rétablir d’abord les conditions de base | Impossible d’évaluer l’outil dans ce cas | Reprendre l’essai après retour à la base |
Données à préparer avant l’échange technique
Réunissez ce qui est connu ; signalez clairement les inconnues. Les pièces jointes confidentielles se transmettent selon les modalités convenues — aucun format d’upload automatique ni signature électronique n’est promis ici.
- Plan pièce et indice de révision
- Nuance, état matière et dureté connue
- Cotes du trou cible, des rainures, des trous transversaux et de leurs positions relatives
- Diamètre, tolérances, forme, surface et exigences de bord au croisement
- Avant-trou, ordre d’usinage et surépaisseur
- Machine, porte-outil, portée, montage et arrosage
- Volume / lot et outils déjà utilisés
- Localisation des défauts, photos et relevés de mesure
- Marges de manœuvre procédé autorisées et exigences de validation
Faire examiner la solution par HC
HC peut, sur dossier, aider à identifier quelles géométries et quelles conditions de procédé méritent un essai, à formaliser la structure candidate, les contrôles et les frontières d’essai, puis à proposer les appuis géométriques, de contrôle et de validation réellement disponibles après confirmation ingénierie. Cette page n’annonce ni performance garantie ni correction automatique des défauts d’avant-trou.
Après la discussion géométrique, examinez les alésoirs sur mesure lorsque la carte d’interruptions l’exige. Pour le contexte général de finition d’avant-trou, voir aussi les alésoirs machine.
Faire vérifier cette solution pour ma pièce
Demander un échange technique et commercial. Joignez le plan, la carte d’interruptions et les observations disponibles selon les modalités convenues.
Questions fréquentes
Un alésoir standard peut-il traverser un trou transversal ?
Cela dépend de la position et de l’étendue de l’ouverture, du guidage restant, de la matière, de la surépaisseur et des exigences au croisement. Une référence catalogue peut être un candidat ; elle ne devient acceptable qu’après essai contrôlé sur la pièce réelle.
Une rainure longitudinale se traite-t-elle comme une gorge annulaire ?
Non. Direction, position axiale et état de contact pendant le passage diffèrent. Cartographiez chaque type séparément avant de choisir une géométrie ou un plan de contrôle.
Faut-il toujours réduire l’avance au croisement ?
Non. Aucun ratio universel n’est prescrit ici. Toute modification d’avance doit être justifiée par l’outil, la matière et un essai avec critères d’arrêt, un levier à la fois.
L’alésage supprime-t-il les bavures du trou transversal ?
Pas par défaut. La finition de la paroi et l’état des bords du croisement sont des acceptations distinctes. Si un ébavurage dédié est nécessaire, nommez-le et validez-le.
Que transmettre à HC si le défaut n’apparaît qu’après le croisement ?
Joignez la carte de positions, les photos d’arêtes (outil, dent, étape), la gamme, les relevés avant / au / après croisement, et précisez ce qui a déjà été contrôlé sur l’avant-trou et le montage.
Sources techniques et ressources associées
Sources consultées pour la rédaction du 24 octobre 2026. Les indications des fabricants restent propres à leurs produits. Les schémas et tableaux de préparation sont des aides HC ; aucun essai HC mesuré n’est présenté. Part de données numériques substantielles issues de sites d’autorité dans le corps : N/A (guide de méthode sans jeu de mesures publiées).
- Sandvik Coromant — How to ream a hole — Sections : Interrupted cuts ; Reaming a pre-machined hole ; Workpiece set-up ; Cutting fluid.
- Sandvik Coromant — What is reaming — Sections : Initial considerations (dont Interrupted cuts) ; General tips and tricks.
- Sandvik Coromant — Troubleshooting for reaming — Sections : Whole system ; One parameter at a time ; broken cutting edge / surface defects.
- Renishaw — Probing systems and software — Cadre général du palpage et du contrôle dimensionnel en fabrication (moyen à valider avec la qualité).
- Harvey Performance — In The Loupe : Reaming — Rappels sur la préparation du trou et les pratiques de finition à l’alésoir (documentation fabricant d’outils).
- Kennametal — Reaming engineering resources — Ressources de calcul / sélection pour l’alésage (hors prescription HC).
À lire aussi : Alésoir ou tête à aléser pour corriger un trou · Aléser un trou borgne · Défauts d’alésage — diagnostic · Alésoirs machine · Alésoirs sur mesure
Note S13 : numéro de source utilisateur conservé pour traçabilité interne ; aucun texte source S13 vérifié n’a été fourni pour cette rédaction. Une page catalogue Allied relative à un tableau de défauts de perçage n’est pas utilisée comme base géométrique d’alésage.