
Alésage CNC · Correction d’axe · Surépaisseur
Alésoir ou tête à aléser pour corriger un trou
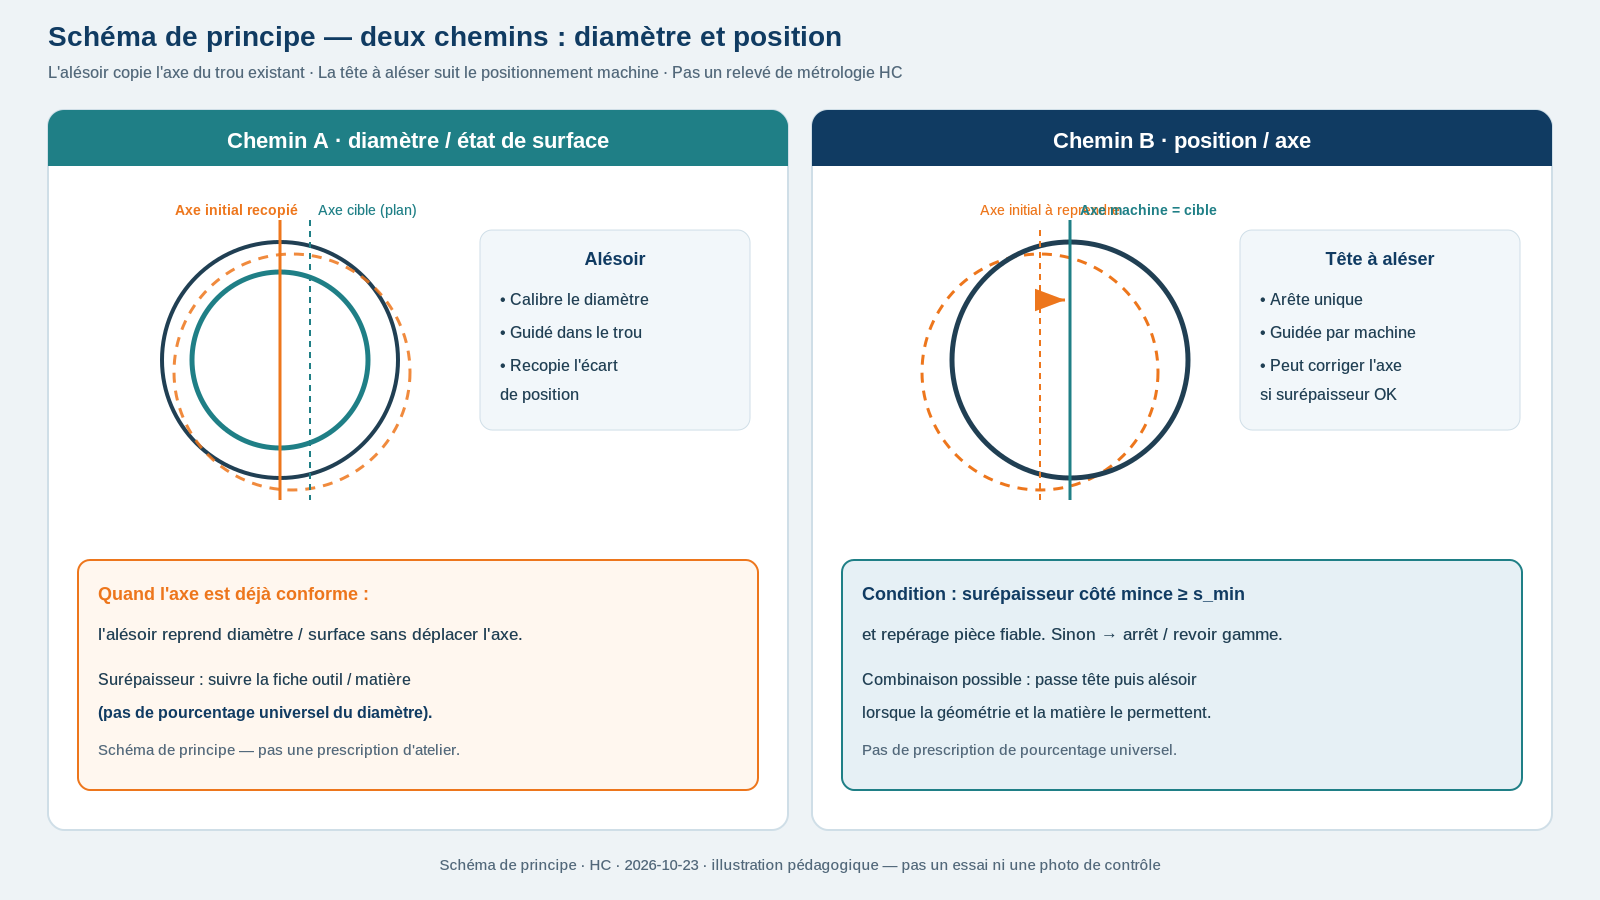
Un alésoir convient à la finition d’un avant-trou déjà correctement placé. Si la reprise doit déplacer l’axe, étudiez plutôt l’alésage à l’outil, avec une machine correctement référencée et assez de matière sur toute la longueur à corriger. Ne comptez pas sur l’alésoir pour remettre un trou dévié en position [1][3].
Ce guide concerne la décision de reprise de trous dans les aciers et les alliages d’aluminium, sur machine-outil. Il ne fournit pas de paramètres de coupe universels et ne constitue pas une procédure de réparation approuvée. Les trous profonds, les parois minces et les coupes interrompues nécessitent une étude spécifique du montage et de l’outil. Lorsque l’anomalie se situe près d’une rainure ou d’un trou transversal, reportez-vous au guide Alésage interrompu : rainures et trous transversaux.
Première limite : si le diamètre dépasse déjà la limite supérieure autorisée, enlever encore de la matière ne rétablit pas la cote. Arrêtez la reprise et faites valider une réparation, une dérogation ou le rebut par les personnes habilitées.
Voir les outils et têtes d’alésage de précision HCDécider à partir du défaut mesuré
Avant de choisir un outil, classez le défaut. « Hors tolérance » ne signifie pas forcément que le diamètre est seul en cause. Le parcours ci-dessous est une aide à la décision HC, à compléter avec les mesures et les recommandations de l’outil retenu.
| Constat | Candidat à étudier | Contrôle décisif |
|---|---|---|
| Diamètre sous la cible ; position, forme et guidage compatibles | Alésoir de finition | Surépaisseur autorisée, faux-rond et résultat sur la longueur utile |
| Axe décalé ou incliné ; matière encore disponible | Alésage à l’outil sous contrôle machine | Références, enveloppe du trou initial et nettoyage de toute la zone |
| Axe à reprendre puis finition répétitive | Pré-alésage puis alésoir | Pré-alésage qualifié sur la longueur nécessaire ; réserve de finition compatible |
| Conicité, ovalisation ou défaut de surface dominant | Diagnostic avant choix du procédé | Séparer déformation, montage, outil, copeaux et état de l’avant-trou |
| Trou déjà trop grand ou matière insuffisante | Arrêt de la reprise proposée | Décision qualité et gamme de réparation éventuellement autorisée |
Pour replacer cette décision dans la gamme complète, consultez les familles d’alésoirs et d’outils de finition des trous. La question traitée ici est plus précise : peut-on reprendre le défaut mesuré sans dépasser les exigences du plan ?
Condition d’arrêt : si le diamètre dépasse sa limite, si la matière restante ne permet plus la correction, si le repérage est douteux, ou si vibrations, déformation ou évacuation des copeaux empêchent le contrôle du procédé — arrêtez. Ne poursuivez pas simplement pour « voir si la passe suivante corrige ».
Séparer dimension, forme, surface et position
La dimension décrit la taille du trou. La forme concerne notamment la circularité, la cylindricité et la rectitude. La texture de surface décrit un autre critère d’acceptation. La position et l’orientation se vérifient dans le repère défini par le plan. Un diamètre conforme ne prouve donc pas que l’ensemble du trou est conforme. Pour séparer ces exigences et choisir une méthode de mesure adaptée, voir Diamètre, circularité et cylindricité : contrôler un alésage. Pour préparer le contrôle Ra/Rz (paramètres, filtres, accessibilité), voir Ra ou Rz dans un alésage : préparer le contrôle.
Définissez les références de contrôle avant de comparer les mesures. Une mesure locale de diamètre ne localise pas à elle seule l’axe par rapport aux références. Pour un trou incliné ou déformé, la méthode doit permettre d’évaluer l’évolution de la géométrie sur la longueur utile, avec une incertitude compatible avec la décision attendue. Cette organisation du contrôle est une proposition de méthode HC, à valider par la qualité.
Dans ce guide, « alésage à l’alésoir » correspond à reaming et « alésage à l’outil » à boring. Cette distinction terminologique est documentée par l’Office québécois de la langue française [7]. La comparaison vise les alésoirs machine de finition et les têtes de finition réglables ; elle ne classe pas toutes les architectures par leur seul nombre d’arêtes.
Alésoir et qualité de l’avant-trou
L’alésoir termine un trou préexistant. Sa coupe d’entrée et son guidage rendent la préparation du trou déterminante. Sandvik Coromant déconseille d’attendre de cette opération la correction des erreurs de position ou de rectitude de l’avant-trou [1]. Il reste un candidat lorsque la position est déjà acceptable et que l’outil peut travailler avec une réserve de matière adaptée.
La surépaisseur se choisit pour l’outil, la matière, le diamètre et l’état de l’avant-trou. Indiquez toujours s’il s’agit d’une valeur diamétrale ou radiale. Une réserve insuffisante peut faire frotter l’alésoir ; une réserve excessive n’est pas une solution de rattrapage automatique [2]. Aucun pourcentage unique du diamètre n’est prescrit ici.
Tête à aléser et références machine
Avec une tête à aléser, le réglage radial de l’arête sert à établir le diamètre ; la position et l’orientation de l’axe usiné viennent de la cinématique et du repérage de la pièce. Le réglage du diamètre sur la tête ne corrige donc pas à lui seul une mauvaise origine machine. Sandvik Coromant décrit la finition à l’outil comme une opération permettant d’obtenir une tolérance serrée et un positionnement correct [3].
La capacité réelle dépend aussi de la barre et de son porte-à-faux. Les efforts de coupe peuvent la défléchir [3]. Vérifiez la rigidité de l’ensemble et l’évacuation des copeaux, notamment au fond d’un trou borgne ; choisissez une portée aussi courte que l’accès le permet [4]. Une enveloppe géométriquement reprenable ne garantit pas, à elle seule, le résultat sous charge.
Si cette voie est pertinente, la page outils et têtes d’alésage de précision précise les informations à relier au réglage, à la barre et à l’interface. Les dimensions et limites de la configuration doivent être confirmées pour votre application.
Combinaison et limite du guidage court
Un pré-alésage peut préparer une finition à l’alésoir. Mais une courte portée à l’entrée ne démontre pas que l’axe sera corrigé jusqu’au fond. Si le trou initial est incliné, la réserve de matière et les contacts de guidage évoluent avec la profondeur. Définissez d’abord la longueur à reprendre, puis vérifiez la réserve laissée à l’alésoir sur toute cette longueur. Il s’agit d’une stratégie à qualifier, pas d’une garantie de correction par un pilote court.
Un porte-outil flottant ne remplace pas non plus cette correction géométrique. MAPAL décrit, pour l’alésage sur tours, une compensation des défauts d’alignement entre outil et avant-trou [6]. Compenser ce désalignement ne signifie pas déplacer un trou vers une nouvelle position imposée par le plan.
Vérifier la matière disponible avant une reprise d’axe
Le calcul suivant est une dérivation géométrique HC, pas un résultat d’essai. Il suppose des sections circulaires, un diamètre initial constant et des axes parallèles. Le diamètre visé doit rester dans l’intervalle accepté par le plan. Les déformations sous bridage, la température, l’incertitude de mesure et la flexion de l’outil ne sont pas incluses dans ce modèle.
- D : diamètre final visé, en mm ; d₀ : diamètre initial, en mm.
- e : distance radiale entre axe initial et axe cible, en mm ; ce n’est pas une valeur de position diamétrale issue d’un rapport de contrôle.
- smin : réserve radiale minimale requise pour une coupe continue et stable avec la configuration retenue ; valeur à confirmer auprès du fabricant.
Réserve radiale moyenne : a = (D − d₀) / 2. Au côté le plus mince : amin = a − e. Au côté le plus épais : amax = a + e. La différence entre les deux vaut 2e.
Pour contenir géométriquement le trou initial dans le contour final, il faut amin ≥ 0. Pour la stratégie de coupe continue considérée ici, vérifiez aussi amin ≥ smin et que amax reste admissible pour l’outil. La seconde vérification est une condition de procédé, pas une preuve de conformité finale.
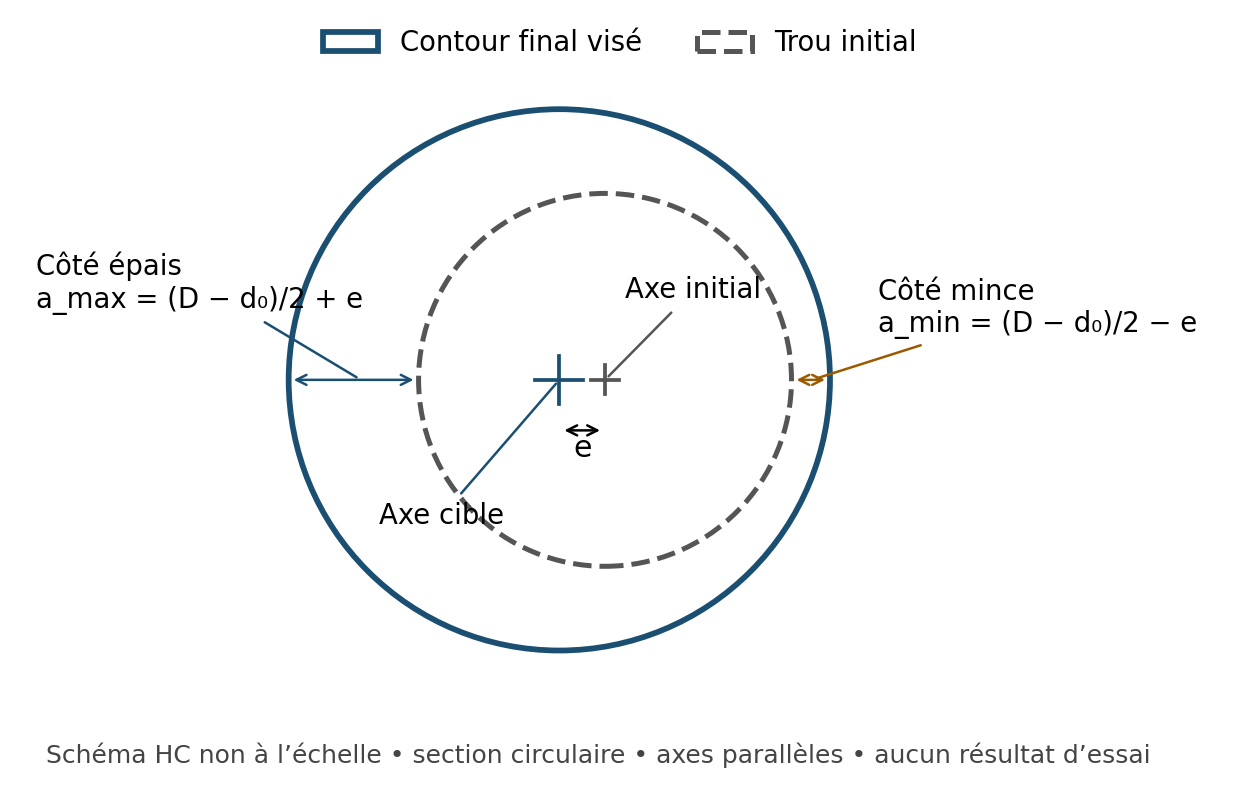
Lecture de la figure
- a = (D − d₀)/2 au rayon.
- Côté mince a − e ; côté épais a + e.
- Si amin < 0, la reprise par enlèvement ne restaure pas l’enveloppe.
Si le diamètre initial ou l’axe varie avec la profondeur, le contrôle d’une seule section ne suffit plus. Examinez l’enveloppe mesurée aux différentes profondeurs ; pour une ovalisation importante, utilisez le contour réel plutôt qu’un diamètre moyen. Si une portion de l’enveloppe dépasse le contour final admissible, cette reprise par enlèvement de matière ne peut pas la restaurer.
Exemple de décision avec des valeurs fictives
Hypothèses de démonstration : D = 20,00 mm, d₀ = 19,60 mm et e = 0,06 mm ; axes parallèles, sections circulaires, absence de conicité. Ces valeurs ne définissent ni une gamme HC ni une recommandation de surépaisseur pour un alésoir particulier.
| Grandeur calculée | Calcul | Résultat |
|---|---|---|
| Réserve moyenne au rayon | (20,00 − 19,60) / 2 | 0,20 mm |
| Côté mince | 0,20 − 0,06 | 0,14 mm |
| Côté épais | 0,20 + 0,06 | 0,26 mm |
| Écart entre les deux côtés | 2 × 0,06 | 0,12 mm |
Le trou initial reste à l’intérieur du contour cible dans ce modèle. Il reste à vérifier qu’une coupe comprise entre 0,14 et 0,26 mm au rayon est compatible avec la configuration choisie. Ce calcul ne fixe ni l’avance, ni la vitesse, ni l’acceptation de la position finale.
Pour une combinaison, supposons un pré-alésage à 19,80 mm centré sur l’axe cible : la première opération rencontrerait théoriquement 0,04 mm au côté mince et 0,16 mm au côté épais. Elle laisserait ensuite 0,20 mm au diamètre, soit 0,10 mm au rayon, pour atteindre 20,00 mm. Il faut valider les deux fenêtres de coupe séparément. Le calcul au diamètre final ne suffisait donc pas à qualifier l’étape intermédiaire ; si celle-ci est incompatible, la gamme doit être revue.
Pour définir la réserve avec une référence réelle et préparer un essai, poursuivez avec le guide surépaisseur avant alésage et avant-trou.
Limite : cet exemple n’est pas un résultat HC ni une preuve de métrologie. Les chiffres sont fictifs pour illustrer la relation géométrique. Transférez plan, mesures d’écart et machine pour une validation cadrée.
Comparer les solutions pour un même trou conforme
Comparez le même plan, la même longueur fonctionnelle et les mêmes critères de réception. Chaque solution utilise ses paramètres autorisés ; imposer des paramètres identiques à des architectures différentes ne rend pas la comparaison plus juste.
| Critère | Alésoir | Tête à aléser | Pré-alésage puis alésoir |
|---|---|---|---|
| Position de l’axe | Avant-trou déjà correctement placé [1] | Correction à étudier avec repérage et matière disponibles [3] | Correction assurée par la préparation qualifiée |
| Forme et surface | Résultat lié à l’avant-trou et au système [2][5] | Résultat lié à la coupe, à la rigidité et au réglage [3][4] | Valider les effets des deux étapes |
| Réglage du diamètre | Selon construction fixe, expansible ou réglable | Réglage prévu par la tête et confirmé par mesure | Deux états de diamètre à contrôler |
| Réserve de matière | Selon l’outil et l’application [1] | Vérifier côtés mince et épais | Vérifier chaque diamètre intermédiaire |
| Coût à comparer | Outil, entretien, changements et contrôle | Tête, barre, plaquettes, réglages et contrôle | Coûts des deux étapes et des changements |
Repère documentaire : Sandvik Coromant situe la finition par alésage à arête unique dans la plage IT6 à IT8 [3]. Ce repère décrit son domaine de procédé ; il ne garantit pas cette classe sur votre machine et ne constitue pas une performance HC. Il ne suffit pas non plus à départager les outils sans examiner la position et l’état initial.
Pour les achats, rapportez les coûts au nombre de trous acceptés. Additionnez les coûts réellement engagés sur le lot : outils et consommables imputés, usinage, réglage, changements, contrôle, retouches et rebuts. Évitez de compter deux fois un même temps ou une charge déjà incluse dans le taux machine. Aucun gain économique n’est annoncé sans données de lot comparables.
Préparer la validation et le dossier de consultation
Avant une reprise, méthodes et qualité définissent ensemble la cote visée, les caractéristiques à contrôler, le moyen de mesure et la règle d’arrêt. La séquence proposée ci-dessous est à adapter à la criticité de la pièce et aux procédures applicables.
- Contrôler l’état initial et les références ; enregistrer les mesures aux profondeurs utiles, avec le moyen de mesure et les conditions de bridage.
- Vérifier la géométrie reprenable, l’accès, la collision possible, l’interface et la plage réelle de réglage. Pour une combinaison, calculer aussi l’état intermédiaire.
- Confirmer l’outil, la matière, la portée et l’arrosage avec les documents de la configuration. Ne pas transformer les valeurs de démonstration en consignes machine.
- Valider une pièce avant d’étendre l’essai. Mesurer après chaque étape prévue et, si nécessaire, comparer l’état bridé et débridé.
- En cas d’écart, rechercher la cause avant une autre passe ; lors du diagnostic, modifier une variable à la fois, conformément à la méthode générale proposée par Sandvik Coromant [5].
- Autoriser un petit lot seulement après acceptation de la pièce initiale. Conserver l’ancienne gamme comme solution de repli uniquement si elle reste autorisée et capable de produire le résultat requis.
Arrêtez si le diamètre dépasse sa limite, si la matière restante ne permet plus la correction, si le repérage est douteux, ou si vibrations, déformation ou évacuation des copeaux empêchent le contrôle du procédé. Ne poursuivez pas simplement pour « voir si la passe suivante corrige ».
Fiche de préparation HC
Copiez les champs ci-dessous dans votre dossier. Une information inconnue doit être signalée comme telle ; elle ne doit pas être remplacée par une estimation présentée comme une mesure.
| Champ à renseigner | Donnée attendue |
|---|---|
| Pièce et plan | Référence, indice, références géométriques et longueur fonctionnelle |
| Matière | Nuance, état et dureté connue ; paroi mince ou coupe interrompue |
| Objectif | Limites de diamètre ; forme ; position ou orientation ; surface |
| État initial | Diamètres et enveloppe selon profondeur ; écart d’axe ; méthode et conditions de mesure |
| Machine et montage | Machine, interface, bridage, repérage, porte-outil et portée disponible |
| Outil et coupe | Référence ou dessin, usure observée, paramètres actuels et arrosage |
| Validation | Caractéristiques à accepter, moyens de mesure, responsable et règle d’arrêt |
| Économie | Lot, nombre de trous acceptés, temps, coût outil, retouches et rebuts |
Présenter votre application à HC
HC propose des familles d’alésoirs et d’outils d’alésage de précision. Pour préparer une sélection, indiquez le défaut mesuré, la matière, les exigences du plan et les contraintes machine. Le choix d’une référence ou d’une configuration reste à confirmer sur ce dossier ; cette page ne promet ni rattrapage de pièce ni niveau de précision sans validation.
Vous pouvez commencer avec les données disponibles via le formulaire présenter une reprise de trou à HC. Distinguez dans votre message les valeurs mesurées, les exigences et les informations encore inconnues.
Présenter une reprise de trou à HC
Demander un échange technique et commercial — sans engagement sur un prix publié ici.
Questions fréquentes
Un alésoir peut-il déplacer un trou vers sa position théorique ?
Ne comptez pas sur l’alésoir pour corriger une erreur de position ou de rectitude de l’avant-trou [1]. Mesurez le défaut puis vérifiez si un alésage à l’outil est géométriquement et mécaniquement possible.
Peut-on reprendre un trou déjà trop grand ?
Pas pour retrouver un diamètre plus petit par simple enlèvement de matière. Une réparation ou une dérogation éventuelle doit être approuvée ; le choix d’un autre outil ne rétablit pas la matière manquante.
Quelle surépaisseur faut-il laisser ?
Utilisez les recommandations de l’outil pour la matière et l’avant-trou concernés [1]. Précisez rayon ou diamètre et vérifiez la réserve au côté mince comme au côté épais. Aucun pourcentage universel n’est retenu.
Une portée pilote courte suffit-elle avant l’alésoir ?
Elle ne prouve pas une correction sur toute la profondeur. Définissez la zone à reprendre, contrôlez l’enveloppe initiale et qualifiez l’état laissé à l’alésoir. Un axe incliné exige une analyse le long du trou.
Un porte-outil flottant corrige-t-il la position du trou ?
Son rôle est de compenser un désalignement outil–avant-trou dans les configurations prévues [6]. Il ne faut pas confondre cette compensation et la création d’un nouvel axe conforme au repère du plan.
Comment choisir la solution la moins coûteuse ?
Comparez le coût du lot par trou accepté, avec réglage, contrôle, changements, retouches et rebuts. Sans mesures de qualité et de temps comparables, le prix de l’outil seul ne permet pas de trancher.
Sources et contenus associés
Références consultées pour cette révision le 23 octobre 2026. Les conseils des fabricants restent liés à leurs configurations et ne certifient pas les performances HC. Les constructions géométriques, la fiche et l’exemple sont des outils éditoriaux HC, sans essai de production associé.
- Sandvik Coromant — How to ream a hole — Sections : Stock removal ; Workpiece set-up ; Reaming a pre-machined hole.
- Sandvik Coromant — What is reaming — Sections : Initial considerations ; General hints on reaming.
- Sandvik Coromant — Finish boring — Sections : Introduction ; Cutting forces in finish boring.
- Sandvik Coromant — How to apply boring — Sections : Tips and hints ; Successful chip control in boring.
- Sandvik Coromant — Troubleshooting in reaming — Sections : When solving a problem ; défauts de diamètre, position et surface.
- MAPAL — Mandrins flottants — Sections : Pour l’alésage sur le tour ; Floating holders.
- Office québécois de la langue française — Alésage — Notes terminologiques ; fiche mise à jour en 1998.
À lire aussi : Percer ou aléser un trou · Diagnostiquer un défaut de diamètre ou de surface · Définir la surépaisseur avant finition · Familles d’alésoirs et d’outils de finition · Outils et têtes d’alésage de précision · Trou H7 : choisir le procédé et le contrôle