
Alésage CNC · Tolérance ISO · Contrôle
Trou H7 : choisir le procédé et le contrôle
H7 sur le plan est une exigence dimensionnelle pour la cote considérée : les limites viennent du système de tolérances applicable (famille ISO 286 ou texte du plan). La taille d’outil n’égale pas automatiquement le diamètre pièce, et H7 ne remplace ni forme, ni position, ni Ra/Rz. Séparez d’abord dimension et autres GPS, choisissez un procédé compatible avec l’avant-trou, puis un contrôle capable avant de libérer la pièce.
Ce guide porte l’acceptation sur plan et la frontière outil / pièce / contrôle. La surépaisseur d’avant-trou est traitée ailleurs. Aucun prix, durée de vie inventée, pourcentage ni photo de métrologie HC présentée comme mesurée.
Voir les alésoirs machine HCDécider dans quel ordre
Un trou H7 sur plan n’est pas une référence catalogue d’outil. Fixez d’abord ce que le dessin exige, puis ce que le process et le contrôle peuvent prouver.
- Relire le plan : diamètre nominal, code H7 (ou autre), norme / tableau de tolérances cité, exigences de forme et d’état de surface.
- Définir les limites applicables (ES / EI) pour ce nominal dans le système indiqué — ou marquer « à confirmer sur le plan » si la norme manque.
- Séparer outil (Dc, type, montage) et résultat pièce (diamètre obtenu, forme).
- Construire le plan de contrôle : moyen, capacité / incertitude, règle de décision, fréquence.
- Choisir ou ajuster l’outil seulement après limites + contrôle cadrés ; renvoyer la surépaisseur d’avant-trou vers le guide dédié.
Condition d’arrêt : si la norme de tolérance, le nominal, le moyen de mesure ou le montage ne sont pas connus — ne changez pas d’outil et ne concluez pas H7 « par catalogue ». Clarifiez le dossier d’abord.
Que signifie H7 pour la dimension considérée ?
Quatre lectures distinctes : cote / nominal, limites ES-EI, choix d’outil, résultat pièce + plan de contrôle. Les mélanger produit des « H7 au catalogue » qui ne tiennent pas en atelier.
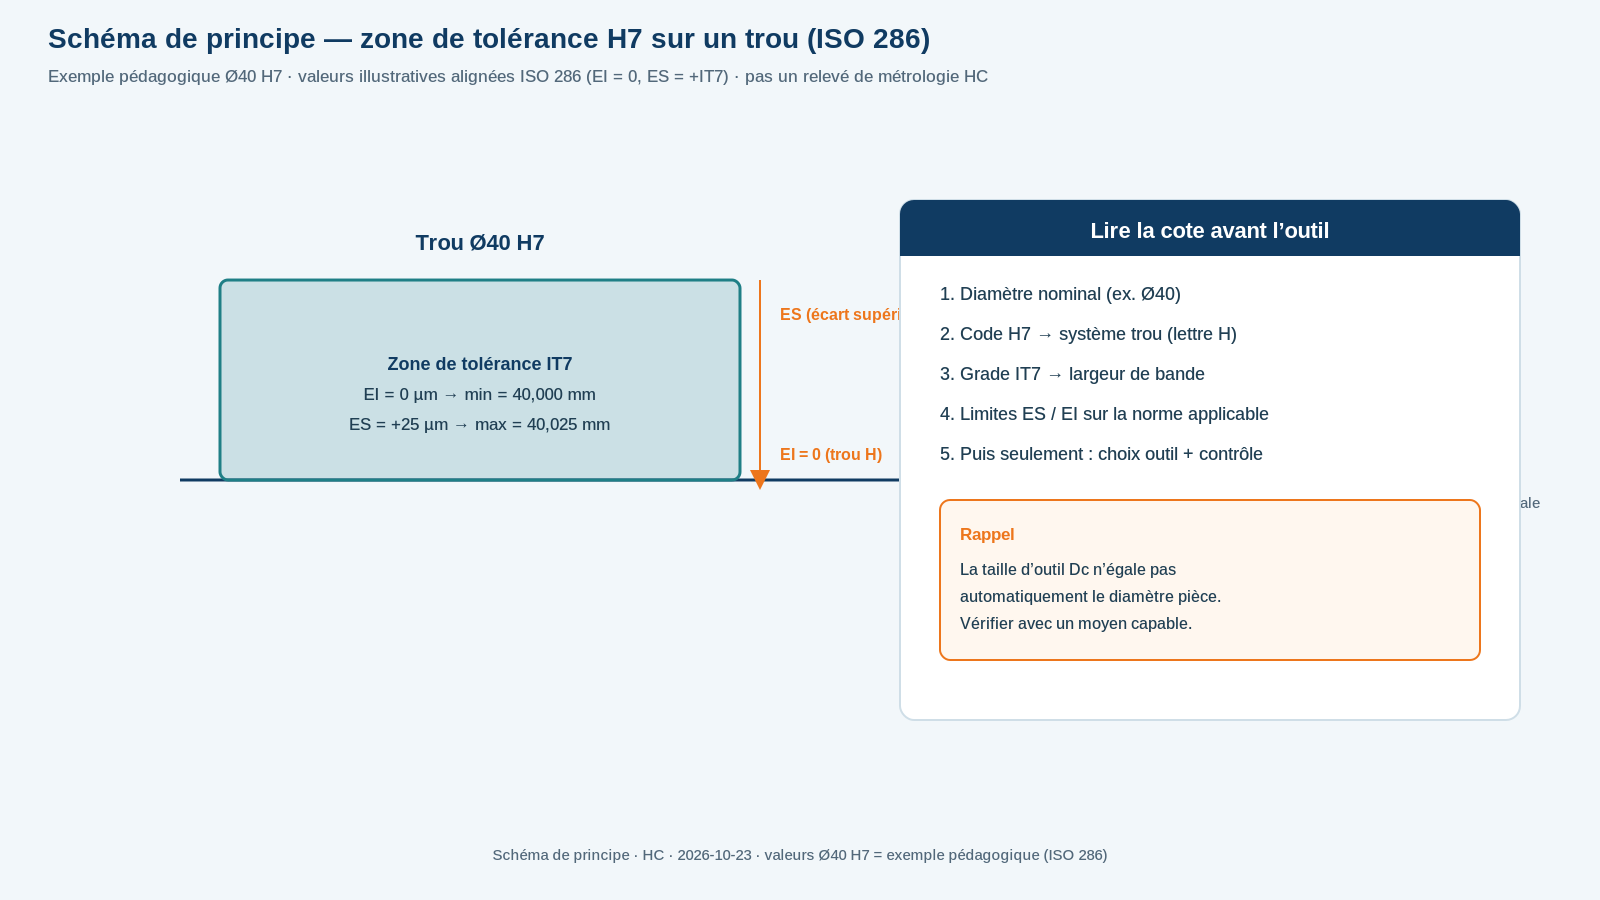
Ce que le schéma fixe
- Nominal : taille de référence du plan (ligne zéro).
- H : position de la zone (trou de base, EI = 0 dans le système ISO).
- IT7 : largeur de bande ; ES = EI + IT7 pour un trou H.
Lire la cote et le diamètre nominal
Sur le plan, isolez le diamètre nominal (ex. Ø40) et le code de tolérance (H7). Les lettres majuscules désignent en principe un trou ; le chiffre IT fixe la largeur de bande. Sans nominal lisible ou sans système de tolérances indiqué, la suite reste conditionnelle. [1]
Définir les limites applicables
Dans le système ISO de tolérances sur tailles linéaires (ISO 286-1 pour les concepts, ISO 286-2 pour les tableaux), un trou H a son écart inférieur EI sur la ligne zéro (EI = 0) ; l’écart supérieur ES égale la largeur IT du grade. Les valeurs numériques exactes se lisent dans le tableau applicable pour la tranche de diamètre — ou sont écrites explicitement sur le plan. Si vous publiez des chiffres dans un dossier interne, citez la norme / le tableau ; dans cet article, l’exemple Ø40 H7 (40,000 à 40,025 mm) est un exemple pédagogique aligné sur des lectures publiques de la famille ISO 286, pas une substitution au plan client. [1] [2]
Distinguer outil et résultat pièce
L’alésage de finition vise un trou de haute précision avec une faible profondeur de coupe, une bonne qualité de surface et une tolérance dimensionnelle serrée — mais le diamètre d’outil Dc, le faux-rond, le montage et l’avant-trou conditionnent le résultat. Un alésoir « prévu H7 » au catalogue ne garantit pas à lui seul un trou conforme : la surépaisseur doit être correcte, l’avant-trou cadré, et le diamètre pièce mesuré. La surépaisseur d’avant-trou est détaillée dans le guide dédié ; ici on garde la frontière outil / pièce. [3]
Pour un candidat alésoir machine sur un trou de finition, voir aussi la famille alésoirs machine HC — après limites et plan de contrôle, pas avant.
Construire le plan de contrôle
Le plan de contrôle relie les limites ES/EI à un moyen capable (calibre, comparateur, air, CMM selon le besoin) et à une règle de décision qui tient compte de l’incertitude de mesure. La famille ISO 14253 cadre comment une mesure prouve — ou non — la conformité lorsque le résultat est proche des limites. Sans capacité de moyen écrite, un « OK H7 » atelier reste fragile. [4]
Exemple illustratif : Ø40 H7
Exemple d’enseignement (pas un essai HC) : plan portant Ø40 H7 sur un trou de passage, matière et machine à confirmer côté client, plainte fréquente « l’alésoir est H7 mais le trou sort hors cote ». Objectif : montrer la lecture cote → limites → séparation outil / pièce → contrôle, sans inventer de durée de vie ni de pourcentage.
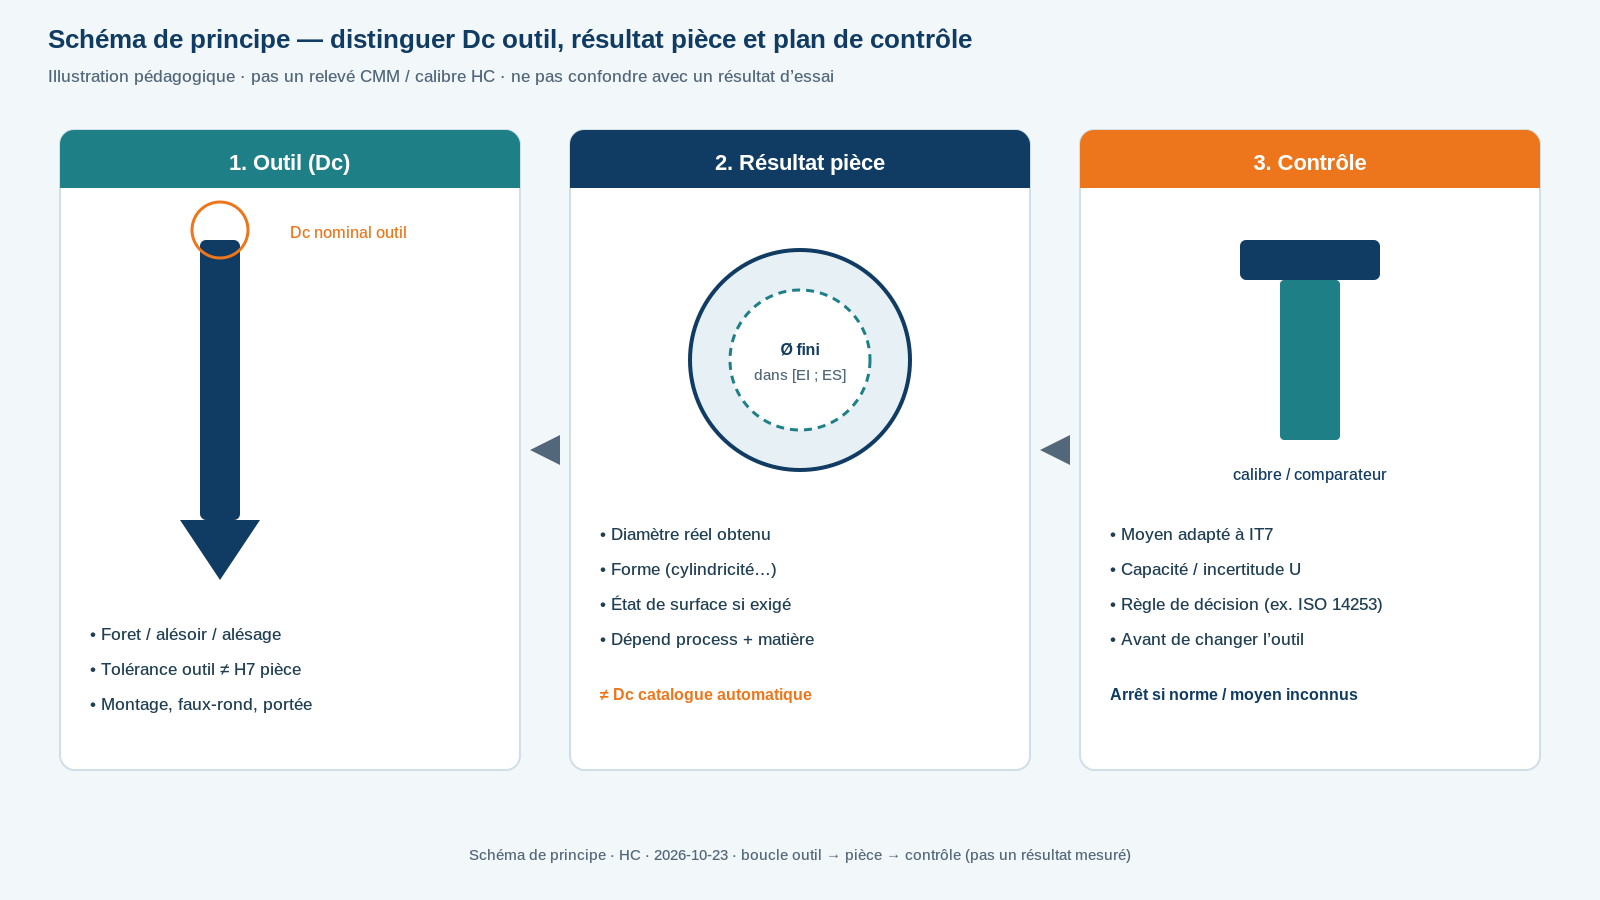
Ce que l’exemple montre
- Limites illustratives Ø40 H7 : 40,000 à 40,025 mm (lecture pédagogique ISO 286).
- Dc catalogue ne remplace pas la mesure pièce.
- Sans norme / moyen / montage connus → arrêt.
| Étape | Lecture | Donnée d’exemple | Limite |
|---|---|---|---|
| Cote | Nominal + code | Ø40 H7 sur le trou | Si code ambigu → confirmer sur plan |
| Limites | ES / EI | min 40,000 / max 40,025 mm (exemple) | Valeurs exactes = tableau / plan client |
| Outil | Dc, type, montage | Alésoir machine candidat | Ne pas geler sans contrôle capable |
| Contrôle | Moyen + règle | Calibre / comparateur + U connue | Sans capacité → pas de verdict H7 |
Limite : cet exemple est un exemple illustratif, pas un résultat HC ni une preuve CMM. Les chiffres Ø40 H7 sont pédagogiques. Transférez plan, norme, moyen et machine pour une validation réelle.
Quelles exigences restent séparées de la cote H7 ?
H7 ne « couvre » pas la circularité, la cylindricité, la position ni la rugosité. Avant de changer d’outil ou de libérer la pièce, séparez ce que le plan exige vraiment.
| Exigence | Ce que H7 répond | Où poursuivre | Arrêt |
|---|---|---|---|
| Dimension (Ø + H7) | Limites ES/EI pour la cote considérée | Procédé + contrôle dimensionnel capable | Conclure « H7 OK » sans moyen capable |
| Forme (circularité / cylindricité) | Non couverte par H7 seul | Mesurer diamètre, circularité et forme | Utiliser un calibre Go comme preuve de forme |
| Position / orientation | Non couverte par H7 seul | Référentiels et moyen adaptés au GPS du plan | Corriger l’outil pour un défaut de référence |
| Surface (Ra / Rz) | Non couverte par H7 seul | Préparer la mesure Ra ou Rz | Accepter sur photo « brillante » |
Livrable : une fiche « dimension séparée / autres GPS » signée qualité + process avant tout changement d’alésoir.
Quel procédé est compatible avec l’avant-trou ?
Le procédé (alésoir machine, tête à aléser, autre) doit coller à la matière restante, à l’accès et au défaut à corriger — pas au seul code H7 du catalogue. Vérifiez l’avant-trou et la surépaisseur avant de figer la référence.
- Avant-trou mesuré (sections) et matière restante documentée ;
- Montage, faux-rond et rigidité connus ;
- Famille d’outil cohérente avec la correction attendue — voir aussi les alésoirs machine.
Quel contrôle permet de libérer la pièce ?
Libérer une pièce « H7 » exige un moyen capable sur la caractéristique dimensionnelle exigée, avec règle d’acceptation écrite (incertitude comprise). La forme et la surface se traitent à part.
- Moyen, procédure, sections et critère d’arrêt écrits ;
- Si forme ou surface sont cotées, ouvrez le guide mesure voisin avant de conclure ;
- Arrêt : changer d’outil pour « rattraper H7 » sans plan de contrôle.
Situations, actions et conditions d’arrêt
Quels critères changent la décision ? Nominal, code, norme, accessibilité du trou, stabilité process, et capacité du moyen. Quand la recommandation ne s’applique pas : norme absente, moyen incapable, montage inconnu, ou confusion avec la seule surépaisseur d’avant-trou.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| H7 lisible + norme / tableau connus | Limites ES/EI définissables | Écrire min/max, choisir moyen capable, puis outil | Si valeurs conflictuelles entre plan et tableau |
| « Alésoir H7 » catalogue, trou hors cote | Confusion outil / résultat | Mesurer pièce, vérifier avant-trou, faux-rond, usure | Changer d’outil sans mesure ni limites écrites |
| Moyen sans capacité / U inconnue | Verdict proche des limites non prouvable | Qualifier le moyen ou durcir la règle de décision | Déclarer conforme sur un calibre non cadré |
| Avant-trou / surépaisseur seuls en litige | Hors périmètre acceptation H7 | Traiter via le guide surépaisseur, puis revenir ici | Réécrire H7 pour masquer un avant-trou hors fenêtre |
Données à réunir avant de choisir
Checklist d’entrée pour un dossier H7 — norme de tolérance et capacité du moyen sont obligatoires.
- Plan : nominal, code H7 (ou autre), norme / tableau de tolérances, exigences de forme et Ra si présentes.
- Limites ES / EI calculées ou lues pour ce nominal (source citée).
- Process actuel : foret / alésoir / alésage, Dc, montage, faux-rond, lubrification, avant-trou (renvoi surépaisseur si besoin).
- Moyen de contrôle : type, résolution, capacité / incertitude U, règle de décision (ex. prise en compte ISO 14253).
- Matière, machine, série, problème observé (hors cote, ovalisation, état de surface).
- Plans et pièces sous NDA pour revue HC — sans inventer de prix ni de durée de vie.
Faire vérifier la solution pour votre pièce avec HC
HC peut croiser votre cote H7, les limites applicables, le candidat outil et le plan de contrôle — sur la base de vos données, pas d’un claim catalogue. Transmettez matériaux, cotes / exigences clés, machine, série, problème actuel ; les plans sont reçus selon le process de confidentialité.
Faire vérifier cette solution pour ma pièce
Demander un échange technique et commercial — sans engagement sur un prix publié ici.
Questions fréquentes
Quels critères changent la décision pour un trou H7 ?
Le nominal, le code et la norme de tolérances, l’accessibilité du trou, la stabilité du process (montage, avant-trou), et la capacité du moyen de mesure. Un catalogue « H7 » ne suffit pas.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Si la norme ou le tableau manquent, si le moyen de contrôle n’est pas capable, si le montage / faux-rond sont inconnus, ou si le problème est uniquement la surépaisseur d’avant-trou (traiter d’abord le guide dédié).
Quelles données faut-il transmettre à HC ?
Matériaux, cotes et exigences clés (dont H7 et norme), machine, série, problème actuel, description du contrôle ; plans sous NDA. Pas besoin d’inventer une durée de vie ou un pourcentage.
La taille de l’alésoir égale-t-elle automatiquement le diamètre H7 ?
Non. Dc outil, usure, faux-rond, avant-trou et matière conditionnent le diamètre pièce. Vérifiez avec un moyen capable avant de changer d’outil.
H7 prouve-t-il aussi la forme ou la rugosité ?
Non. H7 répond à la dimension de la cote considérée. Circularité, cylindricité, position et Ra/Rz restent des exigences séparées, avec leurs propres moyens.
Sources et contenus associés
- RoyMech — How to Use ISO 286 Tolerance and Fit Tables — Lecture publique des concepts H7, ES/EI, ligne zéro et exemple Ø40 H7 (corps lisible vérifié).
- ISO — ISO 286-1:2010 (page catalogue) — Définition officielle du système de codes de tolérances et des principes trou de base / arbre de base (résumé catalogue ISO).
- Sandvik Coromant — What is reaming? — Alésage de finition, tolérance serrée, importance de l’avant-trou et du stock (corps lisible vérifié).
- MechanixCalc — ISO 14253-1 Decision Rules — Règles de décision conformité / non-conformité avec incertitude de mesure U95 (corps lisible vérifié).
NIST — Physical Measurement Laboratory — Traçabilité et références métrologiques (cadre, pas un tableau H7 atelier).
À lire aussi : Surépaisseur d’alésage et avant-trou · Percer ou aléser un trou · Défauts d’alésage — diagnostic