
Comprendre l’engagement en fraisage CNC
Engagement radial et axial : comprendre ae et ap
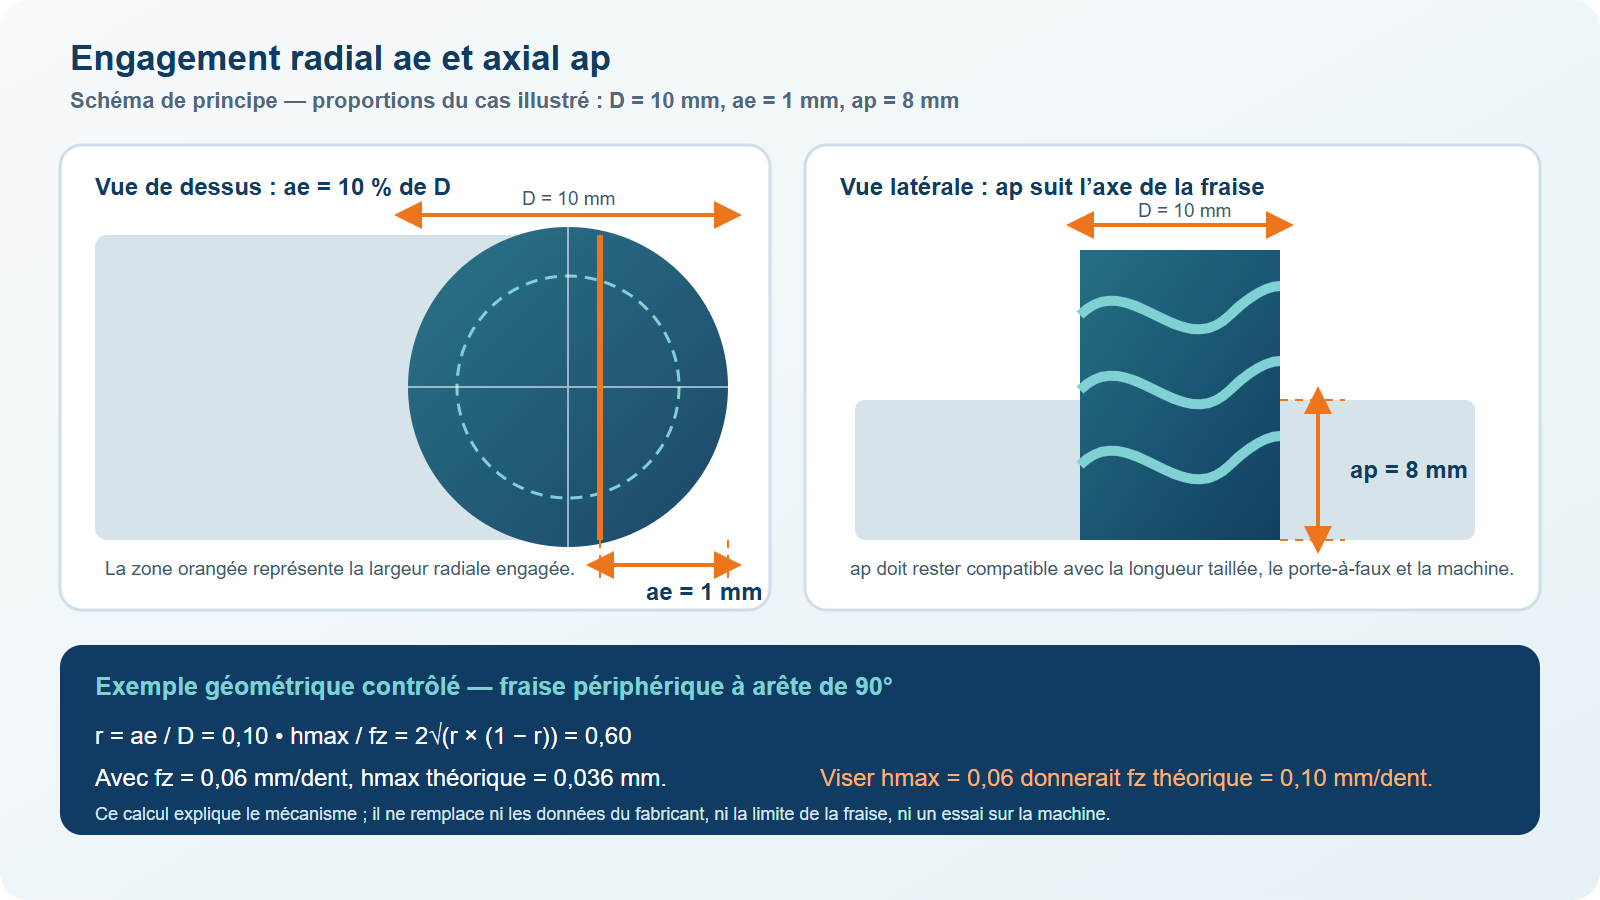
ae est la largeur de matière engagée radialement par la fraise ; ap est la profondeur engagée le long de son axe. Leur combinaison change l’arc de contact, l’épaisseur réelle du copeau, la longueur d’arête sollicitée, l’évacuation et la charge outil–machine. Réduire ae peut amincir le copeau et conduire à revoir fz, mais seulement avec la géométrie et les corrections du fabricant de la fraise.
La décision ne se résume donc pas à « faible ae = avance plus élevée ». Elle dépend du type de fraise, de l’angle d’arête, du matériau, de ap, du faux-rond assemblé, du porte-à-faux, de la machine et de la trajectoire FAO.
Voir les fraises carbure monobloc pour fraisage CNCLire ae et ap sur un schéma
Dans une opération de fraisage périphérique, ae se lit dans le plan perpendiculaire à l’axe de la fraise : c’est la largeur de coupe radiale. ap se lit parallèlement à l’axe : c’est la profondeur de coupe axiale. Sandvik emploie ces deux définitions dans ses formules de fraisage, en les distinguant de fz, l’avance par dent, et de hex ou hm, les épaisseurs maximale ou moyenne du copeau [1].
Trois lectures à ne pas confondre
- ae en mm : largeur réellement engagée sur la trajectoire considérée ;
- ae/D en % : engagement radial relatif au diamètre de coupe effectif ;
- ap en mm : longueur axiale en prise, à vérifier contre la longueur taillée et le porte-à-faux.
Harvey Performance utilise les termes RDOC pour l’engagement radial et ADOC pour l’engagement axial, et rappelle que le rainurage, le contournage, l’ébauche et la finition n’emploient pas nécessairement la même combinaison [5]. Ces équivalences aident à lire une fiche anglophone, mais les limites numériques restent celles de l’outil et de l’application cités.
Comprendre l’épaisseur du copeau
fz décrit la distance d’avance par dent ; ce n’est pas automatiquement l’épaisseur maximale du copeau. Avec une fraise périphérique à arête de 90°, un engagement radial constant et ae inférieur à la moitié du diamètre, la géométrie simplifiée donne :
r = ae / D
hmax = fz × 2√(r × (1 − r)), pour 0 < r ≤ 0,5 dans le cas simplifié décrit.
Sandvik montre le même mécanisme sous forme de facteurs de correction : lorsque l’engagement périphérique descend sous 50 % du diamètre, l’épaisseur maximale devient inférieure à fz. Sa table lie chaque correction à l’engagement, au diamètre et à la géométrie considérée [2]. Seco explique également que l’engagement radial, le diamètre, la position de la fraise et l’angle d’arête participent ensemble au calcul de l’avance nécessaire pour conserver l’épaisseur visée [3].
Exemple contrôlé, sans en faire une valeur de départ
| Entrée ou résultat | Valeur de l’exemple | Interprétation |
|---|---|---|
| Diamètre D | 10 mm | Diamètre de coupe effectif du cas illustré |
| Engagement ae | 1 mm, soit r = 0,10 | Engagement constant égal à 10 % de D |
| fz programmé | 0,06 mm/dent | Valeur choisie uniquement pour montrer le calcul |
| hmax théorique | 0,036 mm | 0,06 × 0,60 : le copeau est aminci par l’engagement |
| fz théorique pour hmax = 0,06 mm | 0,10 mm/dent | Résultat géométrique, à ne pas programmer sans validation fabricant et machine |
Limite du calcul : il ne s’applique pas tel quel à une fraise boule, une arête ronde, une fraise grande avance, un angle d’attaque différent, un diamètre effectif variable, une entrée en matière, un rainurage pleine largeur ou une trajectoire dont ae change rapidement. Utiliser alors la méthode du fabricant ou du logiciel correspondant à la géométrie réelle.
Relier engagement et avance
Le bon ordre est de partir de l’épaisseur de copeau recommandée pour la fraise, sa géométrie et le matériau, puis d’examiner comment ae et l’angle d’arête modifient le fz nécessaire. Il ne faut pas augmenter l’avance en conservant aveuglément une valeur calculée : une arête vive ou fragile, un petit diamètre, un faux-rond élevé ou une machine limitée peuvent rendre cette correction incompatible avec l’outil.
| Condition observée | Effet possible | Action avant modification | Condition d’arrêt |
|---|---|---|---|
| ae diminue sous 50 % de D, cas périphérique 90° | hmax peut devenir inférieur à fz | Appliquer uniquement le facteur autorisé pour la fraise, le matériau et l’angle réels | Aucune donnée fabricant ou géométrie non couverte |
| ap augmente | Plus de longueur d’arête travaille et l’évacuation change | Vérifier APMX, longueur taillée, porte-à-faux, flexion, copeaux et puissance | Vibration, flexion, surcharge ou marques axiales |
| ae varie dans les angles | Arc de contact et épaisseur changent localement | Contrôler la trajectoire post-traitée et la gestion d’avance dans la FAO | Surcharge locale, ralentissement ou matière restante imprévue |
| fz corrigé approche une limite outil ou machine | Débit d’avance, accélération ou effort par dent peuvent devenir limitants | Comparer l’avance demandée aux capacités réelles de la commande et du montage | Limite fabricant, avance machine ou tenue du bridage dépassée |
| Évacuation insuffisante | Recoupe et charge ne suivent plus le modèle géométrique | Corriger jet, air, fluide, direction de sortie et stratégie avant l’avance | Bourrage ou recoupe persistante |
Seco avertit qu’un copeau trop mince peut accroître frottement et chaleur, tandis qu’un copeau trop épais augmente la charge et le risque d’écaillage ou de rupture [3]. Sa présentation de l’ébauche avancée demande en outre d’aligner le pas radial sur la géométrie réelle et le nombre de dents de l’outil, avec une FAO, une commande et un montage compatibles [4].
Les formules de vitesse de rotation et d’avance de table restent détaillées dans le guide calcul de vitesse et d’avance en usinage. Ici, le sujet est différent : comprendre pourquoi l’engagement peut faire diverger fz programmé et épaisseur réellement formée.
Valider les limites outil-machine
Une correction de fz n’est acceptable que si l’ensemble reste dans une fenêtre validée. Relever la référence exacte de la fraise, le diamètre effectif, le nombre de dents, l’angle ou le profil d’arête, la longueur taillée, APMX, le rayon, le revêtement et les limites du fabricant. Côté montage et machine, vérifier le faux-rond assemblé, le porte-à-faux, le serrage, la rigidité, la puissance et le couple dans la plage utilisée, l’avance et l’accélération disponibles, la commande, le post-processeur et l’évacuation.
Protocole de validation contrôlée
- Geler la matière et son état, la pièce, le montage, la fraise, le porte-outil, ap, la trajectoire et la méthode de contrôle.
- Enregistrer ae minimum, nominal et maximum dans le code post-traité, notamment aux entrées, angles et reprises.
- Choisir une valeur de référence issue du fabricant pour la géométrie et le matériau réels ; documenter toute correction de fz.
- Faire un premier essai dans une fenêtre approuvée, puis modifier une seule variable à la fois.
- Comparer charge broche, bruit et vibration, copeaux, état d’arête, dimensions, surface et pièces acceptées avant le critère de changement.
Arrêter l’essai en cas de vibration nouvelle, bruit anormal, déplacement du montage, surcharge, bourrage, dégradation rapide de l’arête, copeaux non évacués ou première pièce hors exigence.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Ne pas utiliser la correction simplifiée lorsque la géométrie d’arête ou le diamètre effectif ne correspondent pas au modèle, lorsque ae varie sans être maîtrisé, lorsque la fraise travaille en pleine largeur, ou lorsque les données fabricant manquent. Une augmentation théorique de fz ne corrige ni un faux-rond excessif, ni un porte-outil endommagé, ni une pièce mal bridée, ni une machine qui ralentit, ni une évacuation défaillante.
Si le choix porte plutôt sur la forme de trajectoire et le temps total, poursuivre avec le guide fraisage trochoïdal ou rainurage pleine largeur. Si la vibration ou l’écaillage domine déjà, appliquer d’abord le diagnostic vibrations et usure d’une fraise CNC.
Quelles données faut-il transmettre à HC ?
Pour un premier examen, transmettez la matière et son état, la géométrie et les exigences critiques de la pièce, la machine, le porte-outil, le lot prévu et le problème actuel. Ajoutez si possible la référence complète et le plan de la fraise, le nombre de dents, l’angle d’arête, D, ae, ap, fz, les conditions de correction indiquées par le fabricant, la trajectoire FAO ou le code post-traité, le faux-rond mesuré, le mode d’évacuation, les copeaux observés et les résultats de contrôle. Les plans sont reçus selon le processus de confidentialité convenu.
Faire vérifier cette solution pour ma pièce
HC peut examiner la fraise, l’engagement, la correction de fz et le protocole de validation. Une première demande peut se limiter aux données déjà connues.
Sources techniques et limites d’utilisation
- Sandvik Coromant — Formules et définitions pour le fraisage : définition de ae, ap, fz, hex et hm. Les formules et désignations sont utilisées dans le cadre présenté par Sandvik.
- Sandvik Coromant — Angle d’attaque et épaisseur des copeaux : effet de l’angle et de ae/D sur l’épaisseur du copeau. Les facteurs publiés ne sont pas des paramètres HC universels.
- Seco Tools — Controlling mechanical loads in milling operations : relation entre engagement radial, diamètre, position, angle d’arête, avance et charge mécanique. Les recommandations restent liées aux géométries et données outil correspondantes.
- Seco Tools — Your guide to advanced roughing : association d’un engagement radial réduit, d’une profondeur axiale, d’une trajectoire constante et des capacités machine/FAO. Les plages chiffrées de cette page ne sont pas reprises comme valeurs générales.
- Harvey Performance — Diving into the depth of cut : équivalence RDOC/ae et ADOC/ap et distinction entre fraisage périphérique et rainurage. Les pourcentages d’application restent propres aux outils et stratégies décrits.