
Arrosage interne : vérifier pression et débit
Réponse courte : séparez la capacité côté pompe de ce qui arrive réellement à l’arête, puis consignez pression et débit dans le même état machine. Une pression affichée en amont ne prouve pas le débit utile au foret. Mesurez aux bons points, contrôlez les pertes (filtre, joints, porte-outil), vérifiez ce que demandent la référence et la profondeur, puis seulement après jugez le cycle (comparer perçage continu et débourrage).
Comparer « dans un même état de fonctionnement » signifie conserver ou documenter la même configuration de pompe, de fluide, de vannes, de porte-outil et de sorties actives. Cela ne signifie pas que pression et débit doivent être mesurés au même emplacement physique : chaque mesure doit conserver son propre point clairement identifié.
Lorsque les copeaux s’évacuent mal malgré une pression apparemment correcte, il faut suivre le liquide depuis le réservoir jusqu’à la zone de coupe : pompe, régulation, filtration, conduites, broche, porte-outil et canaux du foret. La forme des copeaux, la profondeur à laquelle l’anomalie apparaît et le trajet de retour restent tout aussi importants. Le bon réglage n’est pas un nombre universel en bar ; c’est une condition mesurée, compatible avec la machine et le foret, puis validée sur le trou obtenu.
Périmètre. Ce guide concerne le perçage CNC de métaux avec un liquide de coupe acheminé par les canaux internes du foret. Il ne fournit ni pression universelle, ni débit universel, ni procédure de maintenance remplaçant le manuel de la machine.
Si la pression paraît normale, que contrôler en premier ?
| Situation observée | Première vérification | Pourquoi |
|---|---|---|
| Pression affichée normale, jet faible à l’outil | Identifier le point de mesure et l’état de fonctionnement | Le capteur peut se trouver en amont d’une restriction, d’une fuite ou d’un passage partiellement obstrué |
| Jet présent, copeaux retenus dans le trou | Examiner le retour par les goujures, la forme des copeaux et la profondeur d’apparition | L’arrivée du fluide ne garantit pas que le mélange fluide-copeaux puisse ressortir |
| Dégradation après changement de porte-outil ou de foret | Comparer interfaces, joints, canaux et configuration de mesure | Le changement peut modifier les pertes du circuit et la section totale des sorties |
| Débit irrégulier au cours du temps | Contrôler niveau, filtre, prise d’air, dérivation et autres consommateurs | Une variation intermittente doit être reliée à l’état du système au moment où elle apparaît |
Où mesure-t-on pression et débit ?
Règle d’or : noter séparément valeur pompe / capteur amont et observation à l’arête / sortie outil. Si un seul chiffre est disponible, marquer Unknown pour l’autre — ne pas les assimiler.
Une valeur n’a de sens que si son origine est connue. Il faut distinguer la plaque ou la courbe de la pompe, la consigne de la commande, la valeur d’un capteur installé sur la machine et une mesure réalisée pour un essai précis. Il faut aussi noter si l’outil était monté, si le circuit était chaud, si d’autres sorties consommaient du fluide et si la pompe était réellement en charge.
La pression et le débit ne sont pas interchangeables. Pour une pompe et un fluide donnés, la modification d’une restriction, d’un orifice, d’un filtre ou d’une dérivation change le point de fonctionnement du circuit. C’est pourquoi deux essais ne sont comparables que si le foret, le porte-outil, le chemin de fluide et l’état de la machine sont identifiés.
| Donnée | Ce qu’elle peut indiquer | Ce qu’elle ne prouve pas |
|---|---|---|
| Pression nominale de la pompe | Une capacité annoncée dans des conditions définies par le fabricant | La pression réellement disponible à l’entrée du foret pendant l’usinage |
| Consigne de pression | La cible demandée au système de régulation | Que cette cible est réellement atteinte ou maintenue pendant l’essai |
| Valeur de pression affichée ou enregistrée | La valeur fournie par un capteur, si son emplacement, sa plage et l’état d’essai sont connus | L’absence de restriction en aval ou un débit suffisant aux sorties |
| Pression mesurée en fonctionnement | La pression au point, avec l’instrument et la configuration consignés | Le débit à la pointe, sauf si la relation a été caractérisée pour cette configuration |
| Débit mesuré | Le volume écoulé au point et pendant l’état de test indiqués | Une répartition égale entre sorties ou une évacuation assurée des copeaux |
| Exigence du fabricant du foret | Une condition d’application pour une référence ou une gamme déterminée | Une valeur valable pour tous les diamètres, canaux, matières et profondeurs |
La documentation Haas TSC-1000 présente séparément des courbes de pression de sortie et de débit en fonction du diamètre d’orifice de l’outil [S1]. Elle illustre une règle de méthode : l’orifice et la configuration de l’outil modifient les deux grandeurs. Ces courbes restent propres au système Haas documenté et ne constituent pas des valeurs de réglage pour une autre machine ou un foret HC.
Quelles pertes entre la pompe et l’arête ?
Le diagnostic suit le sens réel du fluide. L’ordre ci-dessous est une trame à adapter au schéma hydraulique et aux procédures autorisées par le constructeur de la machine.
- Réservoir et fluide. Relever le niveau, l’état visuel, la concentration si elle est gérée, la température disponible, la présence de mousse ou de contamination et les événements de maintenance récents.
- Aspiration, pompe et régulation. Vérifier l’état de marche, les alarmes, la consigne, les dérivations, les prises d’air possibles et la stabilité du fonctionnement. Ne pas modifier une soupape ou un réglage protégé sans la procédure du constructeur.
- Filtration. Identifier le filtre réellement traversé, sa référence, son indicateur ou sa pression différentielle lorsqu’elle est disponible, ainsi que la date et la cause de la dernière intervention. Un filtre d’apparence propre ne prouve pas son état sous débit.
- Conduites, raccords et vannes. Rechercher fuite, pincement, restriction, raccord mal engagé, vanne partiellement fermée ou branche parallèle. Consigner la position des éléments réglables.
- Broche et porte-outil. Confirmer le chemin d’arrosage, la compatibilité de l’interface, l’état des joints et l’absence de fuite visible ou de passage désaligné.
- Foret. Vérifier la référence, le nombre et l’état des sorties, ainsi que l’absence d’obstruction selon une méthode admise par le fabricant. Ne pas introduire un objet susceptible d’endommager le canal ou l’arête.
- Zone de coupe et retour. Confirmer que le fluide peut atteindre la coupe et que les copeaux disposent d’un chemin de retour par les goujures et l’espace disponible dans le trou.
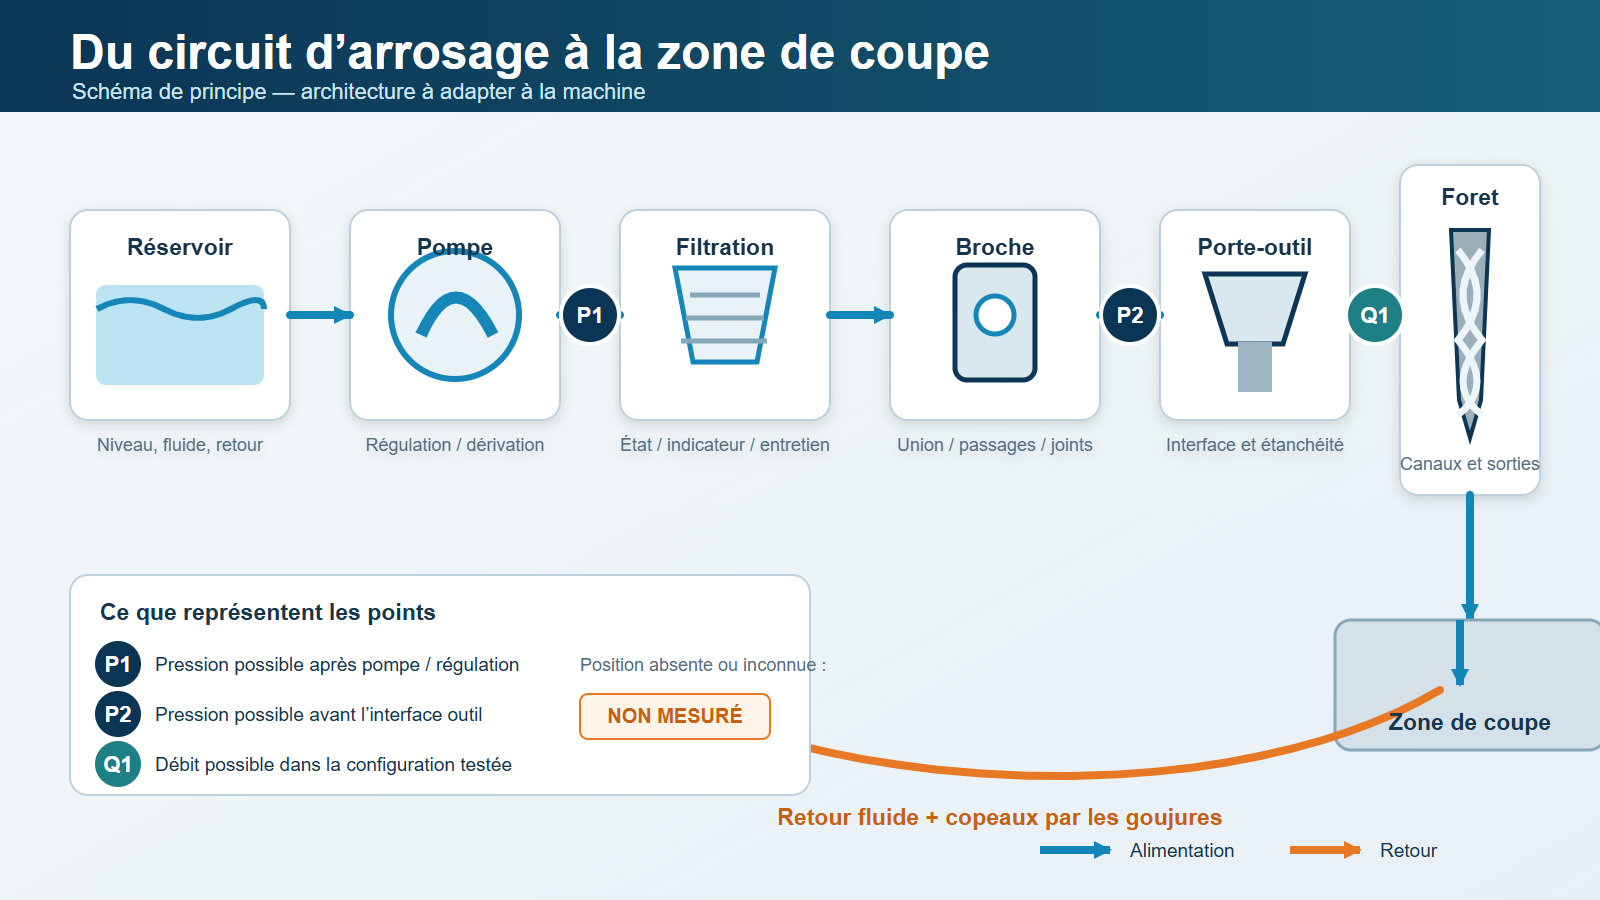
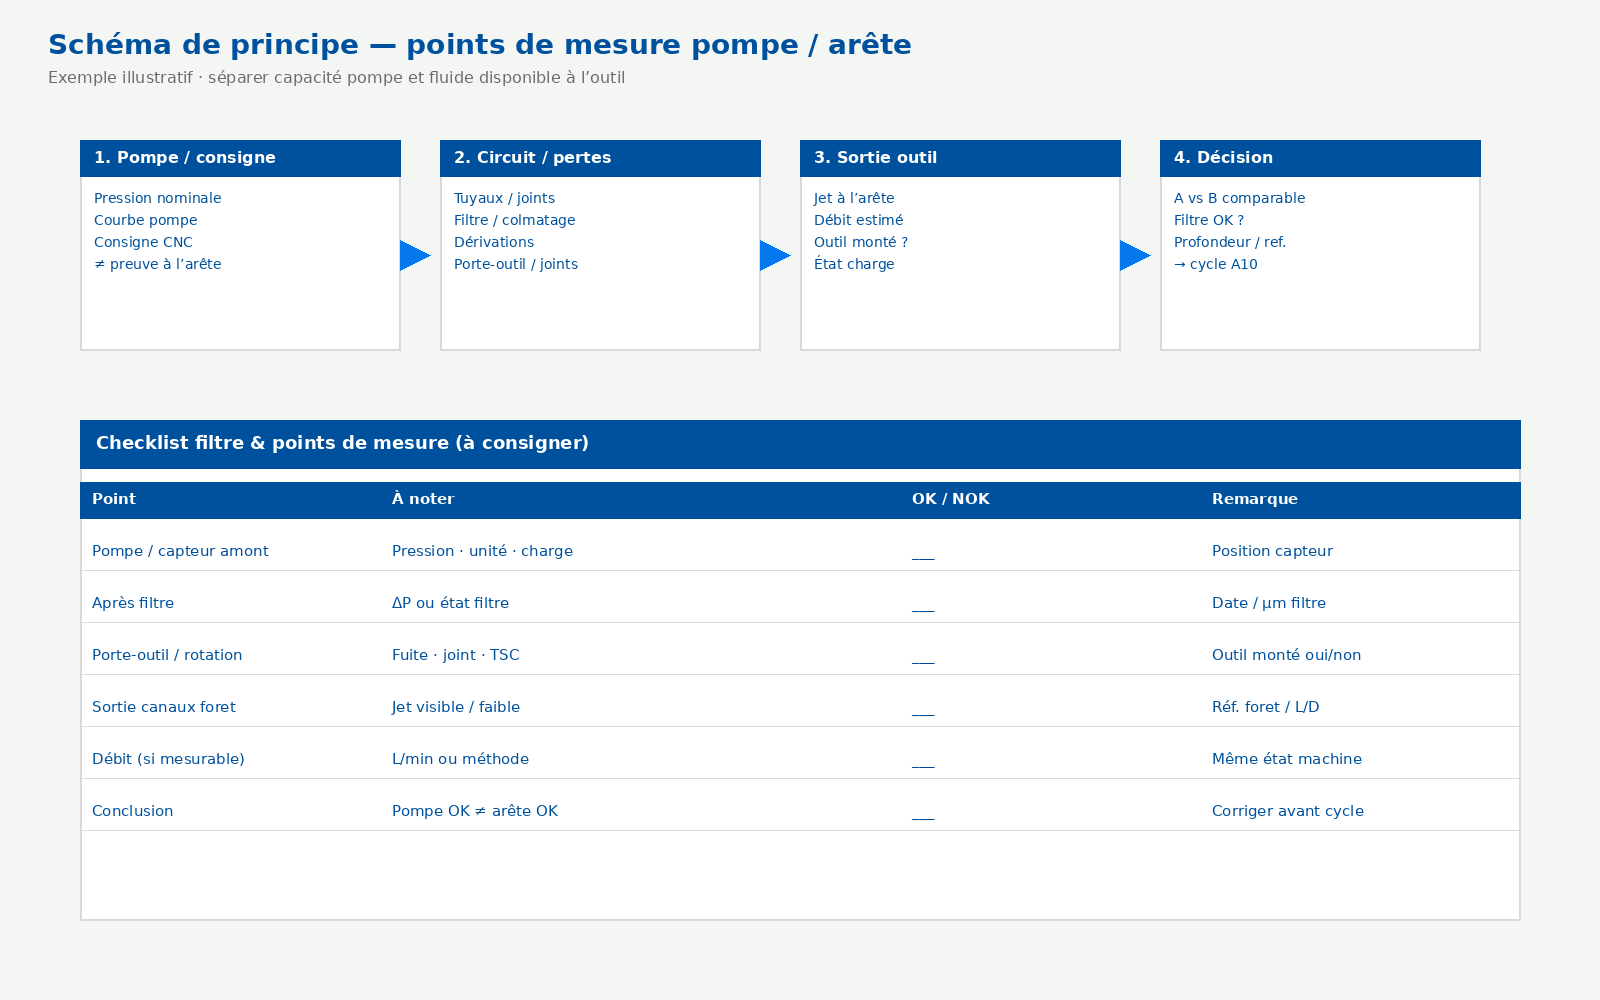
Exemple illustratif — le schéma fixe des points de contrôle ; il ne publie aucune pression « universelle » ni débit garanti.
Trois points à distinguer
P1 décrit l’état en amont, P2 le circuit près de l’outil et Q1 un débit mesuré dans une configuration définie.
Ces repères ne supposent pas que la machine possède ces capteurs. Une position sans instrument reste non mesurée.
Illustration : Schéma de principe — architecture à adapter à la machine. P1, P2 et Q1 sont des points de contrôle possibles, non des capteurs supposés présents. Toute position sans mesure reste « non mesurée » ; aucune valeur de pression ou de débit n’est déduite à la pointe.
Mesurer sans confondre les conditions
Utiliser en priorité les capteurs, outils de contrôle ou procédures d’entretien reconnus par le constructeur de la machine. La documentation Haas citée prévoit un outil de test dédié et des états de mesure définis par sa propre procédure [S1–S2]. Ces opérations sont réservées au personnel qualifié appliquant la procédure correspondant à la machine. Le présent guide ne demande pas à l’opérateur de boucher lui-même une sortie ou d’improviser un montage de mise en pression.
Si le constructeur autorise une mesure de débit par collecte chronométrée, utiliser un dispositif de mesure dédié, adapté au fluide et à la pression, avec protection contre les projections et selon la procédure de sécurité de l’équipement. Enregistrer le volume collecté et son unité, le temps, le fluide, la température disponible, le point de mesure, l’outil ou l’adaptateur et les sorties actives. Ne pas transformer cette mention en instruction pour recueillir librement un jet sous pression.
Sécurité. Ne pas desserrer un raccord sous pression, exposer une personne à un jet haute pression, neutraliser un interverrouillage ou improviser une collecte à la main. Un essai hors coupe décrit uniquement son montage d’essai ; il ne démontre pas le débit présent à la pointe pendant le perçage.
Que demandent la référence et la profondeur ?
Un symptôme oriente une vérification, mais ne démontre pas à lui seul la cause. Une mauvaise évacuation peut associer le circuit de fluide, la formation du copeau, l’usure du foret, le faux-rond, la profondeur, le type de trou et le cycle.
| Observation | Hypothèses à examiner | Vérification suivante |
|---|---|---|
| Pression affichée normale, sortie faible | Mesure située en amont, restriction locale, fuite, dérivation, canal ou interface | Situer le capteur puis contrôler les segments en aval sans ouvrir le circuit sous pression |
| Évacuation dégradée après un changement de foret ou de porte-outil | Section de passage, nombre de sorties, joints, compatibilité de l’interface ou exigence du nouvel outil | Comparer les références et la configuration avant/après |
| Accumulation qui apparaît à une profondeur répétable | Retour limité, copeaux plus compacts, fluide insuffisant au fond, usure ou cycle inadapté | Consigner la profondeur d’apparition et séparer le contrôle du circuit de celui du copeau |
| Fluide visible, mais copeaux longs enroulés | Matière, avance par tour, géométrie, arête ou usure | Examiner la formation du copeau avant d’attribuer le problème à la seule pression |
| Débit ou bruit de pompe intermittent | Niveau, filtre, prise d’air, retour au réservoir, régulation ou consommation simultanée | Relier l’heure de l’anomalie aux alarmes et à l’état de la machine |
| Une sortie paraît différente de l’autre | Canal partiellement obstrué, architecture non symétrique, dommage ou observation trompeuse | Vérifier d’abord la géométrie réelle de la référence, puis utiliser la méthode de contrôle admise |
Le guide Sandvik Coromant cité [S3] indique, dans le contexte de son système, que le débit requis dépend du nombre et du diamètre des sorties et qu’un diamètre de foret plus important peut s’accompagner de canaux plus grands et d’un besoin de débit supérieur. Cette relation ne permet pas de calculer le besoin d’un foret HC sans sa géométrie, son diamètre et les données de la machine.
Si le contrôle hydraulique est satisfaisant mais que les copeaux restent difficiles, examiner séparément le cycle dans Perçage continu ou débourrage : choisir le cycle CNC et le diagnostic général dans Pourquoi un foret casse, chauffe ou évacue mal les copeaux ?. Les calculs de rotation et d’avance restent traités dans Comment calculer la vitesse de rotation et l’avance en usinage ?.
Comment consigner un contrôle d’arrosage exploitable ?
La fiche suivante compare un état initial A et un état après correction B. Une donnée absente doit rester marquée non mesurée ; elle ne doit pas être remplacée par une estimation non identifiée.
Fiche de contrôle — du circuit au foret
| Champ à renseigner | État initial A | Après correction B | Méthode, point et état de mesure | Résultat / décision |
|---|---|---|---|---|
| Pièce et échantillon | N° pièce/lot : ___ | N° pièce/lot : ___ | Matière/état : ___ ; taille d’échantillon : ___ | Comparable : oui / non |
| Trou | Ø ___ mm ; profondeur ___ mm ; type ___ | Ø ___ mm ; profondeur ___ mm ; type ___ | Plan/révision et exigence contrôlée : ___ | Condition identique : oui / non |
| Foret | Référence/révision : ___ ; état : ___ | Référence/révision : ___ ; état : ___ | Nombre de sorties, usage antérieur, porte-à-faux : ___ | Outil comparable : oui / non |
| Machine et porte-outil | Machine/interface : ___ | Machine/interface : ___ | Chemin de fluide et joints : ___ | Configuration acceptée : ___ |
| Pression | ___ bar / non mesurée | ___ bar / non mesurée | Point P__ ; instrument ___ ; pompe/outil/état ___ | Écart interprétable : oui / non |
| Débit | ___ l/min / non mesuré | ___ l/min / non mesuré | Point Q__ ; méthode ___ ; volume collecté ___ ml ou l ; temps ___ s ; sorties actives ___ | Écart interprétable : oui / non |
| Filtration et fluide | Filtre/état/date : ___ | Filtre/état/date : ___ | Fluide, concentration et température disponibles : ___ | Circuit libéré : oui / non |
| Conditions de coupe | ___ tr/min ; ___ mm/tr ou ___ mm/min ; cycle ___ | ___ tr/min ; ___ mm/tr ou ___ mm/min ; cycle ___ | Source programme/commande : ___ | Conditions comparables : oui / non |
| Copeaux et charge | Forme/évacuation : ___ | Forme/évacuation : ___ | Photo/charge ; profondeur ou moment : ___ | Amélioration confirmée : oui / non |
| Trou et arêtes | Mesures/état : ___ | Mesures/état : ___ | Instrument, méthode, échantillon et photo : ___ | Conforme A/B : ___ |
| Temps de cycle | ___ s/trou | ___ s/trou | Début/fin de mesure et événements inclus : ___ | Gain acceptable sans dégrader les autres critères : oui / non |
| Changement et libération | Hypothèse : ___ | Correction : ___ | Responsable/date : ___ | Accepter / corriger / arrêter |
Valider une correction
- Enregistrer l’état A avant toute intervention et formuler l’hypothèse à tester.
- Corriger en priorité les problèmes confirmés. Pour une hypothèse encore non confirmée, réaliser seulement une vérification contrôlée autorisée, avec critère d’arrêt. Si plusieurs changements sont indissociables, les consigner ensemble.
- Refaire la mesure avec le même point, le même instrument, la même configuration et le même état de fonctionnement, ou expliquer l’écart de méthode.
- Comparer simultanément alimentation, copeaux, charge, qualité du trou, état des arêtes et temps de cycle.
- Arrêter l’essai en cas de perte de fluide, charge anormale, bruit inhabituel, accumulation de copeaux, marque nouvelle dans le trou ou dommage du foret.
- Élargir la validation seulement lorsque les critères prévus par le plan et le plan de contrôle sont satisfaits.
Une hausse de débit mesurée hors coupe n’est pas, à elle seule, une validation. Le résultat attendu reste un trou accepté avec des copeaux évacués et un outil sans signe de détérioration anormale dans les conditions testées.
Dans quels cas faut-il adapter cette méthode ?
Procédés qui exigent une méthode dédiée
La séquence générique de cet article ne doit pas être appliquée telle quelle à la microlubrification, à l’usinage à sec, à un arrosage uniquement externe, à un foret canon, à un système BTA ou à une autre architecture de perçage profond disposant de son propre circuit. Utiliser la documentation et les moyens de contrôle spécifiques au procédé. Une alarme machine, une fuite, une cavitation présumée ou un élément de sécurité impose également l’intervention de la maintenance qualifiée selon la procédure du constructeur.
Cas où la méthode reste applicable, avec une comparaison adaptée
- Si le fluide, la machine, le porte-outil, le foret ou le chemin d’alimentation change, créer un nouvel état de référence au lieu de comparer directement avec l’ancien.
- Si le foret est endommagé, si le faux-rond est excessif ou si le bridage est instable, traiter d’abord ce défaut ; augmenter la pression ne le corrige pas.
- Pour un trou borgne, débouchant, croisé, incliné ou interrompu, conserver la logique de mesure du circuit mais adapter l’examen du retour fluide-copeaux à la géométrie réelle.
Pour vérifier la compatibilité entre l’outil, le diamètre, la profondeur et le circuit disponible, consulter les forets carbure à arrosage interne pour usinage CNC. Cette page présente les familles HC ; elle ne remplace pas la mesure sur la machine ni la validation de la référence choisie.
Questions fréquentes
Où faut-il mesurer pression et débit ?
Au minimum : un point côté pompe ou capteur machine, et une observation côté outil (jet, sortie canaux). Sans situer le capteur et l’état de charge, la valeur n’est pas comparable.
Pourquoi une pression élevée n’évacue-t-elle pas les copeaux ?
Des pertes existent entre la pompe et l’arête : filtre colmaté, dérivation, joint porte-outil, orifice restreint, ou mesure prise en amont d’une restriction. Contrôlez le circuit avant d’augmenter la consigne.
Peut-on déduire le débit de la pression affichée ?
Non de façon fiable sans caractériser le circuit et le point de fonctionnement. Pression et débit décrivent des grandeurs différentes ; une conversion sans courbe et sans état machine reste Unknown.
Que demandent la référence outil et la profondeur ?
La fiche foret et la profondeur utile fixent souvent un besoin d’arrosage interne et des limites de cycle. Sans référence ni L/D, ne concluez pas qu’une pression « habituelle » suffit.
Quelles données transmettre à HC ?
Machine et pompe, points de mesure, valeurs A/B, état filtre, référence foret, profondeur, matière, et photos de jet/copeaux. Indiquez ce qui reste Unknown.
Quelles données transmettre à HC ?
Pour un premier examen, transmettez :
- la nuance et l’état de la matière ;
- le diamètre, la profondeur, le type de trou et les exigences principales du plan ;
- la machine, la broche ou l’interface, le porte-outil et la référence du foret ;
- le volume de production et le défaut observé ;
- les valeurs de pression et de débit disponibles, avec le point de mesure et l’état de test ;
- les informations connues sur le filtre, le fluide, le cycle, la vitesse et l’avance ;
- des photographies des copeaux et des arêtes lorsque le diagnostic concerne une défaillance.
Une donnée inconnue peut être notée non mesurée. HC peut alors identifier les contrôles manquants avant de discuter d’un foret ou d’un essai. Les plans et documents sensibles sont reçus selon les modalités de confidentialité convenues avant l’envoi.
Références
S1. Haas Automation, TSC-1000 — Troubleshooting Guide — CHC — TG0141, révision B, juin 2025, mise à jour du 15 octobre 2025. Consulter le guide officiel. Utilisé pour la séparation des courbes pression/débit, l’effet du diamètre d’orifice et les contrôles de retour, filtre, tuyaux et pompe. Cette source décrit un système Haas TSC-1000, pas une architecture universelle ni une exigence HC.
S2. Haas Automation, Coolant Pump Troubleshooting Inspection Report, ID-0013 Rev C. Consulter la fiche officielle. Utilisée pour les champs de diagnostic : matière, niveau, concentration, filtration, obstruction, états de pression définis par Haas et présence de fluide vers la tête. Toute mise en pression ou utilisation d’un outil d’essai reste réservée au personnel qualifié appliquant la procédure de la machine concernée.
S3. Sandvik Coromant, Quick change for CNC Lathes — User’s Guide, p. 27, section « High pressure coolant ». Consulter le document fourni. Utilisé uniquement pour la relation entre débit, nombre/diamètre des sorties et diamètre du foret dans le contexte décrit. Les métadonnées du fichier indiquent une création en 2018, mais cette date n’est pas présentée comme date de publication. Les valeurs chiffrées de cette page ne sont pas reprises comme recommandation HC.
S4. Sandvik Coromant, knowledge — coolant and lubrication. Consulter la page officielle. Cadre général fluide de coupe ; ne fixe pas une pression HC ni un débit universel.
S5. Walter Tools — holemaking. Consulter la famille trouaison. Contexte industriel perçage ; à confronter à votre circuit mesuré et à la fiche foret.