
Angle de pointe d’un foret : 118°, 135° ou 140° ?
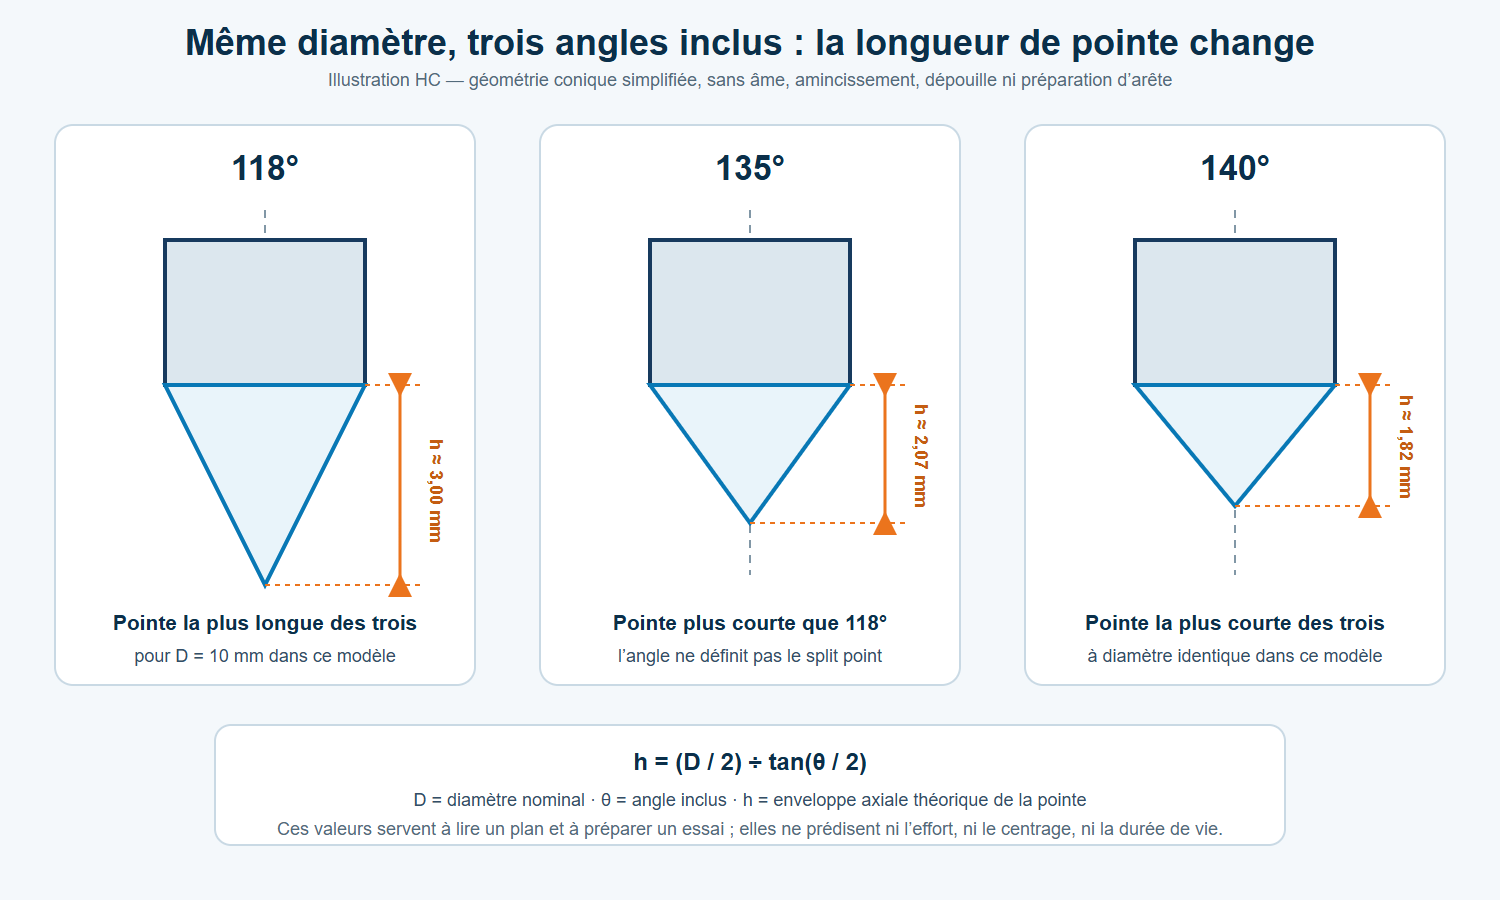
Il n’existe pas d’angle gagnant sans connaître le foret complet et l’opération. À diamètre identique, 118° produit une pointe conique plus longue que 135°, et 140° la plus courte des trois. Mais l’angle inclus ne décrit ni l’amincissement de l’âme, ni la dépouille, ni la symétrie des lèvres, ni le substrat, le revêtement ou l’arrosage : vérifiez ces éléments sur la fiche outil avant l’essai.
Par Kevin Zeng · Relecture technique : Jiack Liu · Périmètre : lecture de géométrie, limites et validation · 12 octobre 2026
Lire la géométrie de pointe
L’angle de pointe est l’angle inclus entre les deux génératrices principales de la pointe. Pour comparer deux forets, ne lisez pas seulement « 118° » ou « 140° » : relevez aussi la forme d’affûtage et la manière dont les lèvres rejoignent l’âme.
Angle inclus
La valeur 118°, 135° ou 140° décrit l’ouverture globale de la pointe. Un angle plus grand donne une enveloppe plus plate et raccourcit la pointe pour un même diamètre.
Âme et amincissement
L’épaisseur d’âme, l’arête transversale et un éventuel amincissement modifient le contact au centre. Un angle de 135° ne signifie pas automatiquement « split point », et deux pointes de 140° peuvent avoir des préparations centrales différentes.
Lèvres et dépouille
Longueur des lèvres, symétrie, dépouille, préparation d’arête et état après réaffûtage influencent le contact. Une valeur d’angle correcte ne compense pas des lèvres dissymétriques ou une dépouille incorrecte.
Angle et longueur de pointe
Pour une pointe conique symétrique simplifiée, la hauteur axiale extérieure se calcule à partir du diamètre nominal D et de l’angle inclus θ.
Avec D = 10 mm, on obtient environ 3,00 mm à 118°, 2,07 mm à 135° et 1,82 mm à 140°. Ce sont des résultats géométriques calculés, pas des valeurs de performance ni des dimensions garanties d’une référence commerciale.
Ce que cela change sur le plan
- pour un trou borgne, distinguer la profondeur cylindrique utile de la profondeur totale parcourue par l’extrémité ;
- vérifier la matière résiduelle sous le fond et la marge anticollision ;
- identifier si le plan limite la marque conique ou impose une autre forme de fond ;
- confirmer la définition de profondeur utilisée par le programme, la fiche outil et le contrôle.
| Angle inclus | h théorique pour D = 10 mm | Lecture utile | Ce que la valeur ne prouve pas |
|---|---|---|---|
| 118° | ≈ 3,00 mm | Pointe la plus longue des trois ; ajoute davantage de course avant d’atteindre le diamètre nominal. | Centrage, effort, matière compatible ou durée de vie. |
| 135° | ≈ 2,07 mm | Pointe plus courte ; vérifier si la fiche indique un amincissement ou un split point. | Qu’un affûtage croisé est présent ou que le foret convient à l’inox. |
| 140° | ≈ 1,82 mm | Pointe la plus courte de ce comparatif ; valeur documentée sur certaines séries HC Super T, à confirmer selon série et diamètre. | Que toutes les références HC ont 140° ou qu’elles conviennent à toute matière dure. |
Cette section complète le calcul de profondeur ; elle ne remplace pas le guide consacré au choix entre forets 3×D, 5×D et 8×D.
Interaction avec matière et affûtage
L’angle modifie la séquence de contact, mais la décision dépend du matériau exact, de la géométrie complète, du diamètre, de la profondeur, de la rigidité et de l’entrée. Utilisez les trois angles comme des variantes à qualifier, jamais comme une table universelle « matière = angle ».
| Situation à étudier | Ce que l’angle peut changer | Variables à vérifier en même temps | Quand la recommandation ne s’applique pas |
|---|---|---|---|
| Foret à 118° | Enveloppe plus longue et séquence d’engagement différente des pointes plus plates. | HSS, HSCO ou carbure réel, âme, dépouille, symétrie, pointage et profondeur de fond. | Ne pas en déduire une aptitude universelle aux matières tendres ou au perçage manuel. |
| Foret à 135° | Enveloppe plus courte ; peut être associé à différents affûtages centraux. | Présence réelle d’un split point, largeur d’âme, préparation d’arête, rigidité et fiche matière. | Ne pas attribuer au seul angle l’autocentrage, une baisse d’effort ou la compatibilité inox. |
| Foret à 140° | Enveloppe encore plus plate et course de pointe réduite à diamètre égal. | Série HC exacte, diamètre, Super T documenté ou autre géométrie, arrosage, paramètres et matière. | Ne pas généraliser la valeur d’une série à toute la gamme ni à tous les matériaux durs. |
| Pointage préalable | L’ordre de contact entre le foret principal et l’amorce dépend des deux angles. | Angle et diamètre du foret à pointer, profondeur d’amorce, diamètre d’âme et consignes de la fiche outil. | Une entrée oblique, courbe, brute ou interrompue exige une étude spécifique de contact et de rigidité. |
Après réaffûtage
Contrôlez l’angle inclus, la longueur et la symétrie des lèvres, l’amincissement d’âme, la dépouille et l’état de la préparation d’arête. Ne remettez pas l’outil en série sur la seule valeur « 140° ».
Cas hors de ce comparatif
Les pointes étagées, pilotes, fond plat, géométries composites, forets à plaquettes, microforets particuliers et opérations sur entrée oblique demandent leurs propres critères. La formule conique simple peut ne plus décrire le fond réel.
Limite de preuve : la page HC des forets carbure monobloc standard documente une pointe Super T à 140° pour certaines séries. La référence, le diamètre, la matière compatible et les paramètres restent à confirmer sur la fiche correspondante.
Valider un choix sur la fiche outil
Comparez uniquement des configurations identifiées. Si vous changez simultanément l’angle, le substrat, le revêtement, l’âme et les paramètres, le résultat ne permettra pas d’attribuer l’écart à l’angle de pointe.
Lire la fiche
Référence et révision, diamètre, angle inclus, forme de pointe, âme, dépouille, substrat, revêtement, arrosage, longueur utile et tolérances de l’outil.
Décrire la pièce
Matière et état, entrée plane ou non, trou débouchant ou borgne, profondeur cylindrique, fond, tolérances, état de surface et quantité.
Figer le montage
Machine, porte-outil, faux-rond assemblé, porte-à-faux, bridage, arrosage, pointage ou avant-trou et méthode d’évacuation des copeaux.
Mesurer l’essai
Position, diamètre, forme et profondeur du trou, bavure ou dommage d’entrée/sortie, état de l’arête et nombre de trous conformes avant le critère d’arrêt.
Critères d’arrêt
- ébréchure ou dissymétrie visible de la pointe ;
- dérive de position, diamètre, profondeur ou état de surface hors limite du plan ;
- bavure, arrachement ou dommage de sortie au-delà du critère approuvé ;
- évacuation des copeaux, arrosage, effort ou bruit indiquant une condition non maîtrisée.
Données à transmettre à HC
- plan et révision, matière et état métallurgique ;
- diamètre, profondeur cylindrique, forme de fond et tolérances ;
- référence actuelle, angle et forme d’affûtage disponibles ;
- machine, porte-outil, faux-rond, arrosage et pointage ;
- volume, défaut actuel, photos et méthode de contrôle.
Questions fréquentes
118°, 135° ou 140° : lequel choisir ?
Commencez par la fiche de la série conçue pour votre matière et votre opération. Comparez ensuite longueur de pointe, âme, affûtage, dépouille, substrat, revêtement, arrosage et conditions machine. L’angle seul ne suffit pas à choisir.
Un angle plus grand réduit-il toujours l’effort de poussée ?
Non comme règle autonome. L’angle modifie la géométrie de contact, mais l’âme, son amincissement, la préparation d’arête, l’avance, le matériau et l’usure influencent aussi l’effort. Il faut comparer des systèmes définis dans les mêmes conditions.
Une pointe à 135° est-elle forcément une pointe fendue ?
Non. « 135° » décrit l’angle inclus ; « split point » décrit une préparation de l’âme. La fiche ou le dessin doit confirmer les deux séparément.
Peut-on utiliser la formule pour programmer un trou borgne ?
Elle aide à estimer l’enveloppe conique extérieure d’une pointe simple. La programmation finale doit reprendre la définition de profondeur du plan, la géométrie réelle de l’outil, la marge de fond et les conventions de la machine.
Quelles informations HC doit-il recevoir ?
Envoyez le plan, la matière et son état, le diamètre, la profondeur et le fond du trou, les tolérances, la machine, le porte-outil, l’arrosage, le volume, l’outil actuel et le problème observé. HC indiquera les données complémentaires nécessaires.
Sources et domaine d’application
- Gühring, série 266 : exemple de fiche fabricant où 118° est une spécification associée à une construction HSS définie.
- Gühring, recommandations de centrage et pointage : relation entre l’angle du foret à pointer, l’angle du foret principal et l’ordre de contact pour des forets HSS/HSCO ou carbure.
- HC, forets carbure monobloc standard : présence documentée d’une pointe Super T à 140° sur certaines séries, sous réserve de la fiche et du diamètre commandés.
Ces sources cadrent la lecture des spécifications et la méthode de validation. Elles ne prouvent pas qu’un angle isolé garantit une matière compatible, un effort, une tolérance, un état de surface ou une durée de vie sur une application non testée. Volume de recherche exact et difficulté KD : N/A.
Faire vérifier cette solution pour ma pièce
Transmettez les informations déjà disponibles. Le premier échange peut commencer avec votre contact, la pièce concernée et le besoin compris ; les données manquantes seront précisées pendant l’étude.
Faire vérifier cette solution pour ma pièceÉchange technique et commercial
Les plans et pièces jointes sont reçus selon le processus de confidentialité applicable au projet. Aucun angle ni délai n’est confirmé avant revue des données.
Demander un échange technique et commercial